VERIFICACIÓN DE LA SECUENCIA DE OPERACIONES

Monitorización de la secuencia de montaje para evitar errores en el orden de fabricación

NAGARE ofrece monitorización de la secuencia de montaje para estaciones y líneas manuales. Reconoce cada operación a medida que el operario la realiza, compara el orden con la secuencia aprobada para la variante que se está fabricando y lanza una alerta en el momento en que una operación se realiza demasiado pronto, demasiado tarde o no se lleva a cabo.

Compruebe su orden de montaje

La confianza de los fabricantes para operaciones manuales sin errores

EL PROBLEMA

Tener las piezas correctas no sirve de nada si el orden es incorrecto

Muchos ensamblajes solo funcionan cuando las operaciones se realizan en un orden determinado. Una junta colocada después de la cubierta, un cable guiado después de cerrar la abrazadera o una pieza presionada antes de engrasar su asiento pueden superar una comprobación final y fallar más tarde.

El orden es invisible al final

Una vez cerrada la unidad, nada indica qué operación se realizó primero. El producto acabado parece igual en ambos casos.

Las variantes reordenan el trabajo

Los distintos modelos cambian el orden de algunas operaciones, y los operarios memorizan esas diferencias.

Corregir implica desmontar

Un montaje fuera de orden detectado en la fase de pruebas suele implicar desmontar la unidad hasta el punto en el que se produjo el error.
La solución

Compruebe el orden de cada operación a medida que se realiza

Nuestro software de monitorización de procesos mediante IA, NAGARE™, realiza un seguimiento de la secuencia de montaje reconociendo cada operación y comprobándola frente al orden aprobado para la variante. Las pausas se señalan en la estación y cada unidad registra el orden en el que se ha fabricado realmente.

Conozca el orden aprobado para cada variante

  • Cargue el orden de las operaciones por número de pieza u orden de trabajo
  • Marque las operaciones que deben preceder a otras
  • Permita un orden flexible cuando el método lo admita
  • Actualice las reglas cuando ingeniería cambie el método
Por variante
Orden aprobado cargado
Reglas flexibles
Estricto solo donde sea necesario
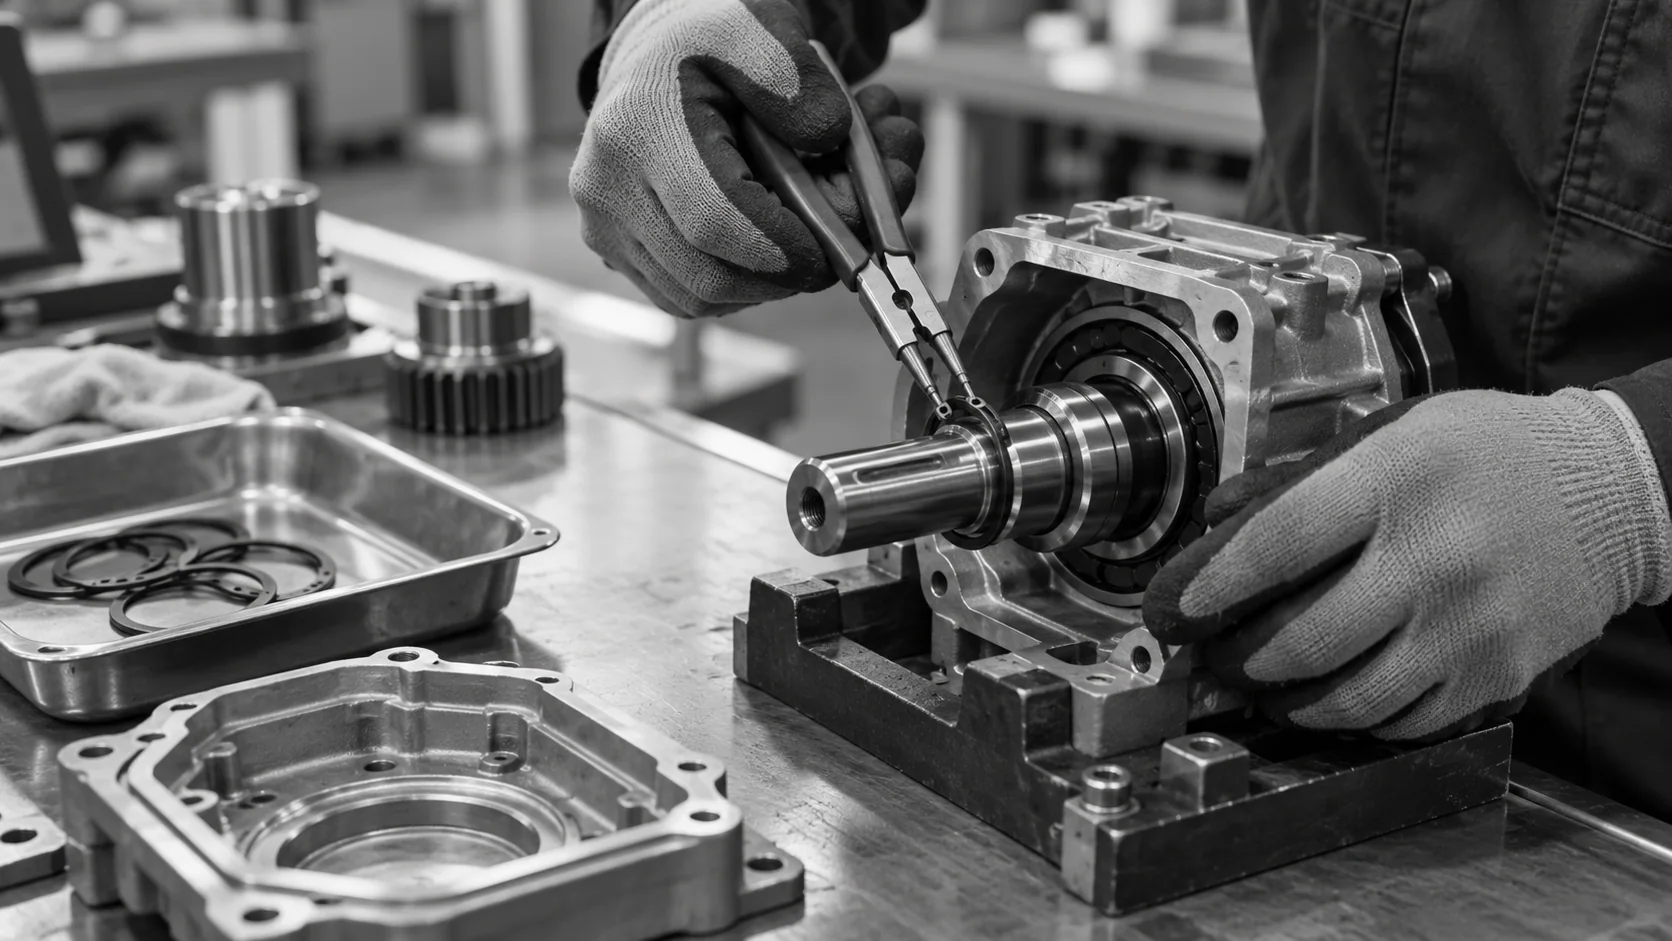
Ilustración conceptual de un anillo de retención colocado en un eje expuesto antes de instalar una cubierta protectora.

Marcar una pausa antes de la siguiente operación

  • Identifique cada operación a partir de las acciones del operario
  • Alerta cuando una operación comienza demasiado pronto
  • Retén la unidad hasta que se restablezca el orden
  • Registra el orden de ejecución real con clips de vídeo
En la estación
Interrupciones señaladas en tiempo real
Orden de ejecución real
Almacenado para cada unidad
CÓMO FUNCIONA

Cómo se verifica el orden

El control de secuencia de montaje compara dos líneas de tiempo: el orden que requiere el método y el orden que sigue realmente el operario. NAGARE construye el segundo a partir del vídeo, ciclo a ciclo.

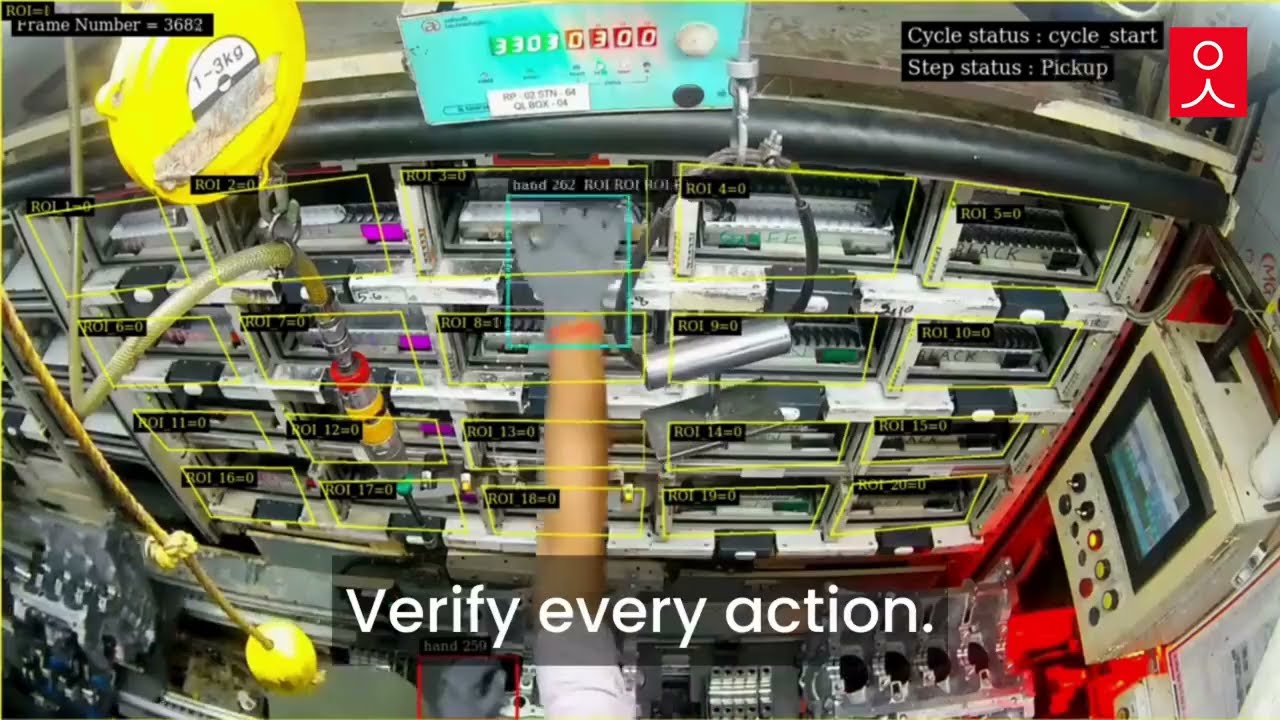
Fotograma de vídeo oficial que muestra una vista de montaje de cojinetes de motor con piezas rastreadas y estado del ciclo
Aplicación de montaje de cojinetes de motor: la secuencia demostrada consiste en la selección del cojinete seguida de su colocación, con el registro del estado de cada ciclo y paso.
Destacado n.º 1

Define el orden requerido

El departamento de ingeniería establece qué operaciones deben preceder a otras para cada variante, utilizando tu hoja de ruta y los ciclos registrados.

Destacado n.º 2

Reconocimiento de operaciones en tiempo real

La cámara identifica cada operación a medida que ocurre y la sitúa en la línea de tiempo de la unidad.

Destacado n.º 3

Alerta ante una interrupción

Cuando una operación se realiza fuera de orden, la estación emite una alerta y puede retener la unidad hasta que se corrija.

Conecta con nosotros

Envíanos el orden de operaciones para dos variantes y un vídeo de la estación. Te mostraremos dónde se detectarían las interrupciones.

Contacta con nosotros

Comparativa del control de secuencia de montaje con otros sistemas

Cada control fomenta el orden correcto. Solo algunos lo confirman en cada unidad, para cada variante.

Necesidad de supervisión
Métodos manuales
Visión artificial tradicional
IA NAGARE
Confirmación de pedido
Memoria del operario
Fijo si la estación lo impone
Reconocido en cada unidad
Diferencias entre variantes
Aprendido de memoria
Programa por variante
Orden cambiado según el número de pieza
Evidencia del orden
Ninguna tras el cierre
Registro de pasos, si procede
Orden de fabricación respaldado por clips
Calidad a la primera
Depende de la experiencia
Eficaz en secuencias fijas
Errores corregidos antes del cierre
ÉXITO DEL CLIENTE

Abbott detecta errores de secuencia durante el empaquetado de kits

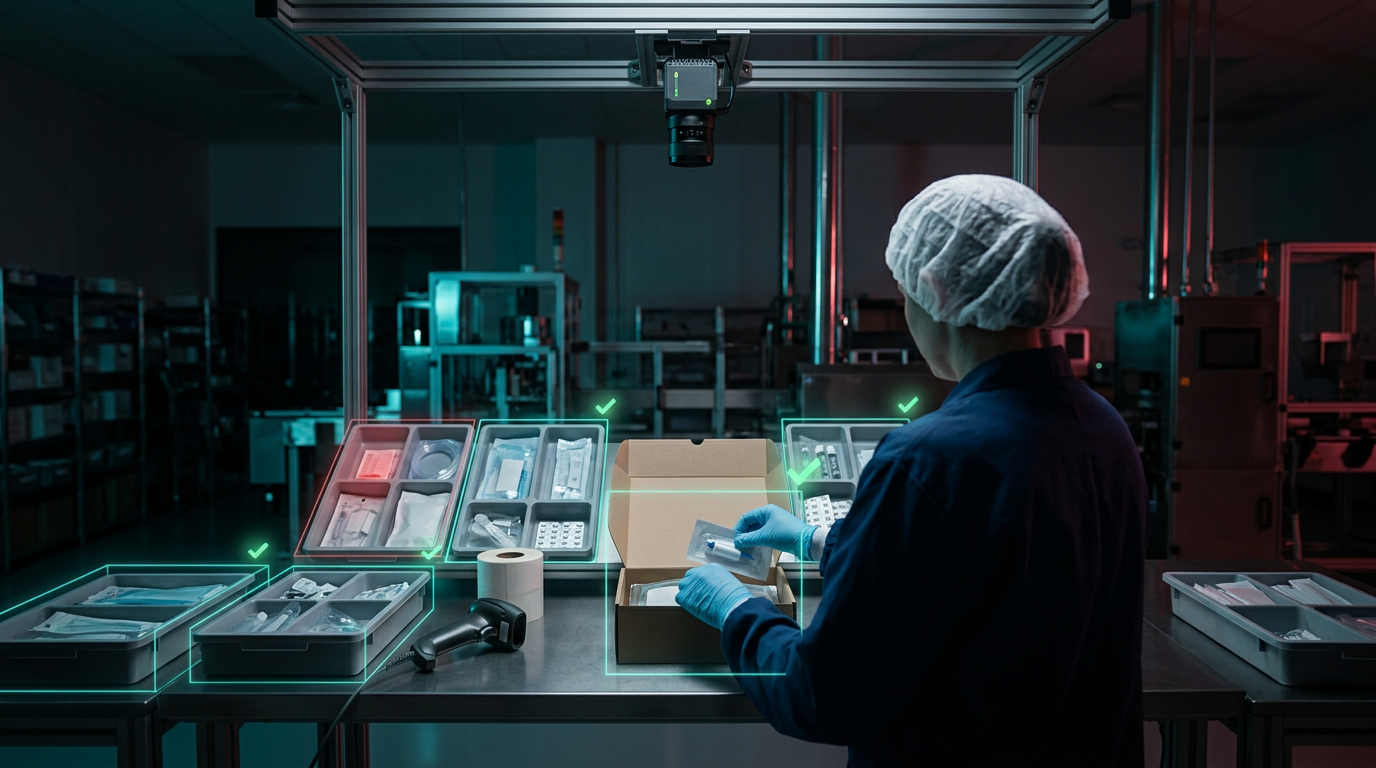
En Abbott, NAGARE verifica que la recogida de material, el escaneado, la inserción y el sellado se realicen en el orden aprobado, con hasta 20 actividades monitorizadas por variante de producto.

Portada oficial del caso práctico de Jidoka sobre la monitorización del proceso de preparación de kits de Abbott
Abbott detecta errores de secuencia durante el empaquetado de kits
Sanidad

Los resultados publicados por Abbott describen la verificación de secuencias en sus estaciones manuales de preparación de kits médicos.

  • Secuencias incorrectas detectadas y corregidas antes de que el kit avance
  • Hasta 12 variantes de producto compatibles en cada estación

Preguntas frecuentes

¿Por qué es importante el orden de las operaciones en el ensamblaje?

Algunas operaciones condicionan lo que puede hacerse a continuación. Un sello debe colocarse antes de cerrar una cubierta, un cable debe guiarse antes de que un clip lo bloquee y un ajuste a presión requiere que su asiento esté preparado previamente. Las restricciones de precedencia como estas vienen determinadas por el diseño y, si no se respetan, la unidad puede parecer completa a simple vista. Comprobar el orden protege la funcionalidad que una imagen final no puede confirmar. Los ingenieros suelen saber qué pares de operaciones son los más críticos.

¿Cómo se define el orden aprobado?

Ingeniería establece una secuencia de referencia para cada variante a partir de la hoja de ruta, las instrucciones de trabajo y los ciclos registrados del método bien ejecutado. Se marcan las operaciones que deben realizarse en un orden estricto y se agrupan las que pueden realizarse en cualquier orden. El resultado es una secuencia de operaciones que el puesto puede comprobar sin forzar una rigidez innecesaria, y los cambios se versionan cuando el método cambia.

¿Qué ocurre cuando se produce una ruptura de la secuencia?

Una desviación del orden configurado puede generar una alerta cuando una operación observada entra en conflicto con su regla de precedencia acordada. El puesto debe identificar el paso fuera de orden o el prerrequisito no confirmado para su revisión. Los equipos de calidad y control definen si es posible la corrección mientras la unidad está abierta, si es apropiado un bloqueo y qué pruebas permiten la liberación. Una operación irreversible puede requerir reparación en lugar de simplemente repetir la acción omitida. Los clips guardados ayudan a los ingenieros a investigar qué pares de operaciones se intercambian a menudo.

¿Cómo gestiona una secuencia de variantes diferente en el mismo puesto?

El orden esperado se carga a partir del número de pieza o la orden de trabajo de cada unidad, por lo que un modelo con un orden diferente se comprueba frente a sus propias reglas. Los operarios no tienen que recordar qué variante invierte dos operaciones. Cuando las variantes comparten la mayor parte de su método, solo se configuran las diferencias, lo que mantiene la configuración breve a medida que la gama crece y llegan nuevos modelos.

¿Se utiliza una máquina de estados?

Una forma común de explicar las reglas de secuencia utiliza estados: una operación reconocida cambia qué operaciones están permitidas a continuación. Se trata de un modelo conceptual, no de una especificación del software interno de NAGARE. Para el puesto propuesto, acuerde qué restricciones de orden son estrictas, qué pares de operaciones permiten un orden flexible y qué ocurre cuando el reconocimiento es ambiguo. Demostrar esas reglas con sus propias variantes es más importante que asumir un algoritmo de investigación o una arquitectura interna concreta.

¿Qué operaciones dependen unas de otras con mayor frecuencia?

Las operaciones dependientes típicas incluyen sellar antes de cerrar, lubricar antes de prensar, enrutar antes de fijar y ajustar una pieza interior antes que una exterior. El orden de apriete en una unión es otro ejemplo, aunque esto suele comprobarse también con los datos de la herramienta. El orden de montaje aprobado para cada producto define la lista completa, y el historial de alertas muestra qué pares causan más problemas.

¿Qué ahorro supone en comparación con detectar el error en la fase de pruebas?

Un montaje fuera de orden detectado en la fase de pruebas suele implicar un retrabajo de desmontaje hasta la operación que salió mal, a veces con piezas dañadas que no pueden reutilizarse. Detectar una ruptura visible mientras la unidad está abierta puede reducir el trabajo de desmontaje, pero la corrección permitida y el tiempo dependen de la operación. El registro de lo construido también ayuda cuando un problema en campo plantea la duda de si se siguió el orden en una unidad específica.

¿Qué debemos enviar para planificar el seguimiento de la secuencia de montaje?

Envíe la lista de operaciones en el orden requerido para cada variante, un vídeo del puesto montándolas y ejemplos de fallos relacionados con el orden. Indique qué operaciones pueden realizarse en cualquier orden. Con esto, podremos diseñar las reglas, elegir la vista de cámara y mostrar cómo se registraría la secuencia de montaje tal y como se ha construido para cada unidad que fabrique.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos dónde se rompe el orden de montaje

Comparta el orden de las operaciones, un vídeo del puesto de trabajo y los fallos relacionados con el orden que haya detectado. Planificaremos el seguimiento de la secuencia de montaje para ese puesto y le explicaremos los plazos y costes. La mayoría de los proyectos de un solo puesto se ponen en marcha en 4 semanas.

Compruebe su orden de montaje
Cerrar vídeo