












MEDICIÓN DE HOLGURA Y ENRASE

Medición de holgura y enrase
para detectar fallos de ajuste y acabado a tiempo

KOMPASS lleva la medición de holgura y enrase a cada punto definido en puertas, paneles, tapas y carcasas. Los perfiles 3D capturan tanto la abertura entre piezas como su desfase de altura, y cada valor se comprueba frente a sus límites antes de que el conjunto pase a pintura, ajuste final o expedición.

Hable sobre su control de ajuste

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Los clientes ven la holgura antes que cualquier otra cosa

Cualquiera que mire una puerta, un capó, el frontal de un electrodoméstico o la carcasa de un dispositivo puede juzgar la holgura y el enrase en segundos. Sin embargo, muchas líneas siguen midiéndolos a mano, en pocos puntos y en pocas unidades.

Los calibres manuales dependen de la mano que los usa

Las lecturas cambian según el ángulo del calibre, la presión aplicada y el punto exacto elegido. Rara vez dos inspectores registran el mismo valor.

Pocos puntos, pocas unidades

Las comprobaciones manuales cubren una muestra de puntos en una muestra de unidades. Un desajuste en una esquina no medida sigue adelante.

Un descubrimiento tardío implica retrabajo

Es más barato ajustar un panel que sobresale en la carrocería que hacerlo después de la pintura, el acabado o el montaje final.
La solución

Mida el ajuste en cada punto, en cada unidad

Nuestro sistema de inspección de productos por IA, KOMPASS™, utiliza hardware de visión 3D y modelos entrenados para medir la holgura y el enrase en cada punto definido. Los resultados llegan a los controles de línea y se almacenan junto con el perfil detrás de cada valor.

Capture la holgura y el enrase en un solo escaneado

  • Proyectar una línea láser a través de la unión para capturar ambos bordes en 3D
  • Medir la anchura de la abertura y el desfase de altura desde el mismo escaneado
  • Gestionar bordes redondeados, juntas y molduras aprendidos de sus montajes
  • Aplicar límites para cada punto en cada modelo
Ambos valores
Holgura y enrase en un solo escaneado
Cada punto
En cada fabricación
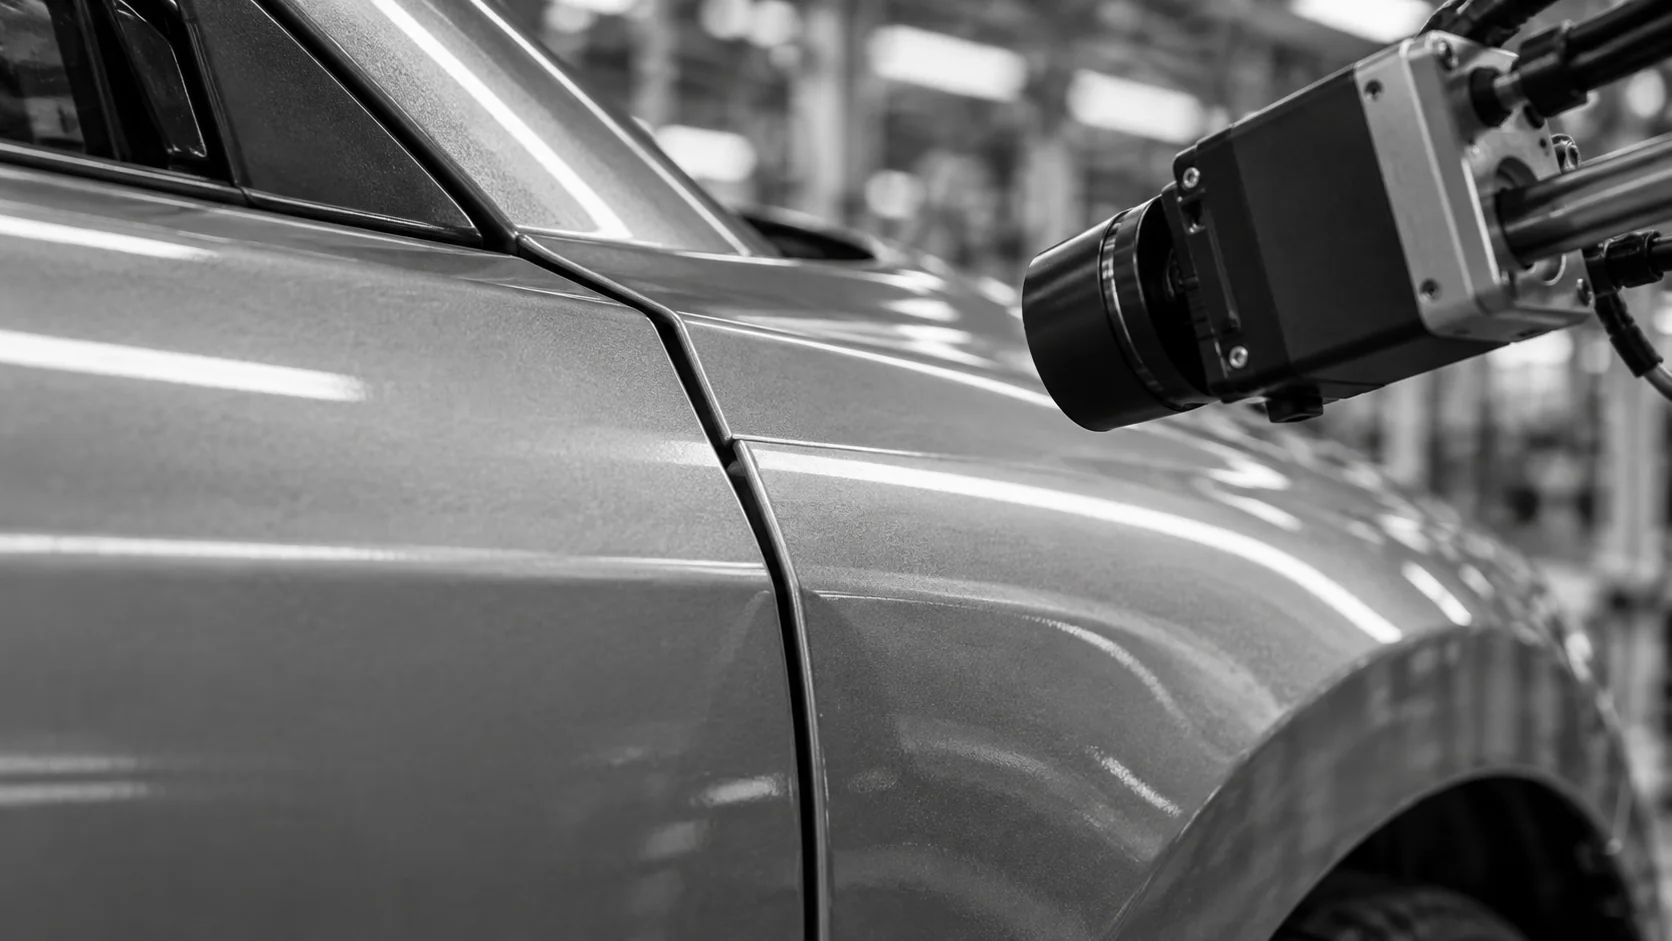
Ilustración conceptual de un cabezal óptico frente a una holgura entre paneles adyacentes de un vehículo.

Comunique el resultado mientras el ajuste es económico

  • Marque los puntos fuera de límite antes de que el conjunto pase a pintura o al ajuste final
  • Identifique qué punto y qué panel han fallado, más allá de un simple resultado de aprobado o fallido
  • Analice la tendencia de cada punto para detectar desviaciones en utillajes o bisagras a lo largo de los turnos
  • Almacene cada perfil para auditorías y análisis de causas raíz
Por punto
Dirección clara para el ajuste
Tendencia de desplazamiento
Desviación de los utillajes visible
CÓMO FUNCIONA

Del perfil 3D a la decisión de ajuste

El enrase es una diferencia de altura, por lo que la medición de la holgura y el enrase requiere datos de profundidad. KOMPASS combina la captura 3D en puntos definidos, modelos entrenados para sus juntas y un enlace directo a la respuesta de la línea.

Destacado n.º 1

Definición de los puntos

Cada junta de cada modelo recibe puntos fijos y límites según sus especificaciones de ajuste. Cámaras fijas o un sensor montado en un robot los alcanzan de forma repetible.

Destacado n.º 2

Escaneado y medición de la junta

Un perfil láser cruza la junta. El modelo detecta tanto los bordes como las superficies y, a continuación, calcula la anchura de la holgura y el enrase en ese punto.

Destacado n.º 3

Decidir y registrar

Los puntos fuera de límite se notifican a la línea indicando la ubicación del fallo. Cada perfil se almacena para la revisión de tendencias y auditorías.

Conecta con nosotros

Envíanos tus especificaciones de ajuste, las uniones importantes y algunas muestras correctas y desajustadas. Evaluaremos la detección 3D y las posiciones que requiere la comprobación.

Contacta con nosotros

Dónde corresponde cada comprobación de ajuste

Los calibres manuales, la metrología fuera de línea y la visión 3D en línea responden a preguntas diferentes. La diferencia radica en cuántos puntos y unidades se miden, y con qué rapidez se entera la línea de producción.

Necesidad de medición
Medición manual
CMM y sistemas offline
KOMPASS AI
Cobertura
Unos pocos puntos en unidades muestreadas
Detalle completo en unidades muestreadas
Cada punto definido en cada unidad fabricada, dentro del ciclo validado
Enrase
Difícil de leer de forma consistente
Medido con precisión, fuera de línea
Medido a partir del perfil de profundidad en cada punto
Retroalimentación a la línea
En la siguiente auditoría manual
Después del informe de auditoría
Resultado a nivel de punto mientras el ajuste es económico
Calidad a la primera
Depende de detectar los desajustes tarde
Confirma la capacidad después de la producción
Retiene los ensamblajes desajustados antes de la pintura o el ajuste final

Preguntas frecuentes

¿Por qué el enrase necesita datos de profundidad?

La holgura es la anchura que puede ver una cámara 2D, pero el enrase es el desfase superficial entre dos paneles, es decir, una diferencia de altura. Para medirlo se necesita un perfil 3D a través de la unión. Un perfilador láser proyecta una línea sobre el borde de ambas piezas y captura su forma, por lo que la holgura y el enrase se obtienen del mismo escaneo en el mismo punto. Una cámara 2D puede seguir confirmando la anchura de la holgura cuando no se especifica el enrase, lo que mantiene la sencillez en las uniones más simples.

¿En qué productos se utiliza esto?

La medición de holgura y enrase es más conocida en carrocerías de automóviles, desde la carrocería en bruto hasta el ensamblaje final, pero el mismo control se aplica a puertas de electrodomésticos, carcasas, carcasas de dispositivos de consumo y paneles de maquinaria. En cualquier lugar donde dos piezas visibles se encuentran y la apariencia o el sellado importan, el ajuste y el acabado pueden medirse en lugar de juzgarse a ojo. El diseño de la estación cambia con el tamaño de la pieza, pero el principio de medición sigue siendo el mismo.

¿Cómo se eligen los puntos?

Los puntos de medición provienen de su especificación de ajuste: las juntas que ven los clientes, las que afectan al sellado y las que más se desplazan. Cada punto tiene su propia holgura nominal, valor de enrase y límites. La estación mide los mismos puntos en cada unidad, por lo que los resultados pueden compararse entre turnos y modelos. Los puntos pueden añadirse más tarde a medida que cambien las prioridades de calidad. Cada valor se almacena junto con su punto, modelo y hora, por lo que las tendencias son fáciles de leer.

¿Qué pasa con las puertas, capós y otros paneles móviles?

Los paneles de cierre como puertas, capós, tapas y portones traseros son los objetivos más comunes porque las bisagras, los cierres y las fijaciones los desplazan. Los resultados a nivel de punto muestran qué bisagra o fijación necesita ajuste. Las juntas y tiras de ajuste cerca de la unión se incluyen en el entrenamiento para que la estación mida el borde del panel, no la goma que hay al lado. Eso evita que una junta blanda o una tira de ajuste se confundan con un panel desalineado.

¿Por qué dejar de usar calibradores manuales?

Un calibrador de espesores y una regla ofrecen lecturas útiles, pero el resultado depende del ángulo, la presión y el punto exacto elegido, y los valores se registran a mano. La inspección automatizada de holgura y enrase mide los mismos puntos de la misma manera cada vez, almacena cada valor y cubre cada unidad en lugar de una muestra. Como cada lectura se almacena automáticamente, nadie tiene que transcribir valores desde un portapapeles al final del turno.

¿Puede un mal ajuste causar algo más que una queja visual?

Sí. Las holguras desiguales y los paneles sobresalientes pueden permitir que el agua y el polvo pasen a través de las juntas y crear ruido aerodinámico a alta velocidad en los vehículos. En electrodomésticos y carcasas, pueden afectar al sellado de las puertas y a la protección contra la entrada de elementos. Por eso, la alineación de los paneles suele tratarse como un control funcional, con límites establecidos tanto por ingeniería como por estándares de apariencia. Tratar el ajuste como algo funcional también ayuda a que ingeniería acuerde tolerancias que la línea realmente pueda mantener.

¿Siguen teniendo un papel los instrumentos portátiles?

Sí. Los instrumentos portátiles siguen siendo útiles para auditorías, áreas de reparación y para comprobar nuevos modelos antes de que se configure una estación. Un calibrador de holgura y enrase también ayuda a validar el sistema en línea durante la puesta en marcha, comparando las lecturas en los mismos puntos. Una vez validada, la estación en línea se encarga de la cobertura rutinaria de cada unidad. Los nuevos modelos pueden medirse a mano primero y luego añadirse a la estación en línea una vez definidos sus puntos.

¿Qué debemos enviar para planificar el control de ajuste?

Envíe la especificación de ajuste con cada punto y límite, los modelos o variantes, el tiempo de ciclo de la línea y cómo se presenta el ensamblaje en la estación propuesta. Las construcciones correctas y los desajustes conocidos nos ayudan a probar la detección y las posiciones. A continuación, recomendamos sensores fijos o montados en robots y el flujo de rechazo o reproceso para la medición de holgura y enrase en su línea. Las construcciones de diferentes turnos ayudan a mostrar cuánto desplazamiento de la fijación debe rastrear la estación.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la junta que su control actual pasa por alto

Comparta sus especificaciones de ajuste, las juntas importantes, sus variantes y el tiempo de ciclo. Mapearemos los puntos a medir y estableceremos los plazos y costes. La mayoría de las implementaciones de KOMPASS se completan en un plazo de 6 a 8 semanas.

Hable sobre su control de ajuste
Cerrar vídeo