












MEDICIÓN DE ALTURA Y GROSOR

Medición de grosor sin contacto
para detectar piezas con altura incorrecta

KOMPASS integra la medición de grosor sin contacto y la inspección de altura en la línea de producción, donde un calibre no puede llegar. La visión 3D crea un mapa de alturas de cada pieza, compara las alturas, los escalones y el grosor con sus límites, y envía una señal a la línea antes de que se monte una pieza incorrecta.

Hable sobre su control de altura

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

La altura es la dimensión que una imagen plana no puede ver

Muchas comprobaciones de altura y grosor todavía se realizan con un calibre o un reloj comparador después de que la pieza sale de la máquina. Una cámara estándar ve la longitud y la anchura, pero la altura requiere una perspectiva diferente.

Las comprobaciones durante el proceso interrumpen la línea

Medir el grosor manualmente suele implicar retirar piezas o detener la máquina. Por eso, las comprobaciones se realizan con menos frecuencia de la que el proceso requiere.

Los escalones y apilamientos pasan desapercibidos en 2D

Una calza faltante, una inserción elevada o un apilamiento al que le falta una capa pueden parecer correctos vistos desde arriba. La diferencia está en la altura, no en el contorno.

Los calibres de contacto marcan las piezas blandas

Las piezas de espuma, caucho, recubiertas o moldeadas se comprimen o se rayan al usar un calibre. La lectura varía según la presión ejercida.
La solución

Mida altura y grosor sin detener la producción

Nuestro sistema de inspección de productos por IA, KOMPASS™, combina sensores de perfil 3D con modelos entrenados para la medición sin contacto del grosor, alturas y escalones en cada pieza. Los resultados llegan a los controles de línea junto con una imagen de altura almacenada.

Convierta cada pieza en un mapa de alturas

  • Escanee la pieza con un sensor de perfil láser o una cámara 3D a medida que avanza por la línea
  • Mida alturas en relación con una cara de referencia o superficie de apoyo
  • Compruebe las alturas de escalones, inserciones y apilamientos en una sola pasada
  • Utilice dos sensores opuestos cuando necesite conocer el grosor real del material
Cada pieza
Medición durante el proceso
Mapa de alturas
Mucho más que un contorno
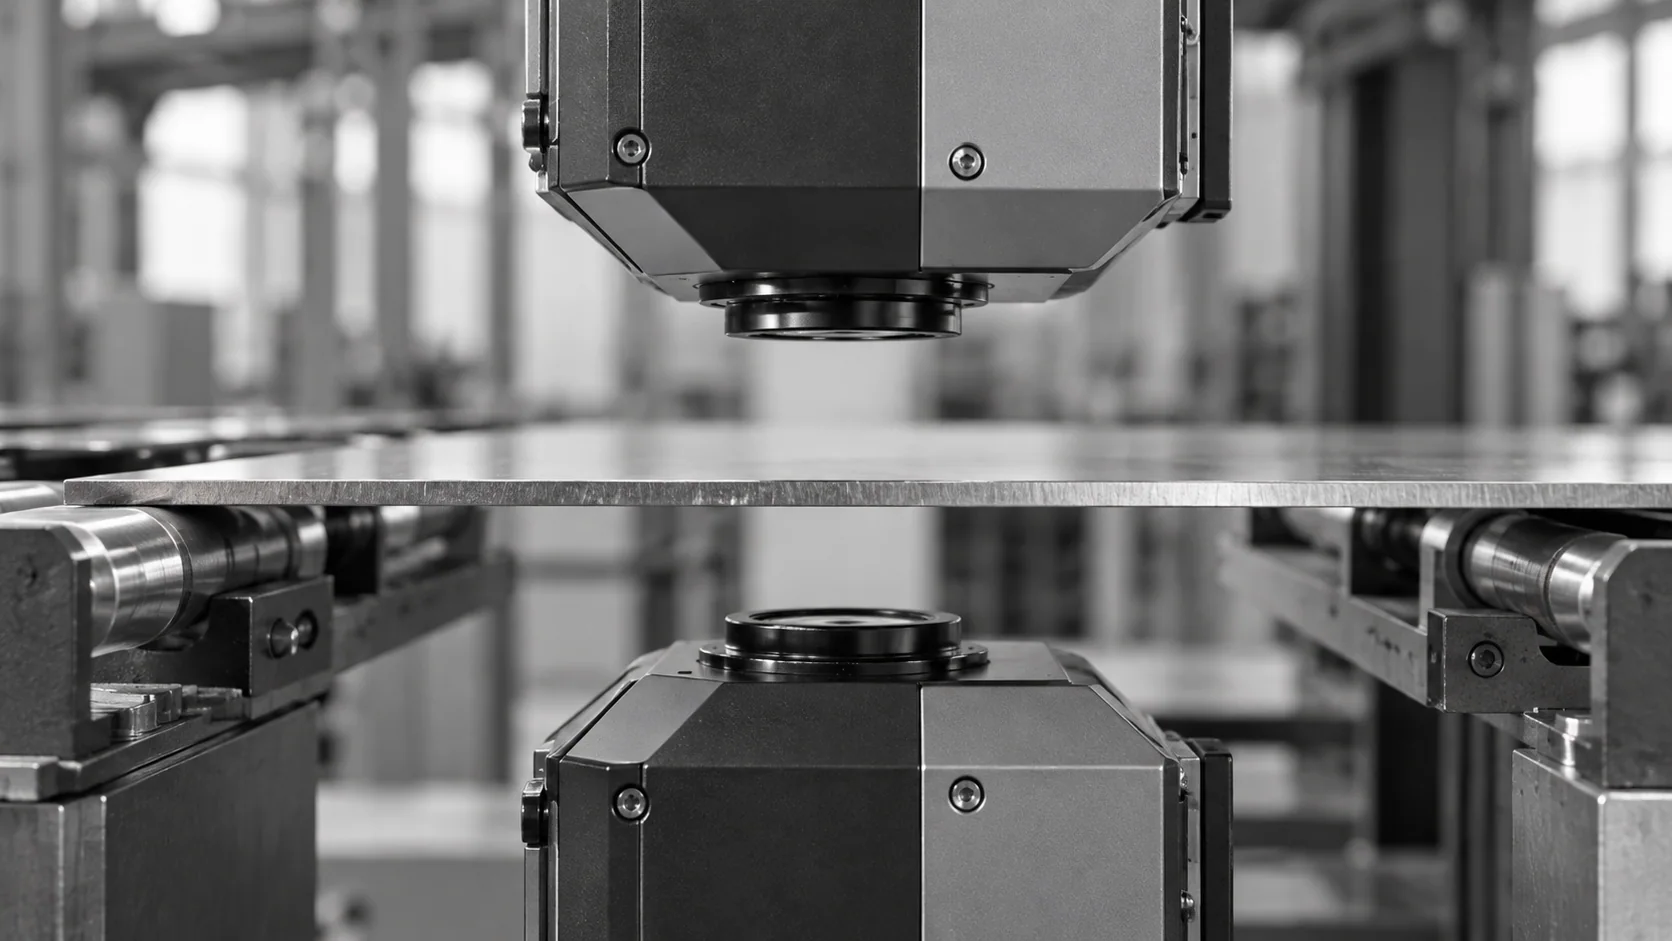
Ilustración conceptual de una lámina soportada entre cabezales de inspección óptica opuestos.

Diferencie los errores de altura reales de los efectos superficiales

  • Entrene el sistema con superficies brillantes, oscuras y texturizadas de su propia producción
  • Ignore etiquetas, impresiones y cambios de color que no alteren la altura
  • Envíe los resultados de aprobado, fallido o revisión al PLC o al mecanismo de rechazo
  • Registre cada lectura de altura con su imagen para analizar tendencias
Forma, no tono
El color no altera el resultado
Imagen y valor
Pruebas para cada decisión
CÓMO FUNCIONA

Del mapa de alturas a la decisión de espesor

La medición de espesor sin contacto requiere datos de profundidad, no solo una imagen. KOMPASS combina la captura 3D adaptada a su superficie, la medición desde una referencia definida y una conexión directa con la respuesta de la línea.

Destacado n.º 1

Captura de profundidad en piezas en movimiento

Un sensor de perfil láser o una cámara 3D escanea la pieza a medida que pasa. Las superficies brillantes u oscuras se prueban con antelación, ya que influyen en la elección del sensor.

Destacado n.º 2

Medición desde la referencia correcta

Las alturas se calculan a partir de una cara de referencia o superficie definida en su plano. Se utilizan dos sensores opuestos cuando se requiere medir el espesor real.

Destacado n.º 3

Decidir, rechazar y registrar

Cada valor se compara con su límite. Las piezas defectuosas se retienen o rechazan, y cada lectura se almacena junto con su imagen de altura.

Conecta con nosotros

Envíenos su plano, los límites de altura y espesor, y algunas piezas correctas y otras fuera de tolerancia. Evaluaremos la detección 3D y el manejo necesario para la inspección.

Contacte con nosotros

Dónde encaja cada comprobación de altura

Los calibres de contacto, la metrología fuera de línea y la visión 3D en línea tienen cada uno su función. La diferencia radica en la frecuencia con la que se mide la altura y si la pieza se toca o no.

Necesidad de medición
Medición manual
CMM y sistemas offline
KOMPASS AI
Cobertura
Piezas muestreadas, a menudo con una pausa
Piezas muestreadas, fuera de la línea
Cada pieza, dentro del ciclo validado
Piezas blandas o recubiertas
La presión del manómetro puede alterar la lectura
Generalmente sin contacto, fuera de línea
Sin contacto sobre la pieza en movimiento
Escalones, inserciones y apilamientos
Una característica a la vez
Detalle completo, lentamente
Varias alturas a partir de un solo escaneo
Calidad a la primera
Depende de detectar errores en la siguiente comprobación
Confirma la capacidad después de la producción
Retiene las piezas con altura incorrecta antes del ensamblaje

Preguntas frecuentes

¿Cómo mide la altura una cámara?

La mayoría de las inspecciones de altura en línea utilizan triangulación láser. Se proyecta una línea láser sobre la pieza y una cámara la observa desde un ángulo, de modo que la línea se desplaza a medida que la superficie sube o baja. Cada línea de escaneo se convierte en un perfil, y los perfiles se combinan en un mapa de altura de toda la pieza. KOMPASS mide entonces las características que usted especifica y las compara con sus límites. La imagen de altura se almacena con cada resultado, para que un revisor pueda ver por qué falló una pieza.

¿Es esto lo mismo que un sensor de perfil?

Un perfilómetro láser es el sensor que captura el perfil. Por sí solo, genera datos de altura. KOMPASS añade la capa de inspección que lo convierte en un sistema de medición de espesor: localiza las características correctas en piezas variables, aplica límites por variante, gestiona los efectos de la superficie y conecta la decisión con la línea de producción. Algunas aplicaciones utilizan en su lugar una cámara 3D de luz estructurada, que captura toda el área de una sola vez en lugar de escanear línea a línea. La elección entre escaneo y captura de área depende del tamaño de la pieza, el movimiento y el tiempo de ciclo.

¿Cómo se mide el grosor real?

La medición de grosor sin contacto desde un solo lado solo funciona cuando la pieza se asienta sobre una superficie conocida. Cuando la parte inferior varía, una configuración de doble sensor coloca un sensor por encima y otro por debajo de la pieza. El grosor es la distancia entre los dos sensores menos los dos huecos medidos. Esto es adecuado para láminas, juntas, almohadillas y placas. La calibración con una pieza de referencia de grosor conocido mantiene ambos sensores alineados a lo largo del tiempo.

¿Puede comprobar escalones, insertos y piezas apiladas?

Sí. La altura de un escalón se mide como la diferencia entre dos superficies en el mismo escaneado, por lo que se pueden comprobar conjuntamente resaltes, insertos elevados, pasadores insertados a presión y características rebajadas. La altura de apilamiento funciona de la misma manera para pilas de arandelas, laminaciones o paquetes, donde una capa faltante aparece como un error de altura incluso cuando el contorno parece completo desde arriba.

¿Desde qué se miden las alturas?

Cada altura se mide desde un plano de referencia, normalmente una cara de referencia en la pieza o la superficie de la cinta transportadora o el soporte sobre el que descansa. Elegir la referencia correcta es más importante que la resolución del sensor, porque una pieza inclinada o levantada altera todas las lecturas. La estación puede ajustar la referencia a partir de la propia pieza, lo que reduce la sensibilidad a cómo se coloca esta sobre la cinta. Para las piezas que se balancean o inclinan, una guía sencilla en el punto de medición suele eliminar la mayor parte de la variación.

¿Las piezas brillantes u oscuras causan problemas?

Pueden hacerlo. La reflectividad de la superficie afecta a la cantidad de luz láser que vuelve al sensor. El metal pulido puede crear reflejos dispersos, mientras que la goma negra devuelve muy poca luz. La elección del sensor, el color del láser, la exposición y el ángulo se ajustan a sus materiales durante la prueba. Como la medición se basa en la forma, se ignoran las etiquetas impresas y los cambios de color que no alteran la altura.

¿Por qué sustituir un medidor manual en la línea?

Un medidor de grosor o un comparador de esfera ofrecen una buena lectura de las piezas que alguien inspecciona. La medición de grosor sin contacto en línea comprueba cada pieza, sin presionar materiales blandos o recubiertos y sin detener la máquina. El medidor manual sigue siendo útil para auditorías y para validar la estación en línea frente a una referencia conocida durante la puesta en marcha. También confirma que las lecturas en línea coinciden con el método en el que sus auditorías ya confían.

¿Qué debemos enviar para planificar los controles de altura?

Envíe el plano con cada límite de altura y grosor, los materiales, la velocidad de la línea y cómo se presentan las piezas. Las piezas correctas, junto con ejemplos conocidos de capas altas, bajas o faltantes, nos ayudan a probar los sensores. Si las características del contorno también son importantes, evaluamos si la inspección por visión 3D y una cámara 2D deben compartir la estación. A continuación, recomendamos el punto de detección, referencia y rechazo para la medición de grosor sin contacto en su línea. Una breve prueba con sus propias piezas determina la elección del sensor antes de pedir cualquier hardware.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la altura que su control actual no detecta

Comparta su plano, los límites de altura y grosor, los materiales y la velocidad de la línea. Confirmaremos la detección 3D que necesitan sus piezas y hablaremos sobre costes y plazos. Una implementación típica de KOMPASS dura de 6 a 8 semanas.

Hable sobre su control de altura
Cerrar vídeo