












MEDICIÓN DE ANCHURA

Sistema de medición de anchura
para detectar perfiles fuera de especificación en línea

KOMPASS funciona como un sistema de medición de anchura en línea para perfiles rectos, cónicos y escalonados. Las cámaras calibradas localizan ambos bordes en cada posición definida, comparan cada anchura con su límite y envían el resultado a los controles de la línea antes de que una pieza incorrecta llegue al montaje.

Hable sobre su control de anchura

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

La anchura cambia donde nadie mide

Una lectura con calibre suele captar una sola posición de la pieza. Las secciones cónicas, los escalones y la desviación del corte pueden hacer que la anchura quede fuera de los límites en cualquier otro punto de la misma pieza.

Una lectura, una posición

Las comprobaciones manuales miden la anchura en un punto conveniente. Una conicidad, un escalón o un abultamiento local en otra parte de la pieza quedan sin medir.

Desviación en el corte y conformado

El desgaste de las cuchillas, la desviación de la banda y el desgaste de la matriz alteran la anchura gradualmente. Las comprobaciones por muestreo detectan el cambio después de haber fabricado muchas piezas.

Los bordes son difíciles de leer

Las rebabas, las esquinas redondeadas y los materiales de bajo contraste difuminan el borde real. Diferentes inspectores lo juzgan de forma distinta, al igual que una cámara con una iluminación deficiente.
La solución

Mida la anchura donde indique el plano

Nuestro sistema de inspección de productos por IA, KOMPASS™, combina hardware de visión calibrado con modelos entrenados según sus bordes, de modo que el sistema de medición de anchura comprueba cada posición definida en su plano. Cada anchura se registra según su sección, junto con una imagen para su revisión.

Mida en cada posición importante

  • Defina posiciones de medición a lo largo de secciones rectas, cónicas y escalonadas
  • Localice ambos bordes en cada posición, incluidos los que presentan rebabas o redondeos
  • Aplique un límite independiente a cada sección del perfil
  • Procese varias variantes de piezas, cada una con su propio plan de medición
Cada posición
No solo un punto de medición
Por sección
Límites que siguen el plano
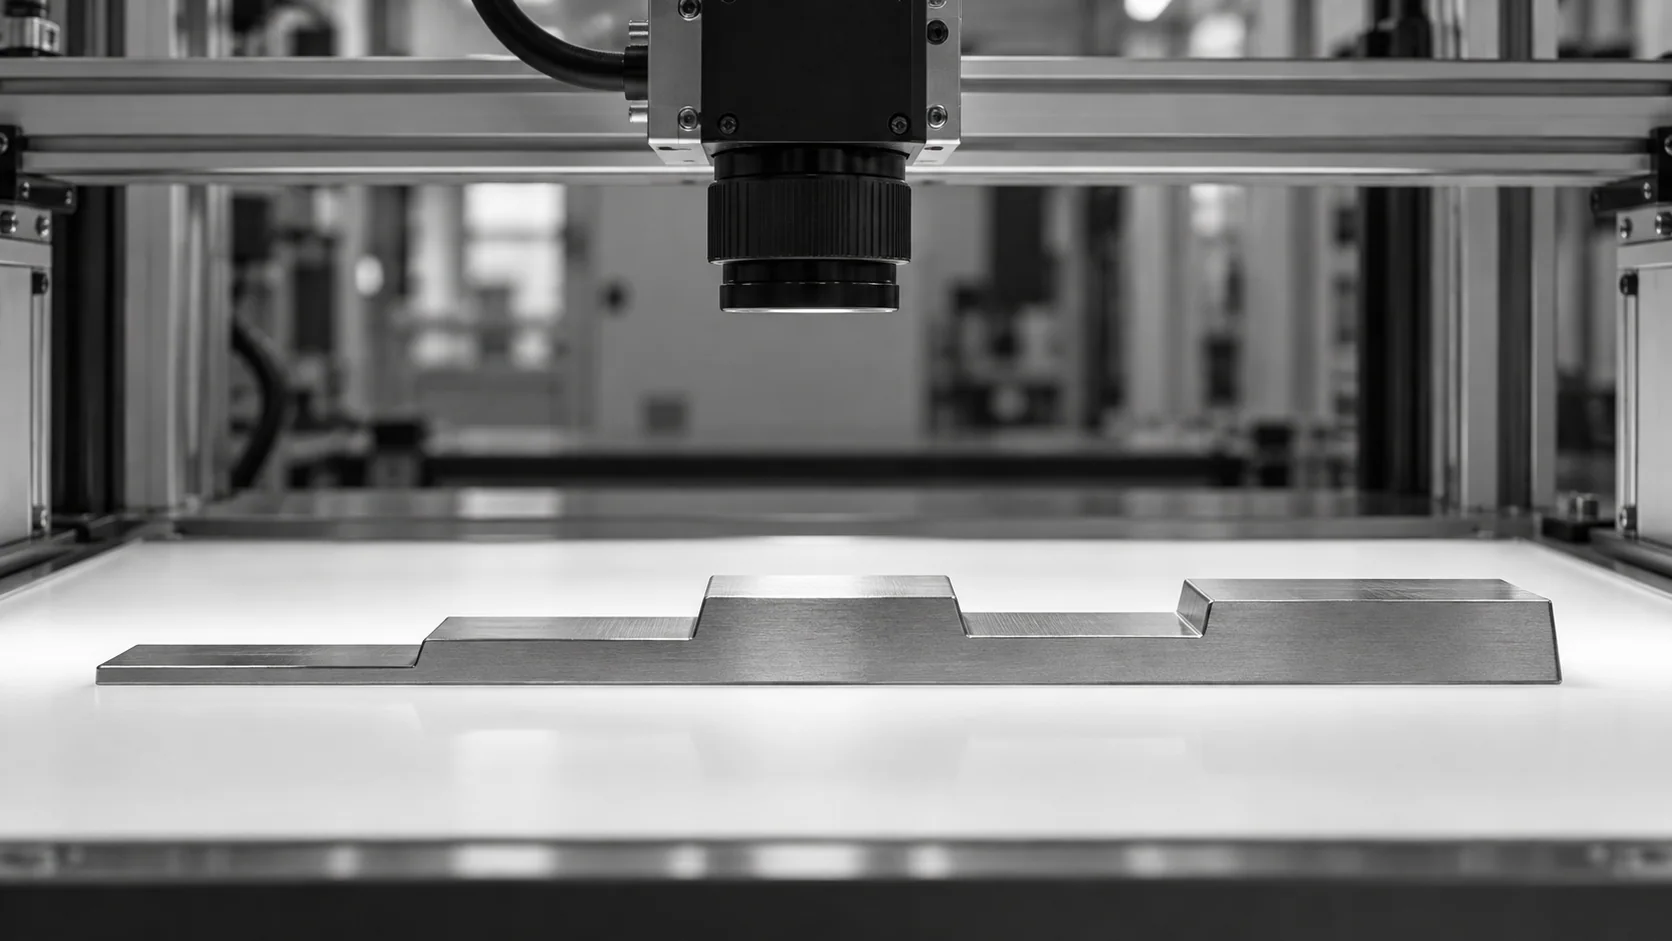
Ilustración conceptual de un perfil metálico escalonado bajo una cámara de inspección cenital.

Detecta la desviación antes de que se convierta en chatarra

  • Analizar la tendencia de la anchura por posición para detectar variaciones en la cuchilla, la matriz o la banda
  • Enviar señales de aprobado, fallido o revisión al controlador de la línea
  • Almacenar cada medición con la imagen de la pieza para su trazabilidad
  • Avisar al equipo cuando las lecturas se acerquen a un límite
Tendencia en tiempo real
Desviación mostrada por posición
Imagen y valor
Pruebas para cada pieza
CÓMO FUNCIONA

Desde la detección de bordes hasta la decisión de anchura

Un sistema fiable de medición de anchura comienza con una vista que muestre ambos bordes con claridad. KOMPASS combina esa vista con modelos de bordes entrenados específicamente para tus piezas y una conexión directa con la respuesta de la línea.

Destacado n.º 1

Mostrar ambos bordes con claridad

Elige retroiluminación o iluminación frontal según el material y calibra la vista. Las piezas anchas o largas pueden requerir una cámara de escaneado o varios campos de visión.

Destacado n.º 2

Medir cada posición definida

El modelo localiza ambos bordes en cada posición del plan de medición y calcula la anchura, incluso cuando las esquinas están redondeadas o presentan rebabas.

Destacado n.º 3

Decidir y registrar

Cada anchura se compara con el límite de su sección. Las piezas que no cumplen los requisitos se retienen o rechazan, y cada lectura se almacena junto con su imagen para su revisión.

Conecta con nosotros

Envíanos tu plano, los límites de anchura para cada sección y algunas piezas correctas y otras fuera de tolerancia. Evaluaremos la óptica y gestionaremos las necesidades de verificación.

Contacta con nosotros

Dónde encaja cada comprobación de ancho

Los calibres, la metrología fuera de línea y la visión en línea responden a preguntas diferentes. La diferencia radica en cuántas posiciones y piezas se miden, y cuándo se entera la línea de producción.

Necesidad de medición
Medición manual
CMM y sistemas offline
KOMPASS AI
Cobertura
Una o dos posiciones en piezas muestreadas
Muchas posiciones en piezas muestreadas
Cada posición definida en cada pieza, dentro del ciclo validado
Secciones cónicas y escalonadas
Lento de medir completamente
Medido minuciosamente, fuera de la línea de producción
Cada sección se comprueba frente a su propio límite
Reacción ante la desviación
Se descubre en la siguiente comprobación
Se descubre cuando llegan los resultados del laboratorio
Visible en la tendencia por posición
Calidad a la primera
Depende de la suerte en el muestreo
Confirma la capacidad después de la producción
Retiene las piezas fuera de límite antes de la siguiente operación

Preguntas frecuentes

¿Cómo se mide el ancho a partir de una imagen de cámara?

Un sistema de medición de ancho basado en cámaras comienza localizando la posición del borde a ambos lados de la pieza en un punto definido. La calibración de píxeles, realizada con un objetivo de referencia, convierte la distancia entre esos bordes en milímetros. Los modelos KOMPASS están entrenados para reconocer sus bordes, por lo que las rebabas, las esquinas redondeadas y las marcas superficiales no alteran la lectura. El ancho calculado se compara entonces con el límite para esa sección de la pieza. Cada lectura se almacena, de modo que un revisor puede ver exactamente dónde se encontraron ambos bordes.

¿Puede manejar piezas que cambian de ancho a lo largo de su longitud?

Sí. Un perfil cónico se mide en varias posiciones, cada una con su propio valor nominal y límite, en lugar de una sola lectura en un punto conveniente. Un perfil escalonado con resaltes o ranuras se gestiona de la misma manera. El plan de medición enumera todas las posiciones del plano y la estación informa de qué sección ha fallado. Esto hace que el resultado sea útil para ajustar la herramienta que produjo la pieza, no solo para rechazarla.

¿Cuándo debemos utilizar la retroiluminación?

La retroiluminación, o luz transmitida, proporciona los bordes más nítidos en piezas opacas porque la pieza se convierte en una silueta oscura sobre un campo brillante. Es la opción habitual para la medición de borde a borde de piezas estampadas, desbastes cortados y perfiles. La óptica telecéntrica ayuda cuando la altura de la pieza varía o las piezas se sitúan a distancias ligeramente diferentes de la cámara. Los materiales transparentes o muy finos pueden requerir iluminación frontal u otra técnica tras una prueba.

¿Qué ocurre con las tiras largas o continuas?

Para tiras cortadas, cintas o perfiles extruidos, la medición de la anchura de la tira puede realizarse a medida que el material pasa por delante de la cámara. Una cámara de barrido lineal construye la imagen línea a línea a medida que el material se mueve, lo que resulta adecuado para piezas largas o anchas. La vista debe mantener el material a una altura estable, ya que los cambios de altura alteran la anchura aparente. El guiado de bordes o un rodillo de apoyo en el punto de medición suelen resolver ese problema. Para piezas cortadas discretas, la misma vista también puede confirmar que cada pieza se ha cortado en escuadra.

¿Por qué medir la anchura sin tocar la pieza?

La medición de anchura sin contacto nunca toca la pieza, por lo que los materiales blandos, recubiertos, calientes o delicados no se marcan ni se deforman. También elimina la variación que proviene de la firmeza con la que un inspector cierra un calibre. Como no es necesario sujetar nada, cada pieza puede medirse a la velocidad de la línea, siempre que la exposición, el disparo y el espaciado de las piezas estén diseñados en torno a la cinta transportadora.

¿Cómo demostramos que las lecturas son fiables?

Valide la estación instalada con un estudio de repetibilidad y reproducibilidad en piezas que cubran todo el rango de tolerancia, incluidas las piezas justo dentro y justo fuera de cada límite. Compare los resultados con su calibre de referencia. Si la variación de la estación utiliza demasiada parte del rango, cambie la lente, la resolución o la presentación de la pieza antes de activar el rechazo automático. Repita la comprobación después de cualquier cambio en la óptica o en los dispositivos de sujeción.

¿Puede un sistema de medición de anchura comprobar varias variantes?

Sí, si las variantes pueden presentarse en la misma vista. Cada variante obtiene su propio plan de medición con posiciones y límites, seleccionados por receta, código de barras o una señal de la línea. Los cambios de formato cargan entonces el plan correcto automáticamente. Los tamaños de pieza muy diferentes pueden requerir un segundo campo de visión o una lente distinta, lo cual se evalúa durante la fase de alcance en lugar de después de la instalación. Los cambios de receta quedan registrados, por lo que cada resultado puede rastrearse hasta el plan que lo produjo.

¿Qué debemos enviar para empezar?

Envíe el plano con cada posición y límite de anchura, las variantes, la velocidad de la línea y una descripción de cómo llegan las piezas a la estación. Unas cuantas piezas buenas, además de piezas conocidas como estrechas y anchas, nos permiten probar rápidamente la iluminación y la óptica. A continuación, le recomendaremos la disposición de la cámara, el plan de medición y el punto de rechazo para un sistema de medición de anchura en su línea.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la anchura que su control actual no detecta

Comparta su plano, los límites de sección, las variantes de pieza y la velocidad de la línea. Evaluaremos cada posición que la estación debe medir y, a continuación, definiremos con usted los plazos y los costes. La mayoría de los proyectos KOMPASS se ponen en marcha en un plazo de 6 a 8 semanas.

Hable sobre su control de anchura
Cerrar vídeo