












MEDICIÓN DE LONGITUD

Sistema de medición de longitud
para detectar piezas fuera de medida en línea

KOMPASS integra un sistema de medición de longitud directamente en la línea de producción. Unas cámaras calibradas detectan ambos extremos de cada pieza, comparan la longitud medida con la tolerancia de su plano y envían el resultado a los controles de la línea, de modo que las piezas demasiado cortas o largas se retienen antes del montaje o embalaje.

Hable sobre su control de longitud

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Una comprobación de longitud por muestreo habla por piezas que nunca vio

Las piezas cortadas, formadas y extruidas varían su longitud a medida que las cuchillas se desgastan, el material se estira o un tope se desplaza. Una medición realizada una vez por turno solo describe esa pieza, no los cientos fabricados después.

La desviación comienza entre comprobaciones

Una herramienta desgastada o un avance que se desliza alteran la longitud gradualmente. Las piezas fabricadas entre dos muestras que cumplen con las tolerancias pueden quedar fuera de los límites.

La medición manual varía según quién la realice

El uso de calibres y cintas métricas depende de cómo el inspector coloque las mordazas y de cómo se sujete la pieza. Dos personas pueden medir la misma pieza de forma distinta.

La longitud incorrecta aparece en el montaje

A menudo, un tubo, varilla o perfil corto se detecta cuando ya no encaja con la siguiente pieza. Para entonces, es posible que un lote entero ya haya sido cortado, empaquetado o enviado.
La solución

Mida la longitud de cada pieza antes de que avance

Nuestro sistema de inspección de productos por IA, KOMPASS™, funciona como un sistema de medición de longitud en línea: hardware de visión calibrado y modelos entrenados localizan los extremos de las piezas de forma fiable y miden la longitud según su plano. El resultado llega a los controles de la línea y se almacena junto con una imagen de la pieza.

Encuentre los extremos reales, incluso en bordes imperfectos

  • Ilumine la pieza de modo que ambos extremos destaquen sobre el fondo y el dispositivo de sujeción
  • Entrene el sistema con rebabas, chaflanes, caras de corte y acabados normales de su propia línea
  • Mida a lo largo del eje de la pieza, no solo a través del encuadre de la imagen
  • Aplique límites independientes para cada número de pieza o variante
Cada pieza
Medido, no muestreado
Su plano
Límites aplicados por variante
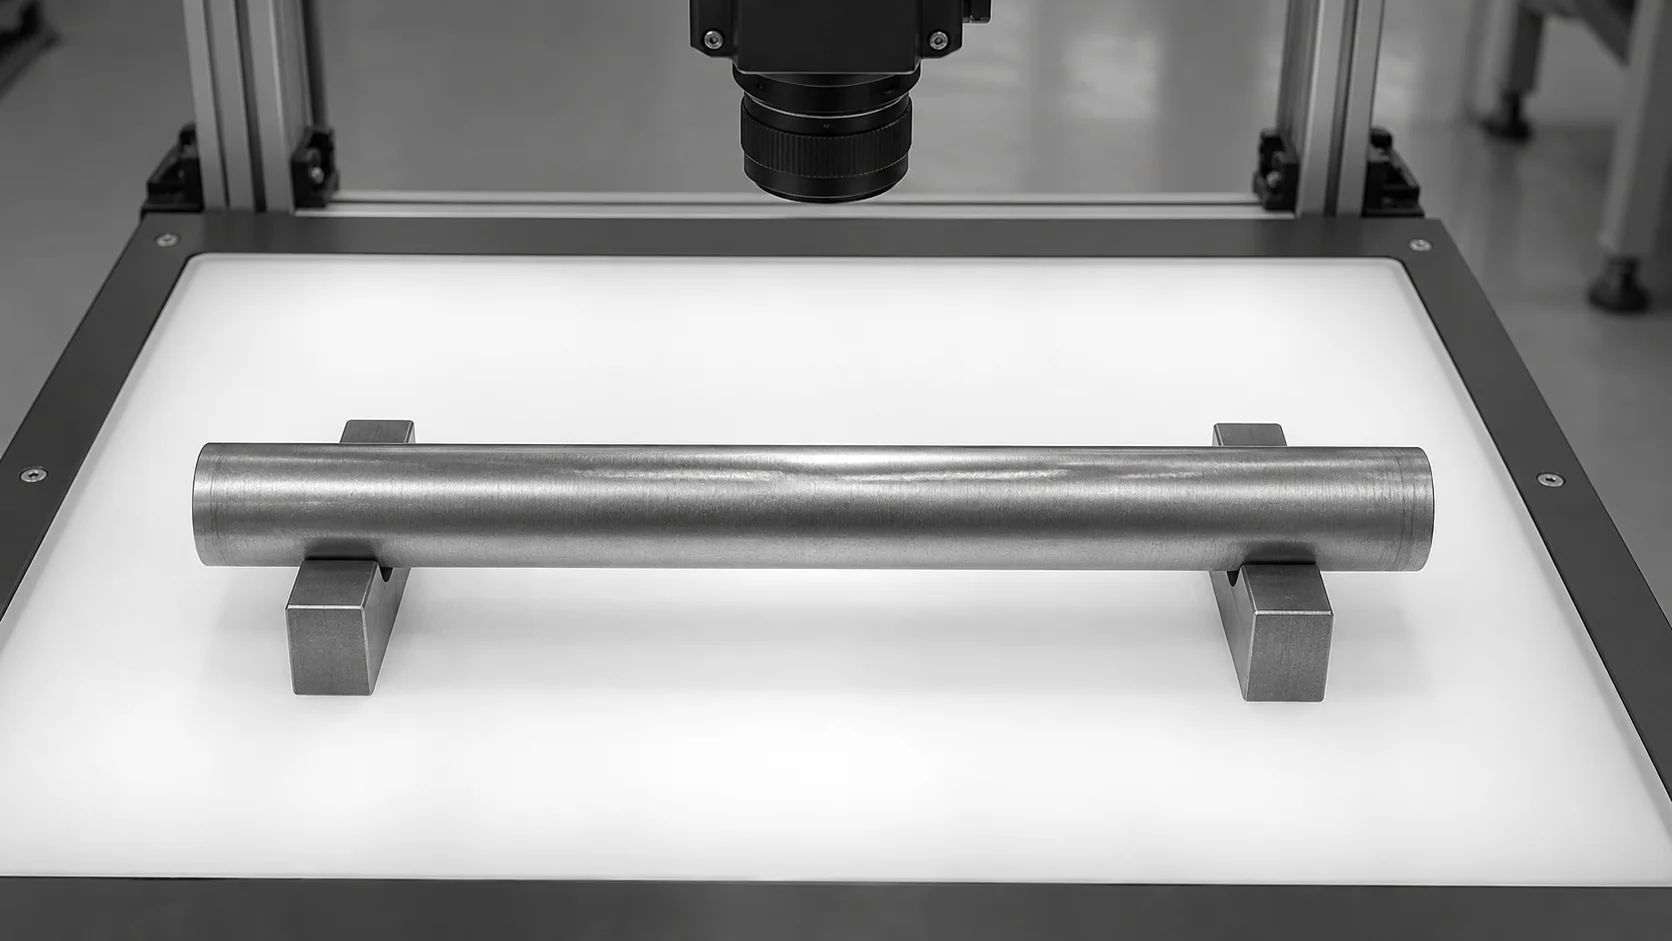
Ilustración conceptual de una varilla metálica recta con ambos extremos visibles en una mesa de inspección retroiluminada.

Convierta cada lectura en una decisión de línea

  • Envíe señales de aprobado, fallido o revisión al PLC o al mecanismo de rechazo
  • Registre cada longitud medida con la imagen de la pieza y una marca de tiempo
  • Muestre las tendencias de longitud para visualizar la desviación antes de que las piezas superen los límites
  • Marque una serie de piezas cercanas al límite para realizar un ajuste de corte o de tope
Tendencia en tiempo real
Desviación visible antes de los rechazos
Imagen y valor
Evidencia para cada lectura
CÓMO FUNCIONA

De la imagen calibrada a la decisión de longitud

Un sistema de medición de longitud depende tanto de la configuración de la cámara como del software. KOMPASS combina una vista fija y calibrada, una detección de extremos entrenada con sus propias piezas y un enlace directo a la respuesta de la línea.

Destacado n.º 1

Fije la vista y calíbrela

Monte la cámara y la iluminación para cubrir toda la longitud de la pieza y, a continuación, calibre los píxeles a milímetros con un objetivo de referencia. Las piezas largas pueden requerir dos cámaras o una vista móvil.

Destacado n.º 2

Localice ambos extremos y mida

El modelo localiza cada cara extrema a pesar de rebabas, chaflanes o cortes irregulares. La longitud se calcula a lo largo del eje de la pieza y se compara con los límites establecidos para esa variante.

Destacado n.º 3

Actúe según el resultado y mantenga el registro

Las piezas dentro de los límites continúan. Las piezas fuera de los límites se rechazan o se retienen, y cada lectura se almacena junto con su imagen para garantizar la trazabilidad y revisar posibles desviaciones.

Conecta con nosotros

Envíenos su plano, la tolerancia de longitud y algunas piezas dentro y fuera de los límites. Evaluaremos la cámara, la óptica y la manipulación que requiere el control.

Contacte con nosotros

Dónde encaja cada control de longitud

Los calibres manuales, la metrología offline y un sistema de medición de longitud en línea tienen su lugar. La diferencia radica en cuántas piezas se miden y con qué rapidez llega el resultado a la línea de producción.

Necesidad de medición
Medición manual
CMM y sistemas offline
KOMPASS AI
Cobertura
Piezas muestreadas, según lo permita el tiempo
Piezas muestreadas, fuera de la línea
Cada pieza, dentro del ciclo validado de la estación
Repetibilidad
Depende del inspector y del calibre
Alta, en una sala controlada
Vista fija y calibrada con el mismo método en cada ocasión
Reacción ante la desviación
Se descubre en la siguiente comprobación manual
Se descubre cuando llega el resultado del laboratorio
Visible en la tendencia de longitud en tiempo real
Calidad a la primera
Depende de detectar la desviación por casualidad
Confirma la capacidad a posteriori
Retiene las piezas con longitud incorrecta antes de la siguiente operación

Preguntas frecuentes

¿Cómo funciona la comprobación de longitud mediante cámara?

Un sistema de medición de longitud basado en visión utiliza una cámara fija, iluminación controlada y un objetivo de calibración para convertir píxeles en milímetros. La detección de bordes, respaldada por un modelo entrenado con sus piezas, encuentra cada extremo de la pieza incluso cuando el corte es irregular. El software mide la distancia a lo largo del eje de la pieza y la compara con los límites establecidos para esa referencia. El resultado puede activar un rechazo, una retención o un registro.

¿Qué piezas son adecuadas para este tipo de medición?

Los tubos, varillas, perfiles, muelles, elementos de fijación, tiras cortadas y piezas moldeadas son candidatos habituales. La medición de longitud sin contacto es adecuada para piezas blandas, calientes, recubiertas o delicadas que un calibre podría marcar o deformar. También es adecuada para líneas donde las piezas se mueven demasiado rápido para las comprobaciones manuales. Las piezas muy largas pueden requerir dos cámaras, una en cada extremo, o una vista que siga a la pieza. Las piezas transparentes o altamente reflectantes requieren pruebas de iluminación previas.

¿Por qué se utiliza tanto la retroiluminación?

Colocar la luz detrás de la pieza crea una silueta a contraluz con extremos nítidos y de alto contraste. Esto hace que la posición final sea mucho menos sensible al color de la superficie, a la impresión o a las marcas de mecanizado. Cuando la altura de la pieza varía o esta no puede apoyarse de forma plana, una retroiluminación colimada con ópticas adaptadas mantiene el borde nítido a lo largo de la distancia de trabajo. La iluminación frontal también puede funcionar, pero suele requerir más ejemplos de entrenamiento para gestionar los reflejos y los chaflanes en los extremos.

¿Cómo debemos validar la estación antes de confiar en ella?

Realice un estudio de repetibilidad y reproducibilidad (R&R) del calibre en la estación instalada utilizando piezas que abarquen su tolerancia de plano. Compare los resultados con su calibre de referencia y compruebe la repetibilidad entre turnos, operarios y posiciones de las piezas. Como regla general, la incertidumbre de medición debe utilizar solo una pequeña fracción de la banda de tolerancia. Si utiliza más, cambie la óptica, la resolución o la presentación de la pieza antes de que la estación tome decisiones automáticas de aceptación y rechazo.

¿Puede seguir el ritmo de una cinta transportadora en movimiento?

Es posible, siempre que la exposición, la iluminación y el espaciado de las piezas estén diseñados para la línea. La medición de longitud por cámara en una cinta transportadora en movimiento requiere una exposición corta para evitar el desenfoque y un disparador que capture cada pieza en la misma posición. El procesamiento y el rechazo también deben encajar en el espacio entre piezas. La viabilidad debe confirmarse con respecto al ciclo completo de la estación, no solo con la rapidez con la que el modelo devuelve un resultado.

¿Qué ocurre con las piezas que no superan el control?

La estación señala la respuesta configurada, como un soplado de aire, un desviador, un contenedor de rechazo o una parada de línea. Durante las primeras semanas, las piezas fuera de tolerancia pueden retenerse para su revisión en lugar de desecharse automáticamente. Cada decisión se almacena junto con el valor medido y la imagen de la pieza. Ese registro ayuda a los equipos de calidad a confirmar que los rechazos fueron correctos y a encontrar el momento en que un proceso comenzó a desviarse hacia su límite.

¿Cómo encaja esto en nuestro plan de calidad general?

La longitud suele ser la primera dimensión que merece la pena medir en línea, ya que varía con el desgaste de la herramienta y es sencilla de verificar. Un sistema de medición por visión en la línea cubre todas las piezas, mientras que su inspección dimensional existente mantiene la aprobación de la primera pieza y las auditorías periódicas. Muchas plantas añaden más tarde controles de anchura, diámetro o agujeros a la misma estación, siempre que la vista de la cámara ya contenga esas características y la óptica sea adecuada para ellas.

¿Qué necesita de nosotros para definir el alcance de la estación para sus piezas?

Comparta el plano con sus límites de longitud, las variantes de pieza, la velocidad de la línea y cómo se presentan las piezas en la estación propuesta. Un pequeño conjunto de piezas correctas, además de piezas conocidas como cortas o largas, nos ayuda a probar la óptica. También preguntamos dónde puede producirse físicamente un rechazo. Con esto, podemos recomendar la disposición de la cámara, la iluminación y la manipulación para su sistema de medición de longitud y planificar la validación.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos la longitud que su control actual no detecta

Comparta su plano, tolerancia de longitud, variantes de pieza y velocidad de línea. Confirmaremos qué necesita un sistema de medición de longitud en su punto de control y le guiaremos a través del cronograma y los costes. Las implementaciones de KOMPASS suelen tardar de 6 a 8 semanas.

Hable sobre su control de longitud
Cerrar vídeo