MEDICIÓN DE DIÁMETRO INTERIOR Y EXTERIOR

Medición de diámetro exterior y comprobaciones de orificios
para detectar piezas de tamaño incorrecto

KOMPASS realiza mediciones de diámetro exterior y comprobaciones de orificios en cada pieza redonda a medida que pasa por la estación. Cámaras calibradas capturan cada borde alrededor de la circunferencia, ajustan el diámetro y lo comparan con sus límites, de modo que las piezas demasiado grandes, demasiado pequeñas u ovaladas se retienen antes del montaje.

Hable sobre su control de diámetro

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Una sola lectura de calibre no puede describir un círculo

Un diámetro verificado en un ángulo puede pasar la prueba aunque la pieza sea ovalada o el orificio tenga una rebaba en la entrada. Las piezas redondas necesitan muchas lecturas de borde, no una sola medición.

La falta de redondez se oculta entre lecturas

Un anillo o un eje pueden medir correctamente en un eje y fallar en otro. Una sola lectura con calibre rara vez detecta este problema.

Los orificios son lentos de medir

Los calibres de tapón y de orificio funcionan, pero cada comprobación requiere tiempo y manipulación. El muestreo se convierte en la única opción práctica en líneas de producción muy ocupadas.

El tamaño incorrecto se detecta en el montaje

A menudo, un orificio demasiado pequeño o un eje demasiado grande se descubren cuando las piezas no encajan. Para entonces, el resto del lote ya ha avanzado en la línea de producción.
La solución

Mida cada diámetro alrededor de toda la circunferencia

Nuestro sistema de inspección de productos por IA, KOMPASS™, combina hardware de visión calibrado con modelos entrenados para la medición del diámetro exterior y la verificación de orificios en cada elemento circular. El resultado llega a los controles de línea junto con una imagen de la pieza.

Ajuste el diámetro a partir de todo el borde

  • Capture los bordes exteriores e interiores en una sola vista cuando la pieza lo permita
  • Ajuste un círculo al borde completo en lugar de depender de una sola cuerda
  • Informe sobre la falta de redondez junto con el diámetro cuando el plano lo requiera
  • Entrene el sistema con chaflanes, rebabas y acabados superficiales de sus propias piezas
Circunferencia completa
No es un eje de calibre único
Exterior y orificio
Medido en una sola pasada
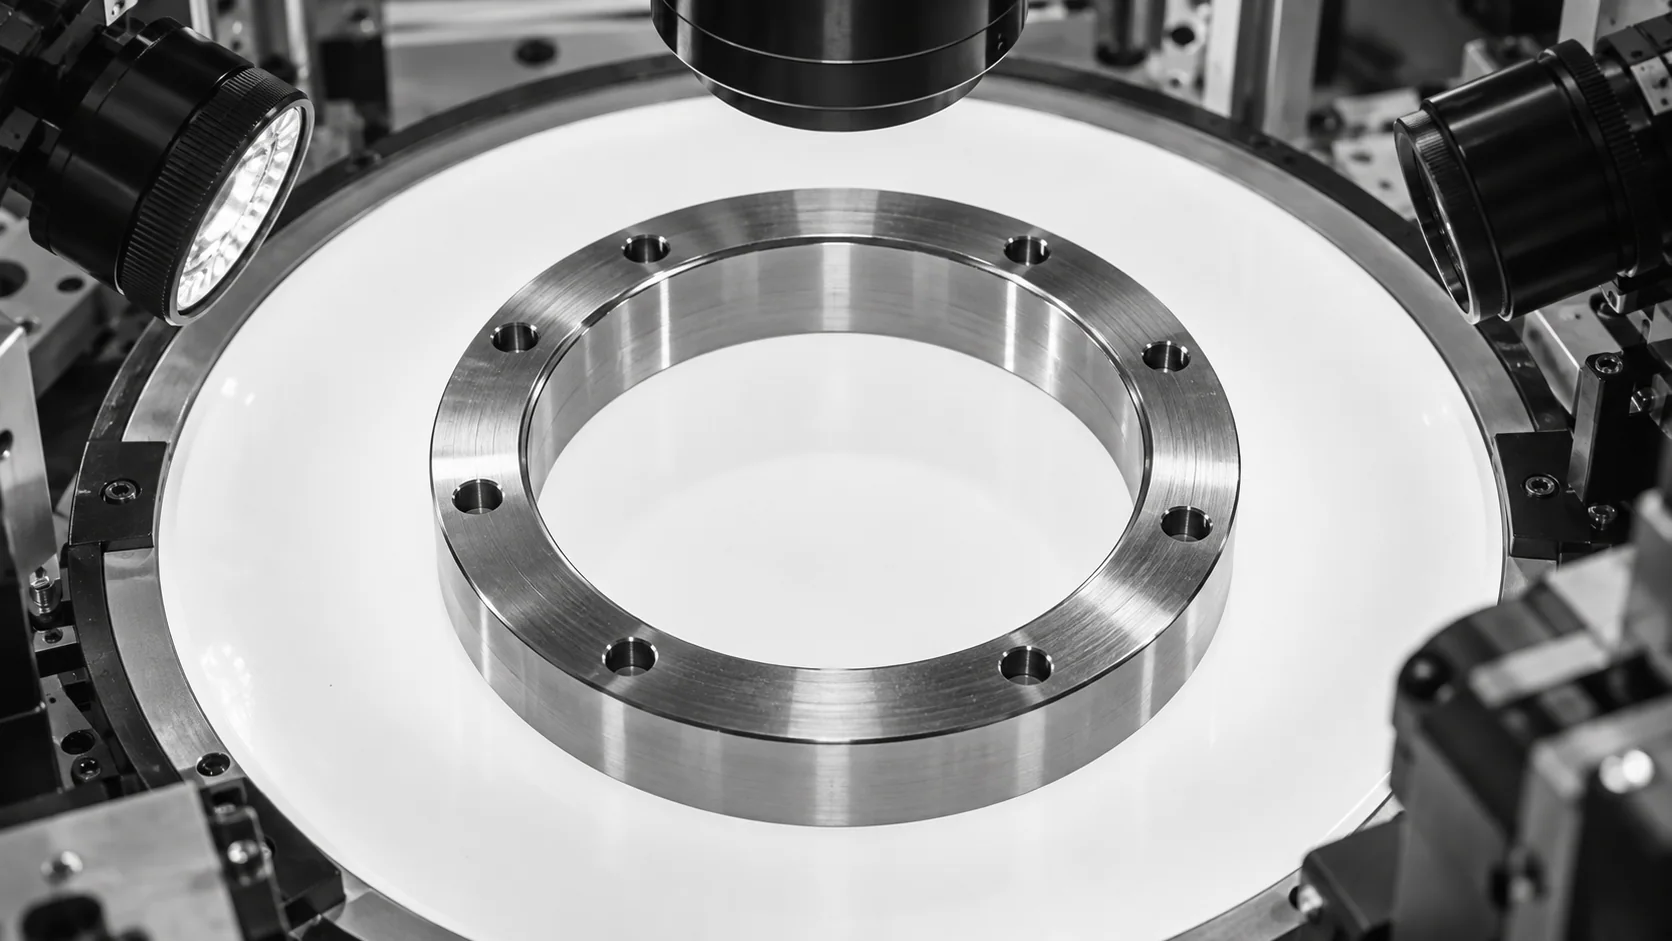
Ilustración conceptual de un anillo mecanizado con sus bordes interior y exterior visibles en una base de inspección.
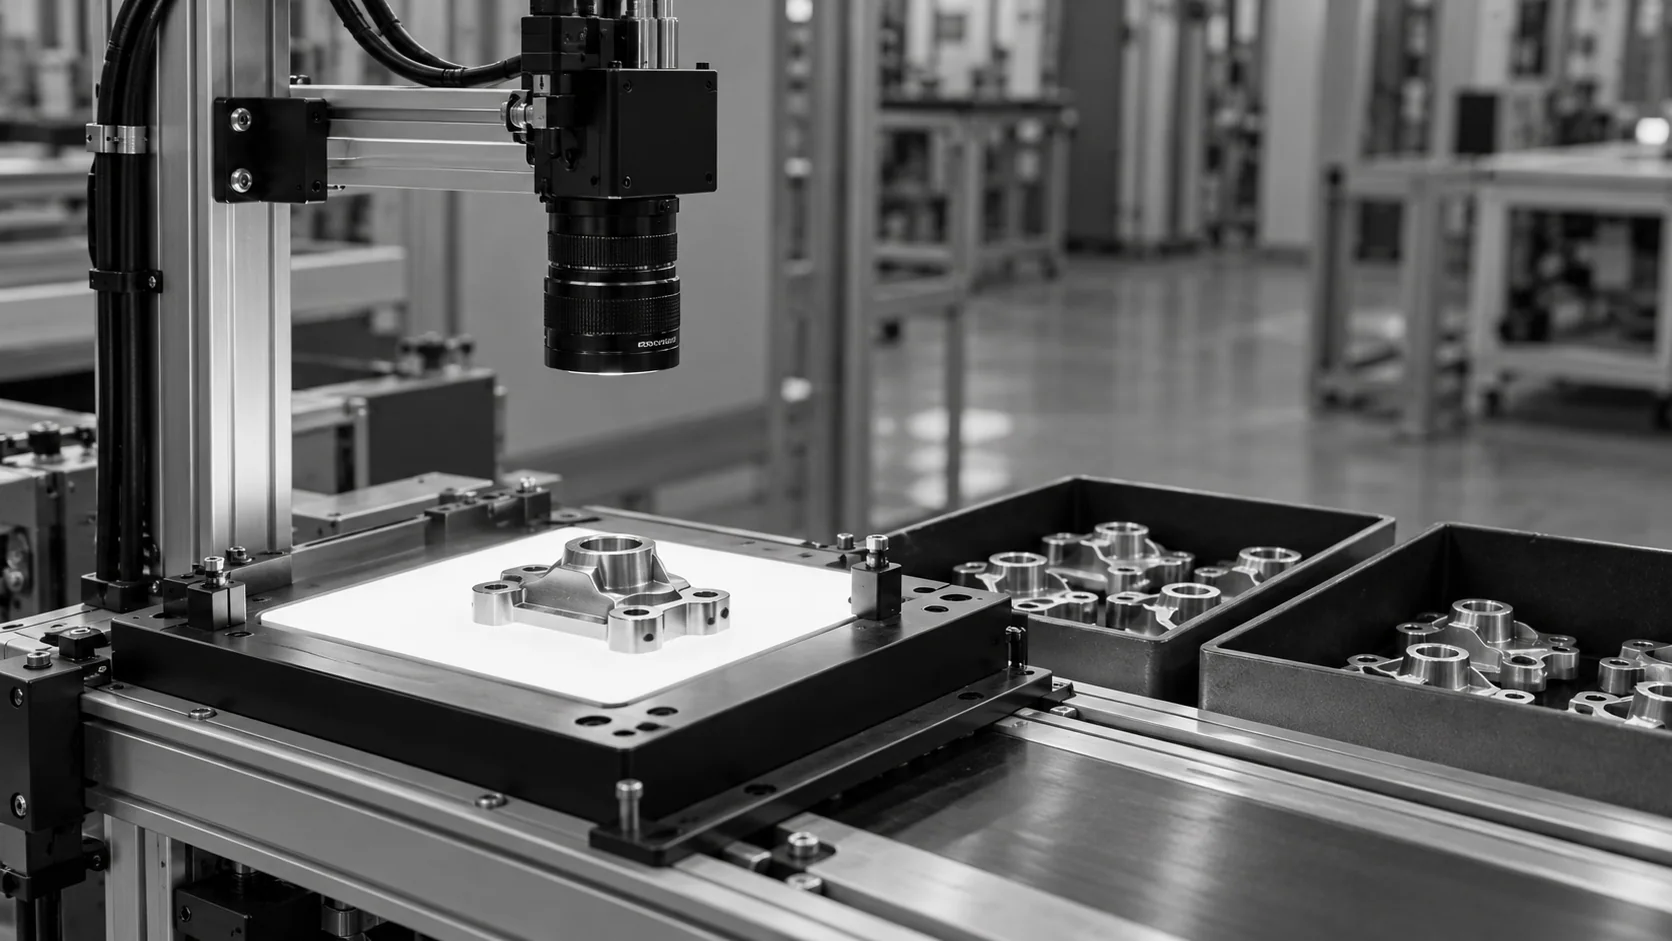
Ilustración conceptual de una carcasa mecanizada bajo una cámara junto a bandejas de recogida independientes.

Actúe antes de que un orificio de tamaño insuficiente llegue al montaje

  • Envíe señales de aprobado, fallido o revisión al PLC o al mecanismo de rechazo
  • Aplique límites independientes para cada número de pieza y característica
  • Analice la tendencia de los diámetros para detectar el desgaste de la herramienta antes de que las piezas superen los límites
  • Almacene cada lectura junto con su imagen para garantizar la trazabilidad
Tendencia en tiempo real
Desgaste de la herramienta visible
Por característica
Límites según su plano
CÓMO FUNCIONA

Del borde a la decisión sobre el diámetro

La medición del diámetro exterior depende de una visión nítida y sin distorsiones del borde redondeado. KOMPASS combina esa visión con modelos de bordes entrenados con sus propias piezas y un enlace directo a la respuesta de la línea.

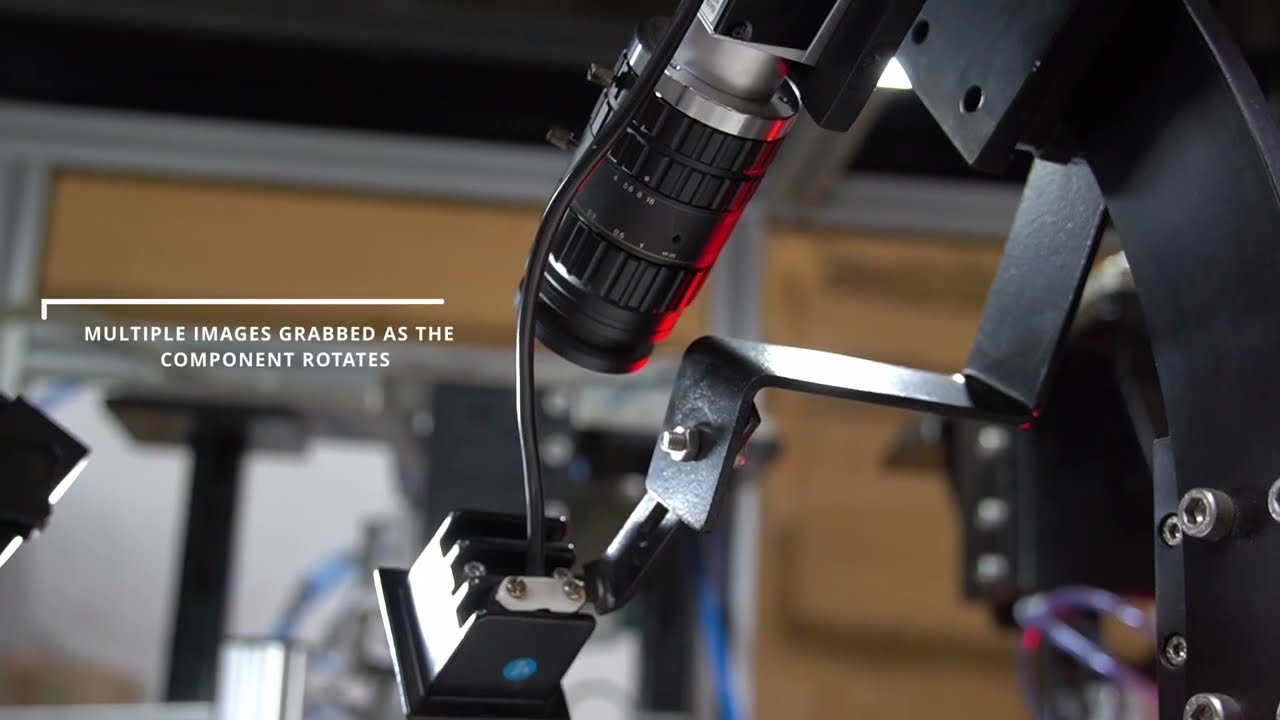
Fotograma del vídeo oficial que muestra cámaras posicionadas alrededor de un taqué de motor mientras gira
Aplicación en taqués de motor: las lecturas del diámetro exterior y del diámetro de la ranura aparecen alrededor del minuto 03:12. No se muestra la medición del diámetro del orificio ni las tolerancias para otras piezas.
Destacado n.º 1

Presentación de la pieza y calibración

Las piezas planas se colocan sobre una base retroiluminada, mientras que los ejes se visualizan de lado. La vista se calibra con un objetivo de referencia para que los píxeles se conviertan a milímetros.

Destacado n.º 2

Localizar el borde y ajustar el círculo

El modelo localiza el borde alrededor de cada elemento circular a pesar de los chaflanes y rebabas, ajusta el diámetro e informa sobre la falta de redondez.

Destacado n.º 3

Decidir y registrar

Cada diámetro se comprueba frente a su límite. Las piezas defectuosas se retienen o rechazan, y cada lectura se almacena junto con su imagen.

Conecta con nosotros

Envíenos su plano, los límites de diámetro y algunas piezas correctas y fuera de límite. Evaluaremos la óptica y la presentación que requiere la comprobación.

Contacte con nosotros

Dónde encaja cada comprobación de diámetro

Los calibres de tapón, la metrología fuera de línea y la medición del diámetro exterior en línea tienen su función. La diferencia radica en cuántas piezas y qué parte de cada círculo se mide.

Necesidad de medición
Medición manual
CMM y sistemas offline
KOMPASS AI
Cobertura
Piezas muestreadas, uno o dos ejes
Piezas muestreadas, forma completa
Cada pieza, circunferencia completa, dentro del ciclo validado
Piezas no circulares
Fácil de pasar por alto
Medido con precisión, fuera de línea
Registrado con cada lectura de diámetro
Reacción al desgaste de la herramienta
Se descubre en la siguiente comprobación
Se descubre cuando llegan los resultados del laboratorio
Visible en la tendencia del diámetro
Calidad a la primera
Depende de detectar errores de tamaño durante el ajuste
Confirma la capacidad después de la producción
Retiene las piezas con dimensiones incorrectas antes del ensamblaje

Preguntas frecuentes

¿Cómo mide el diámetro la visión artificial?

La medición del diámetro exterior mediante visión artificial captura el borde redondeado como un límite de alto contraste, generalmente mediante imágenes de silueta con la luz situada detrás de la pieza. El software localiza cientos de puntos del borde a lo largo de la circunferencia y ajusta un círculo óptimo a través de ellos. Su diámetro se compara con sus límites. Dado que se utilizan muchos puntos, una pequeña rebaba o partícula apenas afecta al resultado. Cada imagen almacenada muestra el círculo ajustado, por lo que un revisor puede confirmar que el borde se ha leído correctamente.

¿Puede medir orificios además de diámetros exteriores?

Sí, para orificios pasantes y aberturas que la cámara puede ver claramente. La medición del diámetro interior funciona mejor cuando la luz pasa a través del orificio o cuando la entrada del orificio está bien iluminada frente a una cara más oscura. Los orificios ciegos profundos, las ranuras internas y las características situadas muy dentro de la pieza se adaptan mejor a sondas de orificios u otros sensores, por lo que su viabilidad se comprueba durante la fase de definición. La estación también confirma que el orificio está presente y abierto, lo que permite detectar perforaciones omitidas u orificios bloqueados.

¿Puede detectar cuándo una pieza no es redonda?

Puede informar sobre la ovalidad junto con el diámetro, ya que la medición cubre toda la circunferencia. La diferencia entre las anchuras medidas más grande y más pequeña muestra si la pieza no es redonda. Esto es importante para anillos, casquillos y juntas, donde una pieza puede pasar por un eje y aun así no encajar. El análisis completo de redondez según normas formales sigue siendo una tarea para la sala de metrología.

¿Por qué es importante la elección de la lente para el diámetro?

Una lente estándar hace que los bordes más cercanos parezcan más grandes, por lo que un ligero cambio en la altura de la pieza altera la lectura. Una lente telecéntrica mantiene la magnificación constante a lo largo de su profundidad de trabajo, razón por la cual es común para piezas circulares de precisión. También evita ver la pared interior de un orificio en ángulo, lo que puede hacer que la abertura parezca más pequeña de lo que realmente es. La contrapartida es un campo de visión más pequeño, por lo que la lente se elige en función de su pieza más grande.

¿Cómo afectan los chaflanes y las rebabas a la lectura?

Los orificios achaflanados muestran dos bordes, el chaflán y la pared real del orificio, por lo que la estación debe saber cuál especifica su plano. KOMPASS se entrena con ejemplos que incluyen chaflanes normales y rebabas, y el plan de medición indica qué borde utilizar. Sin esa instrucción, una medición del diámetro del orificio puede informar sobre el chaflán en lugar del tamaño funcional.

¿Dónde siguen encajando los calibres de orificios y neumáticos?

Un calibre de orificios o un calibre neumático proporciona lecturas muy precisas de las piezas que se inspeccionan y sigue siendo la referencia para auditorías y calibración. La visión artificial en línea añade cobertura: cada pieza se mide a la velocidad de la línea y cada resultado se almacena. Muchas plantas conservan sus calibres para las primeras piezas y comprobaciones periódicas, mientras que la estación de visión analiza cada pieza fabricada entre esas comprobaciones. Esa combinación mantiene la precisión del calibre de referencia y añade la cobertura que solo un control en línea puede ofrecer.

¿Puede una estación comprobar ambos diámetros?

A menudo, sí. Las arandelas, anillos, casquillos y piezas con bridas pueden presentar el diámetro exterior (OD) y el interior (ID) en una sola vista, por lo que ambos se miden a partir de la misma imagen. Los ejes y las piezas con características en diferentes planos pueden requerir una segunda cámara o una vista lateral. El plan de medición define cada diámetro de la pieza, su límite y el borde desde el que se toma. Cuando una característica no puede verse desde una dirección, el plan registra qué cámara la mide.

¿Qué necesita para definir un control de diámetro?

Envíe el plano con cada diámetro y límite, las variantes de pieza, la velocidad de línea y cómo se presentan las piezas. Las piezas correctas, además de ejemplos conocidos de sobremedida, submedida y ovalidad, nos ayudan a probar la óptica rápidamente. Con ello, recomendamos la disposición de la cámara, la iluminación y el punto de rechazo para la medición del diámetro exterior y los controles de orificio en su línea. Las piezas ovaladas conocidas son especialmente útiles, ya que muestran cómo la estación informa de la falta de redondez.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos el diámetro que su control actual no detecta

Comparta su plano, límites de diámetro, variantes de piezas y velocidad de línea. Evaluaremos la óptica que necesita cada elemento circular y le ofreceremos un plan claro con plazos y costes. La implementación suele llevar de 6 a 8 semanas.

Hable sobre su control de diámetro
Cerrar vídeo