CLASIFICACIÓN Y RECHAZO BASADOS EN DEFECTOS

Clasificación de defectos para retirar el producto defectuoso antes de su envasado

KOMPASS aplica la clasificación de defectos a cada artículo de la línea, retirando los defectuosos sin detener la producción. La visión por IA clasifica cada defecto, realiza el seguimiento del artículo hasta el punto de rechazo y activa el mecanismo adecuado en el momento preciso, de modo que el producto defectuoso se retira antes del envasado.

Hable sobre su configuración de rechazo

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Detectar un defecto es solo la mitad del trabajo

Una inspección que detecta un defecto pero no logra retirar el artículo correcto a tiempo sigue permitiendo que pase producto defectuoso. La clasificación de defectos en líneas rápidas depende tanto de la sincronización, el seguimiento y el mecanismo de rechazo como de la propia detección.

La retirada manual no da abasto

Los operarios que retiran productos defectuosos de una cinta transportadora rápida pasan por alto artículos y reducen su ritmo durante el turno. Algunos defectos pasan de largo mientras las manos están ocupadas.

Se rechaza el artículo incorrecto

Si el seguimiento falla, el mecanismo se activa sobre un artículo correcto y deja pasar el defectuoso. Aumentan tanto los residuos como los errores.

Nadie confirma el rechazo

Sin una verificación, un empujador atascado o un suministro de aire vacío permiten que los artículos rechazados continúen por la línea sin ser detectados.
La solución

Inspeccione, rastree y retire en un solo sistema

Nuestro sistema de inspección de productos por IA, KOMPASS™, gestiona la clasificación de defectos de principio a fin: los modelos de IA entrenados con sus productos clasifican los defectos, cada artículo defectuoso es rastreado a lo largo de la cinta transportadora y el mecanismo de rechazo se activa en el momento preciso. Cada decisión se almacena junto con una imagen.

Clasifique cada defecto a la velocidad de la línea

  • Detecte grietas, astillas, quemaduras, deformidades y elementos faltantes
  • Clasifique los defectos por tipo y gravedad
  • Envíe los defectos menores a una línea de reprocesamiento o de segunda categoría
  • Aprenda la variación normal para no rechazar productos en buen estado
Cada artículo
Inspeccionado, no muestreado
Por gravedad
Rechazar, reprocesar o aprobar
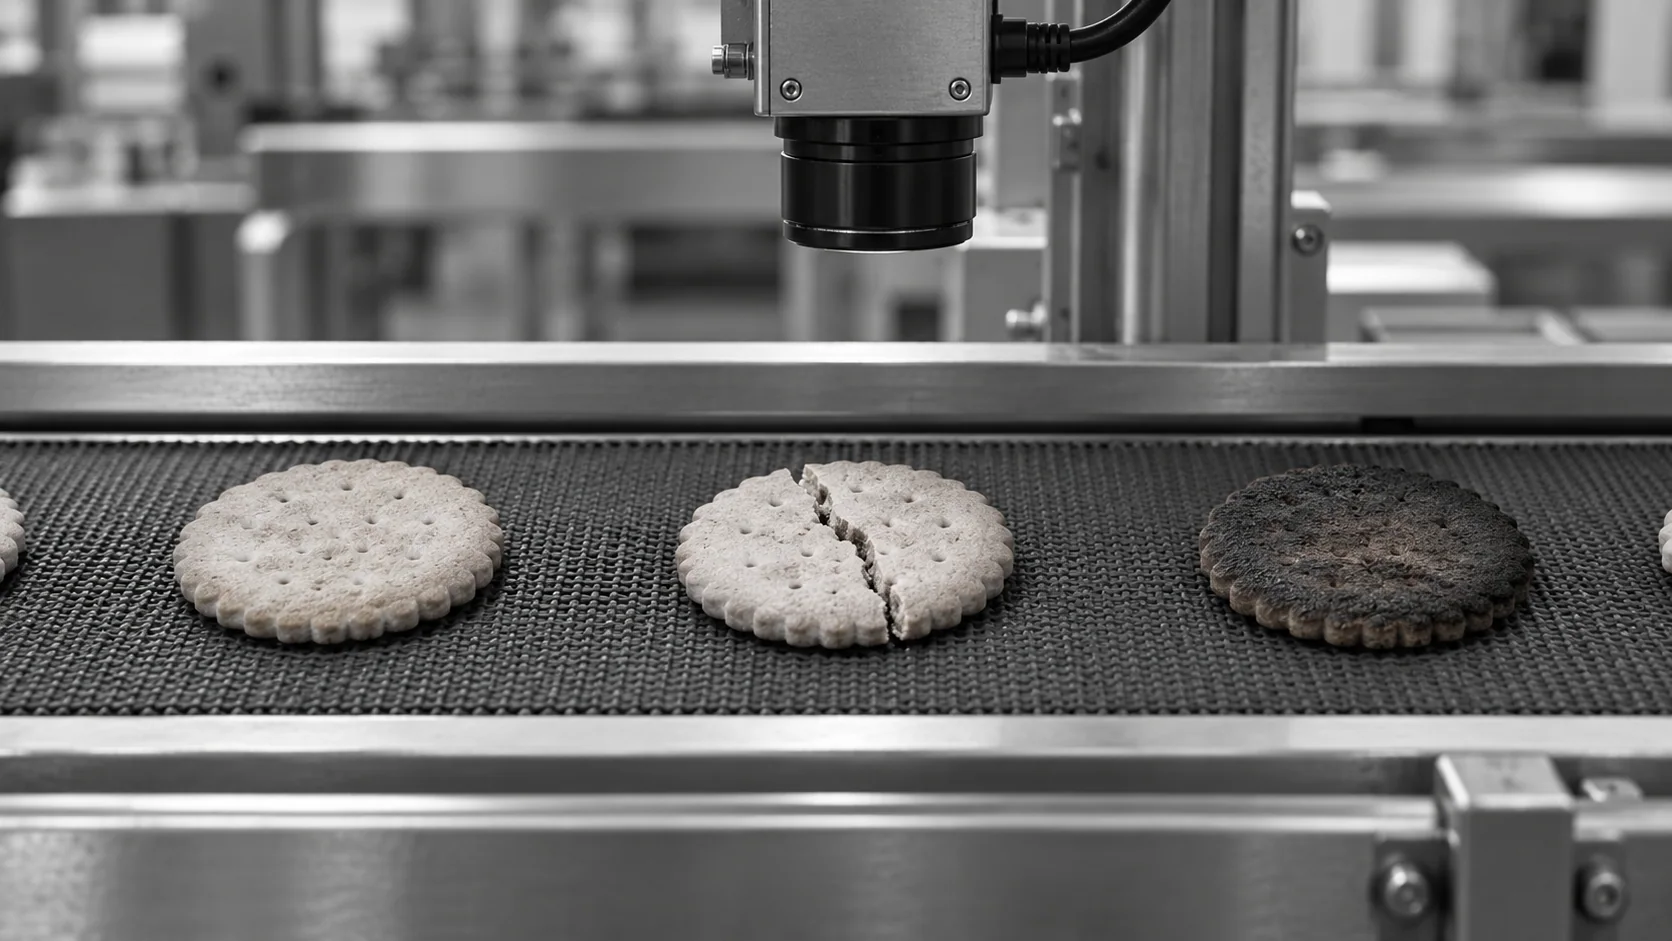
Ilustración conceptual de galletas intactas, agrietadas y oscurecidas en una cinta de inspección.
Fotograma de vídeo oficial que muestra una galería de imágenes de inspección de espigas de madera con defectos marcados
Aplicación de pasadores de madera: los resultados de la inspección activan la expulsión automática, con una distancia entre la cámara y el punto de rechazo inferior a 100 mm. No se muestra el sensor independiente de confirmación de rechazo.

Retire el artículo correcto y verifique su salida

  • Realice el seguimiento de cada artículo defectuoso desde la cámara hasta el punto de rechazo
  • Active chorros de aire, empujadores o desviadores sincronizados con el artículo
  • Confirme que los artículos rechazados realmente han salido de la línea
  • Contabilice los rechazos por tipo de defecto para obtener información sobre el proceso
Rechazo con seguimiento
El artículo correcto, en el momento justo
Eliminación confirmada
Sin fallos silenciosos
CÓMO FUNCIONA

Vea cómo KOMPASS inspecciona y rechaza galletas

La demostración de Jidoka muestra la clasificación de defectos en una línea de galletas de alta velocidad. KOMPASS detecta grietas, bordes astillados, marcas de quemaduras, manchas oscuras, orientación incorrecta y fallos en la crema, y las galletas defectuosas se rastrean y rechazan automáticamente.

Fotograma del vídeo oficial que muestra imágenes de inspección de galletas con los artículos aceptados y defectuosos marcados
Aplicación en línea de galletas: los defectos se clasifican y las galletas afectadas se rastrean para su rechazo. No se muestran líneas separadas de reprocesamiento o de segunda calidad.
Destacado n.º 1

Inspeccionar cada artículo

Las cámaras situadas a lo largo de la cinta transportadora capturan cada artículo y el modelo clasifica cualquier defecto según sus estándares.

Destacado n.º 2

Seguimiento hasta el punto de rechazo

Cada artículo defectuoso se rastrea a lo largo de la cinta transportadora para que el mecanismo se active exactamente en el artículo correcto.

Destacado n.º 3

Rechazar, confirmar y registrar

El artículo se elimina, la eliminación se confirma y cada decisión se almacena junto con su imagen y el tipo de defecto.

Conecta con nosotros

Envíenos ejemplos de los defectos que necesita eliminar, la velocidad de su línea y el espaciado de los productos. Evaluaremos las opciones de inspección y los mecanismos de rechazo para la clasificación de defectos en su línea.

Contacte con nosotros

¿Qué cambia cuando la inspección y el rechazo trabajan juntos?

Cada método puede eliminar productos defectuosos. La diferencia radica en la fiabilidad con la que la clasificación de defectos elimina el artículo correcto a alta velocidad.

Necesidad de inspección
Inspección manual
Visión artificial tradicional
KOMPASS AI
Eliminación a alta velocidad
Se pierde al aumentar la velocidad
Rápido, con reglas fijas
Rápido, con clases de defectos entrenadas
Defectos límite
Evaluado de forma inconsistente
A menudo se rechaza en exceso
Enrutado por gravedad a rechazo o reprocesamiento
Confirmación de la retirada
El operador lo ve
A menudo no se comprueba
Confirmado para cada rechazo
Calidad a la primera
Depende de la atención
Estable en defectos simples
Retira el producto defectuoso antes del envasado
ÉXITO DEL CLIENTE

Britannia retira galletas defectuosas sobre la marcha

KOMPASS detecta grietas, astillas y marcas de quemaduras en las líneas de galletas de Britannia, y la unidad de rechazo automático Tigris retira las piezas defectuosas sin detener la producción.

Portada oficial del caso práctico de Jidoka sobre la inspección de galletas de Britannia
Britannia retira galletas defectuosas sobre la marcha
FMCG

Resultados publicados sobre la clasificación y el rechazo de galletas en línea de Britannia.

  • 90 % de precisión en la detección de todos los defectos críticos
  • 0,01 % de falsos positivos, lo que reduce el desperdicio a casi cero

Preguntas frecuentes

¿Qué implica la retirada basada en defectos?

La clasificación de defectos combina tres pasos: inspeccionar cada artículo, decidir si sus defectos incumplen sus estándares y retirar físicamente los artículos defectuosos. KOMPASS se encarga de la inspección y la toma de decisiones mediante modelos de IA entrenados con sus productos; después, realiza un seguimiento de cada artículo defectuoso y activa el mecanismo de rechazo. Los artículos también pueden clasificarse en flujos de rechazo, reprocesamiento o aprobación, según el tipo y la gravedad del defecto. Cada decisión se almacena junto con su imagen, de modo que los equipos de calidad pueden revisar exactamente por qué se retiró un artículo.

¿Qué mecanismos de rechazo puede activar?

Los chorros de aire son adecuados para artículos ligeros como galletas, aperitivos y piezas pequeñas. Los brazos empujadores y las aletas son adecuados para cajas, botellas y artículos más pesados, mientras que las puertas desviadoras son adecuadas para artículos que necesitan ser dirigidos a una cinta transportadora separada. Los robots pueden recoger artículos cuando es importante un manejo delicado. La elección depende del tamaño, peso, fragilidad, espaciado y velocidad de línea del artículo. Los mecanismos se eligen para que eliminen el artículo defectuoso sin molestar a sus vecinos.

¿Cómo se asegura de que se elimine el artículo correcto?

Cada artículo defectuoso se rastrea desde la cámara hasta el punto de rechazo. El seguimiento por codificador mide el movimiento de la cinta transportadora con precisión, de modo que el mecanismo se activa cuando llega ese artículo específico, incluso si la velocidad de la cinta cambia. El tiempo incluye el propio tiempo de respuesta del mecanismo. Esto es lo más importante cuando los artículos están muy juntos y un ligero error golpearía a un artículo correcto vecino. El seguimiento se prueba durante la puesta en marcha con artículos de prueba marcados a máxima velocidad.

¿Por qué confirmar que se produjo un rechazo?

Un empujador atascado, una boquilla bloqueada o una presión de aire baja pueden detener un rechazo sin que nadie se dé cuenta. La confirmación de rechazo utiliza un sensor o una cámara en el punto de rechazo para comprobar que cada artículo rechazado realmente abandonó la línea. Si no es así, la línea puede detenerse o alertar al equipo, para que un artículo defectuoso nunca continúe sin ser detectado. El resultado de la confirmación también se registra, para que el mantenimiento pueda ver cuándo un mecanismo empieza a fallar.

¿Se pueden gestionar los defectos menores de otra manera?

Sí. No todo defecto significa desecho. Los artículos con defectos cosméticos o menores pueden ir a un carril de reprocesamiento o empaquetarse como producto de segunda categoría, mientras que los defectos graves van al contenedor de rechazo. Las clases de defectos y sus destinos se acuerdan con su equipo de calidad, lo que reduce los residuos sin dejar pasar defectos graves. Este tipo de clasificación de calidad convierte lo que sería desecho en producto vendible.

¿Cómo se protege a los artículos correctos del rechazo?

El entrenamiento incluye artículos aceptables con variaciones normales, para que el modelo aprenda qué no cuenta como defecto. El rechazo excesivo se mide por separado de los defectos omitidos durante la validación, y los límites se ajustan hasta que ambos cumplen sus objetivos. Se puede utilizar un carril de revisión durante las primeras semanas antes de activar el rechazo totalmente automático. Los ejemplos acordados de variación aceptable también ayudan a los operarios a confiar rápidamente en la estación.

¿Funciona bien en líneas rápidas?

La inspección y el rechazo se diseñan conjuntamente para su cinta transportadora. Varias cámaras pueden cubrir una cinta ancha, y el mecanismo se elige para actuar dentro del espacio entre los artículos. La viabilidad se confirma frente al ciclo completo de captura, decisión, seguimiento y eliminación, no solo por la velocidad de inspección, como se muestra en la línea de galletas de alta velocidad de Jidoka. Cuando el espacio es demasiado reducido para un mecanismo, el diseño se ajusta antes de la instalación.

¿Qué debemos enviar para planificar la eliminación de defectos?

Envíe ejemplos de los defectos que necesita eliminar, junto con artículos aceptables para comparar, su rendimiento, el espaciado de los productos y el diseño de la cinta transportadora. Indíquenos adónde pueden ir los flujos de rechazo, reprocesamiento y paso. Con esto, podremos recomendarle cámaras, seguimiento y el mecanismo para un sistema de rechazo en su línea. Los artículos aceptables cercanos al límite de rechazo son tan importantes como los defectos claros para el entrenamiento.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos los defectos que necesita eliminar

Comparta ejemplos de defectos, velocidad de línea, espaciado de productos y diseño. Diseñaremos la clasificación de defectos para sus productos y estableceremos los tiempos y costes. Las implementaciones de KOMPASS suelen durar de 6 a 8 semanas.

Hable sobre su configuración de rechazo
Cerrar vídeo