












INSPECCIÓN DE PRESENCIA Y AJUSTE DE REMACHES

Inspección de remaches
para detectar a tiempo remaches faltantes o mal colocados

KOMPASS lleva la inspección de remaches a cada conjunto que sale de la estación de unión. La visión por IA cuenta los remaches, confirma que cada uno está en su lugar y comprueba el asiento, la inclinación y la protuberancia de la cabeza, de modo que los remaches faltantes o mal colocados se detectan antes de la siguiente operación.

Hable sobre su control de remaches

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Un solo remache faltante arruina el diseño de la unión

Las uniones remachadas están diseñadas en torno a un número determinado de remaches en posiciones fijas. Sin una inspección de remaches en cada pieza, es fácil pasar por alto un remache omitido, inclinado o que sobresale entre docenas de cabezas idénticas.

El conteo visual falla con grandes volúmenes

Un inspector que examina filas de cabezas de remache idénticas pierde la cuenta. Un solo remache omitido pasa desapercibido.

Los fallos de ajuste parecen sutiles

Una cabeza que sobresale ligeramente o está inclinada parece estar casi bien. Sin una medición, pasa el control.

Las comprobaciones destructivas cubren muestras

El corte transversal muestra la calidad de la unión en unas pocas piezas por turno. El resto de las piezas dependen de que el proceso se mantenga estable.
La solución

Compruebe cada remache, no solo una muestra

Nuestro sistema de inspección de productos por IA, KOMPASS™, realiza la inspección de remaches mediante cámaras y, cuando la altura es relevante, sensores 3D, utilizando modelos de IA entrenados con sus conjuntos para verificar la presencia, posición y ajuste. El resultado de cada conjunto se almacena junto con su imagen para garantizar la trazabilidad.

Cuente y localice cada remache

  • Cuente los remaches según el diseño previsto para cada pieza
  • Confirme que cada remache se encuentre en su orificio designado
  • Identifique remaches faltantes, adicionales o mal colocados
  • Gestione varias variantes de piezas con sus propios diseños
Cada remache
Contados y localizados
Por variante
Disposición correcta para cada pieza
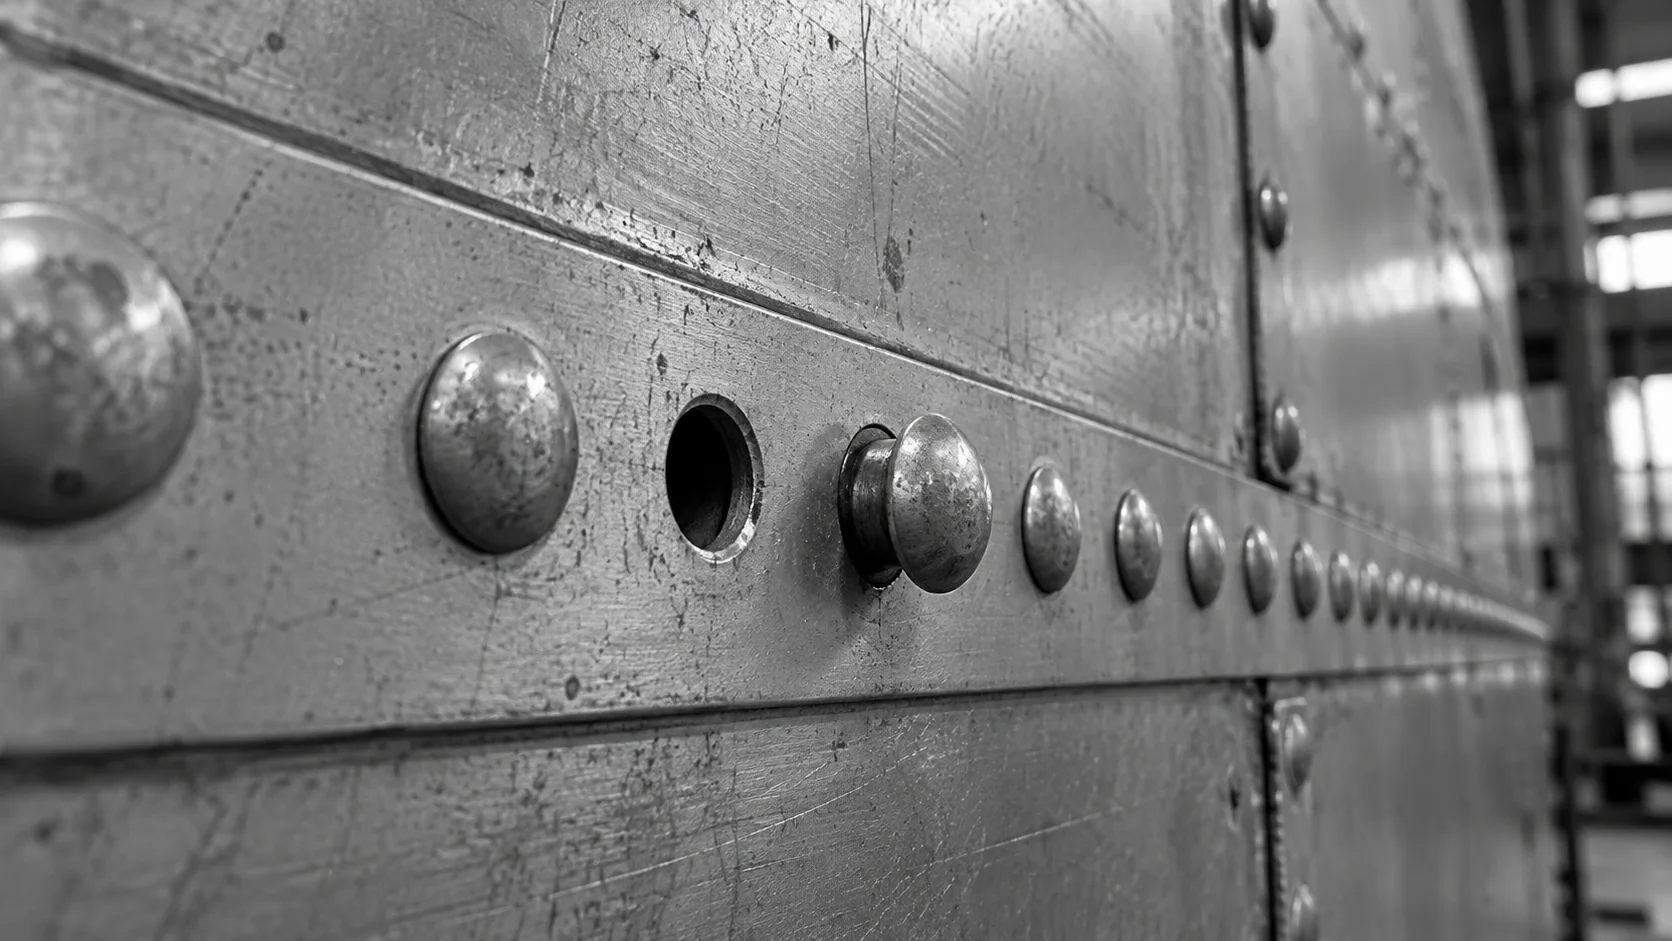
Ilustración conceptual de una fila de remaches con un orificio vacío y una cabeza sobresaliente.

Compruebe cómo se colocó cada remache

  • Mida la protuberancia y la inclinación de la cabeza con sensores 3D cuando sea necesario
  • Detecte cabezas agrietadas, deformadas o dañadas
  • Confirme que las cabezas avellanadas queden enrasadas
  • Almacene cada resultado con su imagen para garantizar la trazabilidad
Asentamiento verificado
Más que solo presencia
Evidencia de imagen
Cada decisión es revisable
CÓMO FUNCIONA

Del conjunto remachado a la decisión conjunta

La inspección de remaches combina el conteo, la posición y el ajuste. KOMPASS los integra mediante modelos entrenados con sus propios conjuntos y una conexión directa con la estación de unión.

Destacado n.º 1

Capture el área remachada

Las cámaras capturan cada conjunto tras el remachado. Cuando la altura de la cabeza es importante, un sensor 3D añade un perfil de cada una.

Destacado n.º 2

Contar, localizar y evaluar la colocación

El modelo cuenta los remaches según el diseño, comprueba cada posición y clasifica el asentamiento de la cabeza, la inclinación y los daños.

Destacado n.º 3

Retener, analizar tendencias y registrar

Los ensamblajes defectuosos se retienen, las tendencias señalan a la herramienta de remachado y cada resultado se almacena con su imagen.

Conecta con nosotros

Envíenos ensamblajes remachados con remaches correctos y defectuosos, sus diseños y criterios de aceptación. Evaluaremos la visión y la detección que requiere su inspección de remaches.

Contacte con nosotros

Dónde encajan las comprobaciones de remaches en línea

Las comprobaciones visuales, el muestreo destructivo y la inspección de remaches en línea tienen cada uno su función. La diferencia radica en si se comprueba cada remache de cada pieza.

Necesidad de inspección
Inspecciones visuales manuales
END y muestreo destructivo
KOMPASS AI
Remaches faltantes
Pasados por alto al contar a simple vista
Encontrados en muestras
Contados en cada pieza
Asentamiento e inclinación de la cabeza
Evaluado de forma aproximada
Medido en secciones
Medido donde hay sensores 3D instalados
Calidad de la unión interna
No visible
Confirmado mediante seccionamiento
No es visible, el seccionamiento mantiene esta función
Calidad a la primera
Depende de un recuento cuidadoso
Confirma a posteriori
Retiene los ensamblajes defectuosos en la estación

Preguntas frecuentes

¿Qué confirma una comprobación automatizada de remaches?

La inspección de remaches con KOMPASS confirma que cada remache está presente, se encuentra en su orificio designado y se ha colocado correctamente. Esto abarca el recuento de remaches según el diseño, la posición, el asentamiento de la cabeza, la inclinación, la protuberancia y los daños visibles, como cabezas agrietadas. Cada remache se comprueba individualmente, por lo que el resultado muestra exactamente cuál falló y por qué, en lugar de un simple aprobado o suspendido para la pieza. Los resultados se almacenan con imágenes, lo que proporciona a los equipos de calidad un registro de cada ensamblaje.

¿Qué tipos de remaches puede comprobar?

Los remaches sólidos, los remaches ciegos, los remaches autoperforantes, las tuercas remachables y los sujetadores de remachado son aplicaciones comunes. Cada uno tiene un aspecto diferente desde el lado inspeccionado: los tipos autoperforantes dejan una cabeza lisa en la parte superior y un botón debajo, mientras que los tipos ciegos muestran un mandril colocado. El entrenamiento cubre los tipos y materiales que usted utiliza, y cada lado se inspecciona donde su estándar lo requiere. Los tipos de sujetadores mixtos en una misma pieza se comprueban juntos cuando comparten la misma vista.

¿Cómo se mide la altura de la cabeza?

La protuberancia y la inclinación de la cabeza se miden con sensores 3D, como un perfil láser o luz estructurada proyectada sobre la cabeza. El sensor captura cuánto sobresale la cabeza de la superficie y en qué ángulo. Una imagen de cámara plana por sí sola no puede medir la altura de forma fiable, por lo que se añade detección 3D cuando los límites de asentamiento son importantes. Cuando solo importa la presencia, una cámara estándar es suficiente y no se necesita un sensor 3D.

¿Puede comprobar si las cabezas quedan enrasadas?

Sí. Los remaches avellanados deben quedar enrasados o dentro de un pequeño margen de la superficie, especialmente en paneles aerodinámicos o visibles. El asentamiento enrasado se mide a partir del perfil 3D de la cabeza en relación con el panel circundante. Las cabezas que sobresalen o quedan por debajo de la superficie se marcan con el valor medido para su revisión. Los límites de enrasado provienen de su plano y se aplican según la posición del remache.

¿Qué provoca que los remaches falten o estén mal colocados?

La mayoría de los defectos de remachado se deben a la herramienta o a la alimentación. Los fallos de alimentación, los cargadores vacíos y las posiciones omitidas provocan la falta de remaches, mientras que las matrices desgastadas, una fuerza de colocación incorrecta o un mal apilamiento de las chapas provocan cabezas inclinadas y un mal asentamiento. Los cambios de material y los recubrimientos también pueden afectar a la colocación. Las tendencias por herramienta y estación muestran a qué causa se enfrenta, lo que ayuda al mantenimiento a actuar antes de que el fallo se extienda. Actuar sobre la tendencia evita que una matriz desgastada afecte a todo un turno de piezas.

¿Sustituye esto al corte transversal o a las pruebas de corrientes de Foucault?

No. El corte transversal muestra la geometría interna de la unión, como el enclavamiento y el espesor de material restante bajo el remache, mientras que las corrientes de Foucault detectan grietas alrededor de los orificios de los sujetadores; ninguna de estas cosas puede ser vista por una cámara. La inspección de remaches en línea complementa ambos métodos al comprobar cada remache en cada pieza para verificar su presencia, posición y colocación visible, mientras que los otros métodos siguen confirmando la calidad interna mediante muestras. Juntos ofrecen una cobertura total y una calidad interna garantizada.

¿Dónde debería colocarse la cámara?

Lo ideal suele ser hacerlo en la estación de unión o justo después, para que un remache faltante o mal colocado pueda corregirse antes de que la siguiente operación lo cubra. Cuando los remaches son colocados por un robot, la inspección también puede confirmar que el robot completó cada posición de su programa. Es posible que la parte inferior requiera su propia vista para los botones de los remaches autoperforantes. Colocar el control cerca de la herramienta también facilita el seguimiento de la causa.

¿Qué debemos enviar para planificar los controles de remaches?

Envíe ensamblajes remachados con remaches correctos y defectuosos, diseños que muestren cada posición de remache, sus criterios de aceptación y las variantes que utiliza. Añada el tiempo de ciclo y el destino de las piezas retenidas. Con esta información, podremos recomendarle cámaras, sensores 3D e integración para la detección de remaches faltantes y la comprobación de su colocación en su línea. Los ejemplos de defectos causados por matrices desgastadas son especialmente útiles para el entrenamiento.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos el defecto de remachado que desea detectar

Comparta los ensamblajes remachados, los diseños, los criterios de aceptación y el tiempo de ciclo. Planificaremos la inspección de remaches en su estación de unión y definiremos los plazos y los costes. Las implementaciones de KOMPASS suelen llevar de 6 a 8 semanas.

Hable sobre su control de remaches
Cerrar vídeo