












INSPECCIÓN DE UNIONES DE SOLDADURA

Inspección de uniones de soldadura
para detectar conexiones defectuosas antes de las pruebas

KOMPASS lleva la inspección de uniones de soldadura a placas de orificio pasante, terminales, conectores y terminaciones de cables. Los modelos de IA entrenados con sus uniones detectan soldadura insuficiente, puentes, uniones frías y exceso de soldadura, separando los defectos reales de la variación normal del filete antes de que el ensamblaje llegue a la fase de pruebas.

Hable sobre su control de soldadura

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Una sola unión defectuosa puede arruinar todo el ensamblaje

Un ensamblaje puede tener docenas o cientos de uniones. La mayoría están bien, pero un solo puente o una unión con falta de soldadura provoca un cortocircuito, un fallo intermitente o una devolución del producto.

Las comprobaciones manuales pasan por alto fallos sutiles

Los inspectores que revisan muchas uniones por placa se fatigan rápidamente. Las uniones frías opacas y los puentes finos son los primeros fallos que pasan desapercibidos.

Las herramientas basadas en reglas marcan uniones correctas como defectuosas

La variación normal en la forma y el brillo del filete parece un defecto para las reglas fijas, por lo que las falsas alarmas se acumulan y ralentizan la línea.

Las pruebas detectan algunos fallos, pero no todos

Las pruebas eléctricas detectan cortocircuitos y circuitos abiertos evidentes, pero una unión débil o fría puede pasar la prueba y fallar más tarde debido a la vibración o el calor.
La solución

Evalúe cada unión como lo haría un inspector experimentado

Nuestro sistema de inspección de productos por IA, KOMPASS™, realiza la inspección de uniones de soldadura con cámaras e iluminación adaptadas a la soldadura reflectante y modelos de IA entrenados con sus propias uniones. Los resultados llegan a los controles de línea con una imagen de cada unión defectuosa.

Clasifique cada unión por tipo de defecto

  • Detecte soldadura insuficiente o excesiva, puentes y uniones frías
  • Compruebe la forma del filete y la humectación en uniones de orificio pasante y terminales
  • Aprenda la variación normal para que las uniones correctas no sean marcadas como defectuosas
  • Inspeccione desde las vistas que cada tipo de unión requiere
Cada unión
Inspeccionado, no muestreado
Defecto por tipo
Instrucciones de reparación claras
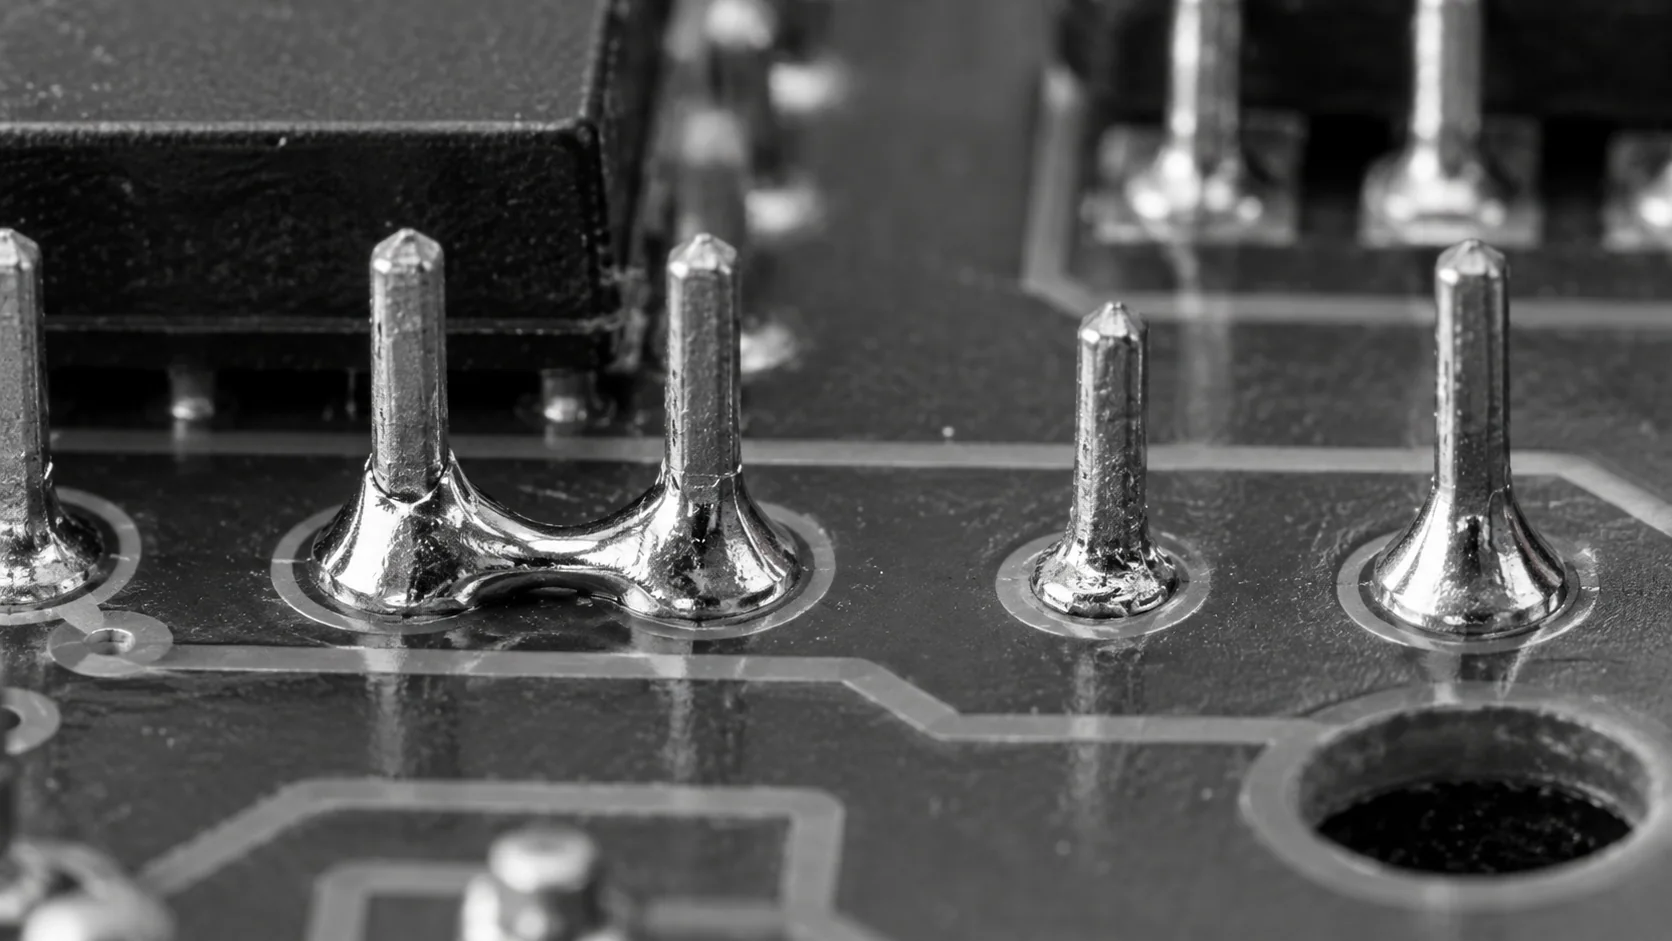
Ilustración conceptual de pines de orificio pasante con un puente de soldadura y filetes de soldadura variados.

Enviar las reparaciones a la unión correcta

  • Marcar las uniones defectuosas y su ubicación para el retrabajo
  • Analizar la tendencia de los defectos por proceso de soldadura, boquilla y producto
  • Retener los ensamblajes defectuosos antes de la prueba eléctrica
  • Almacenar la imagen de cada unión para la trazabilidad
Ubicación de la unión
El retrabajo va directo al punto
Tendencia del proceso
Causa visible desde el principio
CÓMO FUNCIONA

Del ensamblaje soldado a la decisión sobre la unión

La inspección de uniones soldadas depende de la iluminación y la formación, ya que la soldadura es reflectante y las uniones varían en forma. KOMPASS combina ambos aspectos con un enlace directo al retrabajo y a la línea de producción.

Destacado n.º 1

Iluminar las uniones desde varios ángulos

La iluminación multiángulo revela la forma del filete y la humectación en la soldadura brillante. Las uniones se capturan desde el lado en el que aparecen los defectos.

Destacado n.º 2

Clasificar cada unión

El modelo analiza cada unión y clasifica las uniones insuficientes, excesivas, en puente y frías según sus estándares de aceptación.

Destacado n.º 3

Enviar a retrabajo y registrar

Los ensamblajes defectuosos se envían a retrabajo con las ubicaciones de las uniones marcadas, y cada imagen se almacena para garantizar la trazabilidad.

Conecta con nosotros

Envíenos ensamblajes con defectos de soldadura típicos y su estándar de aceptación. Evaluaremos la iluminación y los ángulos de visión que requieren sus uniones.

Póngase en contacto

Dónde encajan las comprobaciones de soldadura por IA

Las comprobaciones visuales, el muestreo y la inspección de uniones de soldadura en línea desempeñan un papel importante. La diferencia radica en la consistencia con la que se juzgan los defectos superficiales sutiles.

Necesidad de inspección
Inspecciones visuales manuales
END y muestreo destructivo
KOMPASS AI
Defectos visibles en la unión
Pasado por alto al disminuir la atención
No es el objetivo principal
Clasificado en cada unión
Variación normal del filete
Juzgado por experiencia
No aplicable
Aprendido de sus propias uniones
Vacíos ocultos
No visible
Detectado mediante rayos X o seccionamiento
No visible, los rayos X mantienen este papel
Calidad a la primera
Depende de la resistencia del inspector
Confirma a posteriori
Envía las uniones defectuosas a retrabajo antes de la prueba

Preguntas frecuentes

¿Qué defectos detecta la comprobación automatizada de uniones?

La inspección de uniones de soldadura con KOMPASS detecta los defectos visibles en la superficie de la unión: soldadura insuficiente, exceso de soldadura, puentes de soldadura entre uniones adyacentes, uniones frías o con mala humectación, uniones faltantes, bolas de soldadura y terminales levantados. Cada uno se clasifica por separado para que los equipos de reparación sepan qué deben corregir. Los vacíos internos no son visibles para una cámara y siguen siendo tarea de los rayos X cuando es necesario. El resultado de cada unión se almacena junto con su imagen, de modo que el retrabajo y las auditorías se basan en pruebas.

¿Qué tipos de uniones puede comprobar?

Las uniones de orificio pasante tras la soldadura por ola o selectiva son aplicaciones comunes, junto con los bloques de terminales, los pines de conectores, los terminales de relés y transformadores, y las terminaciones de cables en mazos. La soldadura por barra caliente de circuitos flexibles y cables planos es otra. Cada tipo de unión requiere su propia iluminación y ángulos de visión, que se seleccionan durante la prueba con sus ensamblajes. Los ensamblajes mixtos con varios tipos de uniones pueden comprobarse en una misma estación cuando los ángulos de visión lo permiten.

¿Cómo reconoce una junta fría?

Las juntas frías se ven opacas, granulosas o grumosas, y la soldadura no fluye suavemente sobre el terminal y la almohadilla. Esas diferencias son sutiles y cambian según la aleación, el fundente y la iluminación. La formación con sus propios ejemplos de juntas buenas y mal humectadas enseña al modelo lo que es importante en su proceso, lo cual es más fiable que los umbrales fijos de brillo o forma. Los ejemplos dudosos se etiquetan con sus inspectores para que el modelo siga su criterio.

¿Por qué las herramientas basadas en reglas generan tantas falsas alarmas?

Los sistemas basados en reglas comparan las juntas con límites fijos de forma y brillo. La variación normal en la altura del filete, el brillo y la posición del terminal rompe esas reglas, por lo que se marcan las juntas buenas. Un modelo de IA entrenado con variaciones aceptables separa los defectos reales de las juntas de soldadura de las diferencias inofensivas, lo que reduce las colas de reproceso sin dejar pasar juntas defectuosas. Esto mantiene a los equipos de reproceso centrados en las juntas que realmente necesitan atención.

¿Puede detectar puentes entre pines de paso fino?

Sí, siempre que la resolución de la cámara y la iluminación puedan distinguir el espacio entre los pines. Los puentes en conectores de paso fino y juntas de barra caliente pueden quedar ocultos por los reflejos, por lo que la vista se configura para mirar entre los pines en un ángulo adecuado. Los pasos muy finos se prueban al principio de la fase de prueba para confirmar que la imagen puede verlos. Cuando un paso es demasiado fino para distinguirlo, la prueba lo indica claramente antes de cualquier compromiso.

¿Qué estándar de aceptación aplica?

Aplica el estándar que utiliza su equipo de calidad. Muchos fabricantes de electrónica trabajan con las clases IPC-A-610, mientras que los fabricantes de arneses y terminales pueden utilizar sus propios criterios. Los ejemplos de formación se etiquetan según ese estándar con sus inspectores, y la validación compara las decisiones de la estación con las suyas antes de activar las decisiones automáticas. Las diferentes líneas de productos pueden seguir diferentes clases si sus clientes lo requieren.

¿Dónde debería ubicarse la estación?

Justo después del proceso de soldadura suele ser lo mejor, para que los defectos se detecten antes de la prueba eléctrica, el recubrimiento conformado o el ensamblaje final. En placas soldadas por ola, inspeccionar el lado de la soldadura permite detectar puentes y un llenado insuficiente. Una segunda vista del lado de los componentes ayuda a confirmar el llenado del orificio en piezas de orificio pasante cuando su estándar lo requiere. Colocar la estación antes de la prueba también evita que las placas defectuosas consuman capacidad de prueba.

¿Qué debemos enviar para planificar los controles de juntas?

Envíe ensamblajes con defectos típicos, su estándar de aceptación, planos o imágenes que muestren la ubicación de las juntas y los procesos de soldadura que utiliza. Añada el tiempo de ciclo y cómo se organiza el reproceso. Con esto, podremos recomendarle cámaras, iluminación y vistas para la inspección de soldadura en su línea. Las placas de diferentes crisoles o boquillas de soldadura ayudan a mostrar cómo afectan los cambios de proceso a las juntas.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos el defecto de soldadura que su control actual no detecta

Comparta ensamblajes con defectos típicos, su estándar de aceptación, procesos y tiempo de ciclo. Definiremos el alcance de la inspección de juntas de soldadura antes de la prueba y estableceremos los plazos y costes. Prevea entre 6 y 8 semanas para la implementación.

Hable sobre su control de soldadura
Cerrar vídeo