












INSPECCIÓN DE SOLDADURAS POR PUNTOS

Inspección de soldaduras por puntos
para detectar soldaduras omitidas y mal posicionadas

KOMPASS lleva la inspección de soldaduras por puntos a cada ensamblaje, verificando cada soldadura frente al mapa de soldadura. La visión por IA confirma que cada soldadura está presente y en su posición, además de señalar defectos superficiales visibles como expulsiones y hendiduras profundas, de modo que las soldaduras omitidas o mal posicionadas se detectan en la misma estación.

Hable sobre su control de soldadura por puntos

La confianza de los fabricantes para mejorar la calidad en la línea de producción

EL PROBLEMA

Una soldadura por puntos omitida permanece oculta hasta que alguien desmonta la pieza

Los ensamblajes de chapa metálica contienen muchas soldaduras por puntos que parecen idénticas. Cuando una se omite o se realiza fuera de su posición, nada en la línea lo indica, y el muestreo solo lo detecta en las pocas piezas que se desmontan.

Los recuentos de soldaduras pueden llevar a engaño

Un controlador registra una soldadura incluso cuando la pistola ha disparado fuera de lugar o se ha perdido la señal. El recuento es correcto, pero la pieza no.

El muestreo solo cubre una pequeña parte

Las pruebas de cincelado y desmontaje examinan solo unos pocos ensamblajes por turno. El resto se envía asumiendo que el proceso se ha mantenido estable.

El desgaste de los electrodos altera las soldaduras gradualmente

A medida que las puntas se desgastan, el tamaño y el aspecto de las soldaduras varían. Este cambio se acumula a lo largo de cientos de piezas antes de que una auditoría lo detecte.
La solución

Compruebe cada soldadura por puntos con el mapa de soldadura

Nuestro sistema de inspección de productos mediante IA, KOMPASS™, realiza inspecciones visuales de soldaduras por puntos con modelos entrenados específicamente para sus ensamblajes, comparando cada soldadura con el mapa de soldadura y clasificando los defectos superficiales. Cada decisión sobre una soldadura se almacena junto con una imagen del ensamblaje.

Confirme que cada soldadura está presente y en su lugar

  • Cuente las soldaduras por puntos comparándolas con el mapa de soldaduras de cada número de pieza
  • Mida la posición de cada soldadura respecto a su ubicación designada
  • Identifique soldaduras omitidas, adicionales o fuera de la brida
  • Gestione varias variantes con sus propios mapas de soldaduras
Cada soldadura
Contadas y localizadas
Por variante
El mapa de soldaduras correcto para cada pieza
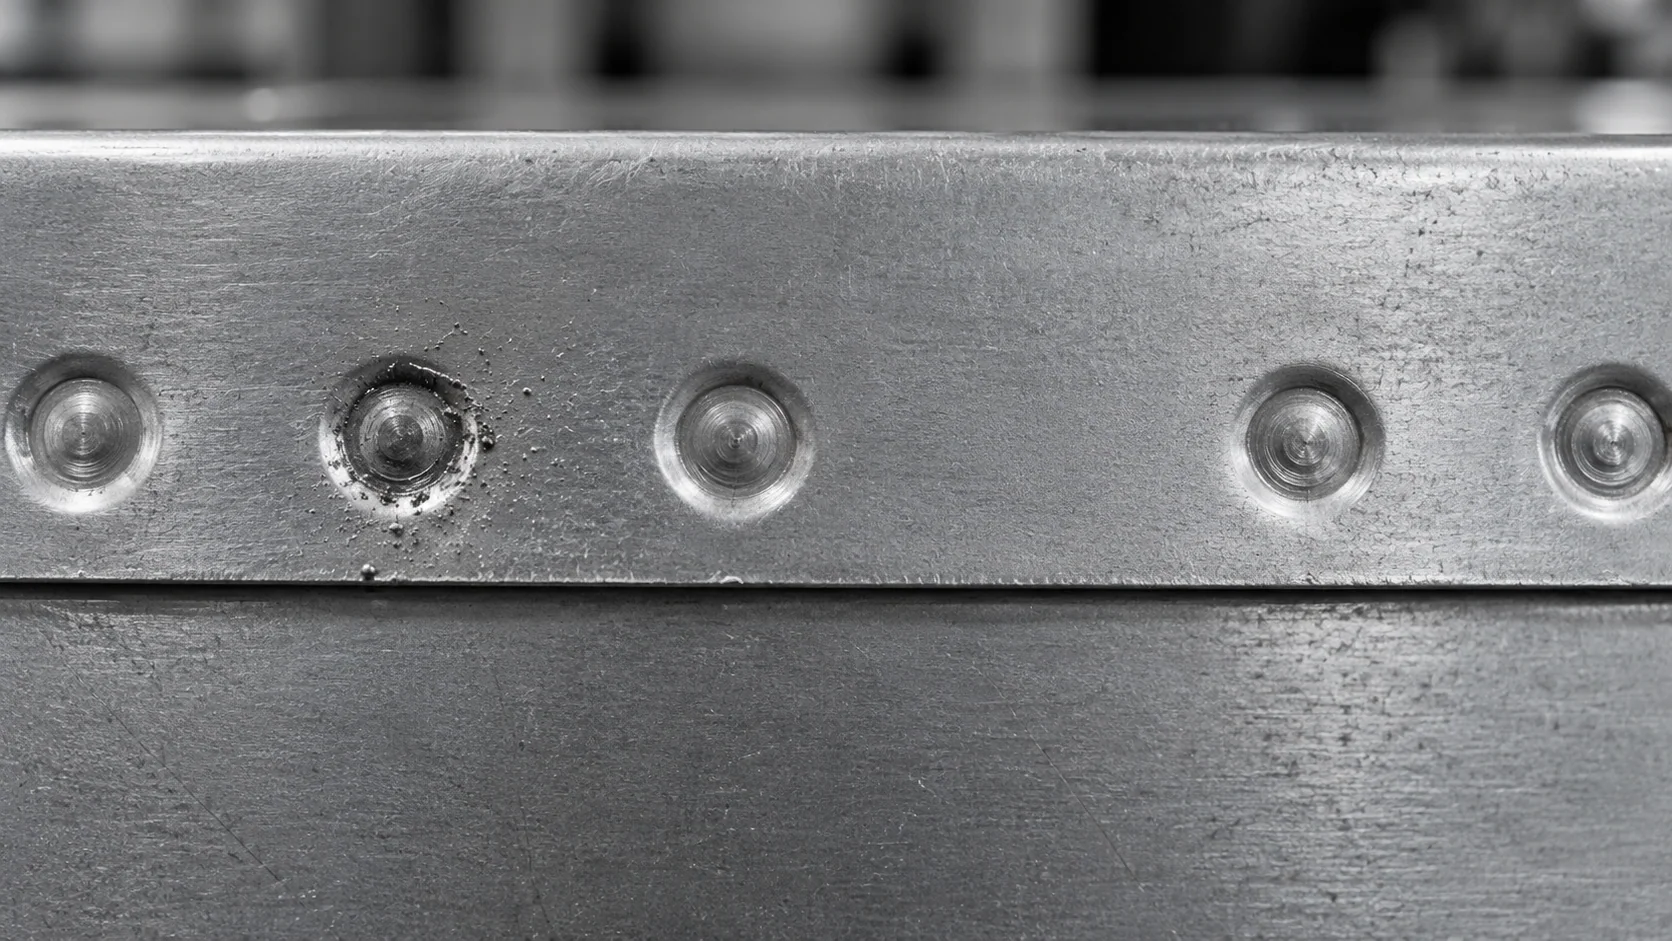
Ilustración conceptual de impresiones circulares de soldadura y una marca oscura irregular en chapa metálica.

Identificar defectos superficiales visibles

  • Detecte proyecciones, quemaduras y grietas alrededor de la soldadura
  • Identifique hendiduras profundas y marcas de soldadura irregulares
  • Analice la tendencia del aspecto de la soldadura por pistola para mostrar el desgaste del electrodo
  • Almacene cada resultado con su imagen para auditorías
Por pistola
Detecte el desgaste a tiempo
Evidencia de imagen
Cada decisión es revisable
CÓMO FUNCIONA

Del ensamblaje soldado a la decisión basada en el mapa de soldaduras

La inspección de soldadura por puntos en línea combina el conteo, la posición y el estado de la superficie. KOMPASS integra todo esto mediante modelos entrenados con sus ensamblajes y una conexión directa con la línea de producción.

Destacado n.º 1

Capturar las bridas soldadas

Cámaras fijas o montadas en robots capturan cada zona de soldadura tras el proceso, utilizando una iluminación diseñada para resaltar las marcas de soldadura tanto en acero revestido como desnudo.

Destacado n.º 2

Comparar soldaduras con el mapa

El modelo localiza cada soldadura, la compara con el mapa de soldaduras y clasifica los defectos superficiales visibles.

Destacado n.º 3

Retener, analizar tendencias y registrar

Los ensamblajes con soldaduras faltantes o mal colocadas se retienen para su reparación, las tendencias señalan a la pistola de soldar y cada resultado queda registrado.

Conecta con nosotros

Envíenos sus mapas de soldadura, ensamblajes con soldaduras correctas y defectuosas, y sus criterios de aceptación. Evaluaremos las posiciones de las cámaras y la iluminación.

Póngase en contacto

Dónde encajan las comprobaciones de soldadura por puntos en línea

Las inspecciones visuales, las pruebas destructivas y la inspección por IA en línea responden a preguntas diferentes. La diferencia radica en la cobertura y en lo que se puede ver desde la superficie.

Necesidad de inspección
Inspecciones visuales manuales
END y muestreo destructivo
KOMPASS AI
Soldaduras faltantes o mal colocadas
Fácil de pasar por alto entre muchas soldaduras
Encontrado en piezas muestreadas
Comprobado con el mapa de soldadura en cada pieza
Defectos superficiales visibles
Evaluado de forma inconsistente
Observado en muestras
Clasificado en cada soldadura
Tamaño y resistencia del núcleo
No visible
Medido en muestras
No es visible, el muestreo mantiene esta función
Calidad a la primera
Depende de comprobaciones minuciosas
Confirma a posteriori
Retiene los ensamblajes defectuosos antes de la siguiente estación

Preguntas frecuentes

¿Qué puede confirmar una cámara sobre cada soldadura?

La inspección de soldadura por puntos con KOMPASS confirma lo que es visible desde la superficie: que cada soldadura está presente, se encuentra en su posición designada y no muestra defectos visibles como expulsiones, grietas, quemaduras o hendiduras profundas en la superficie. No puede ver el interior de la unión, por lo que no mide el tamaño ni la resistencia del núcleo. Esas funciones siguen siendo competencia del muestreo destructivo o ultrasónico. Definir claramente ese límite permite que cada método realice la tarea para la que es más adecuado.

¿Cómo se encuentran las soldaduras omitidas?

La estación compara las soldaduras que encuentra con el mapa de soldadura para ese número de pieza, posición por posición. Cualquier posición esperada sin soldadura se marca, al igual que cualquier soldadura que aparezca donde no debería haber ninguna. Esto detecta soldaduras por puntos faltantes que un recuento del controlador pasa por alto, como una pistola que disparó fuera del objetivo o un paso de programa omitido tras una recuperación de fallo. La posición marcada se muestra en la imagen de la pieza, por lo que la reparación va directamente a ella.

¿Por qué no confiar en los datos del controlador de soldadura?

Los datos del controlador muestran que la pistola disparó con una corriente y un tiempo determinados, lo cual es valioso. No muestra dónde aterrizó la soldadura en la pieza ni si la pieza estaba correctamente colocada en el dispositivo de fijación. Combinar los datos del controlador con una comprobación visual de cada soldadura proporciona un registro completo de cada ensamblaje. Juntos ayudan a separar un problema de proceso de un problema de pieza o de dispositivo de fijación.

¿Qué defectos superficiales clasifica?

Los defectos visibles comunes en la soldadura por puntos incluyen salpicaduras alrededor de la soldadura, grietas, perforaciones, indentación excesiva, marcas de soldadura irregulares o deformadas y soldaduras demasiado cerca del borde de la brida. Cada uno se clasifica por separado. Los límites para cada uno provienen de sus criterios de aceptación, acordados con su equipo de calidad antes de que comiencen las decisiones automáticas. Las clases separadas también muestran qué defectos están aumentando, lo que apunta a la causa.

¿Puede mostrar el desgaste de la punta?

Puede mostrar los efectos del desgaste de los electrodos. A medida que las puntas se desgastan y se deforman, las marcas de soldadura se agrandan y cambian de aspecto. El seguimiento de la apariencia de la soldadura por pistola muestra el cambio a lo largo de un turno, por lo que el reavivado o la sustitución de las puntas puede programarse a partir de datos en lugar de basarse únicamente en intervalos fijos. Los cambios repentinos apuntan a un problema diferente, como una desalineación. La programación basada en datos puede prolongar la vida útil de la punta mientras se mantiene una apariencia de soldadura consistente.

¿Cómo encaja esto con las pruebas ultrasónicas y destructivas?

Las pruebas por ultrasonidos, la termografía y las pruebas de cincel miden lo que una cámara no puede: el diámetro del núcleo, la fusión y la resistencia, generalmente en soldaduras de muestra. La visión en línea cubre cada soldadura en cada pieza para verificar su presencia, posición y estado visible, de modo que esos métodos puedan centrarse en confirmar la calidad de la soldadura por puntos en lugar de ser la única forma de encontrar una soldadura omitida. Ese equilibrio proporciona una cobertura total sin perder la confirmación de resistencia que ofrece el muestreo.

¿Dónde se aplica esto más allá de las carrocerías de automóviles?

La soldadura por resistencia por puntos se utiliza en carcasas de electrodomésticos, armarios, estructuras de asientos, carcasas de baterías, componentes de climatización y muchos otros ensamblajes de chapa metálica. En cualquier lugar donde una pieza lleve varias soldaduras por puntos en posiciones definidas, se aplica la misma comprobación de diseño. Los aceros recubiertos y galvanizados requieren que la iluminación se ajuste al acabado de la superficie. Cada familia de productos tiene su propio mapa, por lo que las líneas mixtas se gestionan de la misma manera.

¿Qué debemos enviar para planificar las comprobaciones de soldadura por puntos?

Envíe sus mapas de soldadura, ensamblajes con soldaduras correctas, faltantes y mal ubicadas, ejemplos de defectos superficiales y sus criterios de aceptación. Añada las variantes, el tiempo de ciclo y la disposición de la celda. Con esto, podemos recomendar cámaras fijas o montadas en robot, iluminación e integración para la inspección de soldadura por puntos en su línea. Los ensamblajes con soldaduras omitidas conocidas son los ejemplos más útiles para configurar la comprobación.

CONTACTE CON NUESTROS EXPERTOS

Muéstrenos el problema de soldadura por puntos que desea detectar

Comparta mapas de soldadura, ensamblajes, criterios de aceptación y tiempo de ciclo. Planificaremos la inspección de soldadura por puntos para cada posición de soldadura y le proporcionaremos los plazos y costes. Las implementaciones típicas de KOMPASS llevan de 6 a 8 semanas.

Hable sobre su control de soldadura por puntos
Cerrar vídeo