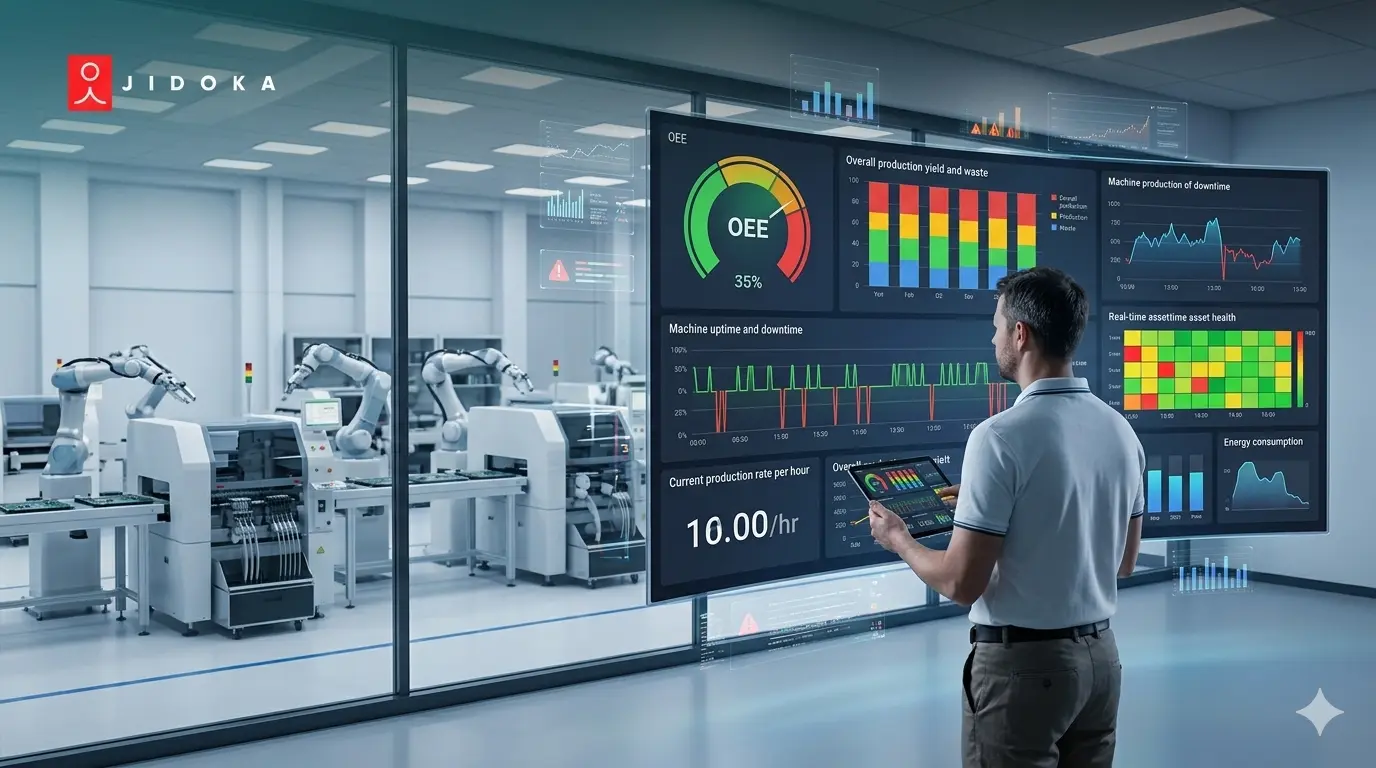
Un gerente de planta descubre en la revisión de las 8 a. m. que el OEE de la noche anterior fue del 61 %, por debajo del objetivo semanal del 75 %. El problema se pudo haber solucionado a las 2:14 a. m., cuando una máquina se salió de tolerancia y produjo piezas defectuosas durante cuatro horas antes de que el cambio de turno lo detectara.
La reunión de las 8 a. m. no es una revisión, es una autopsia. La ventana de decisión se cerró seis horas antes. Un panel de producción en tiempo real habría hecho visible ese evento a las 2:14 a. m., no a la mañana siguiente.
Un panel de KPI de fabricación funciona cuando muestra las métricas correctas a la persona adecuada y a la velocidad de decisión necesaria. Los 12 indicadores clave de producción que todo gerente de planta necesita en tiempo real se dividen en tres niveles: cuatro KPI operativos para decisiones a nivel de turno, cuatro KPI financieros para informes de gestión y cuatro KPI estratégicos para la alineación del liderazgo, todos provenientes de la misma fuente de datos en vivo, pero agregados de forma distinta para cada audiencia.
Por qué la mayoría de los paneles de fabricación no logran impulsar decisiones
La mayoría de los paneles de KPI de fabricación fallan no porque falten datos, sino porque su diseño muestra todas las métricas a todas las personas con la misma frecuencia de actualización. Los operarios necesitan alertas de eventos con una actualización inferior al minuto. Los gerentes de planta necesitan datos de tendencias por turno y línea. Los ejecutivos necesitan indicadores de rendimiento de fabricación agregados frente a los objetivos a lo largo de semanas.
Las plantas sin paneles de OEE en tiempo real tienen, en promedio, un 33 % más de tiempo de inactividad no planificado y tasas de desperdicio 2.4 veces mayores que las instalaciones con monitoreo de KPI de producción en vivo (iFactory, mayo de 2026). La brecha de datos no es un problema de tecnología. Las instalaciones ya recopilan suficientes datos. El fallo reside en cómo se organizan y presentan.
El problema de la latencia de datos de 24 a 72 horas
La mayoría de los gerentes de planta reciben actualmente informes de producción compilados entre 24 y 72 horas después de los eventos que describen. Para cuando un problema aparece en un informe semanal, ya han pasado tres turnos más y se han cerrado tres ventanas de intervención adicionales (iFactory FMCG analytics, mayo de 2026). Un informe diario es un registro histórico. Un panel de producción en tiempo real responde a la pregunta: "¿Qué está pasando ahora mismo y qué debo hacer en los próximos 10 minutos?".
Un único panel para todos los roles es un error de diseño
Los operarios en planta necesitan: producción del turno actual frente al objetivo, alertas de calidad activas, estado de la línea y estado de los eventos de inactividad. No necesitan tendencias de OEE de varias semanas. Las necesidades de KPI del gerente de planta son distintas: OEE por línea para el turno actual y el anterior, rendimiento OTIF y principales causas de pérdida de calidad. Los ejecutivos necesitan comparativas entre plantas y OTIF acumulado. Una sola pantalla para las tres audiencias no sirve bien a ninguna.
La falta de capacidad de desglose muestra problemas sin causas
Una pantalla de métricas de fábrica en tiempo real que muestra "el OEE cayó al 61 %" es apenas útil. Una pantalla que muestra "el OEE en la Línea 3 cayó al 61 % a las 02:14 porque la Máquina 4 generó 847 rechazos en 4 horas" le da al gerente de planta una base para decidir. El KPI sin la ruta de desglose es una luz de advertencia sin código de diagnóstico. Ambas estructuras muestran el mismo titular, pero solo una impulsa a la acción.
Los 12 KPI de fabricación que todo panel de gerente de planta debe incluir
Los 12 indicadores clave de producción están organizados en tres niveles. Cada nivel utiliza los mismos datos subyacentes, agregados en un horizonte temporal diferente para una velocidad de decisión distinta. Un panel de KPI de fabricación que mezcla los tres niveles en una sola pantalla ofrece a todos una imagen parcial. Las vistas separadas y específicas para cada rol ofrecen a cada usuario una imagen completa.
Fuente para la estructura de niveles y objetivos de referencia: Panel de control de KPI de fabricación TeepTrak EE. UU. 2026.
Nivel 1: KPI operativos (a nivel de turno, actualización en menos de un minuto)
1. Eficiencia general de los equipos (OEE)
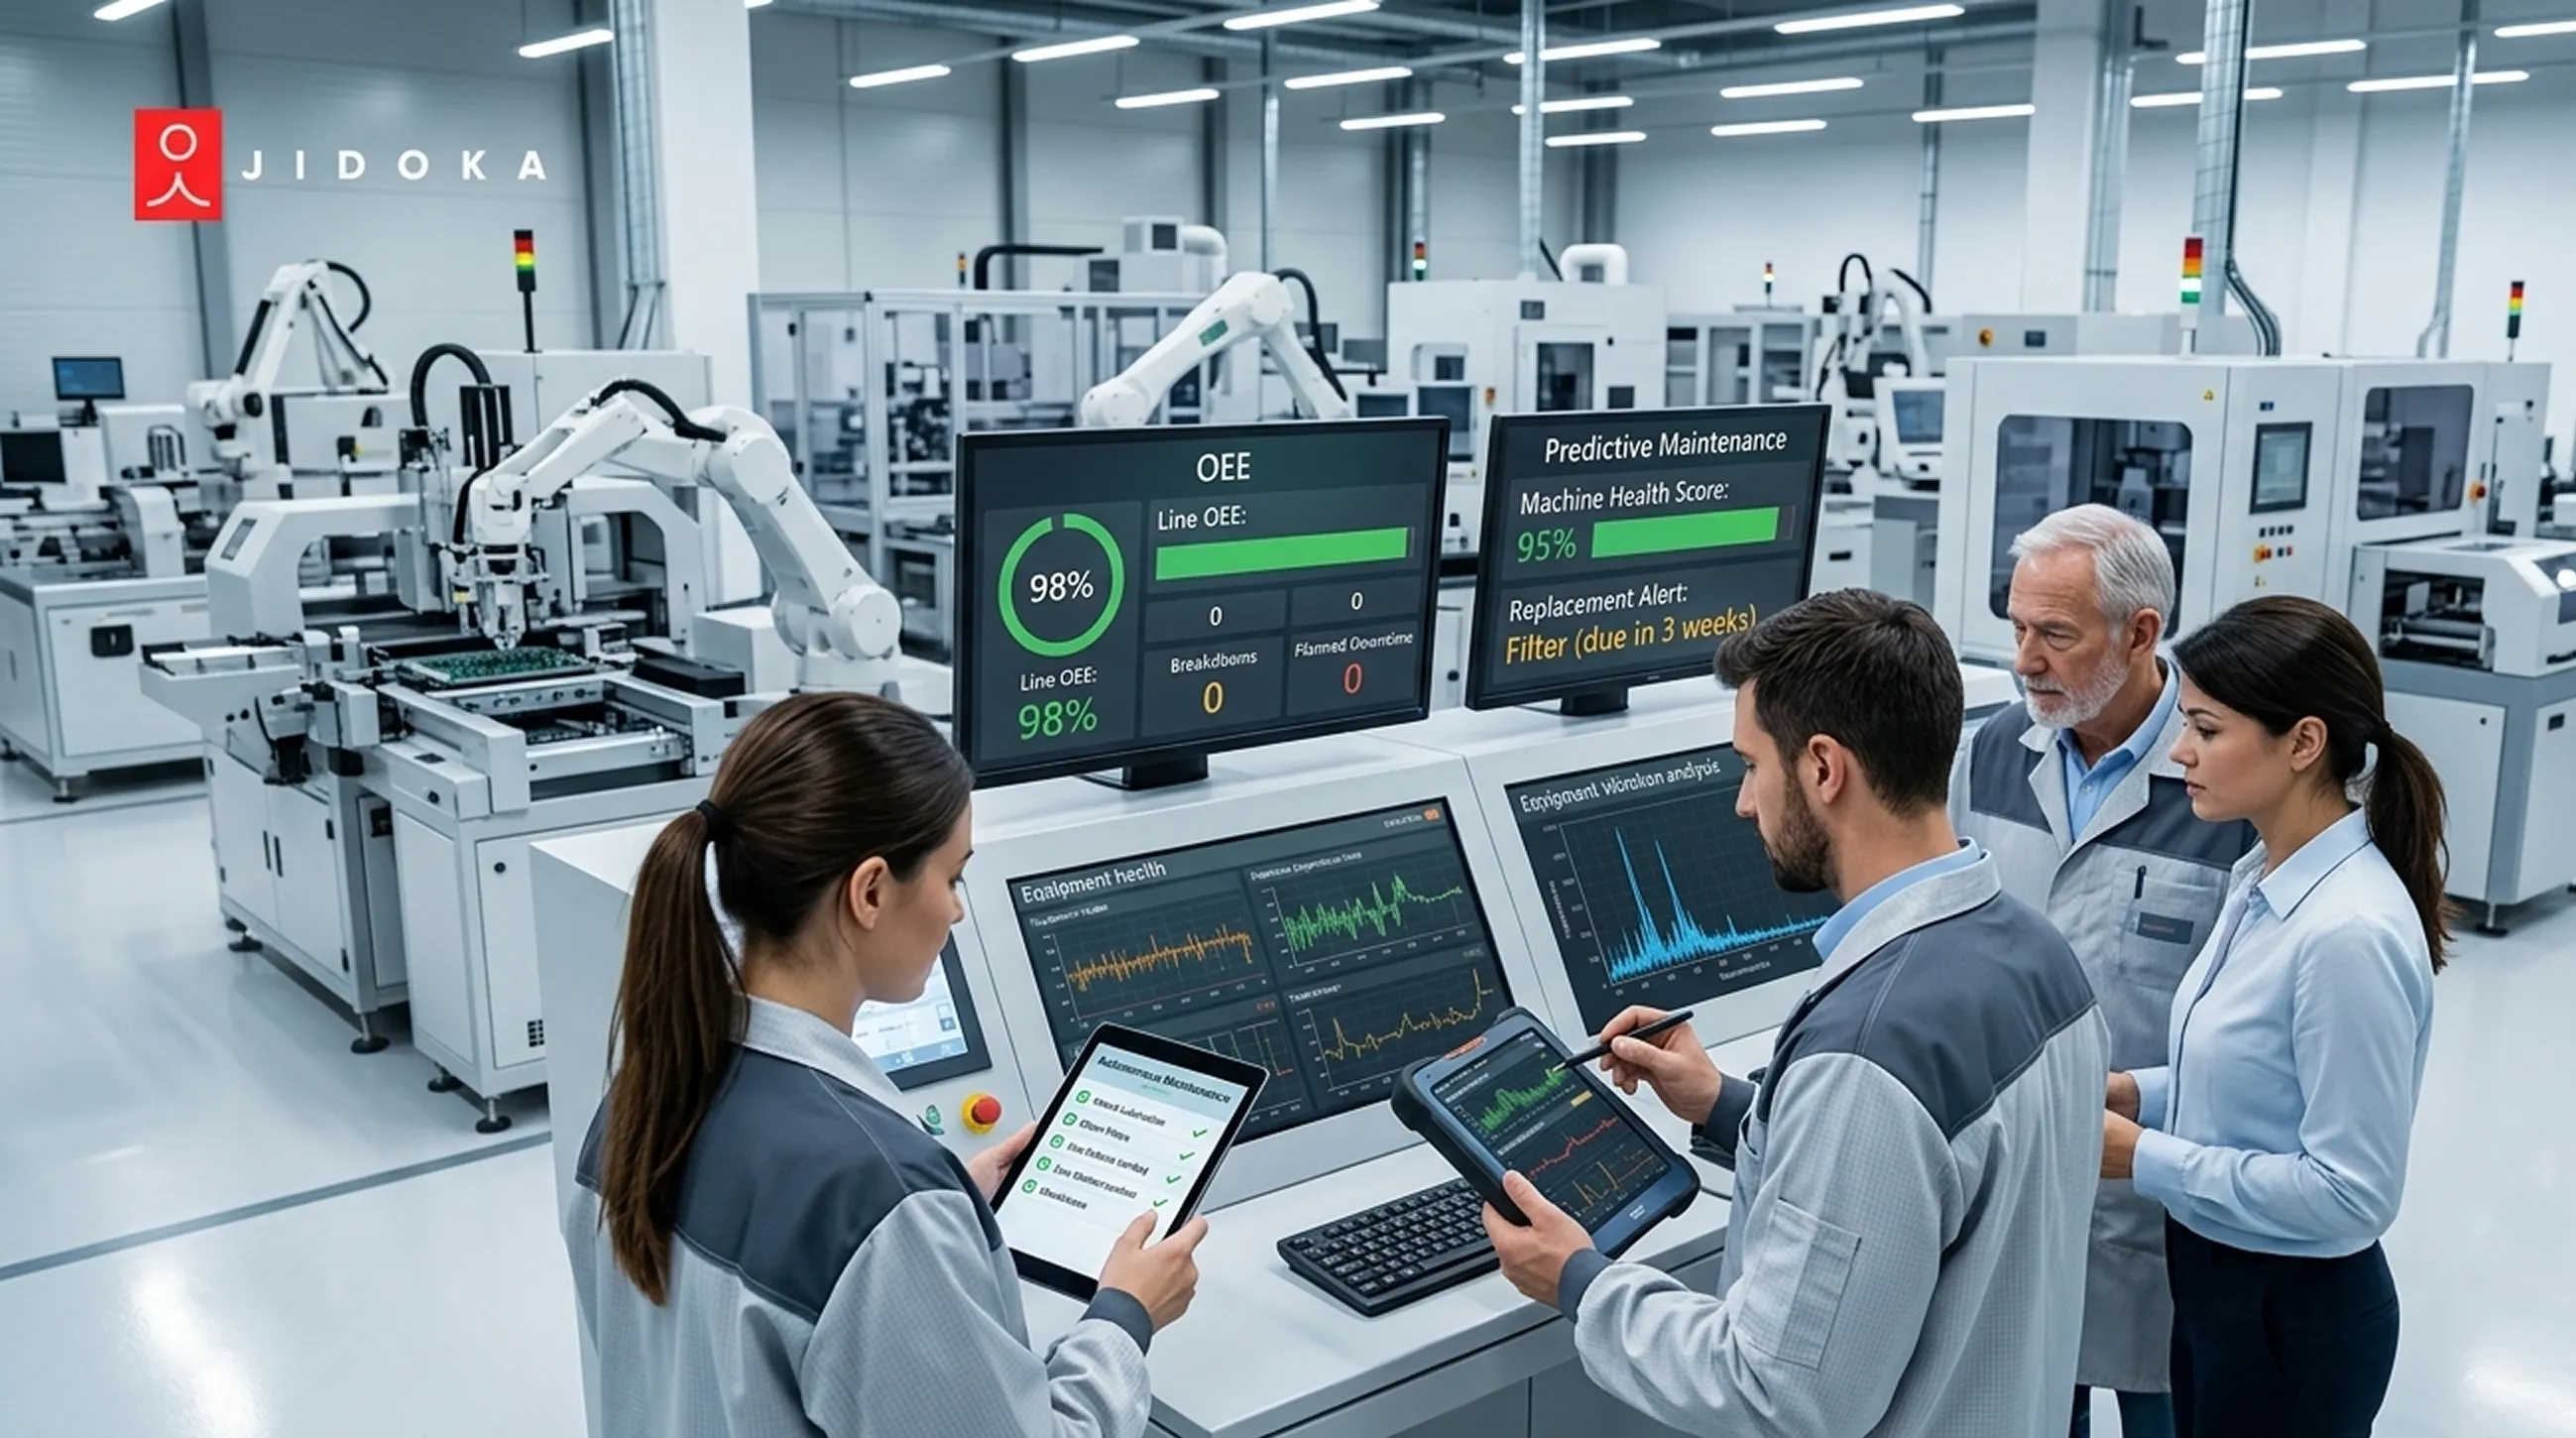
OEE = Disponibilidad x Rendimiento x Calidad. Objetivo de clase mundial: 85% o superior. La mayoría de las plantas de fabricación comienzan entre el 55 y el 65% (Panel de control de KPI de fabricación TeepTrak EE. UU. 2026). Cada punto porcentual de mejora representa capacidad recuperada. Para una línea de productos de gran consumo de alto volumen, una ganancia del 2% en el OEE puede representar millones en valor recuperado anualmente.
2. Rendimiento de primera pasada (FPY)
FPY = Unidades buenas producidas en la primera pasada / total de unidades producidas. Objetivo: 95% o superior para la mayoría de los entornos de fabricación. El componente de Calidad del OEE equivale al FPY a nivel de línea. Cuando el FPY cae, el seguimiento de las métricas de rendimiento de la fábrica debe señalarlo a nivel de operador antes de que aparezca en la puntuación OEE agregada.
3. Tasa de desechos
Tasa de desechos = unidades desechadas / total de unidades producidas. Objetivo: menos del 2% para la mayoría de los entornos de producción. Un pico en la tasa de desechos es el detonante para el análisis de defectos. El análisis de defectos de producción comienza con una tasa de desechos que ha superado un umbral y requiere una investigación de la causa raíz.
4. Tasa de tiempo de inactividad
Tasa de tiempo de inactividad = tiempo de inactividad no planificado / tiempo de turno disponible. Objetivo: menos del 5% de tiempo de inactividad no planificado. El tiempo de inactividad clasificado por causa (máquina, material, operador, cambio de formato) permite el análisis de causa raíz que evita la recurrencia. Un evento de tiempo de inactividad no clasificado es una oportunidad perdida de intervención.
Nivel 2: KPI financieros (resumen de turno, actualización de 5 a 10 minutos)
5. Cumplimiento del programa
Producción real frente a producción planificada por turno y por línea. Objetivo: 90 a 95% o superior. Un cumplimiento del programa por debajo del objetivo es la primera advertencia de riesgo de OTIF. El gerente de planta que ve un cumplimiento del programa del 84% a las 14:00 tiene cuatro horas para recuperarse. Quien lo lee en el informe del día siguiente, no.
6. Costo de la mala calidad (COPQ)
COPQ = costo de desechos + costo de retrabajo + costo de garantía por período. Objetivo: reducción año tras año. El COPQ es la traducción financiera del FPY y la tasa de desechos. Conecta el desempeño de la calidad con el lenguaje de pérdidas y ganancias que justifica un presupuesto para la inversión en mejora de la calidad.
7. Tasa de reprocesamiento
Tasa de reprocesamiento = unidades que requieren reprocesamiento / total de unidades producidas. Objetivo: inferior al 3%. El reprocesamiento es un coste oculto que la tasa de desechos no refleja. Una planta con una tasa de desechos del 1% y una tasa de reprocesamiento del 8% está gastando mucho más en fallos de calidad de lo que sugiere la cifra de desechos.
8. Rotación de inventario
Coste de ventas / inventario promedio. Objetivos específicos por sector. La rotación de inventario vincula el rendimiento de fabricación con la eficiencia de la cadena de suministro. Una baja rotación de productos terminados indica que la producción supera la demanda o que las retenciones por calidad están creando cuellos de botella en la distribución.
Nivel 3: KPI estratégicos (visión semanal y mensual)
9. Entrega a tiempo y completa (OTIF)
OTIF = pedidos entregados a tiempo y completos / total de pedidos. Objetivo: del 95 al 98% o superior para la mayoría de los sectores industriales. El OTIF es la traducción de cara al cliente del OEE, el FPY y el cumplimiento del programa. Una planta con un 92% de OEE y un 71% de OTIF tiene un problema de planificación o logística independiente del rendimiento de calidad.
10. Tasa de devoluciones de clientes
Devoluciones / unidades enviadas. Objetivo: inferior al 0,5% para la mayoría de las categorías de fabricación. La tasa de devoluciones de clientes es la tasa de escape que el panel de producción no puede evitar por sí solo. Refleja lo que la inspección pasó por alto. Una tasa de devoluciones en aumento activa tanto el análisis de causa raíz como la revisión de la puntuación de detección del FMEA.
11. Tasa de incidentes de seguridad
Incidentes de seguridad por cada 100.000 horas trabajadas. Objetivo: cero. La seguridad es un indicador principal de la disciplina en la calidad de los procesos. Las instalaciones con una cultura sólida de cumplimiento de procesos, que el control de procesos NAGARE refuerza, muestran sistemáticamente tasas de incidentes de seguridad más bajas junto con tasas de defectos de calidad más bajas.
12. Energía por unidad
Consumo total de energía / unidades producidas. Objetivo: reducción interanual. La energía por unidad vincula la eficiencia de la producción con el desempeño ESG. Una mejora en el OEE que reduce el tiempo de inactividad de la máquina también reduce el consumo de energía por unidad sin necesidad de una iniciativa independiente.
Cómo la visión artificial por IA alimenta el panel de KPI de fabricación en tiempo real
El problema de latencia del panel tiene una causa estructural única: los datos que lo alimentan provienen de entradas manuales realizadas al final del turno. KOMPASS y NAGARE eliminan ese paso. Los eventos de inspección y proceso se registran automáticamente, en tiempo real, sin necesidad de introducir datos al finalizar el turno.
KOMPASS alimenta el FPY y la calidad del OEE en tiempo real
Los sistemas de visión por IA como KOMPASS alimente los datos de rendimiento de primera pasada (FPY) y calidad de OEE directamente en el panel de KPI de fabricación registrando cada evento de inspección: aceptado, rechazado, tipo de defecto, marca de tiempo, línea y lote, a velocidad de producción y sin entrada manual. Esto elimina el desfase de 24 a 72 horas y permite que los componentes de FPY y calidad de OEE se actualicen en tiempo real a medida que avanza la producción.
El beneficio del seguimiento de las métricas de rendimiento de la fábrica es estructural: cuando KOMPASS registra un grupo de defectos a las 02:14 en la Línea 3, la señal de FPY en el panel de producción cae en tiempo real. El supervisor de turno ve una alerta. La decisión de intervención se toma durante el turno actual, no en un análisis posterior a la mañana siguiente.
NAGARE alimenta la clasificación de tiempos de inactividad y el cumplimiento del programa
NAGARE supervisa cada ciclo de producción frente al SOP digital aprobado, registrando desviaciones, eventos de tiempo de inactividad y cumplimiento de procesos por estación, operador y turno. Cada evento de tiempo de inactividad se clasifica automáticamente por causa, eliminando la entrada manual al final del turno que deja las categorías de tiempo de inactividad en blanco o marcadas como "otros".
El cumplimiento del programa, la disponibilidad de OEE y la tasa de tiempo de inactividad provienen del registro de eventos de proceso de NAGARE. La vista del nivel operativo se actualiza cada 30 segundos a 2 minutos a partir de la salida continua de NAGARE, brindando a los supervisores de turno la imagen actual que necesitan para tomar decisiones de intervención antes de que finalice el turno.
El efecto combinado: decisiones a la velocidad de la decisión
El panel combinado que alimentan KOMPASS y NAGARE opera simultáneamente a tres velocidades de decisión. Los operadores ven el FPY, el recuento de desechos y el estado de la línea actualizándose casi en tiempo real. Los gerentes de planta ven la tendencia de la OEE a nivel de turno y el cumplimiento del programa cada 5 a 10 minutos.
Los directores de operaciones ven el OTIF y el COPQ semanales a partir del mismo flujo de datos, agregados al horizonte de informes que necesitan. Los mismos 12 KPI. Tres audiencias. Tres velocidades de decisión.
Principios de diseño del panel de KPI de fabricación que impulsan la acción
Un panel de KPI de fabricación que muestra 12 KPI en una sola pantalla no es un panel. Es una hoja de cálculo con un degradado. Tres principios de diseño separan los paneles que impulsan la acción de los que se acumulan en las pestañas del navegador: segmentar por audiencia, ajustar la actualización a la velocidad de decisión y construir la ruta de desglose desde el agregado hasta el evento.
Principio 1: Segmentar por audiencia, no por métrica
Cada uno de los 12 KPI pertenece a la vista de un nivel específico. Los indicadores clave de producción para los operadores (FPY, desechos en vivo, estado de la línea, alerta de tiempo de inactividad) no deben aparecer en la vista ejecutiva. El OTIF acumulado y los puntos de referencia de la planta no deben aparecer en la pantalla del operador. La decisión arquitectónica es diseñar tres vistas separadas a partir de los mismos datos, no añadir un filtro a una sola vista.
Principio 2: Ajustar la frecuencia de actualización a la velocidad de decisión
Los paneles orientados al operador deben actualizarse cada 30 segundos a 2 minutos para obtener métricas de producción en tiempo real. Los paneles de KPI del gerente de planta deben actualizarse cada 5 a 10 minutos para los KPI operativos y cada turno para las métricas financieras. Los paneles ejecutivos se actualizan semanal o mensualmente. Una frecuencia de actualización que no coincida con la velocidad de decisión de la audiencia abruma al usuario (demasiado rápido) o hace que los datos queden obsoletos antes de que pueda actuar (demasiado lento).
Principio 3: Desglose desde el agregado hasta el evento
Cada KPI agregado en un panel de producción bien diseñado debe tener una ruta de desglose hacia el evento subyacente. "OEE = 61%" debería desglosarse en "OEE en la Línea 3 = 51%, impulsado por 847 rechazos de calidad de la Máquina 4 entre las 02:14 y las 06:28". Ese desglose es lo que convierte una advertencia en un evento corregible. Sin él, el KPI le dice al gerente de planta que algo salió mal, pero no dónde, cuándo ni qué hacer.
Tecnologías Jidoka y visibilidad de KPI en tiempo real
KOMPASS y NAGARE eliminan el paso de entrada manual de datos que crea un retraso en los informes de 24 a 72 horas. El FPY, la calidad de OEE, la clasificación de tiempos de inactividad y el cumplimiento del programa se actualizan en tiempo real en los tres niveles del panel.
- KOMPASS: Detección de defectos en tiempo real alimenta el componente de calidad FPY y OEE sin necesidad de introducir datos al final del turno. Las alertas se activan al superar el umbral.
- NAGARE: Registro de eventos del proceso alimenta la clasificación de tiempos de inactividad, el cumplimiento del programa y el desempeño del operador al nivel operativo. Cada evento cuenta con marca de tiempo y código de causa.
- Industrias: Activos en automoción, gran consumo, electrónicay farmacéutica.
Descubra cómo KOMPASS y NAGARE alimentan los KPI operativos, financieros y estratégicos que necesita su panel de control de fabricación enoka-tech.
Conclusión
El jefe de planta que lee sobre el problema de OEE del martes por la noche el miércoles por la mañana no está tomando una decisión de producción. Está escribiendo un informe sobre ella. Las plantas con paneles de control en tiempo real reducen un 33% de media el tiempo de inactividad no planificado porque la ventana de decisión permanece abierta.
Descubra cómo KOMPASS y NAGARE alimentan los KPI operativos, financieros y estratégicos que necesita su panel de control de fabricación en jidoka-tech.ai.
Preguntas frecuentes
1. ¿Qué es un panel de indicadores clave de rendimiento (KPI) de fabricación y quién debería utilizarlo?
Un panel de KPI de fabricación es una visualización en tiempo real de los indicadores de producción fundamentales que miden el rendimiento de la planta en cuanto a calidad, eficiencia de los equipos, entregas, costes y seguridad. Debe configurarse para tres audiencias distintas: operarios (datos operativos por turno), jefes de planta (datos de tendencias diarias y semanales) y ejecutivos (rendimiento estratégico frente a objetivos trimestrales), mostrando a cada grupo una agregación diferente de los mismos datos subyacentes.
2. ¿Cuál es un buen objetivo de OEE para una planta de fabricación de clase mundial?
Un objetivo de Eficiencia General de los Equipos (OEE) de clase mundial es del 85% o superior, aunque la mayoría de las plantas de fabricación comienzan entre el 55% y el 65%. Un OEE del 85% significa que la planta está produciendo el 85% de su capacidad máxima teórica de productos conformes. Para una línea de productos de gran consumo (FMCG) de alto volumen, una mejora del 2% en el OEE representa millones en valor de capacidad recuperada anualmente (TeepTrak Manufacturing KPI Dashboard US 2026).
3. ¿Cuál es la diferencia entre el rendimiento de primera pasada (FPY) y el OEE en un panel de fabricación?
El rendimiento de primera pasada (FPY) mide el porcentaje de unidades producidas correctamente a la primera sin necesidad de reprocesamiento; el OEE combina la disponibilidad, el rendimiento y la calidad en una sola puntuación, donde el componente de calidad equivale al FPY a nivel de línea. Ambas métricas deben aparecer en el panel de la planta porque el OEE muestra el panorama general del rendimiento de los equipos y el FPY aísla la contribución de la calidad, lo que permite investigar más rápidamente la causa raíz cuando esta disminuye.
4. ¿Con qué frecuencia debe actualizarse un panel de fábrica en tiempo real?
Los paneles destinados a los operarios deben actualizarse cada 30 segundos o 2 minutos para mostrar métricas de producción activas; los paneles de los jefes de planta deben actualizarse cada 5 a 10 minutos para los KPI operativos y cada turno para las métricas financieras. La frecuencia de actualización debe ajustarse a la velocidad de toma de decisiones de la audiencia. Un supervisor de turno necesita saber si la línea tiende a un fallo de calidad en los próximos 15 minutos, no en el informe de la mañana siguiente.
5. ¿Cómo alimenta la visión artificial un panel de KPI de fabricación en tiempo real?
Los sistemas de visión artificial como KOMPASS alimentan el panel de KPI de fabricación con datos de FPY y calidad de OEE directamente, registrando cada evento de inspección a la velocidad de producción sin necesidad de entrada manual. Esto elimina el paso de registro de datos al final del turno, que suele generar un desfase de 24 a 72 horas en la mayoría de las plantas, y permite realizar un seguimiento de las métricas de rendimiento de la fábrica en tiempo real mientras la producción está en marcha.