El control estadístico de procesos transforma la gestión de fábrica, pasando de una clasificación reactiva de defectos a una gestión proactiva de la variación. Los tiempos de inactividad no planificados cuestan a los fabricantes industriales una media de 260.000 dólares por hora en todos los sectores (Aberdeen Research 2025).
Además, el coste de la mala calidad consume entre el 15 y el 40 por ciento de los ingresos totales por ventas en plantas de fabricación de madurez media (Institute of Industrial and Systems Engineers 2025).
En lugar de esperar a que una máquina se averíe, los principios de fabricación SPC rastrean las desviaciones mínimas de los sensores en tiempo real. Esta guía detalla cómo los equipos de fabricación utilizan los gráficos de control para aislar fallos críticos de fluctuaciones inofensivas, manteniendo la rentabilidad de las líneas de producción.
Punto clave: El control estadístico de procesos (SPC) en la fabricación aplica herramientas matemáticas como los gráficos de control para supervisar la estabilidad de la producción en tiempo real. Al identificar desviaciones anormales del proceso antes de que los productos incumplan las especificaciones, el SPC mitiga directamente el coste anual de 1,4 billones de dólares por tiempos de inactividad no planificados al que se enfrentan actualmente los grandes fabricantes mundiales.
¿Qué significa el control estadístico de procesos para la fabricación?
El control estadístico de procesos es un método cuantitativo que rastrea las variables de fabricación a lo largo del tiempo para verificar si un proceso permanece en un estado de control estadístico. Se basa en el muestreo continuo de datos para diferenciar las variaciones naturales esperadas de los errores operativos inesperados, actuando como un sistema de alerta temprana para los ingenieros.
1. El objetivo principal de la capacidad del proceso
En el corazón de la fabricación SPC se encuentra el índice de capacidad del proceso, comúnmente abreviado como Cpk. La métrica de fabricación Cpk mide la consistencia con la que un proceso genera resultados dentro de los límites de especificación del cliente. Un valor de Cpk superior a 1,33 indica un proceso capaz, lo que significa que la dispersión del proceso se encuentra bien dentro de la banda de tolerancia y centrada en el valor objetivo. Los equipos de fabricación utilizan el Cpk como la medida definitiva para determinar si un proceso de producción cumple de forma fiable los requisitos de calidad sin depender de inspecciones para detectar fallos a posteriori.
Un proceso capaz no solo cumple las especificaciones ocasionalmente. Produce resultados conformes de manera consistente a través de turnos, operadores y lotes de materia prima. Esta consistencia es lo que el control estadístico de procesos está diseñado para verificar y proteger.
2. Aislamiento de la variación por causas comunes
La variación por causas comunes es el ruido de fondo predecible y natural presente en cualquier sistema de fabricación estable. Algunos ejemplos incluyen fluctuaciones menores en la temperatura ambiente, vibraciones normales de la máquina o pequeñas diferencias de material entre lotes dentro de las especificaciones. La variación por causas comunes sigue un patrón estadístico predecible y siempre existirá en cualquier entorno de producción real.
El principio de gestión fundamental es que reaccionar ante la variación por causas comunes en realidad aumenta la inestabilidad del proceso. Cuando un operador ajusta una máquina en respuesta a una variación natural rutinaria, introduce una fuente adicional de cambio en el sistema. El análisis de calidad estadístico enseña que la variación por causas comunes debe aceptarse, no perseguirse, a menos que la capacidad del proceso en sí requiera una mejora.
3. Identificación de la variación por causas especiales
La variación por causas especiales es una desviación no natural causada por un factor externo asignable. Algunos ejemplos incluyen el desgaste progresivo de las herramientas, un operador poco capacitado que sigue un procedimiento modificado o un envío de materia prima fuera del rango de especificación aprobado. A diferencia de la variación por causas comunes, la variación por causas especiales no sigue ningún patrón estadístico predecible y altera el sistema desde el exterior.
El análisis de calidad estadístico se centra específicamente en la detección y eliminación de la variación por causas especiales. Cuando un gráfico de control señala un evento de causa especial, la respuesta correcta es identificar la causa raíz, corregirla y actualizar el proceso para evitar que se repita. Dejar sin abordar la variación por causas especiales significa producir un volumen creciente de productos defectuosos hasta que un control de inspección posterior detecte finalmente los fallos.
¿Cómo detectan los gráficos de control las desviaciones en la producción?
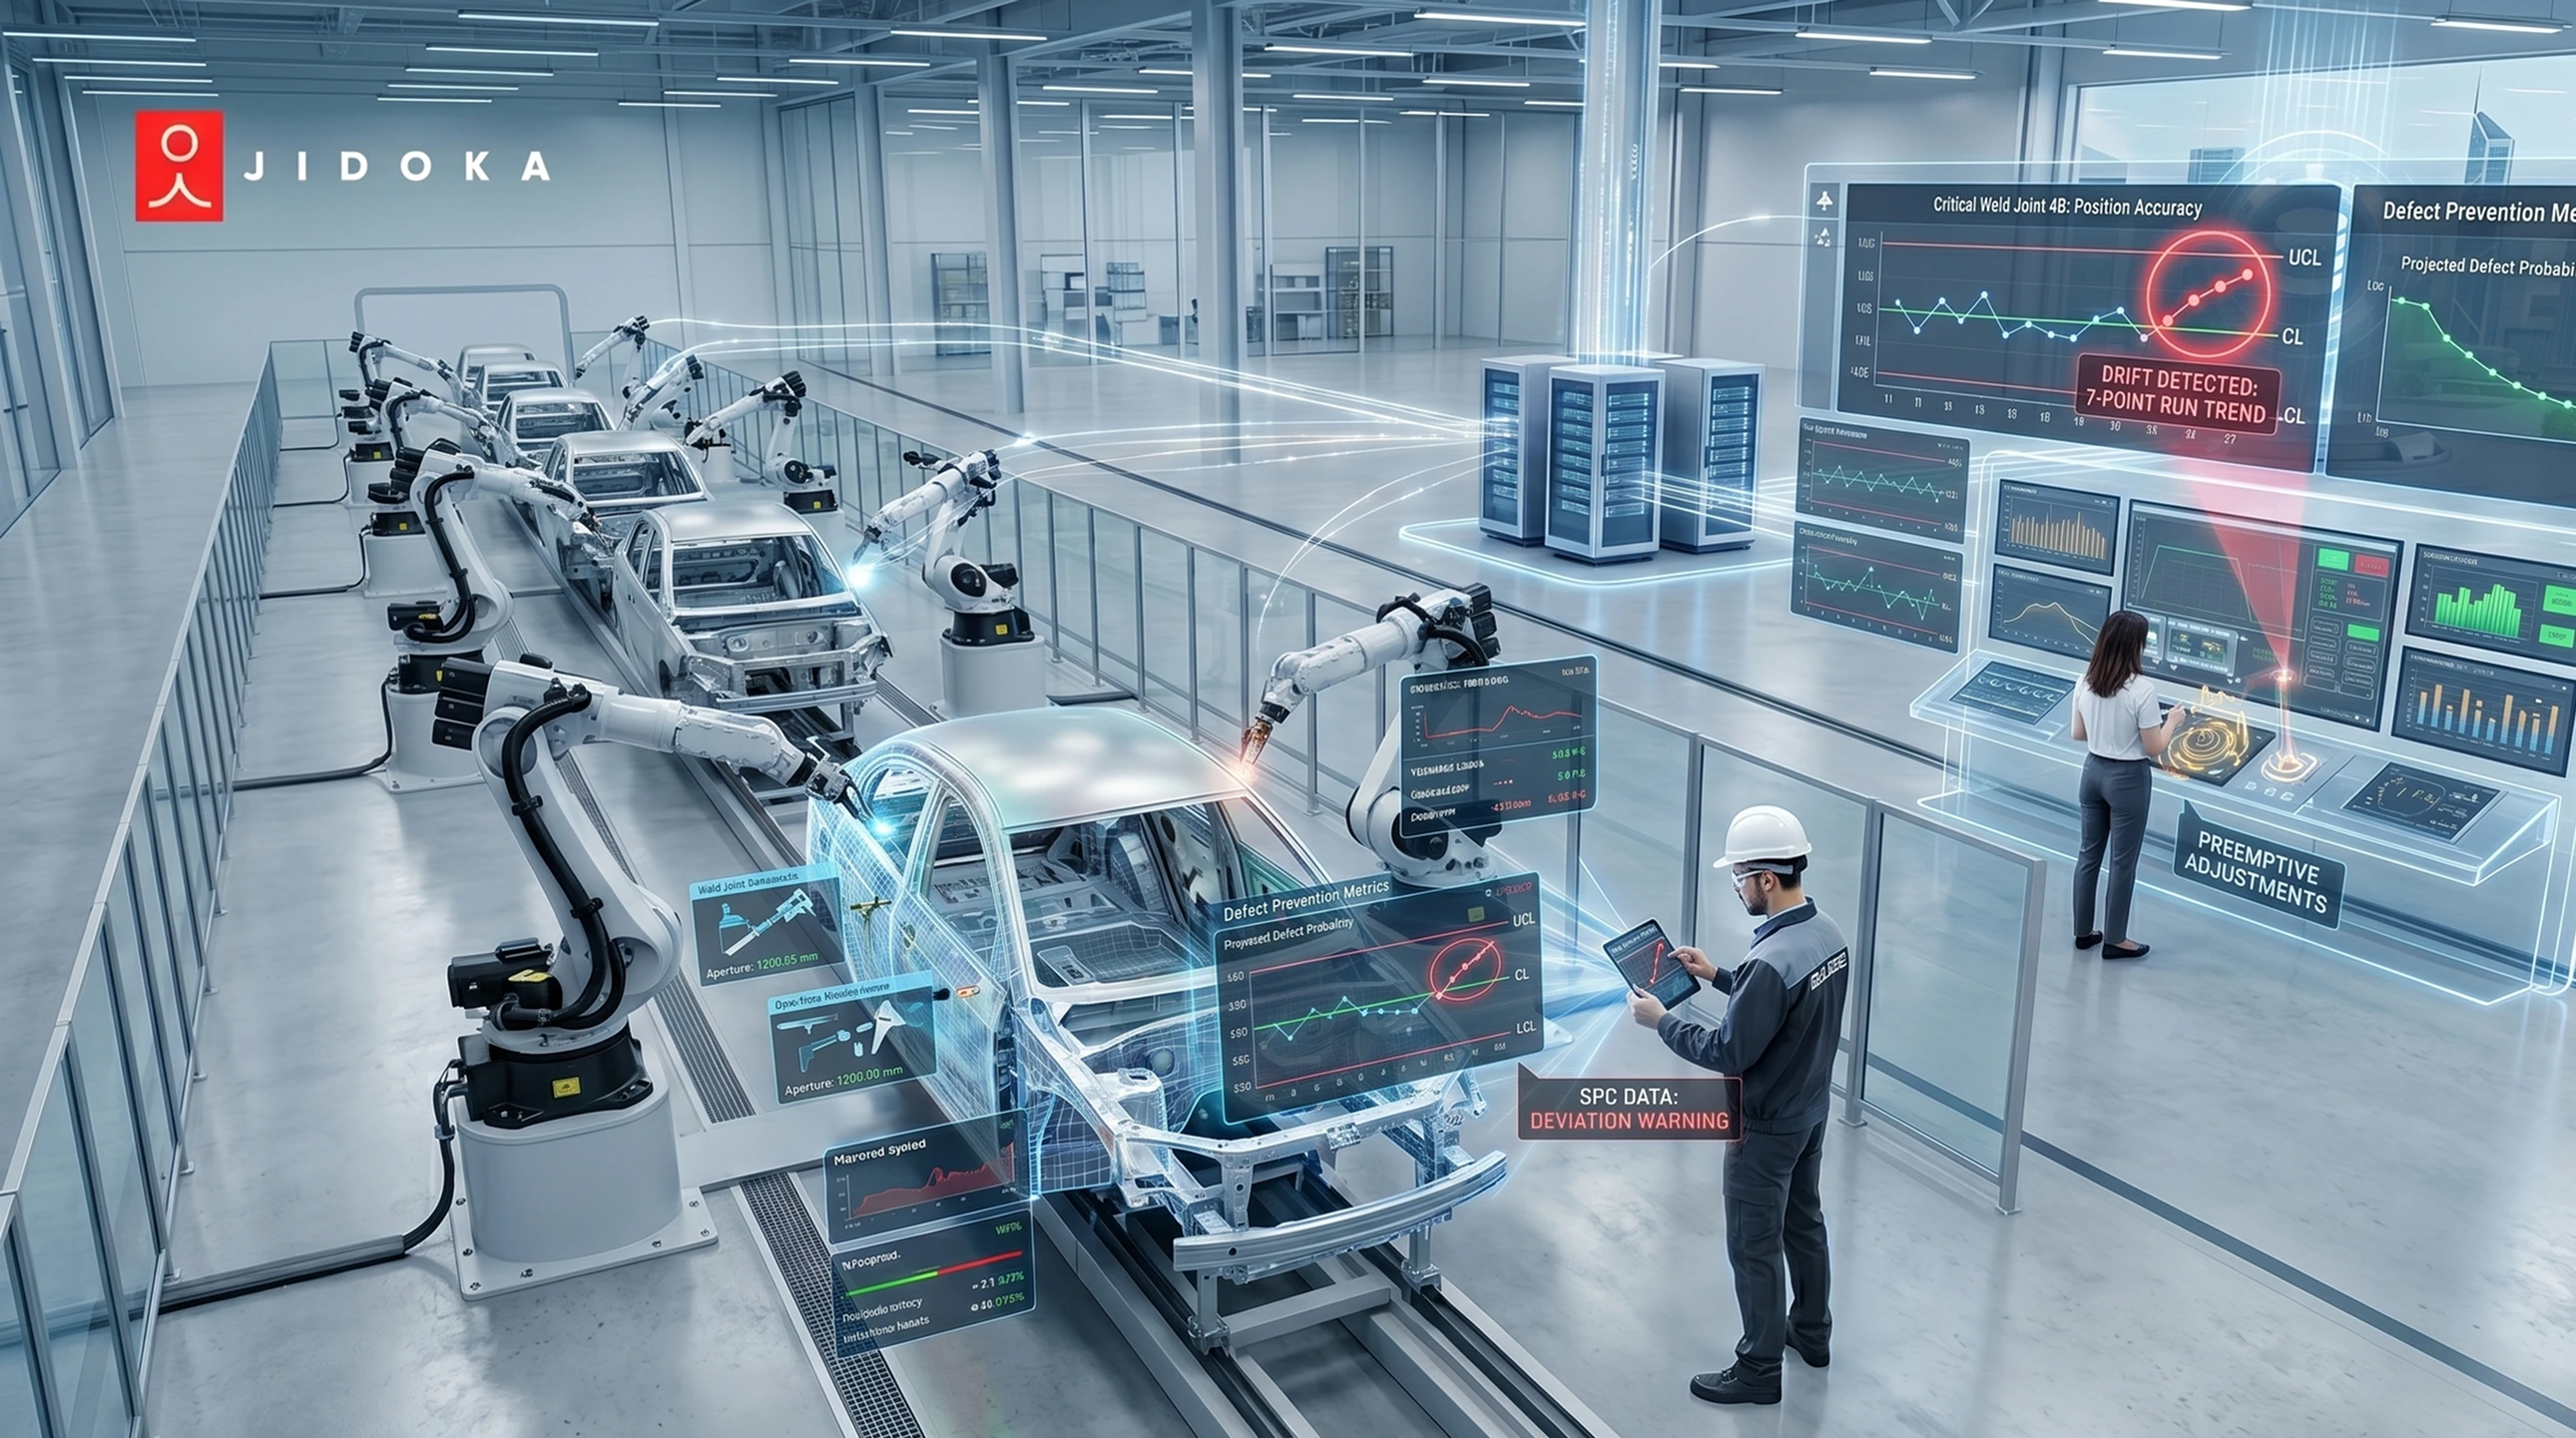
Los gráficos de control son herramientas de seguimiento visual que comparan los datos de producción en tiempo real con límites de control superior e inferior derivados matemáticamente. Cuando una variable rastreada supera estos límites o forma un patrón no aleatorio, el gráfico marca el proceso como fuera de control, lo que requiere la intervención inmediata del operador en la línea.
1. La línea central y los límites de control
Cada gráfico de control contiene tres líneas de referencia. La línea central representa el promedio histórico del proceso, calculado a partir de un conjunto de datos base recopilado durante un periodo de estabilidad. El Límite de Control Superior (LCS) y el Límite de Control Inferior (LCI) se establecen a tres desviaciones estándar por encima y por debajo de la línea central, respectivamente.
Estos límites se derivan matemáticamente de los datos reales del proceso, no de especificaciones de tolerancia de ingeniería ni de requisitos del cliente. Un proceso que opera dentro de estos límites es estadísticamente estable, incluso si las mediciones individuales varían.
La convención de tres sigmas significa que, para un proceso estable con distribución normal, solo el 0,27 por ciento de los puntos caerá naturalmente fuera de los límites de control por azar. Por lo tanto, cualquier incumplimiento es una prueba estadística sólida de un evento de causa especial, no de una variación aleatoria.
2. Datos de variables frente a datos de atributos
Los ingenieros de fabricación seleccionan entre dos tipos fundamentales de datos para los gráficos de control. Los datos de variables implican cantidades medibles continuas: diámetro del eje en milímetros, presión de inyección en bares, resistencia a la tracción en Newtons. Los datos de variables son más ricos en información y permiten una detección más sensible de los cambios en el proceso.
Los datos de atributos implican conteos o clasificaciones discretas: el número de arañazos superficiales por panel, el recuento de unidades no conformes en un lote o un resultado binario de pasa/no pasa. La elección entre gráficos de control de variables y de atributos determina qué tipo de gráfico implementa el ingeniero.
3. Implementación de gráficos X-barra y R
La combinación de gráficos X-barra y R es el par de gráficos de control más utilizado para datos de variables en la fabricación discreta. El gráfico X-barra rastrea la medición media de un subgrupo muestreado en cada intervalo de tiempo. Si la media del proceso aumenta o disminuye, el gráfico X-barra lo detecta. El gráfico R rastrea el rango dentro de ese subgrupo, midiendo qué tan dispersas están las mediciones individuales.
Si la variabilidad del proceso aumenta incluso cuando el promedio se mantiene estable, el gráfico R lo detecta. Ejecutar ambos gráficos juntos proporciona a los ingenieros una imagen completa de la ubicación y la dispersión del proceso simultáneamente.
4. Aplicación de las reglas de Western Electric
Las reglas de Western Electric aumentan la sensibilidad de los gráficos de control al señalar patrones no aleatorios que aún no han superado los límites de tres sigmas. Estas reglas basadas en zonas dividen el espacio entre la línea central y los límites de control en Zonas A, B y C. La Zona A abarca de dos a tres desviaciones estándar de la media, la Zona B de una a dos, y la Zona C de cero a una.
Un ejemplo práctico de una regla de Western Electric en la fabricación con gráficos de control es la regla de dos de tres: si dos de tres puntos consecutivos caen en la Zona A en el mismo lado de la línea central, el proceso se marca como una tendencia hacia un evento de causa especial, incluso antes de que ocurra una infracción del límite. Esta capacidad de detección temprana permite a los ingenieros investigar y corregir un problema en desarrollo antes de que se genere un producto defectuoso.
¿Cuáles son los verdaderos costos de los fallos de calidad en la fabricación?
No implementar un monitoreo continuo oculta enormes fugas financieras en toda la planta. Hasta el 90 por ciento de los costos de calidad permanecen ocultos en los informes financieros estándar, categorizados bajo mano de obra en horas extras, reservas excesivas de garantía o envíos urgentes en lugar de chatarra documentada, lo que destruye lentamente la rentabilidad general de la planta.
1. El concepto de fábrica oculta
La fábrica oculta es el sistema de producción paralelo que existe dentro de cada planta para reprocesar lo que el proceso principal produce incorrectamente. Una planta que opera con una tasa de chatarra del 10 por ciento asigna el 10 por ciento de todas las horas de trabajo y tiempo de máquina a generar cero ingresos. Esa capacidad está totalmente consumida, genera costos generales y es completamente invisible en un informe de producción estándar.
Recuperar esta capacidad perdida mediante herramientas de software SPC adecuadas equivale a construir espacio de fábrica gratuito. No se requiere gasto de capital en nuevos equipos, ni expansión de instalaciones, ni personal adicional. La restricción siempre fue el rendimiento de calidad, y el control estadístico de procesos es el mecanismo que lo aborda directamente.
2. Costos de fallos internos
Los costos de fallos internos son fallos de calidad detectados antes de que un producto se envíe. Incluyen material de desecho que no se puede recuperar, horas de retrabajo aplicadas para que las piezas no conformes vuelvan a cumplir las especificaciones, tiempo de reinspección aplicado después del retrabajo para verificar la conformidad y degradación de material, donde una pieza producida con una especificación más estricta se vende a un grado inferior. Cada una de estas categorías representa capacidad consumida sin generar ingresos.
"El 42 por ciento del tiempo de inactividad no planificado se debe a fallos en los equipos, lo que la detección temprana mediante SPC podría prevenir." - Fuente: Costo real del tiempo de inactividad de Siemens 2024
Los sistemas de fabricación SPC que monitorean variables de proceso como la frecuencia de vibración, la temperatura de la herramienta y las lecturas de presión pueden detectar las señales tempranas de degradación del equipo antes de que ocurra una falla. Detectar una herramienta que se acerca al desgaste mediante una tendencia a la baja del Cpk cuesta lo mismo que un cambio de herramienta planificado. No detectarla cuesta 260.000 dólares por hora de tiempo de inactividad no planificado (Aberdeen Research 2025), además de los desechos producidos durante el período de falla.
3. Costos de fallas externas
Los costos de fallas externas son defectos de calidad que llegan al cliente. Las reclamaciones de garantía, los envíos de reparaciones en campo y las retiradas de productos representan la categoría de costos más alta en la taxonomía de fallas de calidad. El costo de corregir un defecto durante el proceso de producción puede ser más de 1.000 veces mayor que corregirlo una vez que ha llegado al mercado (Jama Software 2025). Una retirada en la fabricación de automóviles o electrónica puede generar costos de remediación que consuman varios años de beneficio operativo en un solo evento.
Las inversiones en control de calidad de fabricación, incluida la infraestructura de control estadístico de procesos, se entienden mejor no como gastos generales, sino como un seguro contra costos de fallas externas que son órdenes de magnitud mayores que el costo del monitoreo en sí.
¿Cómo cambiará el aprendizaje automático las herramientas de software SPC?
Los entornos de fabricación modernos generan datos de sensores de alta dimensión que superan a los gráficos de control univariantes tradicionales. Los modelos de aprendizaje automático ahora procesan miles de flujos de datos correlacionados simultáneamente para predecir desviaciones de calidad antes de que se registren en un gráfico de Shewhart estándar, lo que reduce significativamente la aparición de alertas de anomalías falsas.
1. Resolver el problema de la dimensionalidad
El análisis estadístico de calidad clásico tiene dificultades con la multicolinealidad cuando cientos de sensores IoT envían datos correlacionados simultáneamente. Un gráfico X-barra tradicional monitorea una variable de forma aislada. Cuando la temperatura, la presión, la vibración y la velocidad de avance cambian juntas durante un evento de deriva del proceso, un gráfico univariante puede generar múltiples alertas falsas simultáneas o, peor aún, pasar por alto el patrón multivariante por completo porque ninguna variable individual supera su límite específico.
El análisis de componentes principales (PCA) soluciona esto reduciendo matemáticamente cientos de flujos de sensores correlacionados a un conjunto más pequeño de componentes no correlacionados que capturan los patrones de variación dominantes en el proceso. Las herramientas de software SPC mejoradas con aprendizaje automático aplican PCA como una capa de preprocesamiento, lo que permite a los ingenieros monitorear procesos multivariantes complejos con la misma simplicidad conceptual que un gráfico de control tradicional.
2. Detección predictiva de anomalías
Los autoencoders profundos y las redes neuronales recurrentes entrenadas con datos históricos de procesos pueden analizar flujos de sensores de alta frecuencia y pronosticar valores futuros de X-barra antes de que una desviación se registre en un gráfico tradicional. Mientras que el control estadístico de procesos clásico alerta a los ingenieros después de que se ha producido una infracción del límite de control, las plataformas impulsadas por aprendizaje automático generan una advertencia predictiva antes de que el proceso alcance el umbral de infracción. Esto desplaza la gestión de la calidad de las alertas reactivas en tiempo real a una prevención verdaderamente proactiva.
La consecuencia práctica es medible: la detección de anomalías basada en aprendizaje automático reduce las tasas de alertas falsas al distinguir entre fluctuaciones benignas del proceso y patrones de deterioro genuinos, abordando una de las principales barreras de adopción que impide que los operadores actúen de manera consistente ante las señales de los gráficos de control.
3. Integración con los estándares de calidad de la industria
El mercado global de herramientas de software SPC está migrando hacia plataformas predictivas habilitadas para IoT que se integran directamente con los sistemas MES y ERP. En lugar de generar un informe de calidad separado para su revisión manual, las plataformas de próxima generación envían alertas de capacidad de proceso al mismo panel de producción que los operadores ya monitorean.
"Para 2025, el 65 por ciento de los equipos de mantenimiento planea implementar IA para ayudar en el control de variaciones y la prevención de defectos". - Encuesta Fluke 2025
Para los equipos de calidad que evalúan plataformas de fabricación SPC, las preguntas clave de integración son: ¿puede el sistema ingerir datos de sensores en tiempo real sin entrada manual?, ¿genera métricas Cpk y RTY automáticamente?, y ¿envía alertas al flujo de trabajo de producción existente en lugar de requerir una interfaz separada?
Conclusión
El control estadístico de procesos es el marco matemático definitivo para garantizar la consistencia en la fabricación. Actúe sobre los datos de capacidad de proceso que ya posee antes de que ocurra el próximo fallo de calidad.
El control estadístico de procesos es el marco matemático definitivo para garantizar la consistencia en la fabricación. Al aislar la variación por causas especiales mediante gráficos de control precisos, los equipos de fabricación y los responsables de planta eliminan los enormes costes ocultos de la mala calidad y previenen fallos costosos en la maquinaria. El coste de 260.000 dólares por hora de tiempo de inactividad no planificado y la pérdida de ingresos del 15 al 40 por ciento debido a una mala calidad no son gastos generales fijos. Son problemas que pueden resolverse con la arquitectura de monitorización adecuada.
Los fabricantes deben adoptar un control de calidad automatizado y basado en datos para seguir siendo rentables a medida que aumenta la complejidad de la producción. Evalúe hoy mismo su índice de capacidad de proceso e implemente sistemas de seguimiento automatizados que detecten eventos de causas especiales en tiempo real, antes de que se acumulen productos defectuosos en la línea.
Contacte con su equipo de calidad o explore herramientas de software de SPC para comenzar una auditoría de capacidad de proceso en su línea de producción con mayor índice de desechos.
Preguntas frecuentes
1. ¿Cuál es el objetivo principal del control estadístico de procesos?
El objetivo principal del control estadístico de procesos es supervisar y gestionar los procesos de fabricación para garantizar que funcionen con la máxima estabilidad. Al realizar un seguimiento de las variaciones a lo largo del tiempo, los ingenieros pueden detectar desviaciones anómalas y corregir problemas antes de que se produzcan piezas defectuosas.
2. ¿Cuál es la diferencia entre la variación por causas comunes y la variación por causas especiales?
La variación por causas comunes implica las fluctuaciones naturales y predecibles presentes en cualquier sistema estable, como los cambios menores en la temperatura ambiente. La variación por causas especiales resulta de eventos externos impredecibles, como una herramienta rota o una subida de tensión, que hacen que el proceso pierda el control.
3. ¿Cómo funcionan los gráficos de control X-barra y R?
Los gráficos X-barra y R evalúan datos continuos y medibles. El gráfico X-barra realiza un seguimiento del promedio de medición de un subgrupo para identificar cambios en el proceso, mientras que el gráfico R mide el rango dentro de ese subgrupo para supervisar la consistencia del proceso.
4. ¿Por qué los fabricantes necesitan herramientas de software de SPC?
El cálculo manual de los límites de control es demasiado lento para las velocidades de producción modernas. Las herramientas de software de SPC ingieren automáticamente datos en tiempo real, calculan desviaciones estándar al instante y alertan a los operadores en el momento en que un proceso supera sus límites estadísticos, evitando así la generación de material de desecho.
5. ¿Cómo mejora el aprendizaje automático el control de calidad en la fabricación?
El aprendizaje automático mejora el control de calidad en la fabricación mediante el análisis de conjuntos de datos masivos provenientes de cientos de sensores conectados. Los modelos de IA pueden detectar patrones ocultos y no lineales que los gráficos de control tradicionales pasan por alto, prediciendo futuras desviaciones del proceso antes de que ocurran defectos físicos en la línea.