En 2026, 47 % des fabricants utilisent l'IA dans leurs processus qualité, contre 33 % en 2025, et 71 % prévoient une augmentation de leurs investissements dans ce domaine (Enquête Pulse of Quality in Manufacturing 2026, GlobeNewswire, 3 juin 2026). Cette accélération met en lumière un problème structurel de l'amélioration continue : le PDCA, le Kaizen et le Six Sigma reposent sur des boucles de données, mais celles-ci sont encore collectées manuellement dans la plupart des ateliers.
Le suivi par IA transforme les résultats de l'amélioration continue en rendant la phase de vérification (Check) permanente. Ce guide explique les principaux cadres d'amélioration continue, leurs limites à grande échelle et comment le suivi des processus par IA permet de les surmonter.
Qu'est-ce que l'amélioration continue dans la fabrication et pourquoi les méthodes classiques se heurtent-elles à un mur de données ?
Les cadres d'amélioration continue reposent sur des données précises et actualisées issues de la phase de vérification de chaque cycle. Lorsque ces données proviennent de relevés manuels et de journaux périodiques, la boucle d'amélioration fonctionne sur des cycles mensuels. Lorsque l'IA les fournit automatiquement à chaque cycle de production, la boucle se réduit à des cycles par équipe, sans ajout de personnel.
1. PDCA : La fondation qui repose sur des données obsolètes dans la plupart des usines
Le cycle PDCA (Plan, Do, Check, Act) se déroule en quatre phases : Plan définit le problème et l'objectif d'amélioration ; Do met en œuvre le changement à petite échelle ; Check compare les résultats réels aux attentes ; Act standardise l'amélioration ou révise l'approche. Le cycle se répète en continu. Son efficacité dépend entièrement de la précision et de la réactivité des données lors de la phase Check.
La plupart des usines collectent les données de la phase Check une fois par équipe via des journaux d'opérateurs, des contrôles qualité manuels et des échantillonnages. Ces données arrivent plusieurs heures après les événements qu'elles décrivent. Un taux de défaut ayant grimpé à 10h00 apparaît dans les données à 14h00, et dans la décision Act lors de la réunion du lendemain matin. Le cycle d'amélioration continue qui devrait prendre quelques jours en prend des semaines, car la phase Check fonctionne avec un temps de retard.
2. Six Sigma DMAIC et le problème de la mesure
La structure DMAIC du Six Sigma (Définir, Mesurer, Analyser, Améliorer, Contrôler) nécessite des ensembles de données statistiquement valides pour les phases de mesure et de contrôle. Dans la plupart des ateliers, les données de la phase de mesure sont échantillonnées et non exhaustives. Les données de défauts échantillonnées contiennent un bruit statistique qui amplifie la variation apparente et rend l'identification de la cause profonde plus difficile lors de la phase d'analyse.
Le cadre d'amélioration manufacturière fourni par le Six Sigma est solide. Les données nécessaires à son efficacité totale exigent une couverture d'inspection à 100 % et des enregistrements de processus étape par étape, ce que la collecte manuelle ne peut offrir à l'échelle de la production. C'est le mur de données structurel que partagent les trois principaux cadres d'amélioration continue : ils sont conçus pour des données complètes mais déployés avec des données incomplètes.
3. La cartographie de la chaîne de valeur (VSM) et ses limites rétrospectives
La cartographie de la chaîne de valeur (VSM) pour l'amélioration opérationnelle identifie les retards sans valeur ajoutée entre les cellules de processus. La limite que la VSM partage avec tous les outils d'analyse statique est la suivante : elle montre le gaspillage tel qu'il existait au moment de l'observation, et non celui qui s'accumule en temps réel. Une VSM créée le lundi décrit précisément le lundi. Dès le vendredi, les modèles d'équipes, les états des machines et la composition des opérateurs ont changé.
Il en va de même pour les études de temps manuelles et les observations sur le terrain utilisées pour établir les bases de l'amélioration continue Lean. Les équipes Kaizen découvrent souvent que les données de référence collectées avant l'événement ne correspondent pas à la réalité observée pendant l'événement, car l'échantillonnage manuel ne peut pas capturer la variation complète entre les équipes, les opérateurs et les états des machines. Découvrez comment les systèmes de Jidoka répondent à cela pour la fabrication générale et l'automobile programmes d'amélioration continue.
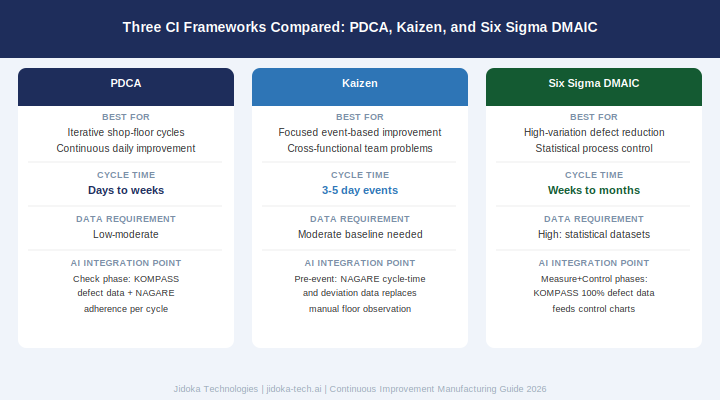
Figure 1 : PDCA vs Kaizen vs Six Sigma DMAIC : cas d'utilisation optimal, temps de cycle, exigences en matière de données et point d'intégration de l'IA pour chaque méthodologie
Comment les événements Kaizen en usine favorisent-ils l'amélioration continue Lean au niveau de l'atelier ?
Les événements Kaizen en usine sont des ateliers ciblés et limités dans le temps (généralement de 3 à 5 jours) au cours desquels une équipe pluridisciplinaire analyse un problème de processus spécifique, teste une solution et met en œuvre une norme. Leur efficacité dépend de la précision des données de référence initiales et de la rigueur du suivi qui pérennise l'amélioration une fois l'événement terminé.
Comment structurer un événement Kaizen pour obtenir des gains durables
Cinq étapes standard régissent les événements Kaizen en usine qui produisent des résultats durables. Préparation : définir le périmètre, collecter les données de référence, fixer des objectifs mesurables. Jour 1 : observer et cartographier l'état actuel, valider la référence par rapport à la réalité du terrain. Jours 2 à 3 : générer et tester des solutions en utilisant la référence vérifiée. Jour 4 : mettre en œuvre et standardiser la solution retenue, mettre à jour la procédure opérationnelle normalisée (SOP). Jour 5 : présenter les résultats et établir le calendrier d'audit à 30 jours.
Les données de référence utilisées lors de la préparation déterminent la précision de l'objectif d'amélioration. Si les données sur les défauts ou les temps de cycle reposent sur un échantillonnage manuel, la référence est faussée avant même le début de l'événement. Un événement d'amélioration continue Lean basé sur une référence erronée produit un objectif d'amélioration qui risque d'être surévalué ou sous-évalué, rendant l'évaluation du succès ambiguë dès le départ.
Pourquoi les gains du Kaizen s'estompent-ils entre les événements ?
L'échec le plus courant de l'amélioration continue Kaizen : les opérateurs reprennent leurs anciennes habitudes quelques semaines après la fin de l'événement. L'amélioration était réelle pendant l'événement, mais n'a pas été intégrée de manière à résister aux variations normales des équipes. Une nouvelle norme a été créée, mais aucun mécanisme de contrôle ne garantit que chaque opérateur la respecte à chaque cycle et à chaque poste.
Les instructions de travail numériques et la vérification des SOP en temps réel de NAGARE fournissent la couche de contrôle de l'amélioration continue Lean qui comble cette lacune. Chaque action de production est comparée à la norme approuvée et les écarts sont signalés en temps réel. L'amélioration issue de l'événement Kaizen devient physiquement appliquée, et non plus seulement documentée.
De quelles données un événement Kaizen a-t-il besoin, que l'observation manuelle ne peut fournir ?
Les équipes Kaizen ont besoin de trois types de données que l'observation manuelle ne peut fournir de manière fiable : la variation du temps de cycle par opérateur et par équipe (non seulement le temps de cycle moyen, mais la distribution complète montrant quand et pourquoi il y a des pics), la fréquence et la durée des micro-arrêts par poste (arrêts imprévus brefs qui n'atteignent jamais le seuil de signalement de maintenance, mais qui consomment collectivement une capacité importante), et l'écart par rapport à la séquence de travail standard au niveau de chaque étape (quelles étapes sont sautées ou réordonnées par l'opérateur, et à quelle fréquence).
NAGARE fournit automatiquement ces trois types de données à partir de l'infrastructure de caméras existante, offrant aux équipes Kaizen une base factuelle qui remplace l'observation subjective sur le terrain. La page Jidoka de NAGARE note que les systèmes d'IA traditionnels « manquent de traçabilité approfondie, ce qui limite les initiatives Kaizen », un argument qui s'applique directement ici.
Quels outils d'amélioration continue sont réellement nécessaires pour un programme de fabrication en 2026 ?
Un programme d'amélioration continue en usine en 2026 nécessite quatre catégories d'outils : un cadre d'amélioration de la production pour structurer les cycles (PDCA ou DMAIC), une méthode d'analyse des gaspillages (cartographie de la chaîne de valeur ou 5 Pourquoi), une couche de collecte de données en temps réel et un mécanisme de contrôle du travail standard. Les deux premiers sont bien établis. Les deux derniers sont ceux où la plupart des programmes échouent.
1. Outils de cadre : PDCA, DMAIC et A3
Trois outils de cadre principaux couvrent la plupart des besoins en outils d'amélioration continue en usine. Le PDCA pour l'amélioration itérative en atelier où la rapidité prime sur la rigueur statistique. Le DMAIC pour les projets Six Sigma intensifs en données dans les processus à forte variabilité où la cause profonde nécessite une analyse statistique pour être isolée. L'A3 pour la documentation structurée des causes profondes : un format d'une page qui oblige les équipes à définir le problème, l'état actuel, l'analyse, l'état cible et le plan d'action dans un format qu'un directeur d'usine peut examiner en cinq minutes.
L'A3 tire son nom du format de papier A3, mais sa valeur est disciplinaire : il limite la définition du problème à ce qui tient sur une page, forçant les équipes à privilégier la chaîne causale essentielle plutôt qu'une documentation exhaustive. Il fonctionne bien comme format de documentation pour les résultats du cadre d'amélioration de la production issus d'un cycle PDCA ou d'un événement Kaizen.
2. Outils d'identification des gaspillages : VSM, 5 Pourquoi et diagramme d'Ishikawa
La VSM identifie les délais sans valeur ajoutée entre les cellules de processus. La méthode des 5 Pourquoi remonte à la source d'un défaut spécifique à travers cinq niveaux de causalité jusqu'à la défaillance réelle du système. Les diagrammes d'Ishikawa (arêtes de poisson) cartographient simultanément les causes liées aux machines, méthodes, matériaux, mesures, environnement et personnel pour les problèmes multifactoriels.
Ces outils partagent une limite commune : ils sont rétrospectifs. La VSM montre le gaspillage tel qu'il existait au moment de l'observation. Les 5 Pourquoi décrivent un défaut déjà survenu. L'analyse d'Ishikawa traite un schéma de défaillance déjà visible dans les données de production. Les outils d'amélioration continue conçus pour une visibilité en temps réel, et non pour une analyse rétrospective, nécessitent des données d'entrée différentes de celles que ces outils fournissent isolément.
3. Données en temps réel et respect des standards : où l'IA comble les lacunes de l'amélioration continue
NAGARE fournit trois flux de données essentiels aux programmes d'amélioration continue : la distribution des temps de cycle par poste et par équipe (pour l'analyse des variations de performance), les données de respect des SOP au niveau de chaque étape (pour l'application du travail standardisé) et la fréquence des écarts par opérateur (pour prioriser la formation). KOMPASS fournit des données sur les taux de défauts avec une couverture d'inspection de 100 % pour l'analyse des tendances qualité, alimentant ainsi les cycles de contrôle PDCA.
L'IA dans le secteur manufacturier atteint un retour sur investissement moyen de 200 %, le plus élevé de tous les secteurs, car chaque amélioration apportée par l'IA correspond à un coût déjà mesuré (Capgemini Research Institute, Rapport sur les usines intelligentes 2025). Résultats des processus NAGARE : augmentation de 30 % du respect des processus, réduction de 35 % des retouches, gain de 25 % de productivité, baisse de 30 % des coûts de supervision et de formation .
Comment le suivi des processus par IA renforce-t-il un cadre d'amélioration manufacturière ?
Le suivi des processus par IA renforce le cadre d'amélioration manufacturière en automatisant la collecte de données sur laquelle reposent le PDCA, le Kaizen et le Six Sigma. Au lieu de recevoir les données de contrôle une fois par équipe via des journaux manuels, l'IA fournit des données en continu au niveau du cycle, accélérant les boucles d'amélioration de cycles mensuels à des cycles par équipe, sans ajout de personnel.
1. Comment NAGARE accélère la phase de contrôle du PDCA
NAGARE surveille chaque cycle de production par rapport à la SOP numérique approuvée, classant chaque cycle comme conforme ou déviant, et enregistrant le type d'écart, l'horodatage et l'opérateur. Cela transforme la phase de contrôle du cycle PDCA, passant d'un exercice manuel de collecte de données à un flux automatisé continu. Les superviseurs d'équipe reçoivent des alertes d'écart pendant leur quart de travail, et non à la fin, permettant de prendre des décisions correctives en quelques minutes plutôt qu'en quelques semaines.
L'indice de performance intégré Lean et IA issu du blog sur l'optimisation manufacturièrede Jidoka : 20 à 40 % de gains de débit, 35 à 50 % de réduction des défauts, retour sur investissement en 8 à 10 mois. Comparé au Lean traditionnel seul : 15 à 25 % de débit, 10 à 15 % de réduction des défauts, retour sur investissement en 12 à 18 mois. L'écart de performance réside dans le temps de cycle de la phase de contrôle : l'amélioration continue manufacturière est plus rapide lorsque sa boucle de données fonctionne en continu.
2. Comment KOMPASS intègre les données de défauts dans le suivi de l'amélioration continue
KOMPASS assure une inspection en ligne à 100 % jusqu'à 12 000 PPM, générant un signal de taux de défauts qui se met à jour en continu plutôt qu'à la fin de l'équipe. Ces données sur les tendances des défauts alimentent les cartes de contrôle DMAIC Six Sigma, les indicateurs qualité PDCA et les bases de référence des événements Kaizen avec des données de production précises et complètes, plutôt qu'avec des échantillonnages en fin de ligne.
La différence de qualité dans un programme d'amélioration continue est substantielle : un projet Six Sigma utilisant 100 % des données de défauts KOMPASS identifie la distribution réelle des causes profondes. Le même projet utilisant 10 % de données d'échantillonnage travaille avec une distribution faussée. La précision du cadre d'amélioration manufacturière dépend directement de la qualité des données qui l'alimentent. Découvrez comment KOMPASS détection des défauts et vérification d'étiquetage s'intègre aux programmes d'amélioration continue.
3. Ce que les données du réseau Lighthouse du WEF nous apprennent sur l'amélioration continue pilotée par l'IA
Le réseau mondial Lighthouse du Forum économique mondial a constaté que 189 sites industriels de premier plan ont enregistré une augmentation moyenne de 53 % de la productivité du travail, le contrôle des processus par l'IA étant cité comme le principal moteur.
Le Lean sans surveillance en temps réel repose sur des cycles d'audit trop lents pour les cadences de production modernes. L'IA sans Lean n'a aucune norme à faire respecter. L'amélioration continue dans la fabrication atteint son plein potentiel lorsque des cadres structurés définissent ce qui doit se passer et que la surveillance par IA vérifie si c'est le cas. Aucun des deux ne permet d'obtenir un gain de performance optimal sans l'autre. Découvrez comment NAGARE et KOMPASS accélèrent votre programme d'amélioration continue existant.
Comment Jidoka accélère les programmes d'amélioration continue dans la fabrication
Les données de processus au niveau de l'étape de NAGARE et la couverture des défauts à 100 % de KOMPASS fournissent aux programmes d'amélioration continue deux types de données que l'observation manuelle et l'échantillonnage n'ont jamais pu offrir simultanément : des données complètes sur les défauts et sur la conformité des processus, le tout en temps réel.
- NAGARE : Application numérique des instructions de travail avec surveillance en temps réel du respect des SOP. Alimente les bases de référence PDCA Check et Kaizen avec des données au niveau du cycle. Gain de 30 % sur le respect des processus.
- KOMPASS : Détection des défauts à 100 % à la vitesse de production. Alimente les cartes de contrôle Six Sigma et les indicateurs de qualité PDCA avec des données complètes, et non des approximations basées sur l'échantillonnage.
- Dans tous les secteurs : Support actif à l'amélioration continue dans l'automobile, Produits de grande consommation, électronique, et industrie manufacturière générale.
Réservez une évaluation de déploiement pour découvrir comment les données de NAGARE et KOMPASS comblent les lacunes de la phase de vérification de votre programme d'amélioration continue actuel.
Conclusion
Les cadres d'amélioration continue dans l'industrie n'ont pas changé. Le PDCA, le Kaizen et le Six Sigma sont tout aussi pertinents en 2026 qu'à l'époque où Toyota les a définis. Ce qui a changé, ce sont les données disponibles pour alimenter leurs phases de vérification et de mesure.
Le suivi des processus par IA rend la phase de vérification continue, offrant aux équipes d'amélioration continue des données au niveau du cycle qu'une observation manuelle ne pourrait jamais fournir. Découvrez comment NAGARE accélère votre programme d'amélioration continue actuel sur jidoka-tech.ai.
Foire aux questions
1. Qu'est-ce que l'amélioration continue dans l'industrie et quels cadres utilise-t-elle ?
L'amélioration continue dans l'industrie consiste à apporter des changements réguliers et progressifs pour éliminer le gaspillage, réduire les défauts et améliorer le rendement. Les trois principaux cadres sont le PDCA (Plan-Do-Check-Act) pour les cycles itératifs en atelier, le Kaizen pour l'amélioration quotidienne progressive et les événements structurés, et la structure DMAIC du Six Sigma pour la réduction des défauts basée sur les statistiques dans les processus à forte variabilité.
2. Qu'est-ce que le cycle PDCA et comment fonctionne-t-il dans l'industrie ?
Le cycle PDCA se déroule en quatre phases : Plan (Planifier) définit le problème et l'amélioration visée ; Do (Faire) met en œuvre le changement à petite échelle ; Check (Vérifier) compare les résultats réels aux attentes ; Act (Agir) standardise l'amélioration ou révise l'approche. Dans l'amélioration continue industrielle, le cycle se répète en permanence. Son efficacité dépend de la précision et de la rapidité des données lors de la phase de vérification, là où la plupart des usines présentent les plus grandes lacunes.
3. Quelle est la différence entre les événements Kaizen et la pratique quotidienne du Kaizen en usine ?
Les événements Kaizen en usine sont des ateliers ciblés, généralement de 3 à 5 jours, où une équipe pluridisciplinaire analyse un problème de processus spécifique, met en œuvre une solution et établit une nouvelle norme. La pratique quotidienne du Kaizen est l'habitude continue de petites améliorations effectuées par tous les opérateurs à chaque quart de travail. Les événements créent la norme ; la pratique quotidienne et les outils d'application du travail standard comme ceux de NAGARE procédures opérationnelles normalisées numériques maintenir cet élan entre les événements.
4. De quelles données un programme de fabrication en amélioration continue a-t-il besoin que l'observation manuelle ne peut fournir ?
L'observation manuelle ne permet pas d'obtenir des données sur les écarts au niveau du cycle, la fréquence des micro-arrêts par poste et par équipe, ou le respect des procédures opérationnelles normalisées par opérateur. Ces trois flux de données sont indispensables à la précision des cycles de contrôle PDCA et des bases de référence Kaizen. NAGARE capture ces trois éléments automatiquement à partir de l'infrastructure de caméras existante et les transmet en temps réel, remplaçant les tournées d'atelier périodiques par une surveillance automatisée en continu.
5. Quel retour sur investissement l'amélioration continue assistée par l'IA offre-t-elle par rapport au lean traditionnel seul ?
Les programmes de lean traditionnel permettent d'obtenir des gains de productivité de 15 à 25 % sur 12 à 18 mois. L'intégration de la surveillance des processus par IA au lean accélère ces résultats, atteignant 20 à 40 % de gains de productivité et 35 à 50 % de réduction des défauts, avec un retour sur investissement en 8 à 10 mois, car la phase de contrôle s'exécute à chaque cycle plutôt qu'à chaque équipe. L'IA appliquée à la fabrication génère un retour sur investissement moyen de 200 %, le plus élevé de tous les secteurs, car les améliorations correspondent à des coûts déjà mesurés. (Capgemini Research Institute, Smart Factories Report 2025 ; jidoka-tech.ai/blogs/manufacturing-optimization-using-ai)