La monitorización de máquinas en la fabricación tiene un vacío del que nadie habla en las demostraciones de los proveedores. Su sistema de monitorización informa de un OEE del 76%. El husillo funcionó durante todo el turno. Los tiempos de ciclo parecían normales. Entonces, su supervisor descubre que se omitió un paso de par en la estación 3. Sesenta piezas después, la pila de reprocesamiento sigue creciendo.
El mercado global de soluciones de monitorización de máquinas se sitúa en 3780 millones de dólares en 2025 . La mayor parte de esa inversión captura lo que las máquinas reportan, no lo que realmente sucede en la planta.
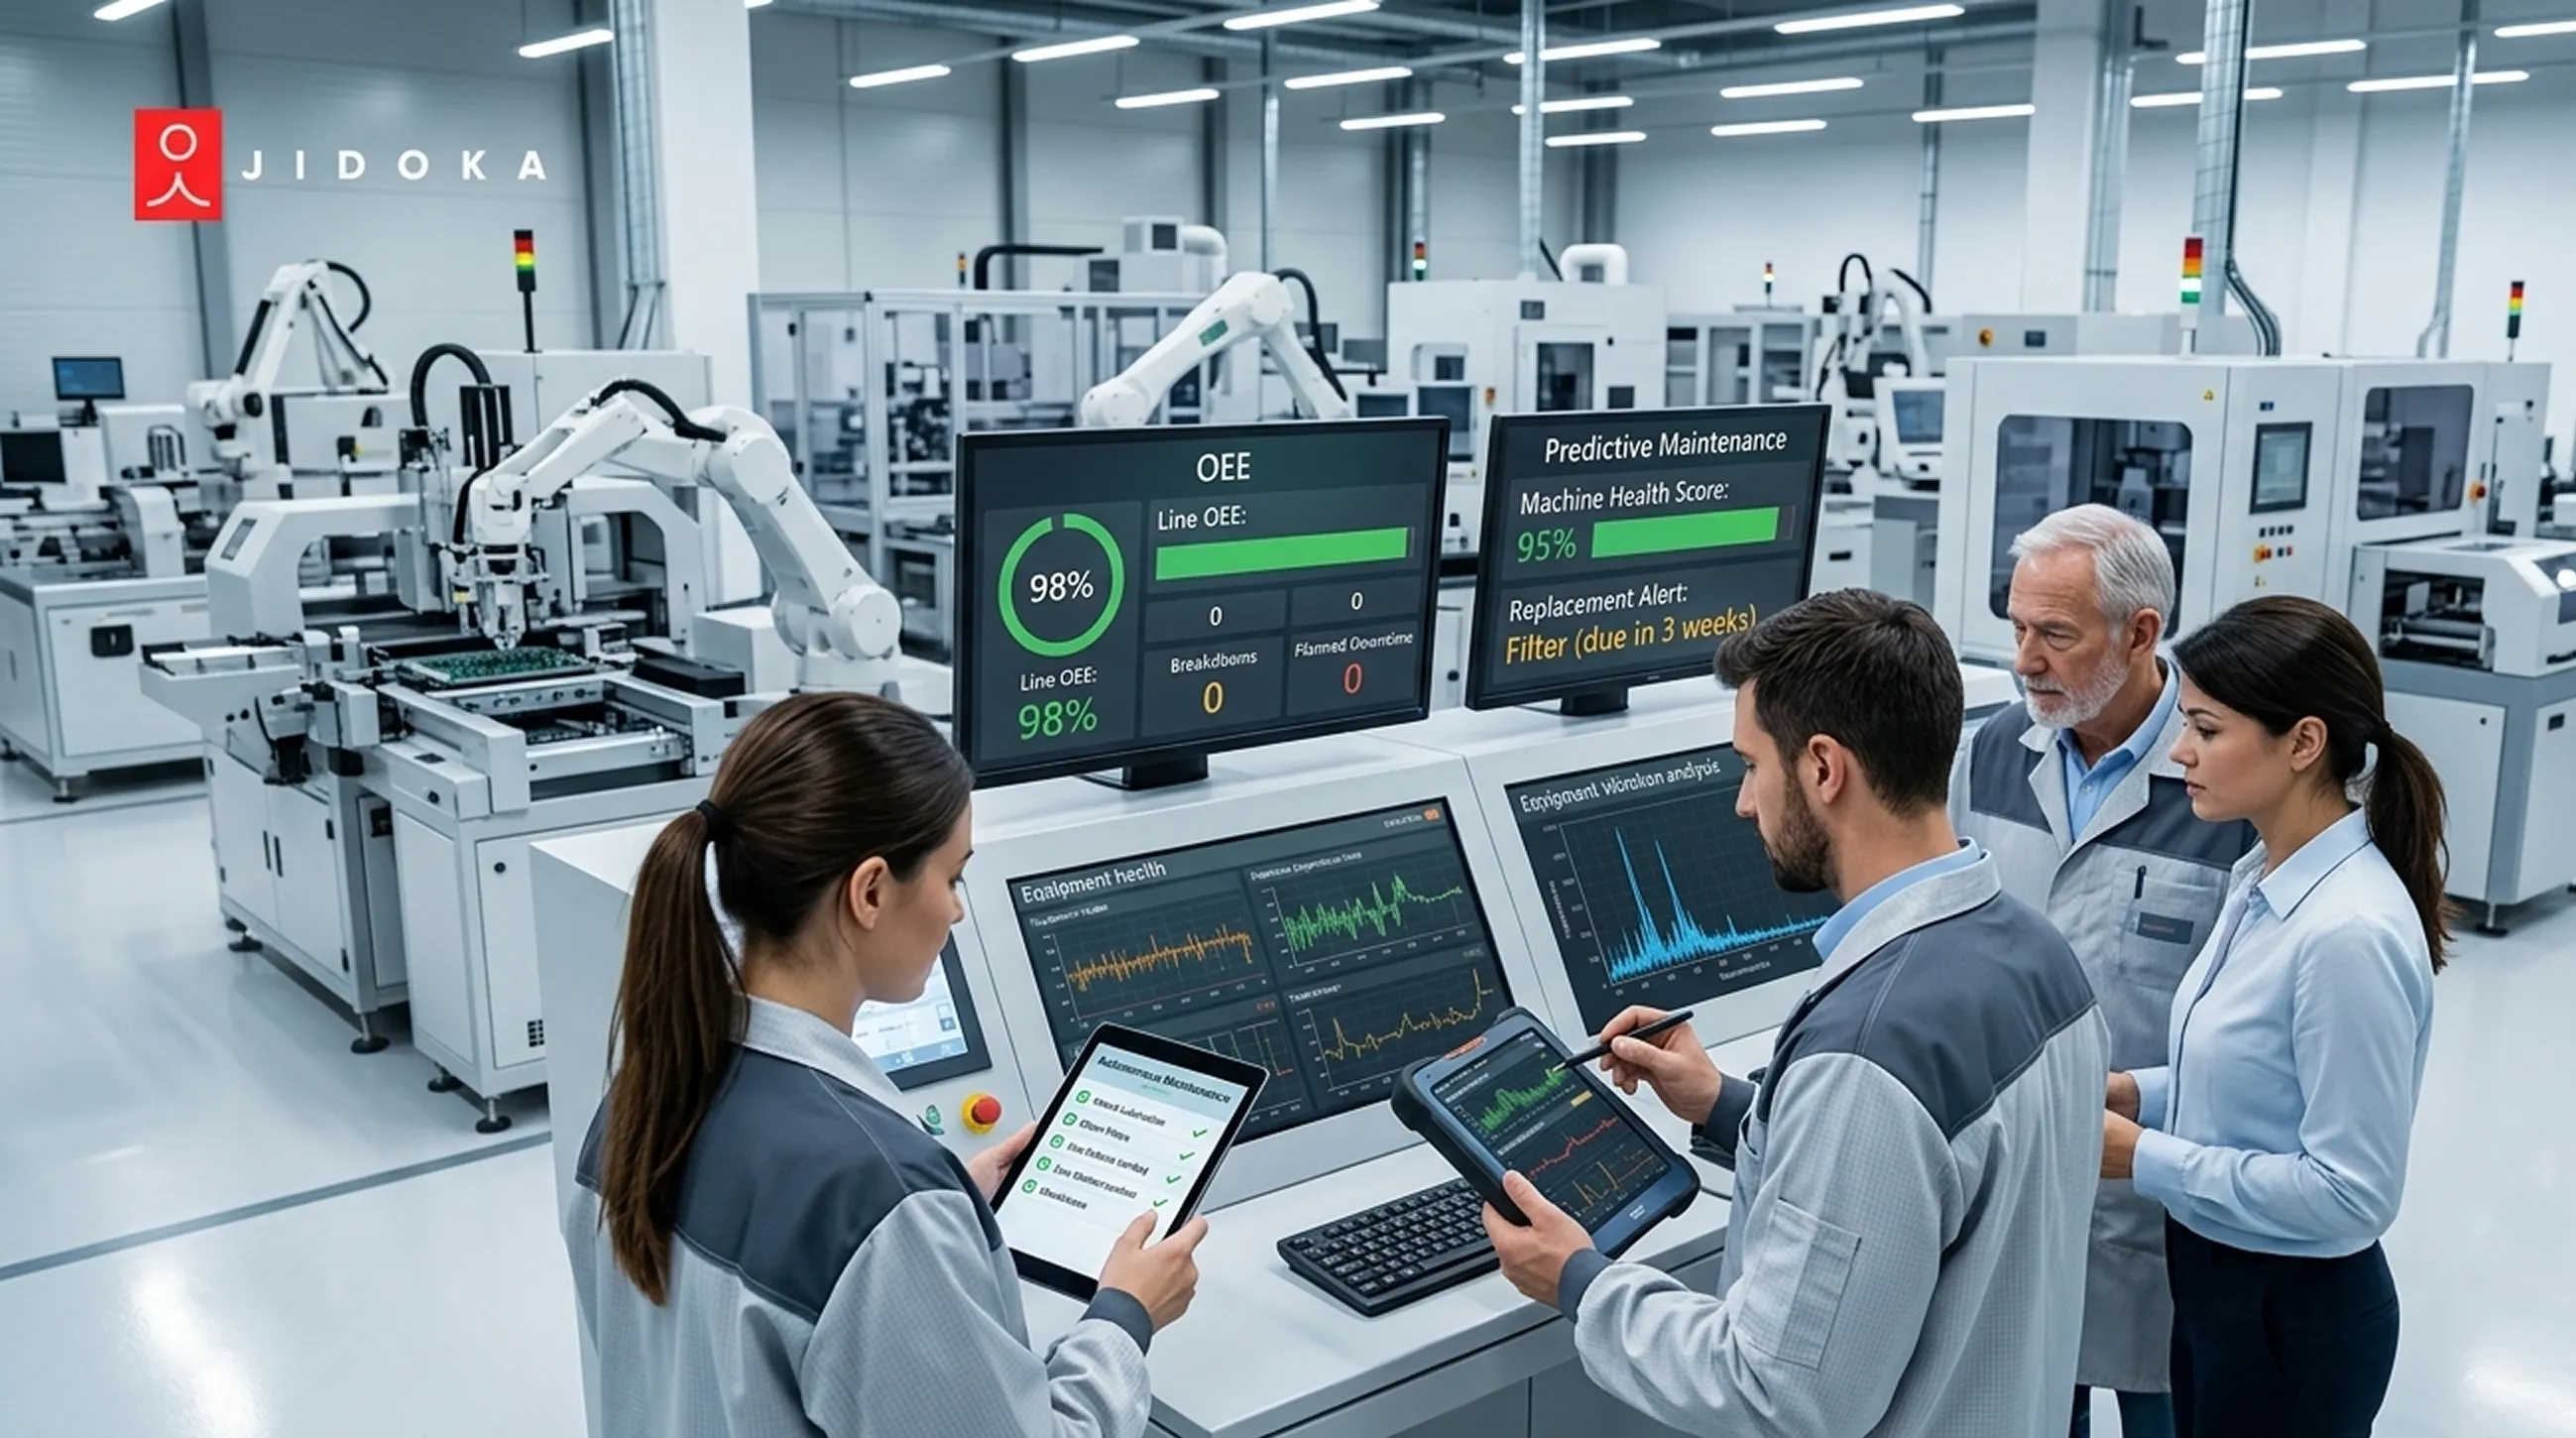
La monitorización de máquinas es la captura automatizada y continua del estado de la máquina, el tiempo de ciclo, el tiempo de inactividad, el OEE y las señales de condición, mostrados en tiempo real a los operarios y supervisores. Sustituye la conciliación manual al final del turno por datos sobre los que puede actuar durante el mismo periodo de producción.
Esta guía explica los tres métodos de conexión, las ocho métricas que vale la pena seguir y dónde termina la monitorización de máquinas en tiempo real y comienza la visibilidad del proceso.
Qué mide la monitorización de máquinas y la capa que no puede ver
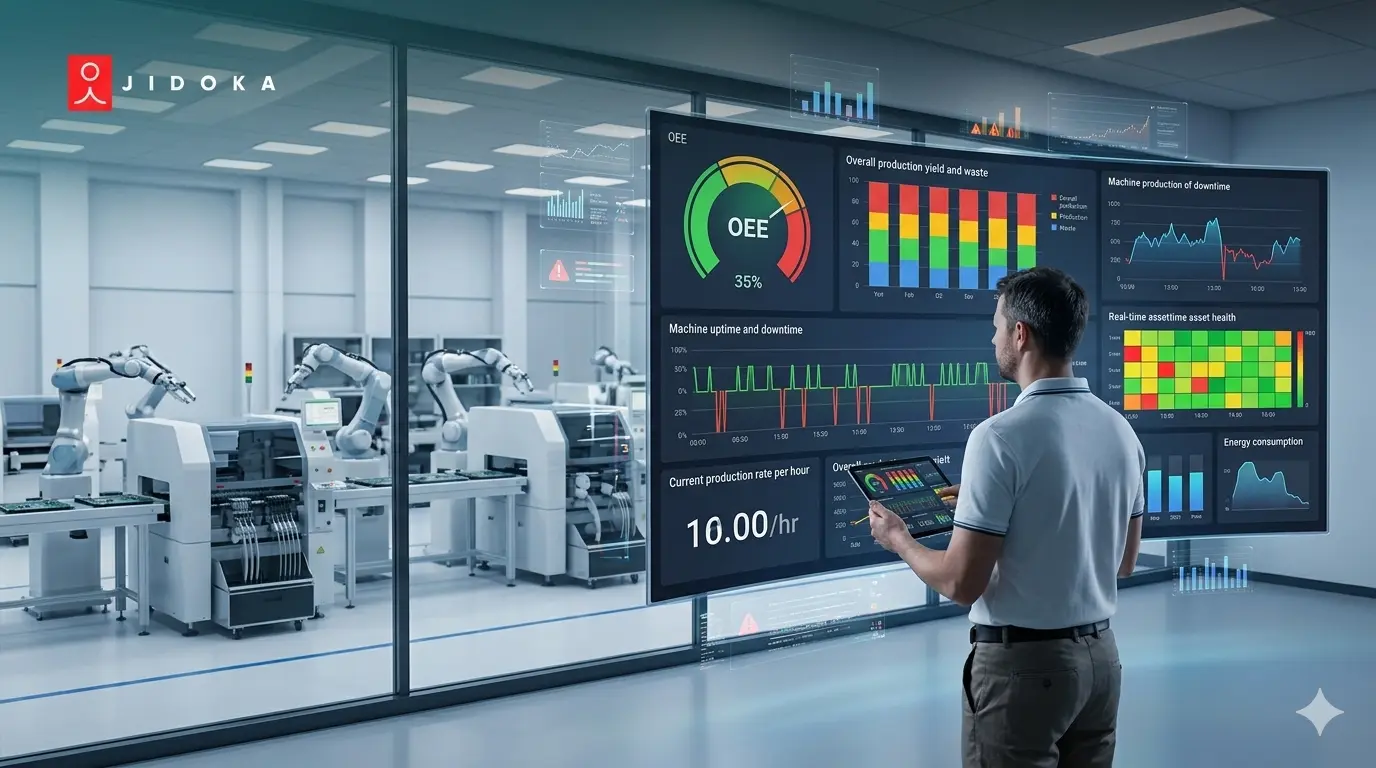
La monitorización de máquinas le ofrece una transmisión en vivo de sus equipos. Estado de funcionamiento, recuento de ciclos, duración del tiempo de inactividad y OEE desglosado en sus tres componentes. Esos datos son precisos. El problema es su alcance.
Un sistema de monitorización de máquinas informa sobre el comportamiento de la máquina, no sobre el comportamiento humano. Son dos cosas distintas, y confundirlas es la razón por la que la mayoría de las implementaciones de monitorización se estancan.
Lo que ve:
- Estado de funcionamiento/parada y disponibilidad frente al tiempo programado
- Tasa de rendimiento frente a la velocidad nominal programada
- Señales de monitorización del estado del equipo: vibración, temperatura, consumo de corriente
- Eventos de parada no planificados, registrados con marcas de tiempo
Lo que no puede ver:
- Si el operario completó la secuencia de montaje correcta
- Si se instaló el componente correcto
- Si se omitió por completo un paso del proceso
Más del 64% de las instalaciones industriales utilizan ahora sistemas de monitorización de máquinas, pero casi la mitad sigue sin tener visibilidad a nivel de proceso.
Los sensores de las máquinas informan de lo que funcionó. No informan de lo que se hizo correctamente. Esa distinción es sobre la que se construye la pila de monitorización de la siguiente sección.
La pila de monitorización: tres niveles de visibilidad en la fabricación
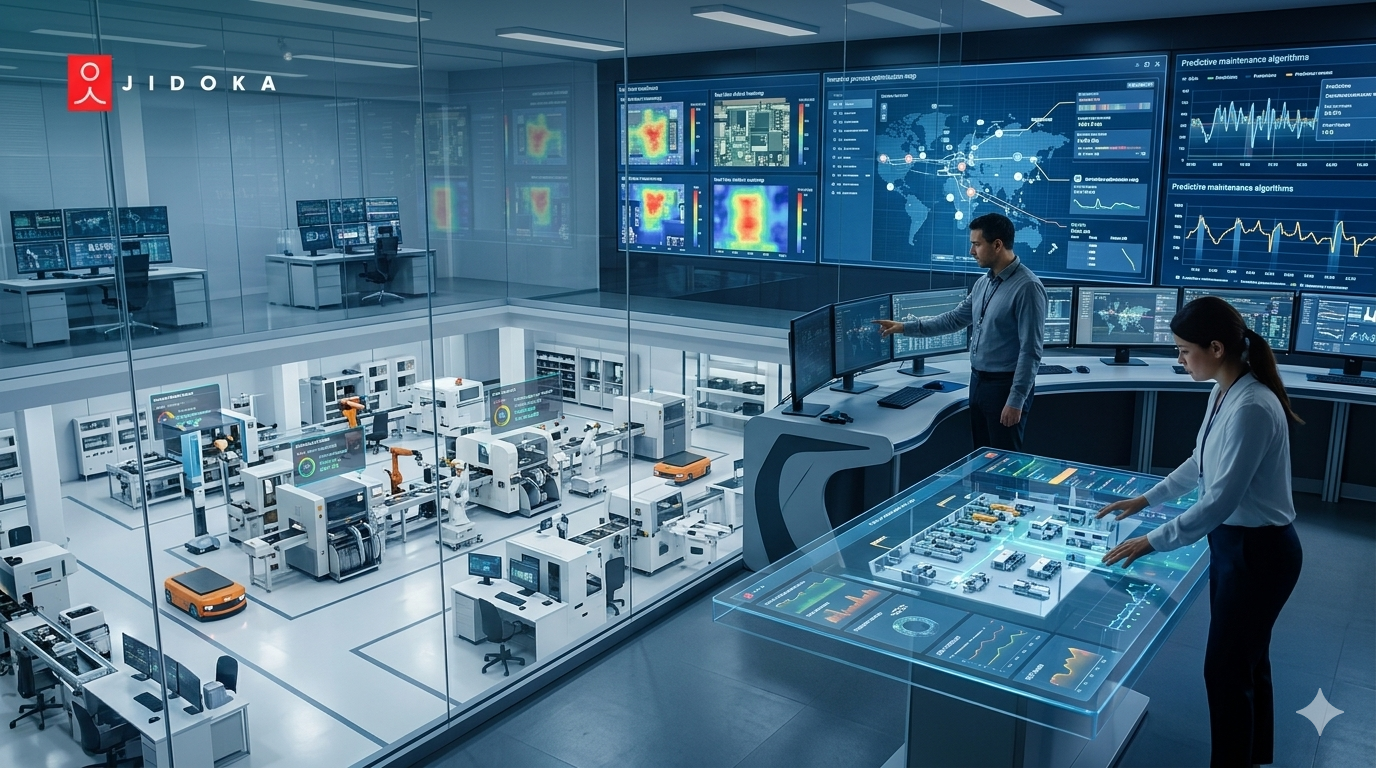
Un único sistema de monitorización de máquinas no le dará la verdad sobre la producción. Le da el Nivel 1. Hay dos niveles más por encima, y las pérdidas que se esconden en esos niveles no aparecen en ningún panel de OEE.
Nivel 1: Monitorización de máquinas
Esto es lo que la mayoría de los sistemas de monitorización de máquinas ofrecen de forma estándar. La máquina informa de la disponibilidad, el OEE, el recuento de ciclos, la duración del tiempo de inactividad y la tasa de rendimiento frente a la velocidad nominal programada. Los datos provienen de señales de PLC, sensores IoT o protocolos como MTConnect, OPC-UA y Fanuc Focas.
Lo que se pierde: cualquier cosa que no se registre como un evento de la máquina. Un CNC funcionando al 85% de la velocidad de avance nominal parece estar bien. Una estación que se salta un paso de apriete también parece estar bien. El Nivel 1 no registra ninguna de las dos cosas.
Nivel 2: Monitorización de condiciones
Esta es la capa de salud física. Los acelerómetros de vibración, los sensores de temperatura de los rodamientos, las pinzas amperimétricas y los detectores de emisión acústica se colocan en la carcasa de la máquina sin tocar el PLC. Detectan frecuencias de fallo de los rodamientos, gradientes térmicos y firmas acústicas que preceden a un fallo entre 48 y 96 horas antes.
La monitorización de vibraciones representa más del 75% de las aplicaciones de monitorización de condiciones industriales a nivel mundial. El Nivel 2 le indica que la máquina se está degradando. Sigue sin poder decirle qué hizo el operario en la estación 3.
Nivel 3: Monitorización de procesos y operarios
Esta es la capa de brecha. Las cámaras con IA analizan las acciones del operario fotograma a fotograma frente a un SOP digital, confirmando la presencia de componentes, la secuencia de montaje y el tiempo de los pasos en tiempo real. Los estudios estadísticos en los sectores de automoción, electrónica y procesamiento de alimentos demuestran sistemáticamente que los inspectores humanos detectan entre el 70% y el 85% de los defectos en condiciones óptimas, cifra que desciende drásticamente durante los turnos de noche y los periodos de final de turno.
El Nivel 3 es donde se origina el retrabajo, y es la capa que ninguna señal de máquina puede cubrir.
El método adecuado para conectar sus máquinas depende totalmente del nivel al que se dirija, y eso es lo que cubre la siguiente sección.
Tres métodos para conectar máquinas: protocolo, sensor y visión
Su flota es mixta. Algunas máquinas tienen controladores Fanuc. Otras son tornos de los años 90 sin salida digital. Algunas son estaciones de montaje donde el operario es la variable. Toda implementación de monitorización de máquinas comienza con la misma pregunta: ¿qué método de conexión se adapta a cada activo? Si elige el equivocado, obtendrá puntos ciegos, presupuesto desperdiciado o ambas cosas.
Método 1: Basado en protocolos (MTConnect, OPC-UA, Fanuc Focas, Siemens SINUMERIK)
Esta es la forma más completa de supervisión de máquinas CNC disponible. El sistema de monitorización lee directamente del controlador: carga del husillo, utilización de los ejes, estado de los códigos M, anulación de avance, códigos de alarma y tiempo de ciclo real frente al programado. Los datos provienen del propio control, no de una inferencia a partir de señales externas.
Limitación: solo funciona en máquinas con controladores compatibles. Los equipos antiguos permanecen sin conexión.
Método 2: Basado en sensores IoT (pinzas amperimétricas, vibración, ópticos)
La supervisión del estado de los equipos mediante sensores externos no requiere modificaciones en el PLC ni paradas de producción. Las pinzas amperimétricas y los detectores de vibración se fijan a la carcasa de la máquina e infieren el estado de funcionamiento/parada a partir de señales eléctricas y mecánicas. Funciona en cualquier máquina, independientemente de su antigüedad: fresadoras manuales, sierras de cinta, máquinas de moldeo por inyección o tornos de hace 30 años.
El mantenimiento predictivo habilitado por IoT reduce las averías hasta en un 70% y disminuye los costes de mantenimiento en un 25%. La implementación típica para la supervisión de máquinas en tiempo real en toda una planta se realiza en 48 horas sin interrumpir la producción.
Limitación: no puede leer código G, programas de piezas ni datos de calidad nativos.
Método 3: Basado en visión (IA de borde + cámara de inspección de línea de producción)
Una cámara de inspección de línea de producción combinada con IA de borde cubre el nivel 3 de la pila de monitorización. Captura las acciones del operario, la colocación de los componentes, la secuencia de montaje y las comprobaciones dimensionales fotograma a fotograma. Estos son los fallos de proceso que ninguna señal de la máquina puede detectar.
Limitación: requiere el posicionamiento de la cámara y el entrenamiento del modelo de IA para cada estación. No sustituye a la supervisión del estado de los equipos a nivel de husillo.
El enfoque adecuado para flotas mixtas
Integración de protocolos para las máquinas CNC que lo admitan. Sensores IoT para equipos heredados. Una cámara de inspección de línea de producción en estaciones de trabajo críticas para el proceso. Esa combinación ofrece una cobertura completa de supervisión de máquinas en toda la planta sin imponer un único método a todos los activos.
Método de conexión resuelto. A continuación: las ocho métricas que le indicarán si todo esto realmente funciona.
Las 8 métricas de supervisión de máquinas que impulsan las decisiones de mejora
Todas las demostraciones de proveedores comienzan con el OEE. Esa cifra es importante, pero un porcentaje único no le dirá a un jefe de planta dónde intervenir. Estas ocho métricas son las que los ingenieros experimentados realmente siguen dentro de un sistema de supervisión de máquinas, clasificadas por impacto operativo, no por orden alfabético.
1. OEE (Efectividad General de los Equipos)
La métrica maestra. Disponibilidad × Rendimiento × Calidad. El promedio global en la fabricación discreta se sitúa aproximadamente en el 68% en 2025, frente al 58% de 2020. Solo el 6% de los fabricantes mantiene un 85% o más. Una mejora de 10 puntos en la OEE de una planta de producción de 50 millones de dólares recupera aproximadamente 5,5 millones de dólares en rendimiento sin necesidad de gastos de capital.
2. Tasa de disponibilidad
Tiempo programado frente al tiempo de funcionamiento real. Una puntuación baja apunta directamente a tiempos de inactividad no planificados o cambios excesivos. Este es el primer dato que debe investigar cuando los paneles de control de supervisión de máquinas en tiempo real muestran que la OEE cae a mitad del turno.
3. Tasa de rendimiento
Tiempo de ciclo real frente a la velocidad nominal programada. El seguimiento manual de la OEE sobreestima el rendimiento entre 8 y 12 puntos porcentuales en comparación con la medición automatizada. Un sistema de supervisión de máquinas CNC detecta si una máquina funciona al 85% de su velocidad de avance nominal. Una ronda con portapapeles nunca lo hará.
4. Tasa de calidad
Piezas buenas frente a la producción total, registradas a nivel de máquina. Agregar los desechos al final del turno oculta qué máquina y qué operario causaron el problema.
5. Tiempo de cambio
Desde el inicio de la configuración hasta la confirmación de la primera pieza buena. Las plantas centradas en SMED realizan un seguimiento separado de esto dentro de su sistema de supervisión de máquinas porque es una pérdida programada, no una avería. Ocultarlo dentro de la disponibilidad distorsiona ambas cifras.
6. MTBF (Tiempo medio entre fallos)
Una tendencia a la baja del MTBF en un activo específico es la primera señal de que la supervisión del estado del equipo debe activar una evaluación de condiciones. Esperar a que se produzca la avería cuesta mucho más que actuar sobre la tendencia.
7. MTTR (Tiempo medio de reparación)
La detección automatizada de eventos reduce el MTTR entre un 30% y un 50% en los modos de fallo detectados, con una recuperación de la inversión en hardware de borde que suele producirse en un plazo de 2 a 6 meses. Un MTTR largo casi siempre apunta a problemas de disponibilidad de piezas o lagunas en la programación de los técnicos, no a la complejidad de la máquina.
8. Producción frente al plan
Producción real frente al programa de producción. La métrica más práctica para un supervisor de turno. La supervisión de máquinas hace que esto sea visible en tiempo real, en lugar de al final del turno, cuando ya no se puede recuperar nada.
Estas ocho métricas le indican dónde están las pérdidas. A continuación, veremos qué aporta específicamente la supervisión de máquinas CNC a los centros de mecanizado, donde los datos son considerablemente más profundos.
Supervisión de máquinas CNC: consideraciones de configuración específicas para centros de mecanizado
La supervisión genérica de máquinas cubre el estado de funcionamiento/parada y la OEE. La supervisión de máquinas CNC va más allá. Un centro de mecanizado con un controlador compatible le proporciona datos que ningún sensor externo puede replicar. Así es como se ve esto en la práctica y dónde residen realmente las decisiones de configuración.
1. Datos de protocolo disponibles desde el controlador
El monitoreo de máquinas CNC a través de Fanuc Focas, MTConnect o Siemens SINUMERIK expone la carga del husillo, la utilización de los ejes, el ajuste de anulación de avance, el estado de los códigos M, los códigos de alarma y el tiempo de ciclo real frente al programado. Es el controlador hablando directamente. Sin inferencias, sin estimaciones.
2. Estado del husillo mediante monitoreo de condiciones
Los acelerómetros de vibración en la carcasa del husillo detectan las frecuencias de fallo de los rodamientos y los gradientes térmicos. El mantenimiento predictivo basado en IA ofrece una reducción del 70 al 75 % en el tiempo de inactividad no planificado y una mejora del 10 al 20 % en la OEE en las operaciones de corte CNC. La mayoría de las plataformas de monitoreo de condiciones de equipos predicen fallos en el husillo con 48 a 96 horas de antelación y una precisión superior al 85 %.
3. El problema de las microparadas
Aquí es donde la mayoría de las implementaciones de monitoreo de máquinas CNC se llevan su primera sorpresa. Las paradas de cuatro a siete segundos para la evacuación de virutas, cambios de herramienta o reinicios del alimentador de barras son demasiado breves para registrarlas manualmente. Se acumulan hasta representar del 10 al 15 % del tiempo de producción disponible. Solo el monitoreo de máquinas en tiempo real las captura.
4. Cómo son los números antes de la implementación
La OEE típica en talleres CNC de tamaño pequeño a mediano oscila entre el 30 y el 60 %. Un proyecto piloto de 3 a 10 máquinas suele mejorar la OEE entre un 5 y un 15 % y reducir el tiempo de inactividad no planificado entre un 20 y un 50 % en un plazo de 3 a 6 meses. Los costes de hardware e integración oscilan entre 500 y 2500 dólares por máquina, con tarifas SaaS de 50 a 300 dólares por máquina al mes. La mayoría de los talleres informan de una recuperación de la inversión en un plazo de 3 a 12 meses.
El monitoreo de máquinas CNC le proporciona los datos más profundos a nivel de máquina disponibles. Lo que todavía no puede ofrecerle es visibilidad sobre lo que sucede en la estación de trabajo después de que el husillo se detiene.
Cómo el monitoreo con cámaras de IA cierra la brecha que los datos de la máquina no pueden cubrir
Su sistema de monitoreo de máquinas confirmó que el husillo funcionó. El tiempo de ciclo fue nominal. La OEE parecía correcta. Luego, la pila de retrabajo en la inspección final contó una historia diferente. Esa es la brecha de Nivel 3: la distancia entre lo que informó la máquina y lo que realmente sucedió en la estación de trabajo. Una cámara de inspección de línea de producción impulsada por IA de borde es lo único que la cierra.
1. El fallo de proceso que los sensores de la máquina no pueden ver
El monitoreo de la máquina confirma que una máquina funcionó a la velocidad nominal y produjo resultados. No puede confirmar si el operario instaló el componente correcto, aplicó el par de apriete al sujetador adecuado o completó la secuencia de montaje en el orden correcto.
Los inspectores humanos detectan entre el 70 % y el 85 % de los defectos en condiciones óptimas, cifra que cae drásticamente durante los turnos nocturnos y los periodos de fin de turno. Estas son las fugas que generan retrabajos, devoluciones de clientes y reclamaciones de garantía.
2. Lo que el monitoreo por visión artificial añade en el Nivel 3
Una cámara de inspección de línea de producción con IA de borde realiza una verificación paso a paso frente a un SOP digital en tiempo real. Confirma qué se hizo y en qué orden, no solo si la máquina completó el ciclo. Ese mismo análisis fotograma a fotograma detecta las desviaciones del proceso en el momento en que ocurren, no en la auditoría de fin de turno.
3. Nagare de Jidoka Technologies
Nagare convierte las cámaras existentes compatibles con RTSP e IP (Bosch, Hikvision y otras) en un sistema de monitoreo de máquinas en tiempo real para el cumplimiento de procesos. No se requiere hardware nuevo en la mayoría de las instalaciones.
Ejecuta dos flujos simultáneos en las instalaciones mediante IA de borde sin dependencia de la nube:
- Flujo 1 (detección de objetos): confirma la presencia de componentes y que el perno correcto esté en la posición correcta
- Flujo 2 (reconocimiento de acciones): confirma el movimiento del operario, verificando que se haya aplicado el par de apriete y no solo colocado
Nagare ofrece una mejora del 30% en el cumplimiento de procesos, una reducción del 35% en el retrabajo y una disminución del 25% en el tiempo de inactividad. Realiza un seguimiento del 100% de los pasos de ensamblaje a través de la infraestructura de cámaras existente. El seguimiento de esqueletos supervisa las acciones del operario sin reconocimiento facial, manteniendo la privacidad de su identidad.
Una pila completa de monitorización de máquinas que cubre las tres capas le ofrece la realidad de su producción. Las capas 1 y 2 le proporcionan un OEE preciso. La capa 3, cubierta por una cámara de inspección de línea de producción con IA de borde, le indica si el trabajo se realizó correctamente.
Conclusión
La mayoría de los fabricantes que utilizan un sistema de monitorización de máquinas hoy en día tienen cubierta la capa 1. Disponen de paneles de OEE, registros de tiempo de inactividad e informes de tiempos de ciclo. Los datos son precisos. El problema es que la planta no deja de generar pérdidas en el límite de lo que los sensores de las máquinas pueden detectar.
Pasos de ensamblaje omitidos, componentes incorrectos, trabajo fuera de secuencia: nada de esto se registra en un panel de monitorización de máquinas. Ese retrabajo llega a la inspección final o, peor aún, al cliente.
Nagare de Jidoka Technologies conecta sus cámaras existentes a la única capa que la mayoría de las implementaciones de monitorización de máquinas dejan completamente a oscuras. Los datos siempre estuvieron ahí. Ahora son procesables.
Conectemos con Jidoka y ponga a trabajar su infraestructura de cámaras existente
Preguntas frecuentes
1. ¿Qué es la monitorización de máquinas en la fabricación?
La monitorización de máquinas es la captura automatizada y continua del estado de la máquina, tiempo de ciclo, OEE, eventos de inactividad y señales de condición, mostrados en tiempo real a los equipos de producción. Sustituye la conciliación manual al final del turno por datos sobre los que los operarios y supervisores pueden actuar dentro del mismo periodo de producción.
2. ¿Cuál es la diferencia entre monitorización de máquinas y monitorización de procesos?
La monitorización de máquinas captura lo que la máquina reporta: disponibilidad, rendimiento y OEE. La monitorización de procesos captura lo que hace el operario: secuencia de ensamblaje, presencia de componentes y tiempos de cada paso frente a un SOP digital. Un sistema de visibilidad completo necesita ambos. Uno sin el otro deja invisibles las pérdidas recuperables.
3. ¿Cómo conecto máquinas antiguas sin PLC a un sistema de monitorización?
Los sensores IoT inalámbricos (pinzas amperimétricas, detectores de vibración o sensores ópticos) se fijan externamente a cualquier máquina sin necesidad de modificar el PLC. Una implementación típica de monitorización de máquinas en tiempo real en una planta con equipos de distintas épocas se realiza en 48 horas, sin interrumpir la producción y funcionando en maquinaria de cualquier antigüedad.
4. ¿Qué OEE debería establecer como objetivo al implementar la monitorización de máquinas?
El estándar de referencia mundial más citado es el 85 %, definido por Seiichi Nakajima en 1984. La mayoría de los fabricantes de productos discretos que comienzan con la monitorización de máquinas operan entre el 60 % y el 68 %. Un objetivo realista para el primer año es una mejora de 5 a 12 puntos en los 6 meses posteriores a la implementación.
5. ¿Se pueden utilizar las cámaras de seguridad existentes para la monitorización de procesos?
El CCTV estándar graba imágenes, pero no analiza eventos de producción. Nagare, de Jidoka Technologies, convierte las cámaras existentes compatibles con RTSP e IP en un sistema de inspección de líneas de producción en tiempo real mediante IA de borde (edge AI) local, realizando un seguimiento del 100 % de los pasos de ensamblaje sin necesidad de nuevo hardware en la mayoría de las instalaciones.