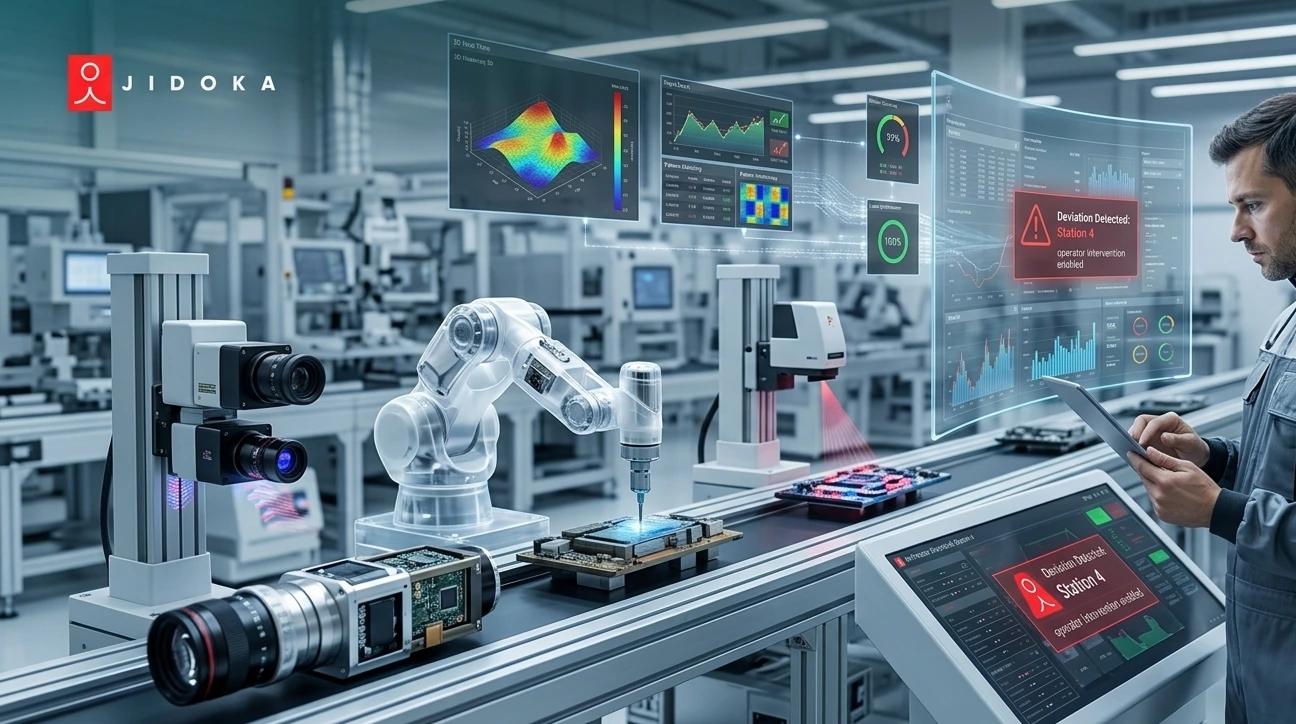
Esperar hasta el final de la línea para verificar la calidad garantiza un enorme desperdicio financiero. En 2025, detectar un defecto durante el ensamblaje final resultó ser 10 veces más costoso que detectarlo en la estación de trabajo específica donde ocurrió (Revisión de Calidad Industrial 2025).
Las instalaciones que dependen totalmente de la clasificación de productos terminados sufren una erosión continua de sus márgenes. Esta guía detalla cómo construir puntos de inspección que protejan sus materiales sin detener la velocidad de producción.
Conclusión clave: La inspección en proceso evalúa los componentes que se mueven activamente a través de la línea de ensamblaje para detectar desviaciones de inmediato. Al aplicar un control de calidad a mitad de la producción, los fabricantes evitan añadir valor a materiales de desecho, garantizando un cumplimiento estricto y la prevención proactiva de errores en toda la planta (Instituto de Ingeniería de Fabricación 2025).
¿Qué es la inspección en proceso en la fabricación?
La inspección en proceso es un método de evaluación continua que prueba productos parcialmente terminados entre las etapas de fabricación. Identifica desviaciones en la maquinaria y errores del operador de inmediato, lo que permite a los técnicos recalibrar el equipo antes de que se genere un gran lote de piezas defectuosas.
Definición del control de calidad IPQC
El control de calidad en proceso (control de calidad IPQC) es una estrategia activa y continua en lugar de una verificación final pasiva. Cada punto de inspección en proceso se convierte en un puesto de control supervisado donde los operadores miden, comparan y confirman antes de enviar las piezas a la siguiente etapa. La mentalidad de la fábrica cambia de la detección de defectos a la prevención de los mismos.
La diferencia práctica es significativa. Una planta que utiliza control de calidad IPQC detecta una dimensión que se sale de la tolerancia en la estación de trabajo tres. Una planta que depende de la inspección al final de la línea descubre ese problema después de que 400 piezas han sido mecanizadas, ensambladas y contabilizadas. El método de inspección en proceso detiene el desperdicio en el momento en que aparece la desviación. Los sistemas de verificación de ensamblaje de múltiples componentes de Jidoka aplican exactamente este principio en cada etapa del ensamblaje.
El principio de detener la línea
La manufactura esbelta establece un concepto llamado jidoka: detener la producción en el momento en que se detecta una anomalía. Una máquina que funciona ligeramente fuera de especificación no se convierte en un inconveniente menor. Se convierte en la fuente de 500 piezas no conformes que deben ser clasificadas, reprocesadas o desechadas antes de que termine el turno.
Detener la línea ante la primera señal de desviación protege a todos los componentes posteriores. El costo de la parada es el costo de identificar y corregir un solo problema. El costo de no detenerla es el costo de agravar ese problema durante el resto de la producción. El punto de control de calidad en proceso es el mecanismo que hace que detener la línea sea práctico sin requerir la intervención manual de un supervisor en cada caso dudoso.
Seguimiento de la inspección de trabajo en curso
Una inspección de trabajo en curso crea un mapa en tiempo real del estado de las instalaciones. Cuando los datos de inspección del proceso fluyen desde cada etapa intermedia, los ingenieros de calidad ven al instante dónde el rendimiento es sólido y dónde se está degradando. Ese mapa es la base para la mejora dirigida de los procesos.
Las instalaciones que utilizan inspecciones activas de trabajo en curso reducen el volumen total de material de desecho en un promedio del 41 por ciento anual (Consorcio de Manufactura Esbelta 2024). Esa cifra se acumula: menos desechos significan más producción utilizable con el mismo gasto en materia prima, lo que mejora el margen de cada unidad producida.
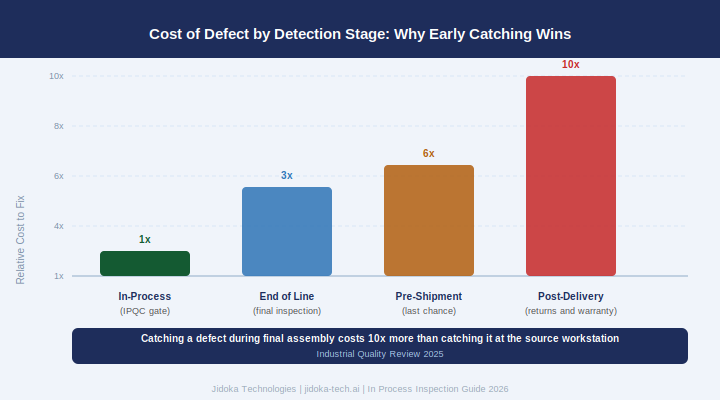
Figura 1: Costo del defecto por etapa de detección: por qué la identificación durante el proceso es financieramente superior
¿Dónde debería colocar un punto de control de calidad del proceso?
Un punto de control de calidad del proceso debe ubicarse en los puntos de mayor riesgo para maximizar la prevención de errores. Los ingenieros suelen colocar estos controles inmediatamente después de operaciones de mecanizado complejas, antes de pasos de ensamblaje irreversibles y siempre que la custodia de un componente cambie de departamento.
Para obtener contexto sobre cómo la ubicación de los puntos de control se conecta con una metodología de inspección más amplia, consulte la guía de Jidoka sobre métodos de inspección de máquinas y tipos de inspección de producción en línea.
Controles previos al ensamblaje irreversible
La posición más crítica para un punto de control de calidad del proceso es inmediatamente antes de cualquier paso que una, selle o recubra un componente de forma permanente. La soldadura, la unión con adhesivos, el encapsulado y el remachado térmico cruzan un umbral de irreversibilidad. Una pieza que falla después de una de estas operaciones no puede ser retrabajada. Se convierte en desecho, arrastrando consigo a la basura todos los componentes previamente correctos a los que estaba unida.
La lógica económica es directa. Detectar un soporte mecanizado con una tolerancia de 0,2 mm fuera de rango antes de que se suelde a un bastidor solo cuesta el valor del soporte. Detectar ese mismo error después de la soldadura cuesta el soporte, el bastidor, la mano de obra de soldadura y todas las operaciones de ensamblaje realizadas después de la unión. Una inspección intermedia de fabricación en ese control previo a la soldadura evita por completo la cascada de costos. Los sistemas de instrucciones de trabajo digitales y Poka-Yoke de Jidoka aplican estas verificaciones previas al ensamblaje sin ralentizar a los operarios.
Integración de componentes de alto valor
Antes de integrar un microchip costoso, un motor de precisión o un sensor especializado en una unidad base, dicha unidad debe ser verificada. Añadir un componente de alto costo a una base no conforme genera desechos garantizados al máximo costo. La inspección durante el proceso en esta posición protege el material más costoso del ensamblaje.
Esto es aplicable en la fabricación de productos electrónicos donde los chips cuestan cientos de dólares cada uno, y en la producción automotriz donde los módulos de sensores se adquieren bajo estrictos cronogramas de asignación. Una sola unidad rechazada debido a un defecto en un componente base es una pérdida recuperable. Una serie de 50 ensamblajes rechazados con componentes integrados es un problema de cadena de suministro.
Transiciones en el mecanizado
Todo proceso inestable requiere una inspección de fabricación durante el proceso inmediatamente después de completarse. El tratamiento térmico, el grabado químico, el conformado en frío y el rectificado introducen variabilidad dimensional y estructural que debe medirse antes de que la pieza continúe. Una máquina que produjo piezas correctas durante las primeras 200 unidades puede empezar a desviarse en la unidad 201 debido al desgaste de la herramienta o a la acumulación de temperatura.
La colocación estratégica de puntos de control de calidad mejora la eficacia general de los equipos (OEE) hasta en un 18 por ciento al reducir los ciclos de reprocesamiento (Plant Engineering Network 2025). La lógica es sencilla: si un proceso que se desvía se detecta en la unidad 201, se pierde 1 pieza. Si continúa sin detectarse hasta la clasificación al final del turno, se pierden 50.
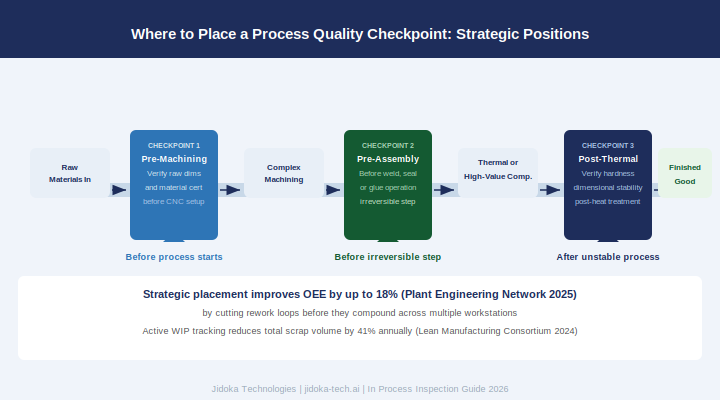
Figura 2: Colocación estratégica de puntos de control de calidad del proceso: tres posiciones de control en la línea de ensamblaje
¿Cómo evita el desperdicio el control de calidad IPQC?
El control de calidad IPQC impide físicamente que un artículo defectuoso absorba más mano de obra, energía y tiempo de máquina. Este es el argumento financiero fundamental para la inspección durante el proceso: aislar la causa raíz en la estación de trabajo, no después de completar el lote.
Aislamiento de la causa raíz exacta
Cuando se encuentra un defecto en la estación de trabajo cuatro durante una inspección en proceso, la causa raíz es la estación de trabajo cuatro. El alcance de la investigación se limita a una máquina, un operario, un juego de herramientas y un cambio reciente en los parámetros del proceso. La corrección es específica y rápida.
Compare esto con encontrar el mismo defecto al final de la línea. Los ingenieros ahora deben investigar las 12 estaciones de trabajo, comparar la producción de varios turnos y realizar referencias cruzadas de certificados de materiales, registros de máquinas y registros de operarios. Un defecto que tarda 20 minutos en encontrar su causa raíz bajo el control de calidad IPQC, tarda 3 días en determinarse mediante el análisis retrospectivo de un lote terminado. Para la fabricación general y entornos de bienes de consumo de alta rotación (FMCG), la velocidad para encontrar la causa raíz determina directamente cuánto material defectuoso sale de la línea antes de que las correcciones surtan efecto.
Cómo evitar el efecto multiplicador
Una dimensión fuera de tolerancia nunca permanece aislada. Un eje con un exceso de 0,3 mm provoca una desalineación en el alojamiento del rodamiento. Esa desalineación genera un desgaste prematuro en el componente adyacente. Ese desgaste produce vibraciones que afectan a un tercer componente. Para cuando la primera unidad defectuosa llega a la prueba final, hay tres piezas comprometidas por ensamblaje, no una.
Detectar la desviación del eje en la etapa de mecanizado permite corregir esos 0,3 mm antes de que la pieza pase al ensamblaje. El coste es de un solo eje. Sin ese control de calidad en proceso, el coste asciende a tres componentes por unidad afectada, multiplicado por todas las unidades producidas antes de detectar la desviación. Descubra cómo KOMPASS AI detecta desviaciones dimensionales y visuales directamente en el puesto de trabajo antes de que se propaguen a lo largo de la línea.
Cómo mejorar la responsabilidad del operario
Cuando los operarios gestionan su propio control de calidad en proceso, asumen la responsabilidad de su trabajo. Un operario que mide una de cada diez piezas frente al límite de control comprende las especificaciones mucho mejor que aquel que mecaniza durante todo el día y entrega el producto a un inspector posterior. Esa comprensión es la que impulsa la precisión.
Las fábricas que implementan protocolos de control de calidad en proceso dirigidos por los operarios experimentan una reducción del 27 por ciento en los errores mecánicos recurrentes (Quality Management Journal 2024). La razón es sencilla: los operarios que detectan sus propias desviaciones corrigen su propio proceso. El ciclo de retroalimentación es directo e inmediato. Los errores que se repiten son errores que el operario no sabía que estaba cometiendo. El control de calidad en proceso (IPQC) gestionado por el operario cierra esa brecha de conocimiento desde el origen.
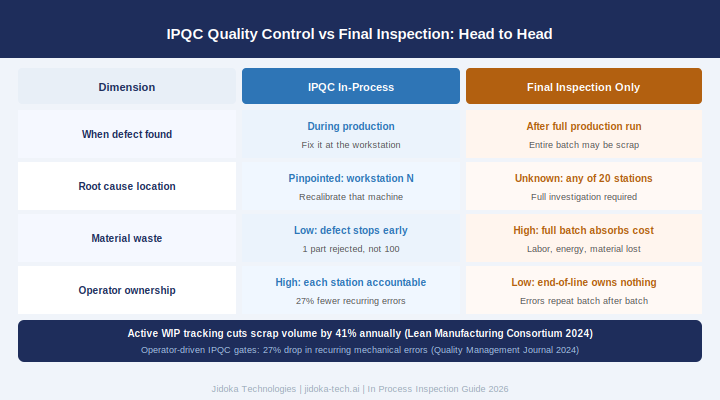
Figura 3: Control de calidad IPQC frente a inspección final: comparación de causa raíz, desperdicio y responsabilidad del operario
¿Cómo automatizar un control de calidad a mitad de producción?
Automatizar el control de calidad durante la producción elimina el cuello de botella humano que ralentiza las líneas de ensamblaje de alta velocidad. Las instalaciones modernas utilizan sensores ópticos en línea y calibres digitales que envían los datos de medición directamente al sistema central de gestión de calidad, eliminando los registros en papel y los retrasos de 24 horas en los informes.
Integración de sistemas de visión en línea
Las cámaras de alta velocidad montadas sobre o junto a la cinta transportadora escanean las piezas mientras se desplazan, sin necesidad de detener la línea. La frecuencia de imagen de la cámara supera la velocidad de la cinta, capturando cada unidad. Los algoritmos de IA comparan cada imagen capturada con la referencia aprobada, señalando las desviaciones en tiempo real.
Este enfoque proporciona a las plantas de bienes de consumo de alta rotación (FMCG) y a los fabricantes de electrónica una cobertura de inspección en proceso del 100 por ciento sin necesidad de añadir ni un solo operario. El sistema detecta la desviación, registra la imagen y activa una compuerta de desvío para retirar la unidad no conforme sin interrumpir el flujo de las piezas correctas. Jidoka's KOMPASS AI opera a más de 12 000 piezas por minuto con una clasificación inferior a 10 milisegundos por unidad.
Uso de calibradores digitales automatizados
Los calibradores, medidores y sondas CMM con Bluetooth cargan los datos dimensionales a la nube en el momento de la medición. El operario toma la medida y los datos se registran automáticamente. Los registros en papel, la transcripción manual y la introducción de datos en hojas de cálculo se eliminan por completo del proceso de inspección en curso.
Esto es importante porque los errores de transcripción introducen sesgos sistemáticos en los registros de calidad. Un operario que escribe «14.8» cuando el medidor marca «14.3» crea un registro de aprobación falso. La carga automatizada elimina ese modo de fallo. El sistema en la nube también señala las mediciones que se acercan a los límites de control antes de que los superen, advirtiendo al operario antes de que se produzca un defecto.
Alertas en el panel de control en tiempo real
Cuando una medición tiende hacia el límite de control en cinco unidades consecutivas, el sistema de gestión de calidad activa una alerta en el panel del jefe de planta antes de que la sexta unidad sea defectuosa. El responsable interviene, recalibra y la línea continúa. Sin la detección automatizada de tendencias, esa desviación genera defectos hasta que alguien se da cuenta manualmente y escala el problema.
Los sistemas de inspección en curso totalmente digitalizados reducen el tiempo necesario para poner en cuarentena los lotes defectuosos de horas a menos de dos minutos (Smart Factory Insights 2025). Dos minutos frente a tres horas es la diferencia entre poner en cuarentena un estante de material o toda una tirada de producción. NAGARE AI de Jidoka se integra con la infraestructura de gestión de calidad (QMS) existente para proporcionar este tipo de visibilidad de inspección en tiempo real durante la producción.
Cómo apoya Jidoka Technologies la inspección en proceso
Las plataformas de visión artificial de Jidoka están diseñadas específicamente para el entorno de inspección en proceso: alta velocidad, continuidad y sin necesidad de ralentizar la producción. Tanto KOMPASS como NAGARE operan a la velocidad de la línea de producción en entornos de automoción, electrónicay almacenamiento y logística .
- KOMPASS AI: Ejecuta detección de defectos, verificación de etiquetasy validación de ensamblaje con una precisión superior al 99.8%, clasificando desviaciones en menos de 10 milisegundos por unidad.
- NAGARE AI: Gestiona el kitting y la implementación de Poka-Yoke, la evaluación de competenciasy la precisión de los registros de inventario en líneas de fabricación general y farmacéuticas.
- Escala: Más de 300 millones de inspecciones diarias, más de 48 clientes activos, incluidos Nestlé, P&G, Maruti Suzuki y NSK Bearings. Retorno de inversión obtenido en un plazo de 8 a 12 meses.
Solicite una evaluación de implementación para ver cómo KOMPASS y NAGARE se integran en su línea de montaje actual sin necesidad de detener la producción.
Conclusión
Detectar un defecto durante el montaje final cuesta 10 veces más que hacerlo en la estación de trabajo donde se originó. Una inspección en proceso con puntos de control de calidad estratégicamente ubicados resuelve este problema de costes desde el origen. Combine esa disciplina estructural con herramientas automatizadas de control de calidad durante la producción: visión artificial en línea, calibradores digitales y paneles de control en tiempo real que alertan antes de que se produzcan los defectos, no después.
Mapee su línea de montaje, identifique los tres puntos de mayor riesgo e instale un control de calidad en proceso en cada uno de ellos. Contacte con Jidoka para construir su primer control de calidad en proceso (IPQC) automatizado en menos de 30 días.
Preguntas frecuentes
1. ¿Qué es una inspección en proceso?
Una inspección en proceso es un control de calidad que se realiza mientras el producto aún está en fase de fabricación. En lugar de esperar al producto final, los ingenieros miden la pieza entre pasos específicos del montaje para detectar anomalías y corregir desviaciones de la máquina de inmediato, evitando que los defectos se multipliquen en las operaciones posteriores.
2. ¿Cuál es el objetivo principal de un control de calidad durante la producción?
El objetivo principal de este tipo de control en proceso es la prevención estricta de errores. Al detectar un defecto a mitad de la línea de montaje, el fabricante evita desperdiciar mano de obra, energía y materiales costosos en una pieza que ya está fuera de tolerancia.
3. ¿En qué se diferencia el IPQC de la inspección final?
El control de calidad IPQC evalúa el producto activamente durante su creación para prevenir errores adicionales. La inspección final es un procedimiento reactivo que solo verifica el producto completamente terminado justo antes de su embalaje para el envío. La diferencia crítica: el IPQC identifica el problema en su estación de trabajo de origen; la inspección final obliga a realizar una investigación completa en la planta para localizarlo.
4. ¿Dónde debería colocar un punto de control de calidad del proceso?
Coloque los puntos de control de calidad del proceso justo antes de pasos irreversibles, como la soldadura o el sellado, y justo después de procesos históricamente inestables, como el tratamiento térmico. Añada también un control antes de que cualquier componente de alto valor se integre en el montaje. Estas tres posiciones protegen la mayor cantidad de material con el menor coste de inspección.
5. ¿Puede una inspección de trabajo en curso ralentizar la fabricación?
La inspección manual de trabajo en curso basada en papel puede crear cuellos de botella, pero los sistemas automatizados eliminan ese riesgo. Las cámaras de visión en línea y las herramientas de medición digital realizan una inspección del 100 por cien sin detener la cinta transportadora. Los datos se envían directamente al sistema de gestión de calidad (QMS), lo que permite que la línea funcione a máxima velocidad mientras genera un registro de calidad completo.
6. ¿Por qué los proveedores de servicios premium confían en los controles de calidad durante el proceso?
Los proveedores de servicios premium utilizan controles de calidad durante el proceso para garantizar el cumplimiento a un nivel granular. Estos controles ofrecen certeza sobre la estructura interna y las dimensiones ocultas de un producto que ninguna inspección visual final puede replicar. El resultado es un producto terminado en el que se ha verificado cada etapa del ensamblaje, no solo la superficie externa.