La mayoría de los proyectos para eliminar cuellos de botella en la fabricación se detienen en la fase de adquisición. Se asume que una mejor visibilidad requiere hardware nuevo: sensores, dispositivos de borde, cámaras inteligentes. No es así. Los datos necesarios para identificar y solucionar los cuellos de botella ya fluyen por su planta.
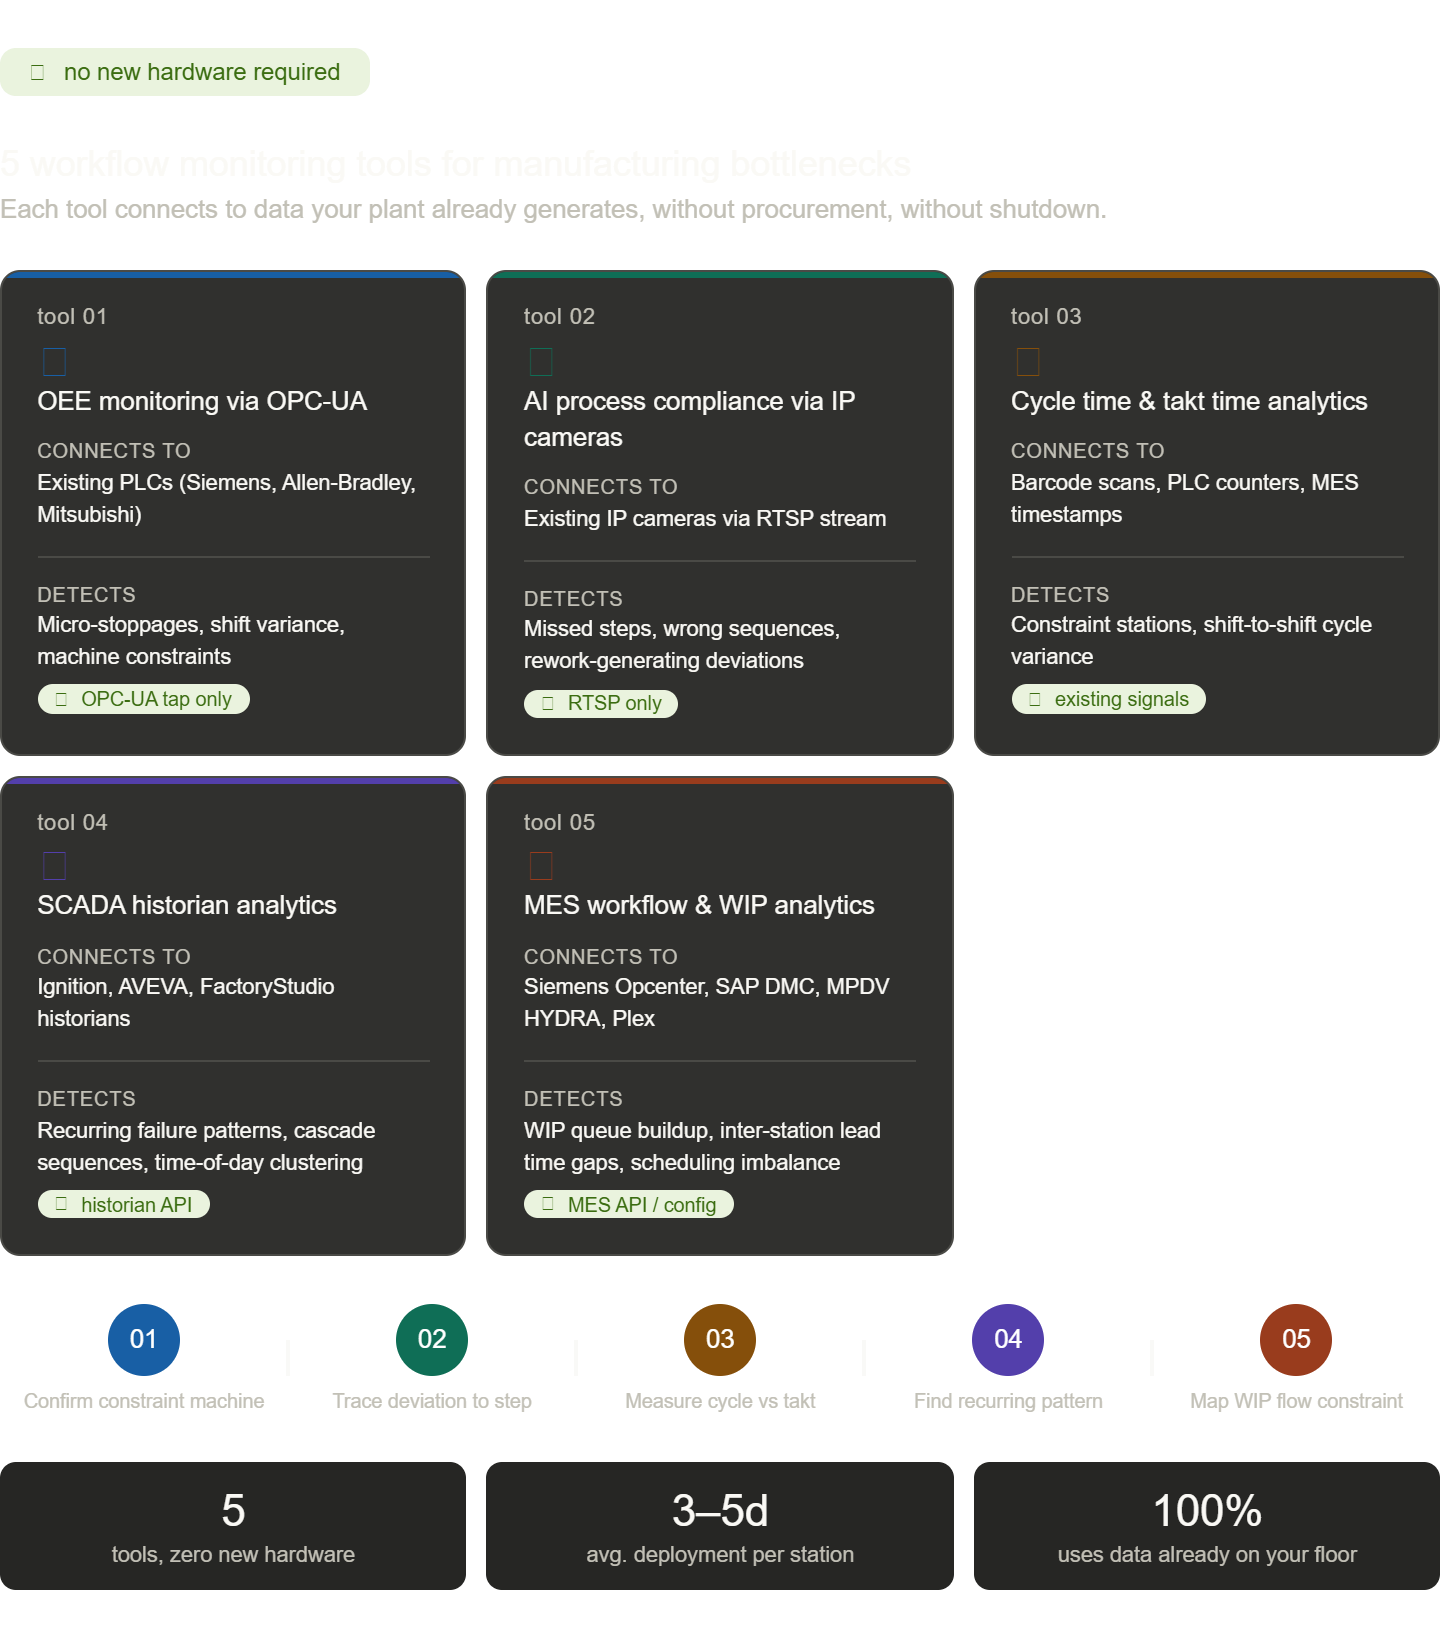
Esta guía detalla cinco herramientas de monitoreo de flujo de trabajo que funcionan con la infraestructura ya instalada, desde PLCs y cámaras IP existentes hasta registros históricos de SCADA y datos de órdenes de trabajo de MES.
1. Software de monitoreo de OEE en tiempo real con integración OPC-UA
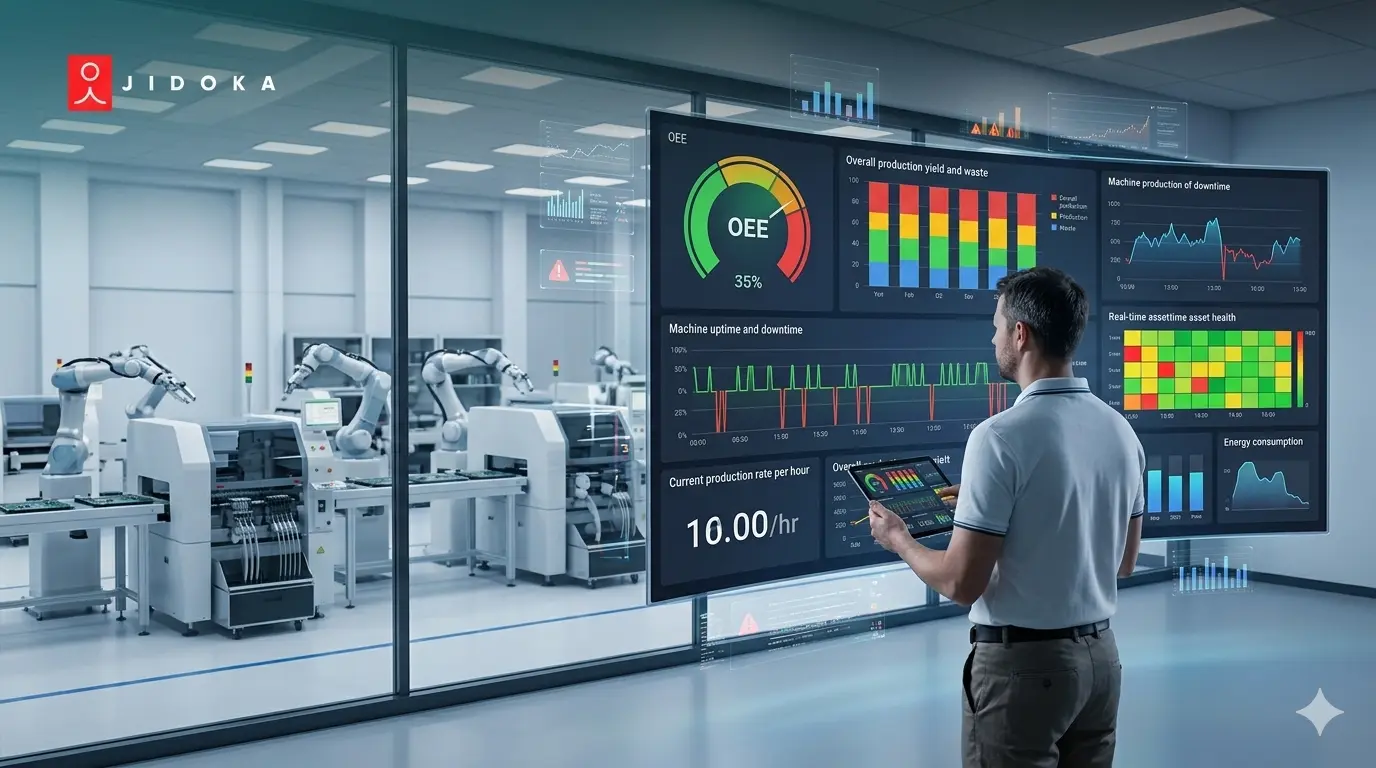
El software de monitoreo de OEE en tiempo real se conecta a los PLCs existentes mediante OPC-UA o derivaciones Ethernet directas, capturando datos de disponibilidad, rendimiento y calidad de la máquina en cada estación sin necesidad de hardware nuevo.
Todos los PLCs modernos de Siemens, Allen-Bradley y Mitsubishi admiten OPC-UA de forma nativa. Esa capa de comunicación ya existe. Las plataformas de monitoreo de flujo de trabajo como MachineMetrics, TeepTrak y Fabrico se conectan directamente a la pila de automatización existente y comienzan a extraer datos del estado de la máquina en tiempo real a las pocas horas de su configuración.
La información sobre cuellos de botella que esto genera se centra en las microparadas. Son detenciones de la máquina que duran de 4 a 12 segundos, que no activan registros de alarma, no aparecen en los informes de turno y no se capturan en el registro manual de tiempos de inactividad. Individualmente son invisibles. Agregadas a lo largo de un turno, consumen del 10 al 15% del tiempo de producción disponible en una máquina restringida.
Qué buscar en los datos de OEE
- Brecha de disponibilidad por estación: cualquier máquina que funcione por debajo del 85% del tiempo de producción planificado es un punto de restricción confirmado.
- Variación entre turnos: una máquina al 90% de OEE en el turno de día y al 74% en el turno de noche tiene un problema de consistencia de proceso, no un fallo de equipo.
- Grupos de microparadas: las paradas que ocurren cada 40 a 50 minutos y duran de 8 a 12 segundos se deben sistemáticamente a la falta de material aguas arriba o a interferencias recurrentes en las herramientas, no a averías mecánicas.
El módulo de zoom de ineficiencias de Fabrico añade una capa más allá de los datos brutos al sincronizar videoclips de cámaras existentes con los eventos de la línea de tiempo de OEE, de modo que un gerente de mejora continua pueda ver el momento exacto en que ocurrió la parada en lugar de reconstruirla a partir de lo que recuerda el operador.
Cuando OPC-UA no está disponible en PLCs antiguos o CNCs heredados, las pinzas sensoras actuales se enganchan a las líneas de alimentación eléctrica existentes y proporcionan las mismas señales. Tiempo de instalación: menos de dos horas por máquina. No se requiere modificación del PLC.
El monitoreo de OEE es la capa fundamental de cualquier configuración seria de monitoreo de flujo de trabajo. Una vez que confirma qué máquina es la restricción, cada herramienta de monitoreo de flujo de trabajo posterior en esta lista se vuelve específica en lugar de exploratoria.
2. Monitoreo de cumplimiento de procesos mediante IA a través de cámaras IP existentes
El software de monitoreo de procesos mediante IA se conecta a las cámaras IP ya colocadas sobre estaciones de ensamblaje mediante RTSP, analizando video en vivo para verificar cada paso del ensamblaje frente a un POE digital, en cada ciclo y en cada turno, sin necesidad de nuevo hardware de visión.
La mayoría de las plantas de ensamblaje ya cuentan con cámaras sobre las estaciones de trabajo por motivos de seguridad. Esas cámaras graban todo pero, sin una capa de monitoreo de procesos, no verifican nada. Eso cambia sin necesidad de tocar el hardware.
El mecanismo consiste en un análisis de IA de doble flujo que se ejecuta en computación de borde (edge computing). Un flujo se encarga de la detección de objetos: ¿está presente el componente correcto? El segundo se encarga del reconocimiento de acciones: ¿completó el operario el paso en la secuencia correcta? Ambos se comparan con un POE digital cargado en la plataforma. Cualquier desviación activa una alerta antes de que la unidad pase a la siguiente etapa.
Por qué esto es importante específicamente para eliminar cuellos de botella
Las desviaciones en los procesos no solo generan defectos, sino también colas de retrabajo. Una verificación de torque omitida en la estación 4 no aparece como defecto hasta la estación 9. Para entonces, se genera un lote de retrabajo que deja sin suministro a las estaciones 10 y 11. El monitoreo de OEE en esas estaciones posteriores mostrará una caída en la disponibilidad. La causa raíz está al inicio del proceso, no en las máquinas.
Este es el tipo de cuello de botella en la fabricación que ninguna herramienta de OEE puede rastrear por sí sola. El monitoreo de procesos mediante IA rastrea esa desviación hasta el paso, turno y estación exactos donde se originó. Esa es la información que cierra el ciclo.
Cómo NAGARE de Jidoka logra esto
NAGARE de Jidoka Technologies ejecuta un análisis de doble flujo (detección de objetos + reconocimiento de acciones) en unidades de borde conectadas a cámaras existentes mediante RTSP. Verifica el 100% de los pasos de ensamblaje en cada ciclo y genera informes de desviación por paso, turno y operario. La implementación en una sola estación toma de 3 a 5 días, incluyendo la digitalización del POE. No se requieren cámaras nuevas.
3. Plataformas de análisis de tiempo de ciclo y tiempo takt
Las plataformas de análisis de tiempo de ciclo extraen datos de marcas de tiempo de señales de máquinas existentes, escáneres de códigos de barras o registros de órdenes de trabajo del MES para calcular el tiempo de ciclo real en cada estación y compararlo con los objetivos de tiempo takt.
La lógica es directa. Cualquier estación con un tiempo de ciclo real consistentemente superior al tiempo takt es un cuello de botella en la fabricación. El problema es que la mayoría de las plantas no cuentan con esa comparación a nivel de estación, desglosada en tres turnos y con suficientes datos para distinguir una restricción estructural de una variación específica del día.
Estas plataformas de monitoreo de flujo de trabajo no requieren hardware nuevo. Utilizan marcas de tiempo de fuentes que ya están activas en la planta:
- Registros de escáneres de códigos de barras en cada estación (marcas de tiempo de entrada y salida)
- Señales de contador de ciclos de PLC a través de OPC-UA
- Tiempos de apertura y cierre de órdenes de trabajo del MES
- Entrada manual del operador mediante tableta para estaciones sin señales automatizadas
El resultado es un gráfico de cumplimiento del tiempo de ciclo (takt time) para cada estación y cada turno. Una estación que funciona al 95% de cumplimiento en el turno de día y al 71% en el turno de noche no necesita equipos nuevos. Necesita una investigación de seguimiento de procesos dirigida a ese turno y estación específicos.
Vorne XL y Lineview operan bajo este modelo, conectándose a fuentes de señal existentes y presentando análisis de tiempos de ciclo en tiempo real.
La capa de tiempo de ciclo alimenta directamente la siguiente categoría de seguimiento del flujo de trabajo: patrones históricos que los informes diarios nunca revelan.
4. Historiador SCADA y análisis de datos operativos
Las plataformas de historiador SCADA almacenan continuamente cada transición de estado de la máquina. Las herramientas de análisis que se conectan a esta capa de datos existente revelan patrones de cuello de botella recurrentes que son invisibles para los ciclos de informes semanales o de fin de turno.
Las plantas que utilizan sistemas SCADA como Ignition, AVEVA o FactoryStudio acumulan bases de datos históricas con meses o años de datos sobre el estado de las máquinas. La mayor parte de esos datos nunca se analiza más allá de los totales de producción al final del turno. El seguimiento del flujo de trabajo y el seguimiento de procesos que contienen es significativo.
El análisis del historiador revela patrones que los informes diarios pasan por alto por completo:
- Agrupación por hora del día: una máquina que se detiene repetidamente entre las 2 a. m. y las 3 a. m. durante tres semanas consecutivas tiene un problema de intervalo de mantenimiento predecible, no un modo de fallo aleatorio.
- Secuencias en cascada: la estación aguas arriba B se detiene 12 minutos antes de que la estación aguas abajo D se quede sin material de forma constante, a lo largo de 30 turnos. Eso es una restricción de flujo de material, no una coincidencia.
- Indicadores de inicio predictivos: las lecturas de vibración o las etiquetas de temperatura de los sensores existentes que superan la línea base seis horas antes de una parada crean ventanas de intervención que el mantenimiento reactivo no puede ofrecer.
AVEVA System Platform Analytics y Cognite Data Fusion se conectan a las capas de historiador existentes sin necesidad de hardware nuevo y revelan estos patrones a través de paneles configurables.
La diferencia con la Herramienta 1: el monitoreo del flujo de trabajo de OEE le muestra el cuello de botella en la fabricación en tiempo real. El análisis histórico le muestra el patrón detrás de este, a lo largo de semanas y turnos, que es lo que un equipo Kaizen necesita para diseñar una solución permanente en lugar de un parche temporal para un solo turno.
5. Análisis del flujo de trabajo MES y monitoreo de colas de WIP
Los módulos de análisis de flujo de trabajo MES analizan la profundidad de la cola de trabajo en curso (WIP), el tiempo de entrega entre estaciones y las tasas de finalización de rutas para confirmar dónde se acumula el WIP y qué estaciones presentan retrasos constantes.
El OEE mide el rendimiento de la máquina. El monitoreo del flujo de trabajo MES mide el flujo del proceso. Una máquina que funciona al 95% de OEE puede seguir siendo un cuello de botella sistémico si es el único punto de alimentación para cinco estaciones posteriores. El OEE no mostrará eso, pero la profundidad de la cola de WIP sí.
Métricas clave disponibles a partir de los datos MES existentes:
- Profundidad de cola por estación: cualquier estación donde la profundidad promedio de la cola supere el doble de su tiempo de ciclo tiene un cuello de botella estructural.
- Tiempo de entrega entre estaciones: el intervalo entre la finalización de una orden de trabajo en una estación y el inicio en la siguiente. Los intervalos que superan el 15% del tiempo de ciclo indican retrasos en el manejo de materiales o limitaciones en la disponibilidad de los operadores, no problemas de la máquina.
- Distribución de antigüedad de las órdenes de trabajo: las órdenes de trabajo que pasan más de dos ciclos en una cola antes de ser recogidas indican un desequilibrio en la secuencia de programación en la estación anterior.
La mayoría de los fabricantes ya utilizan Siemens Opcenter, SAP DMC, MPDV HYDRA o Plex. La capa de análisis de monitoreo de flujo de trabajo no es una compra nueva. Es un ejercicio de configuración sobre las licencias existentes.
La combinación que confirma la restricción principal
Combine los datos de profundidad de cola del MES con los datos de microparadas de OEE de la Herramienta 1. Una estación con muchas microparadas y una cola acumulada importante es la restricción principal. Una estación con OEE bajo pero sin acumulación de cola es secundaria. Solucione primero la principal. Esta visión de monitoreo de flujo de trabajo de dos capas es donde los datos pasan de ser informes descriptivos a decisiones de ingeniería accionables.
Cómo encaja Jidoka Technologies en esta estructura
NAGARE de Jidoka Technologies ofrece dos de las cinco herramientas en una sola implementación: monitoreo de procesos mediante IA utilizando cámaras existentes y datos de desviación por paso que se integran directamente en los análisis de tiempo de ciclo y tiempo takt.
Capacidades clave para plantas que utilizan cualquier combinación de las herramientas de monitoreo de flujo de trabajo anteriores:
- Se conecta a cámaras IP existentes mediante RTSP. Sin necesidad de nuevo hardware de visión.
- Realiza un seguimiento del 100% de los pasos de ensamblaje mediante IA de doble flujo (detección de objetos + reconocimiento de acciones) en unidades de borde (edge).
- Genera datos de frecuencia de desviación por paso, turno y estación. El insumo de mejora continua (CI) que reemplaza la observación manual y alimenta los eventos Kaizen con evidencia objetiva de múltiples turnos.
- Reduce el retrabajo entre un 20 y un 35%, eliminando uno de los principales factores de acumulación de inventario en proceso (WIP) en las estaciones posteriores.
Reserve una sesión técnica de 30 minutos con el equipo de Jidoka para ver cómo NAGARE se integra en su infraestructura actual y qué cámaras puede empezar a utilizar hoy mismo.
Conclusión
Las cinco herramientas de monitoreo de flujo de trabajo anteriores comparten una propiedad: consumen datos que su planta ya genera. OEE de PLCs existentes, desviaciones de procesos de cámaras actuales, tiempos de ciclo de registros de escaneo, patrones de fallas de datos históricos y acumulación de WIP de registros del MES. Los cuellos de botella de fabricación que revelan no son nuevos. Han estado generando señales durante meses, a veces años.
La pregunta es si su pila de monitoreo de flujo de trabajo está leyendo esa señal. Comience con NAGARE para ver lo que sus cámaras actuales ya están capturando.
Reserve una cita con el equipo de Jidoka.
Preguntas frecuentes
1. ¿Qué son las herramientas de monitoreo de flujo de trabajo en la fabricación?
Las herramientas de monitoreo de flujo de trabajo son plataformas de software que rastrean el flujo de procesos, el rendimiento de las máquinas y el cumplimiento de los operadores en las líneas de producción en tiempo real. Se conectan a PLCs, cámaras, sistemas MES o historiales SCADA existentes para detectar cuellos de botella, desviaciones en los tiempos de ciclo y brechas en el monitoreo de procesos sin necesidad de instalar hardware nuevo ni detener la producción.
2. ¿Cómo reducen los cuellos de botella de fabricación las herramientas de monitoreo de flujo de trabajo?
Revelan datos que los métodos manuales pasan por alto: microparadas demasiado breves para los registros de alarmas, variaciones en los tiempos de ciclo entre turnos, desviaciones en los pasos de ensamblaje que generan colas de retrabajo y patrones de acumulación de WIP. Cada uno es una señal confirmada de cuello de botella. El monitoreo de flujo de trabajo proporciona la capa de visibilidad que hace que cada problema sea abordable, en lugar de permanecer invisible dentro de los totales diarios de los turnos.
3. ¿Puede el software de monitoreo OEE funcionar sin hardware nuevo?
Sí. Las plataformas modernas de monitoreo de flujo de trabajo OEE se conectan a los PLCs existentes mediante OPC-UA o derivaciones Ethernet. Cuando los PLCs carecen de OPC-UA, se pueden instalar abrazaderas de sensor de corriente de bajo costo en las líneas de alimentación existentes para obtener las mismas señales. La mayoría de las plantas con Siemens, Allen-Bradley, o los PLC de Mitsubishi pueden conectar una plataforma de monitoreo de procesos en un solo día de trabajo.
4. ¿Cuál es la diferencia entre el monitoreo de OEE y el monitoreo de cumplimiento de procesos?
El monitoreo del flujo de trabajo de OEE mide el rendimiento de la máquina: disponibilidad, velocidad y tasa de calidad. El monitoreo de procesos para el cumplimiento mide si los operarios completan cada paso del ensamblaje correctamente, en secuencia y en cada ciclo. Ambos son herramientas de monitoreo de flujo de trabajo, pero revelan diferentes tipos de restricciones. El OEE detecta cuellos de botella en la velocidad de la máquina. El monitoreo de procesos detecta las desviaciones en los pasos que generan colas de reprocesamiento y falta de suministro en etapas posteriores.
5. ¿Cómo utiliza la IA de monitoreo de procesos las cámaras existentes?
El software de monitoreo de procesos con IA se conecta a cámaras IP mediante RTSP, el mismo protocolo utilizado para las transmisiones de seguridad y vigilancia. La IA ejecuta la detección de objetos y el reconocimiento de acciones en la transmisión en vivo, comparando cada fotograma con un POE digital. No se necesitan cámaras nuevas. NAGARE de Jidoka se implementa en una sola estación en un plazo de 3 a 5 días utilizando las cámaras que ya están colocadas sobre la estación de trabajo.