La mayoría de los responsables de planta se enteran de una parada de línea de la misma forma: alguien entra en el despacho y se lo cuenta.
Las cámaras estaban grabando. El PLC estaba registrando. El ERP tenía los datos en cola. Nada de eso generó una alerta. Esa distancia entre el dato recogido y la acción tomada es exactamente lo que separa una supervisión de producción bien hecha de otra que solo rellena un panel que nadie mira.
Esta guía cubre el seguimiento en tiempo real, el OEE, el cumplimiento de proceso y una ruta en cinco fases para cerrar el vacío de visibilidad antes de que acabe su próximo turno.
Qué mide realmente la supervisión de la producción, y qué no
La mayoría de las fábricas ya recogen datos. El problema es que los recogen de la capa equivocada, o demasiado tarde para actuar.
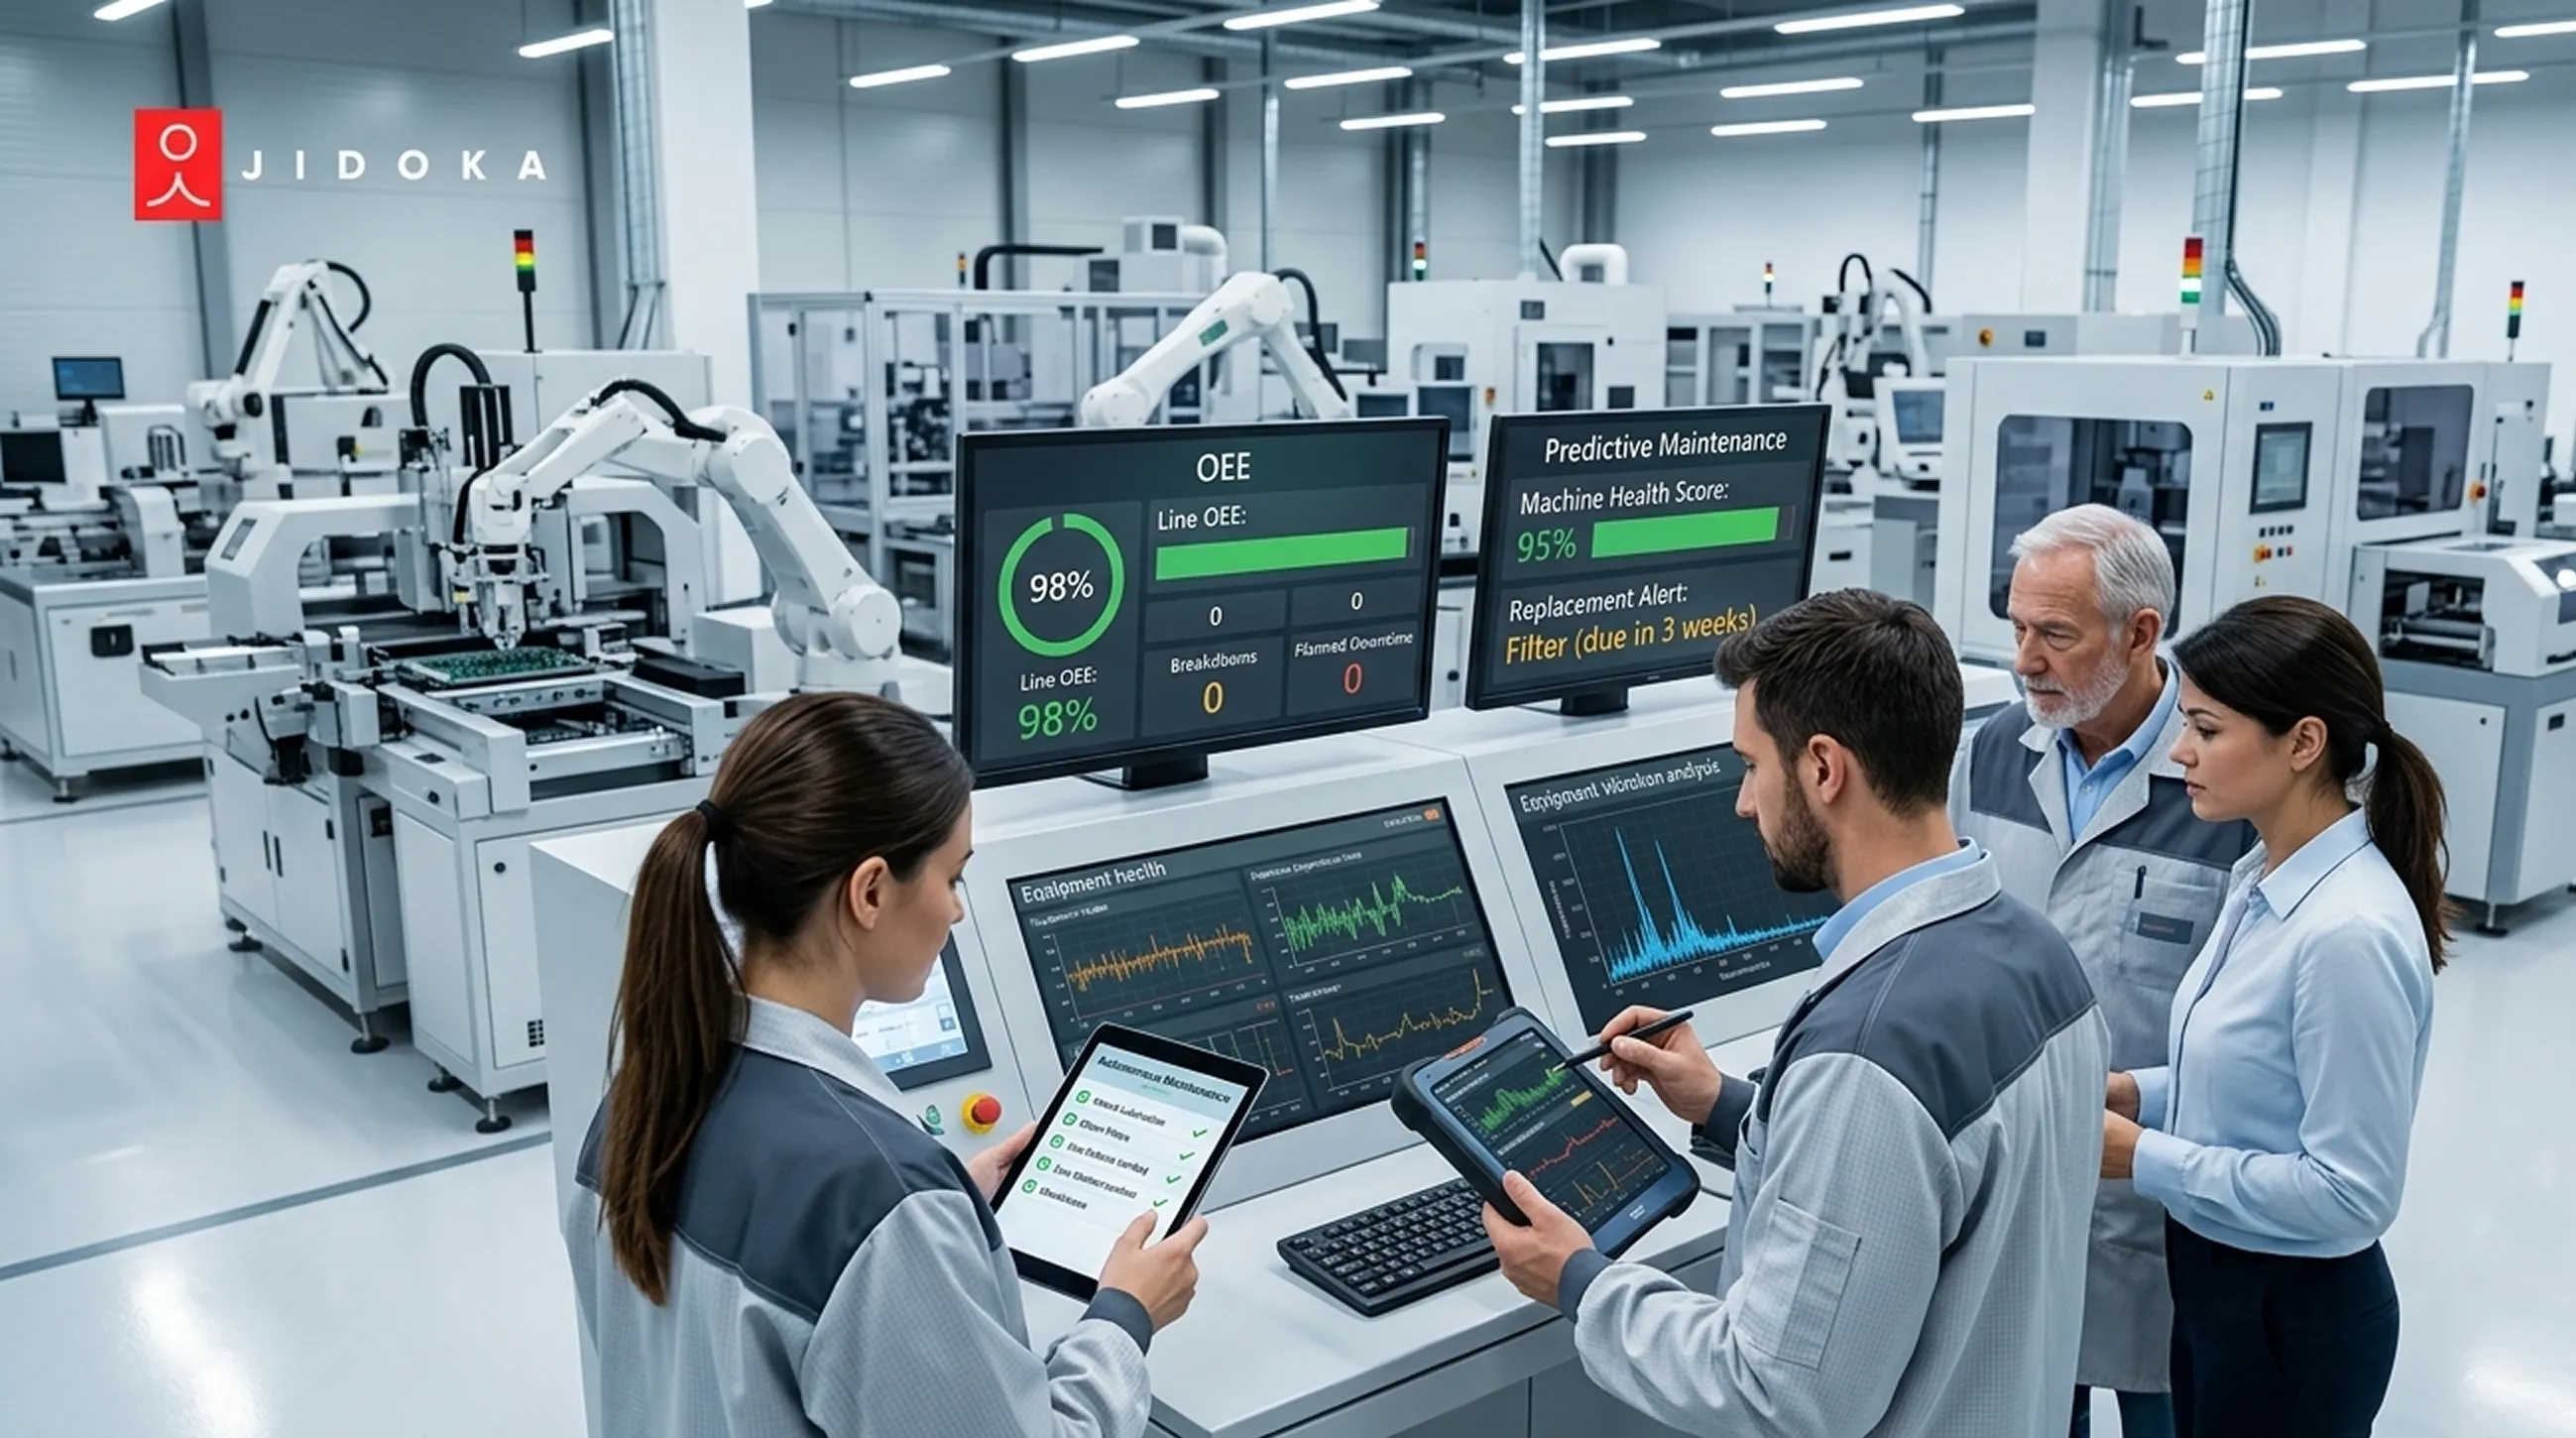
La supervisión de la producción es la captura continua y automatizada del estado de máquina, el ritmo, los eventos de parada, los tiempos de ciclo y el rendimiento de calidad, mostrados en tiempo real a operarios, supervisores y dirección. Su cometido no es generar informes: es permitir decidir en planta, durante el turno, no después.
No es:
- MES: gestiona órdenes de trabajo y planificación
- SCADA: controla los equipos
- ERP: registra transacciones una vez ocurridas
- Inspección de calidad: verifica la conformidad del producto
Los cuatro pueden recibir datos de la supervisión de producción. Ninguno la sustituye.
En cualquier momento, un sistema de visibilidad de planta que funcione responde a cuatro preguntas: ¿está la máquina en marcha? ¿va a su velocidad nominal? ¿está produciendo piezas buenas? ¿qué la detuvo la última vez?
El mercado mundial de supervisión de producción alcanzó los 6.470 millones de USD en 2025, impulsado por un descubrimiento que los fabricantes repiten: la visibilidad en tiempo real se paga sola antes que cualquier otra inversión en planta.
OEE: qué mide, qué se hace mal y por qué importa la referencia
La mayoría de las plantas creen conocer su OEE. La mayoría se equivocan, porque lo miden sobre datos incompletos.
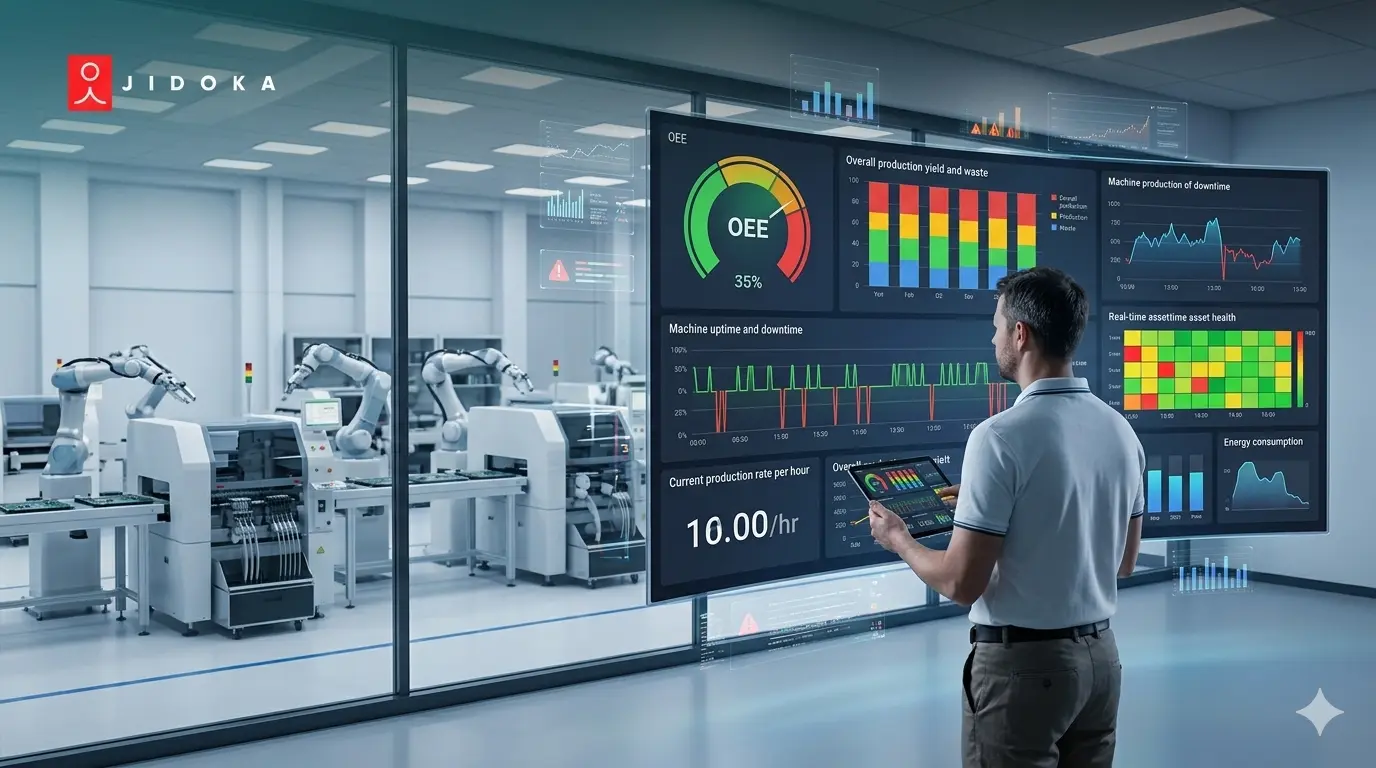
OEE (Eficiencia General de los Equipos) = disponibilidad × rendimiento × calidad.
Un 100 % significa que la máquina funcionó cada minuto programado, a velocidad nominal, sin un solo defecto. El OEE de primer nivel se sitúa en el 85 % en fabricación discreta. La mayoría de las plantas estadounidenses operan entre el 55 % y el 65 %. Esos 20-30 puntos de diferencia no son un problema de máquina: son un problema de visibilidad.
Esto es lo que señala realmente una puntuación baja en cada componente:
- Disponibilidad por debajo del 80 %: paradas no planificadas y problemas de cambio de referencia
- Rendimiento por debajo del 90 %: microparadas y pérdidas de velocidad, el asesino invisible de la capacidad
- Calidad por debajo del 95 %: inestabilidad del proceso o problemas del material entrante
La investigación muestra de forma consistente que las microparadas consumen entre el 8 % y el 15 % del tiempo total de producción en plantas sin seguimiento automatizado. Una pausa de 6 segundos en la cinta parece trivial. Multiplíquela por 80 veces en un turno y habrá perdido más de una hora que no aparece en ningún informe.
Para una planta con 50 millones de USD de producción anual, ganar 10 puntos de OEE representa unos 5,5 millones de USD de capacidad recuperada, sin inversión adicional.
La distancia con la referencia existe porque la mayoría de las plantas no ven lo que están perdiendo. La siguiente sección explica dónde vive exactamente esa ceguera.
De la visibilidad a la acción: recoger datos no es supervisar
Su planta recoge datos. Bien. Ahora pregúntese: ¿qué pasó la última vez que una máquina bajó de su velocidad nominal? ¿El sistema avisó a alguien en 60 segundos, o lo mencionó el informe de turno a la mañana siguiente?
Esa distancia es el vacío de visibilidad. Se sitúa entre el momento en que ocurre un evento y el momento en que alguien en planta toma una acción correctiva. Estéchelo y el OEE mejora. Déjelo abierto y toda su inversión en supervisión se limita a generar historia, no a evitar pérdidas.
Hay tres niveles de visibilidad en planta:
- Nivel 1: se recogen datos y se informa tras el turno. La planta está ciega mientras produce.
- Nivel 2: panel en vivo visible para los supervisores. La acción depende de que alguien se dé cuenta.
- Nivel 3: alerta enviada directamente al operario en la máquina en menos de 60 segundos desde el evento.
El nivel 3 es donde ocurre la recuperación real.
El camino del dato a la recuperación pasa por cinco eslabones:
- Captura de datos: automatizada y continua. Los registros manuales pierden entre el 30 % y el 50 % de las paradas. La captura automática no pierde ninguna.
- Visualización en tiempo real: OEE en vivo por máquina, visible en planta, no en una oficina.
- Alerta por umbral: enviada a la persona correcta en cuanto se cruza un límite definido.
- Intervención en planta: la respuesta física. Es el único eslabón que reduce realmente la pérdida.
- Registro del resultado: cierre obligatorio. La alerta no se cierra hasta que alguien registra qué hizo.
Uno de los problemas más habituales es la fatiga de alertas. Demasiadas notificaciones sin un protocolo de respuesta definido y los operarios dejan de leerlas. Empiece con tres a cinco tipos de alerta. Añada más solo cuando el primer conjunto tenga un hábito de respuesta asentado.
Las plantas que cierran esta cadena reducen las paradas hasta un 40 %. Las que se quedan en paneles de nivel 2 siguen redactando informes matinales sobre las pérdidas de ayer.
La supervisión en nivel 3 cierra el lado de la máquina. Pero hay una segunda capa a la que casi ningún sistema de OEE llega: qué está haciendo realmente el operario en la estación.
Qué controla la inspección de calidad de entrada, y qué no
La mayoría de las guías tratan la inspección de entrada y la inspección final como intercambiables. No lo son, y confundirlas es como se cuelan los defectos.
La inspección de calidad de entrada controla una sola cosa: la calidad de lo que entra en su línea. No gobierna lo que ocurre en planta, ni cómo manipulan el material los operarios, ni lo que detecta la inspección final. Son puertas distintas con responsables distintos.
El IQC cubre todas las categorías de material que toca su proveedor: materias primas, subcomponentes, embalaje, etiquetas y consumibles. No solo piezas mecanizadas.
Cómo implantar la supervisión: un enfoque por fases
La mayoría de los despliegues fracasan no porque la tecnología sea equivocada, sino porque la secuencia lo es. Las plantas compran una plataforma, instalan sensores y esperan mejorar el OEE en semanas. Lo que obtienen es un panel sobre el que nadie actúa.
La secuencia importa más que el software. Esta es la ruta de cinco fases que funciona de forma consistente.
Fase 1: medir
Despliegue sensores de OEE por máquina o conéctese a los PLC existentes. Objetivo: seguimiento en tiempo real por máquina y por turno. Los sensores inalámbricos se despliegan en una o dos semanas en fabricación discreta. El coste total de propiedad del primer año va de 40.000 a 150.000 USD por planta. En la mayoría de los equipos no hace falta modificar el PLC.
Fase 2: identificar
Deje el sistema funcionando de cuatro a seis semanas sin cambiar nada. Use los datos para ordenar las pérdidas por frecuencia e impacto. Identifique las tres a cinco combinaciones de máquina y evento que causan la mayor parte de la disponibilidad perdida. Ese es su Pareto. Sin él, la fase 3 es adivinar.
Fase 3: alertar
Configure alertas por umbral para las principales fuentes de pérdida de la fase 2. Defina un protocolo de respuesta para cada tipo: quién responde, en cuánto tiempo y con qué acción. Empiece con un máximo de tres a cinco tipos. Supervisar sin protocolo de respuesta es tener un sistema de notificaciones, no una herramienta de rendimiento.
Fase 4: cerrar el bucle
Registre cada intervención contra la alerta que la disparó. Eso crea el conjunto de datos en bucle cerrado que demuestra si el sistema está reduciendo pérdidas con el tiempo. Sin registro no hay prueba. Sin prueba no hay presupuesto para la fase 5.
Fase 5: extender al cumplimiento de proceso
Cuando la supervisión a nivel de máquina sea estable y los protocolos de respuesta estén asentados, añada supervisión del cumplimiento de proceso en las estaciones de mayor variabilidad. Mejora típica de OEE al completar las fases 1 a 4 en los primeros seis meses: de cinco a doce puntos. La fase 5 cierra el último tramo de visibilidad que los sensores de máquina no alcanzan por sí solos.
Problemas habituales y cómo resolverlos antes del despliegue
Todo despliegue parece limpio sobre el papel. El sensor se instala en 15 minutos, el panel entra en servicio y el responsable espera que suba el OEE. Pasan seis meses y nada ha cambiado. Esto es por qué ocurre y cómo evitarlo antes de arrancar.
Problema 1: datos sin definición
Llegan datos de OEE pero nadie se pone de acuerdo sobre qué es una «parada». Un operario registra un atasco como parada mecánica; otro lo registra como incidencia de proceso. El análisis de Pareto no vale nada. Cree una biblioteca estandarizada de códigos de motivo antes de arrancar. Límitela a 15-20 códigos: más y los operarios dejan de usarla con coherencia.
Problema 2: fatiga de alertas
Demasiadas alertas sin protocolo de respuesta. Los operarios aprenden a ignorarlas en dos semanas. Empiece con tres a cinco tipos y ample solo cuando el primer conjunto tenga hábito de respuesta.
Problema 3: bucle sin cerrar
Las intervenciones ocurren pero nadie las registra. La dirección ve alertas disparándose y no puede saber si el sistema funciona. Haga obligatorio el registro: la alerta no se cierra hasta que se documenta la respuesta. Sin excepciones.
Problema 4: conectividad de equipos antiguos
Las máquinas viejas no tienen PLC ni salida digital. Los sensores de corriente no intrusivos se acoplan al cable de alimentación, detectan los ciclos automáticamente, no requieren modificar la máquina y se instalan en 10-15 minutos por equipo. El seguimiento en tiempo real funciona con máquinas de cualquier antigüedad: la máquina no necesita salida digital, el sensor se la proporciona.
Problema 5: falta de aceptación en planta
Los operarios ven la supervisión como vigilancia y la adopción se estanca. La solución es directa: dé a cada operario acceso en tiempo real al OEE de su propia estación mediante un panel Andon o una tableta. La visibilidad compartida mejora la eficiencia entre un 15 % y un 29 % solo por la implicación del operario.
Dónde cierra el hueco Jidoka Technologies
La mayoría de los proveedores se detienen en el OEE a nivel de máquina. Jidoka Technologies baja dos capas más, combinando inspección en tiempo real y verificación del cumplimiento de proceso en una sola pila desplegada en el borde.
Las plantas que usan la instalación de Jidoka registran un rendimiento constante de más de 12.000 piezas por minuto y hasta 300 millones de inspecciones al día. Dos sistemas lo hacen posible:
1. KOMPASS: inspección de alta precisión
- Más del 99,8 % de precisión en líneas reales
- Analiza cada fotograma en menos de 10 ms
- Aprende nuevas variantes con un 60-70 % menos de muestras
- Trabaja con metales reflectantes, superficies impresas y piezas texturizadas
2. NAGARE: análisis de proceso y montaje
- Sigue el 100 % de los pasos de montaje con las cámaras existentes
- Señala piezas ausentes y secuencias incorrectas en tiempo real
- Reduce el retrabajo entre un 20 % y un 35 %
Ambos funcionan en unidades locales en el borde. Sin dependencia de la nube. Sin latencia. La visibilidad se mantiene intacta en todos los turnos, incluso a las velocidades de línea más altas.
¿Listo para cerrar el vacío de visibilidad en su planta? Hablemos con Jidoka Technologies.
Conclusión
La supervisión de la producción da a los responsables de planta lo único que los informes de turno nunca pudieron dar: visibilidad cuando todavía hay tiempo de actuar.
La mayoría de las plantas ya tienen los datos. Cámaras grabando, PLC registrando, ERP en cola. Y aun así las pérdidas se acumulan en silencio turno tras turno. Las microparadas no se registran. Las desviaciones del operario no se detectan. Cuando llega el informe de la mañana, la capacidad ya se perdió y los defectos ya están en el lote.
Eso no es un vacío tecnológico. Es un vacío de visibilidad.
Jidoka Technologies lo cierra en ambas capas —rendimiento de máquina y cumplimiento de proceso— antes de que acabe el turno, no después. Hablemos con Jidoka Technologies y descubra dónde le está costando capacidad su vacío de visibilidad.
Preguntas frecuentes
1. ¿Qué es la supervisión de la producción?
Es la captura continua y automatizada del estado de máquina, tiempos de ciclo, recuentos de producción, eventos de parada y rendimiento de calidad, mostrada en tiempo real. Su propósito es la intervención en planta durante el turno, no el informe posterior. Es la base de medición de todo programa de mejora del OEE.
2. ¿Qué diferencia hay entre supervisión de producción y MES?
La supervisión responde a qué está pasando en planta ahora mismo. El MES responde a qué debería estar pasando y qué se ha completado. Ambos conviven: los datos en tiempo real alimentan al MES para planificar mejor, pero el MES no sustituye a la visibilidad en vivo durante un turno activo.
3. ¿Cuánto se tarda en implantarla?
Con sensores inalámbricos de OEE, el despliegue lleva de una a dos semanas en la mayoría de los equipos, sin modificar el PLC. La mejora medible de cinco a doce puntos de OEE suele llegar en seis meses. Añadir supervisión del cumplimiento de proceso en estaciones clave requiere de dos a cuatro semanas adicionales por línea.
4. ¿Qué es la supervisión del cumplimiento de proceso y en qué se diferencia del OEE?
El OEE mide el rendimiento de la máquina. La supervisión del cumplimiento mide si los operarios siguen los pasos correctos, en el orden correcto y al ritmo correcto. Una línea puede reportar un OEE aceptable mientras sus estaciones ejecutan secuencias no estándar. La inspección con visión e IA, como NAGARE de Jidoka Technologies, detecta esas desviaciones en tiempo real.
5. ¿Funciona con equipos antiguos?
Sí. Los sensores de corriente acoplables detectan el estado de máquina en equipos de cualquier edad, sin acceso al PLC ni modificaciones. Las plataformas están pensadas para parques de maquinaria de edades mixtas. El único requisito es que el dato del sensor alimente un sistema que calcule el OEE en tiempo real con umbrales de alerta configurables.