Un gerente de calidad con un rendimiento de primera pasada del 96% es celebrado en la revisión mensual de gestión. Esa tasa de rechazo del 4% representa 4.000 unidades por cada 100.000 producidas, detectadas y rechazadas después de haber consumido el costo total de materiales, mano de obra y tiempo de máquina.
Cada defecto en ese 4% fue producido por una condición del proceso que existía antes de que cualquier inspección lo detectara. El sistema de inspección encuentra defectos de manera eficiente, pero no los previene.
Esta guía explica el cambio estructural de la inspección reactiva a la próxima generación de control de calidad: cómo funcionan las cuatro capas de datos, cómo es la implementación en cuatro etapas y de dónde proviene realmente el retorno financiero compuesto.
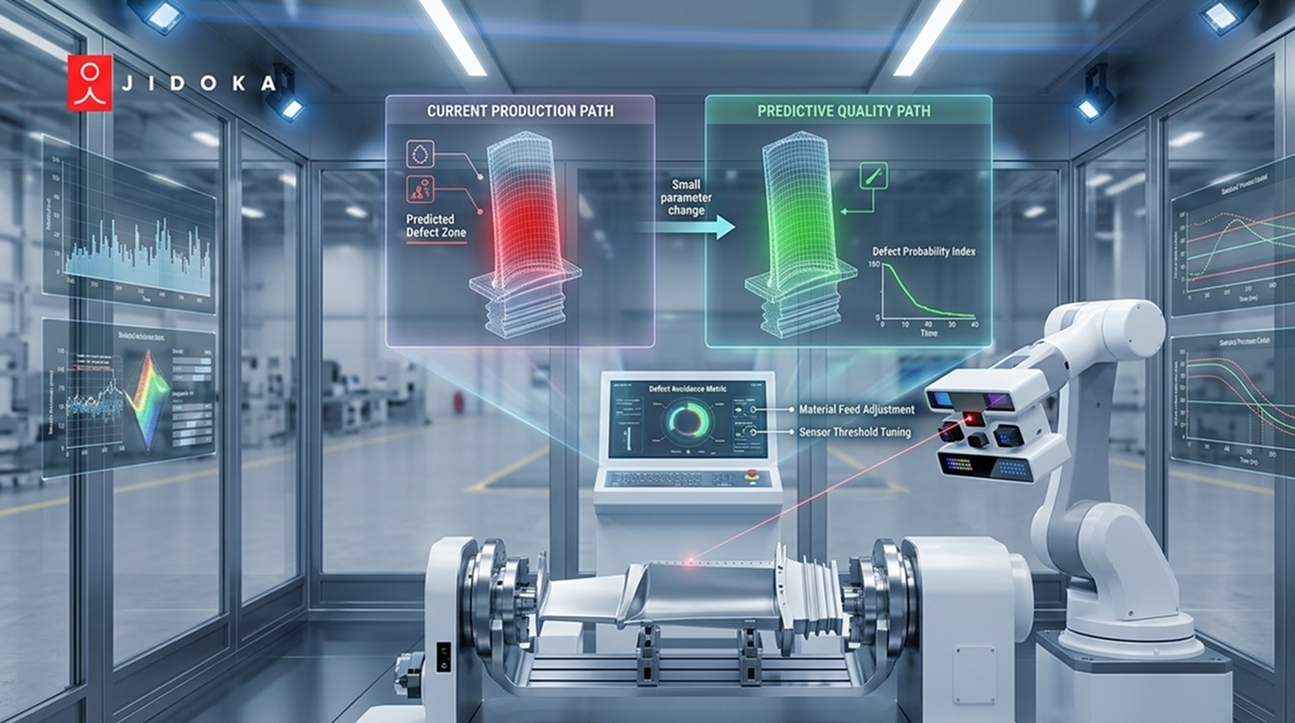
El control de calidad predictivo traslada la calidad de fabricación de la detección de defectos después de la producción a su prevención durante la misma. La analítica predictiva de calidad mediante IA monitorea simultáneamente los parámetros del proceso, los datos de los sensores y los resultados de la inspección visual, detectando las condiciones que generan defectos antes de que se produzcan unidades no conformes. El resultado es un sistema de gestión de calidad proactivo basado en IA que actúa sobre las señales del proceso, no sobre los rechazos terminados.
Por qué la inspección reactiva es estructuralmente incapaz de prevenir defectos
La inspección reactiva encuentra defectos después de que las condiciones de producción ya los han generado. Ya sea que la inspección se realice al final de la línea, durante el proceso o mediante muestreo, el defecto detectado fue creado aguas arriba por una condición del proceso que ya había ocurrido, que ya había consumido materiales y tiempo de máquina, y que ya había producido más rechazos entre la última verificación y la actual.
El control de calidad impulsado por IA detecta defectos con una precisión superior al 99%, 10 veces más rápido que la inspección humana (Guía de fabricación con IA de Hashmeta). La velocidad de detección no es la limitación. El problema estructural es la ventana de producción entre los eventos de inspección durante la cual se fabrican unidades defectuosas. Incluso el sistema de inspección más rápido no puede abordar un defecto que se determinó antes del punto de inspección, debido a un parámetro del proceso que ya había estado funcionando durante minutos u horas.
Brecha 1: La brecha temporal entre la desviación y la detección
Cada método de inspección tiene una latencia de detección mínima: el tiempo que transcurre desde que una desviación del proceso comienza a producir defectos hasta que la inspección encuentra la primera unidad defectuosa. La inspección al final de la línea puede tener una latencia de toda una tirada de producción. La inspección por muestreo durante el proceso tiene una latencia que varía según la frecuencia de muestreo.
Para una línea que produce 500 unidades por hora con un intervalo de inspección de dos horas, la desviación que comienza a las 09:00 no se detecta hasta las 11:00, momento en el cual ya se han producido 1.000 unidades bajo la condición defectuosa.
La inspección reactiva no puede cerrar esta brecha siendo más rápida. Solo puede encontrar defectos que ya existen. Esta arquitectura de prevención aborda la brecha antes de que se abra, monitoreando las condiciones del proceso que crean defectos en lugar de los productos que esas condiciones ya han generado.
Brecha 2: La limitación de cobertura y muestreo
La inspección por muestreo al final de la línea, incluso con niveles rigurosos de NCA (Nivel de Calidad Aceptable), deja una brecha estructural entre las unidades muestreadas y el volumen total de producción. Si un tipo de defecto aparece en la unidad 47 y la siguiente muestra es la unidad 100, la unidad 47 y todas las unidades intermedias que comparten la condición de defecto ya han pasado por el sistema.
Un sistema proactivo de prevención de defectos no depende del muestreo. Monitorea cada ciclo de producción mediante una combinación de cobertura de visión artificial al 100% y monitoreo continuo de los parámetros del proceso.
Brecha 3: La acumulación de costos antes de la detección
Cada defecto que la inspección encuentra después de la producción ya ha consumido su costo total de fabricación: materiales utilizados, tiempo de máquina empleado y mano de obra aplicada. La inspección no revierte ese consumo. La prevención cambia la estructura económica: una desviación del proceso detectada antes de que se fabrique la primera unidad defectuosa elimina el costo total de esas unidades, no solo el costo de encontrarlas y reprocesarlas.
El mercado de fabricación con IA crecerá de 34.180 millones de dólares a 155.040 millones de dólares para 2030 precisamente porque la economía de la prevención supera estructuralmente a la economía de la detección a escala (tech-stack.com, marzo de 2026).
Cómo funciona el control de calidad predictivo en la capa de datos
El control de calidad predictivo no sustituye a la inspección. Añade tres capas de datos sobre ella: gráficos de control SPC que detectan desviaciones estadísticas en los parámetros del proceso, clasificación por visión artificial que genera datos estructurados de eventos de defectos y modelos de correlación multivariante que vinculan las condiciones del proceso con los resultados de calidad antes de que se produzca la primera unidad defectuosa.
Capa 1: Datos de sensores IIoT y parámetros de proceso
La capa 1 captura las condiciones del proceso que provocan la producción de defectos: temperatura de la máquina, vibración, presión, nivel de llenado, fuerza del cabezal de sellado, velocidad de la cinta transportadora y cualquier otro parámetro que varíe entre una producción correcta y una defectuosa. Estos son los datos que el proceso genera continuamente, independientemente de si alguien los está observando. Los sensores IIoT y las salidas de PLC son el mecanismo de recolección estándar.
La capa 1 por sí sola no constituye un sistema predictivo. Los datos de los sensores le indican que un parámetro de la máquina ha cambiado, pero no si ese cambio producirá un defecto ni de qué tipo. Las capas 2 a 4 proporcionan esa respuesta.
Capa 2: Integración del Control Estadístico de Procesos (SPC)
La capa 2 aplica gráficos de control SPC a los flujos de parámetros de la capa 1, detectando cuándo un proceso tiende a descontrolarse antes de que cruce el umbral que genera una producción defectuosa. CUSUM, EWMA y la detección de reglas de Western Electric identifican señales de desviación temprana que una simple alarma de umbral pasaría por alto. El SPC ofrece una reducción de defectos del 20 al 40 % en comparación con los enfoques basados en inspección cuando se aplica continuamente a los parámetros del proceso (Guía de IA para la fabricación y SPC de Oxmaint, abril de 2026). La capa 2 es la base de la analítica de calidad predictiva mediante IA: es la capa de detección más temprana, que se activa antes de que se produzcan los defectos.
Capa 3: Clasificación mediante inspección por visión artificial
KOMPASS opera en la capa 3, proporcionando una inspección en línea al 100 % y clasificando cada evento de defecto con datos estructurados: tipo de defecto, gravedad, código de lote, ID de línea, marca de tiempo e imagen anotada. Esta salida de clasificación alimenta a los modelos multivariantes de la capa 4 con los datos de resultados de calidad que necesitan para aprender la relación entre las desviaciones de los parámetros del proceso (capa 1) y la producción de defectos (capa 3).
NAGARE opera en el límite entre la capa 3 y la capa 4, proporcionando datos de eventos de cumplimiento del proceso: si los operarios siguieron la secuencia de producción correcta en cada paso, si los SOP se ejecutaron en el orden especificado y dónde ocurrieron las desviaciones. Estos datos de ejecución del operario son el cuarto insumo de predicción de calidad en la fabricación que los datos de sensores y visión por sí solos no pueden proporcionar.
Capa 4: Correlación multivariante y modelos de riesgo predictivo
La capa 4 combina las tres capas inferiores en un modelo multivariante que genera una puntuación de riesgo de calidad por ciclo de producción. El modelo correlaciona combinaciones específicas de valores de parámetros (capa 1), señales de tendencia SPC (capa 2), patrones históricos de clasificación de defectos (capa 3) y datos de cumplimiento del proceso (NAGARE) para predecir cuándo es probable que se produzca un defecto antes de que aparezca en el resultado de la inspección.
Aquí es donde la predicción de calidad basada en datos se convierte en un verdadero mecanismo de prevención: la alerta se dispara ante una señal del proceso, antes de que se cree el defecto, dando a los operarios o a los sistemas automatizados tiempo para corregir la desviación. La capa 4 requiere al menos seis meses de datos combinados de proceso y calidad para entrenar un modelo fiable. Es entonces cuando el sistema pasa de ser una IA de gestión de calidad proactiva en concepto a una prevención en la práctica.
Cómo implementar un sistema de control de calidad predictivo en cuatro etapas
Una implementación estructurada de control de calidad predictivo en cuatro etapas alcanza la capacidad de predicción multivariante completa en un plazo de 6 a 9 meses. El primer beneficio medible, las alertas SPC en tiempo real sobre parámetros de proceso prioritarios, aparece entre 6 y 10 semanas después de la implementación de la etapa 2. La funcionalidad completa del sistema de calidad predictivo requiere el historial de datos completo que generan las etapas 3 y 4.
Etapa 1: Recolección de la línea base del proceso (semanas 1 a 6)
Defina el alcance: qué estaciones de producción tienen la mayor frecuencia de defectos o costes de desecho. Instale sensores IIoT en los parámetros prioritarios de esas estaciones. Conecte las salidas de los sensores a una plataforma de recolección de datos y comience a registrar las lecturas de los parámetros del proceso en relación con los registros de lotes y los turnos de trabajo. El periodo de recolección de datos de la línea base define el rango operativo normal para cada parámetro, lo que constituye la base para la calibración de los gráficos de control SPC en la etapa 2.
La etapa 1 ofrece visibilidad inmediata del proceso: por primera vez, los equipos de calidad pueden ver qué parámetros estaban activos en el momento en que se produjo un lote defectuoso. Esta visibilidad retrospectiva es el primer paso hacia la prevención, incluso antes de crear el modelo predictivo.
Etapa 2: Integración de SPC (semanas 4 a 10)
Configure los gráficos de control por parámetro y por estación utilizando los datos de referencia de la Etapa 1. Establezca los límites de control superior (UCL), inferior (LCL) y de acción. Configure la detección de reglas de Western Electric para señales CUSUM y EWMA. Capacite a los supervisores de turno en la interpretación de alertas y la respuesta de escalamiento. Esta etapa genera la primera decisión de calidad preventiva: un ajuste del proceso activado por una tendencia del parámetro hacia el límite de control, en lugar de esperar a que aparezca un defecto.
Etapa 3: Integración de datos de visión artificial (semanas 8 a 16)
Implemente visión artificial KOMPASS y configure el monitoreo de procesos NAGARE en las estaciones cubiertas por el SPC de la Etapa 2. Sincronice las marcas de tiempo de los eventos de inspección con las de las lecturas de los sensores para que la Capa 4 pueda correlacionar las condiciones del proceso (lo que vieron los sensores) con los resultados de calidad (lo que clasificó KOMPASS) dentro del mismo entorno de series temporales. Este vínculo de datos entre capas es lo que hace posible la prevención: el modelo aprende la relación entre los patrones de desviación de los parámetros y tipos de defectos específicos.
Etapa 4: Entrenamiento e implementación del modelo multivariante (meses 4 a 9)
Entrene el modelo de correlación multivariante con el historial de datos combinado de las Capas 1 a 3 de las Etapas 1 a 3. Valide la precisión de la predicción con datos de producción reservados. Implemente puntuaciones de riesgo de calidad por ciclo de producción como alertas en tiempo real. Configure activadores de respuesta automática del proceso: recomendaciones de ajuste de parámetros, señales de modulación de velocidad de línea o alertas de acción de SPC automáticas enviadas al supervisor de turno en tiempo real.
Implemente NAGARE para la verificación del cumplimiento del proceso en la Etapa 4: el SOP correctivo cargado en respuesta a una alerta de riesgo de calidad debe verificarse como seguido en cada ciclo posterior, cerrando completamente el ciclo de prevención [VERIFY: jidoka-tech.ai/products/nagare]. Los fabricantes que implementan el control de calidad predictivo basado en IA reportan un ROI del 200 al 300 % gracias a la reducción de defectos, el ahorro en costos de desperdicio y ciclos CAPA más rápidos, con períodos de recuperación de 6 a 18 meses (tech-stack.com AI Adoption Manufacturing, marzo de 2026).
Las cinco métricas de impacto que confirman que el control de calidad predictivo está funcionando
Cinco métricas confirman que la arquitectura de prevención funciona: tendencia a la baja en la tasa de desperdicio, reducción de la tasa de defectos frente a la línea base de SPC, mejora en la velocidad de detección, ROI total compuesto a través de tres canales y disminución del tiempo de corrección de desviaciones del proceso a medida que maduran los modelos de la Etapa 4.
Reducción de la tasa de desperdicio y de defectos
Los fabricantes reportan hasta un 40 % de reducción de residuos cuando el monitoreo de calidad mediante IA reemplaza a la inspección reactiva como mecanismo principal de control de calidad (AI Innovate, febrero de 2026). La integración de SPC con el monitoreo de parámetros de proceso ofrece una reducción de defectos del 20 al 40 % en comparación con los enfoques basados únicamente en la inspección (Guía SPC de Oxmaint, abril de 2026). Ambas métricas deben rastrearse por categoría de defecto, no de forma agregada. Una reducción del 30 % en la tasa general de defectos que deja intactas las tres categorías principales de defectos no ha resuelto las causas raíz.
Velocidad de detección y tiempo de corrección del proceso
IA detección de defectos con una precisión superior al 99% funciona 10 veces más rápido que la inspección humana (Guía de fabricación de IA de Hashmeta). Pero la métrica de velocidad más importante para este enfoque es el tiempo de corrección del proceso: cuántos minutos transcurren entre una alerta de SPC de Nivel 2 y un ajuste del proceso que devuelve el parámetro a los límites de control. A medida que los modelos de la Etapa 4 maduran, este intervalo debería disminuir porque el modelo se activa antes en la curva de desviación.
ROI a través de tres canales compuestos
El ROI del 200 al 300% que reportan los fabricantes con el control de calidad predictivo basado en IA proviene de tres canales simultáneos: eliminación de costos de desperdicio (defectos prevenidos en lugar de desechados), eliminación de costos de retrabajo (unidades que nunca necesitan ser reprocesadas) y reducción de costos de CAPA (resolución más rápida de la causa raíz porque los datos del proceso que identifican las causas ya están recopilados y estructurados).
Estos tres canales se combinan porque reducen el mismo costo de producción en tres etapas diferentes. Un sistema de calidad de IA proactivo que previene el defecto elimina los tres costos a la vez.
Conclusión
El gerente de calidad con un rendimiento de primera pasada del 96% gestiona un sistema que encuentra defectos de manera eficiente, no uno que los previene. El 4% de desperdicio ya ha consumido su costo de fabricación total antes de que la inspección lo detecte.
La infraestructura de calidad de IA ofrece un ROI del 200 al 300% a través de la prevención de calidad impulsada por IA, porque el retorno financiero de la prevención se combina simultáneamente en el desperdicio, el retrabajo y la frecuencia de CAPA.
Vea cómo KOMPASS y NAGARE consolidan las capas de datos que su sistema de prevención de calidad necesita en jidoka-tech.ai/products/kompass.
Preguntas frecuentes
1. ¿Qué es el control de calidad predictivo en la fabricación?
El control de calidad predictivo es un enfoque de calidad de fabricación que monitorea simultáneamente los parámetros del proceso, los datos de los sensores y los resultados de la inspección por visión artificial para detectar las condiciones que producen defectos antes de que se fabriquen unidades no conformes. A diferencia de la inspección reactiva, que encuentra defectos después de la producción, el control de calidad predictivo actúa sobre las señales del proceso en el punto de desviación, evitando la producción de defectos en lugar de detectarlos. El sistema combina sensores IIoT, gráficos de control SPC, clasificación por visión artificial y modelos de correlación multivariante.
2. ¿En qué se diferencia el control de calidad predictivo del control estadístico de procesos?
El Control Estadístico de Procesos (SPC) es una de las capas de datos dentro de un sistema de control de calidad predictivo, no un sinónimo. El SPC monitorea las mediciones del proceso a lo largo del tiempo mediante gráficos de control para detectar cuándo un proceso tiende a salirse de control. El control de calidad predictivo integra las señales de SPC con datos de inspección por visión artificial, flujos de parámetros de proceso y modelos de correlación multivariante para generar una predicción de riesgo de calidad antes de que se superen los límites del gráfico de control, yendo más allá del SPC tradicional al detectar combinaciones de condiciones que preceden a los defectos.
3. ¿Qué datos necesita un sistema de calidad predictivo para funcionar?
Un sistema de calidad predictivo requiere cuatro tipos de datos estructurados y continuos: lecturas de parámetros de proceso en tiempo real de sensores IIoT, datos de gráficos de control SPC con detección de tendencias, resultados de clasificación de inspección por visión artificial a velocidad de producción y datos de cumplimiento del proceso que muestren si los operadores siguen los SOP en cada paso de la producción. Cada tipo de dato aborda un mecanismo diferente de producción de defectos. La precisión de la predicción de calidad basada en datos depende de que los cuatro tipos de datos estén presentes y sincronizados en el tiempo.
4. ¿Cuánto tiempo lleva implementar un sistema de control de calidad predictivo?
Una implementación estructurada de calidad predictiva en cuatro etapas toma de 6 a 9 meses para alcanzar la capacidad total de predicción multivariante, comenzando desde la recopilación de la línea base del proceso hasta la integración de SPC, la integración de datos de visión artificial y el entrenamiento de modelos multivariantes. Los primeros beneficios, alertas de SPC en tiempo real sobre parámetros prioritarios, son visibles dentro de las 6 a 10 semanas posteriores al despliegue de la Etapa 2. La puntuación de riesgo completa requiere al menos seis meses de datos combinados de proceso y defectos para entrenar un modelo confiable.
5. ¿Qué retorno de inversión pueden esperar los fabricantes del control de calidad predictivo?
Los fabricantes que implementan el control de calidad predictivo basado en IA reportan un retorno de inversión de entre el 200 y el 300 % gracias a la reducción de defectos, el ahorro en costes de desechos y la aceleración de los ciclos de CAPA, con periodos de recuperación de la inversión de 6 a 18 meses para instalaciones medianas y grandes. El rendimiento financiero se multiplica a través de tres vías: la eliminación de costes por desechos (defectos evitados), la eliminación de costes por reprocesamiento (unidades que nunca requieren ajustes) y la reducción de costes de CAPA (resolución más rápida de la causa raíz gracias a mejores datos de proceso). Fuente: tech-stack.com Adopción de IA en la fabricación, marzo de 2026.