Todo gerente de planta sabe qué estación es el cuello de botella. Pueden verlo en la planta. Pero saber que una estación está retrasada y saber por qué son dos problemas totalmente distintos, y la mayoría de las plantas no cuentan con datos en vivo para diferenciarlos.
¿Es una falla de la máquina? ¿Un operario que omite pasos? ¿Material que llega tarde desde etapas anteriores? Sin las herramientas de monitoreo de flujo de trabajo adecuadas, la respuesta proviene de los registros de fin de turno y estimaciones basadas en la intuición. Para entonces, la producción ya se ha perdido.
Esta guía desglosa cinco tipos de herramientas de monitoreo de flujo de trabajo que abordan cinco categorías distintas de cuellos de botella, cada una implementable con la infraestructura que su planta ya posee.
Los cinco tipos de cuellos de botella y qué herramienta resuelve cada uno
Antes de elegir una herramienta de monitoreo de flujo de trabajo, la decisión comienza con una pregunta: ¿con qué tipo de cuello de botella está lidiando? La mayoría de las comparativas de herramientas de monitoreo omiten este paso por completo y presentan las herramientas como opciones intercambiables. No lo son. Cada tipo aborda un modo de falla específico.
Utilice esta tabla como filtro de diagnóstico. Identifique qué tipo describe su cuello de botella y luego lea la sección correspondiente.
Herramienta 1: Monitoreo de OEE basado en sensores IoT
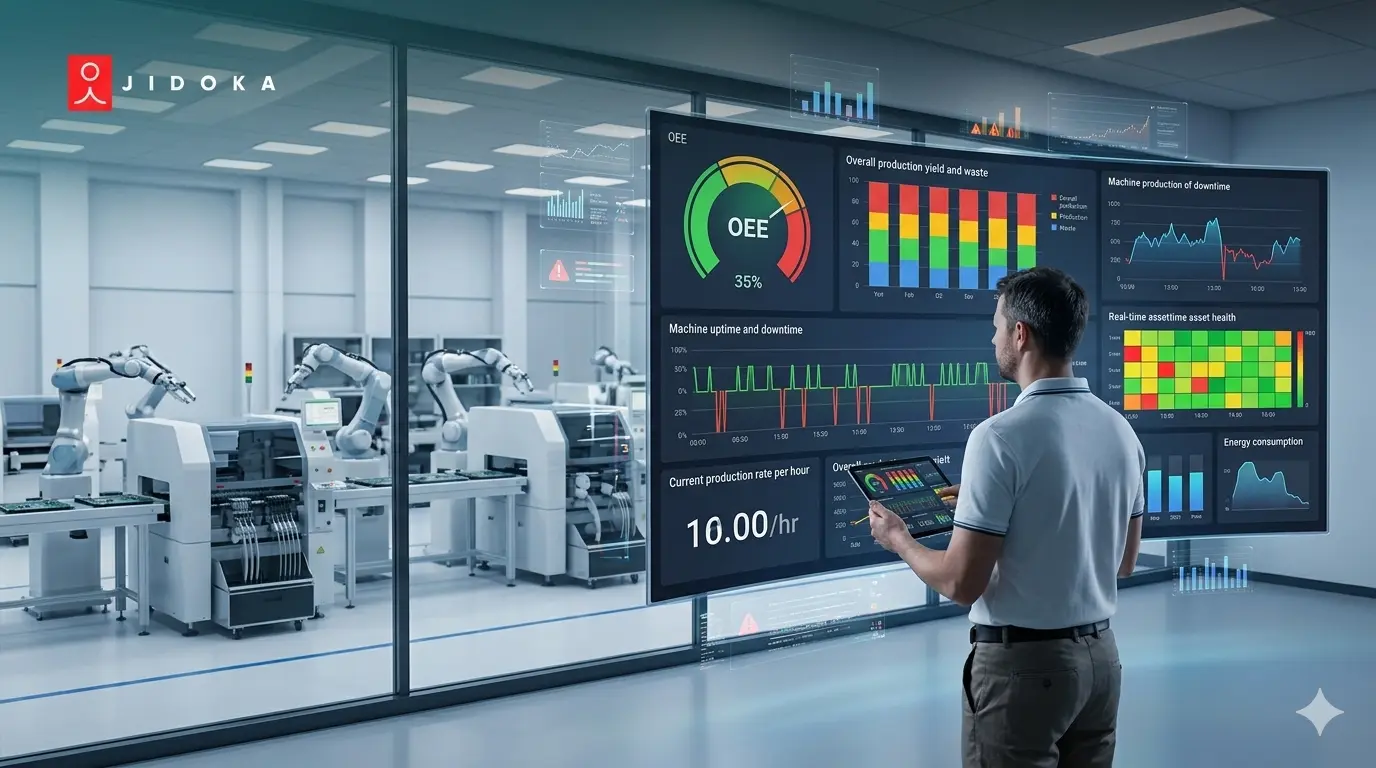
El monitoreo de OEE basado en sensores IoT es la herramienta de flujo de trabajo que aborda las pérdidas de disponibilidad y velocidad de las máquinas mediante la conexión de sensores de pinza amperimétrica al cableado existente, sin modificaciones en el PLC, sin detener la producción y sin necesidad de presupuesto para bienes de capital.
Esto aborda los tipos de cuello de botella 1 y 2. Captura el estado de funcionamiento/parada de la máquina, el tiempo de ciclo, la duración del tiempo de inactividad con códigos de motivo y la frecuencia de microparadas en toda la planta.
El mecanismo de implementación es el factor diferenciador. Los sensores de pinza amperimétrica se enganchan al cable de alimentación de cualquier máquina y detectan su estado a partir de los patrones de consumo eléctrico. No se requiere acceso al PLC. Una prensa hidráulica de los años 90 sin red de control se instrumenta en la misma sesión que un centro de mecanizado CNC moderno. La mayoría de las implementaciones obtienen datos de OEE en vivo dentro de las 48 horas posteriores a la instalación de los sensores. (Fuente)
El software de monitoreo adecuado para la disponibilidad de las máquinas comienza aquí: es la única capa que captura las microparadas automáticamente sin tocar la arquitectura existente de la máquina.
Qué cambia en la planta
Las primeras dos semanas de datos de OEE mediante IoT producen una reacción constante en los gerentes de planta: el OEE real es menor que el OEE estimado. La brecha proviene casi en su totalidad de las microparadas: paradas de menos de cinco minutos que los operarios no pueden registrar de manera confiable y que los sistemas PLC pasan por alto por completo. (Fuente)
Una vez que esas paradas se vuelven visibles, el camino hacia la mejora sigue una secuencia clara:
- Identifique qué máquina genera la mayor frecuencia de microparadas
- Rastree las tres causas principales de parada por máquina
- Configure alertas en tiempo real para el operario a nivel de máquina
El sistema de seguimiento de flujo de trabajo se convierte en el mecanismo para las conversaciones diarias sobre el rendimiento, en lugar de los informes retrospectivos al final del turno.
Limitación
El monitoreo de OEE mediante IoT confirma que una máquina se detuvo. No puede determinar si la parada se debió a un problema de alimentación aguas arriba, una acumulación aguas abajo o una acción del operario. Esa distinción requiere una segunda capa de datos.
Herramientas destacadas en esta categoría: TeepTrak, MachineMetrics, Evocon, Tractian OEE.
Cómo se detiene una máquina y por qué se detuvo son preguntas distintas, que es exactamente lo que el siguiente tipo de herramienta fue diseñado para responder.
Herramienta 2: Plataformas de Andon digital y gestión visual
El Andon digital es la herramienta de monitoreo de flujo de trabajo que aborda los bloqueos en el flujo de materiales al convertir los eventos de producción activados por el operario (paradas, escasez de material, retenciones de calidad) en alertas en tiempo real que llegan a la persona adecuada en segundos.
Esta herramienta funciona con el hardware que la planta ya posee: pantallas montadas en planta, tabletas o teléfonos inteligentes. No se requiere nuevo hardware de señalización. La capa de software reemplaza las torres de luz físicas con alertas digitales configurables que se envían al supervisor o contacto de logística adecuado en el momento en que se marca un problema.
El cuello de botella que aborda es el tiempo de respuesta. Una escasez de material en la Estación 4 activa una alerta en el teléfono del supervisor de logística en el momento en que el operario la marca. Con un sistema Andon físico, ese mismo evento debe esperar a que un supervisor pase físicamente frente a la torre de luz. (Fuente)
Qué cambia en la planta
La brecha entre la identificación del problema y la respuesta del supervisor es la palanca de productividad más rápida que una planta puede activar sin gastos de capital. Reducir esa brecha cambia el ritmo operativo de toda la planta.
Un sistema de seguimiento de flujo de trabajo que registra cada activación de Andon crea los datos a nivel de turno que los líderes de mejora continua necesitan para determinar qué tipo de evento consume la mayor cantidad de tiempo de respuesta acumulado a lo largo de un mes. Ese registro alimenta directamente el análisis retrospectivo de cuellos de botella sin necesidad de pasos adicionales de recolección de datos.
Limitación
El Andon digital indica dónde ocurrió un problema, pero no explica si el detonante fue un fallo de la máquina, una desviación del proceso o una falta real de material. Identificar la causa raíz requiere correlacionar estos datos con los del OEE o con la monitorización del proceso.
Herramientas destacadas en esta categoría: TeepTrak (Andon basado en datos), Fabrico, interfaz de operador de MachineMetrics.
Saber dónde ocurrió un problema no es lo mismo que entender cómo se originó, y esa es la brecha que el minado de procesos (process mining) fue diseñado para cerrar.
Herramienta 3: Minado de procesos y análisis de flujo de trabajo
El minado de procesos es la herramienta de monitorización de flujos de trabajo que lee los registros de eventos de los sistemas MES, ERP o QMS ya existentes en la planta y mapea cómo se movieron realmente las órdenes de producción, las retenciones de calidad y las instrucciones de trabajo en comparación con cómo fueron diseñadas.
No requiere recopilar datos nuevos; los datos ya existen. Lo que aporta el minado de procesos es la capa analítica que hace visibles, por primera vez, las desviaciones en la secuencia y los ciclos de reprocesamiento.
El cuello de botella que revela es una categoría que los paneles de OEE nunca captan: los retrasos en los flujos de aprobación y las rutas de reprocesamiento. Una retención de calidad que pausa una orden de producción durante cuatro horas no aparece en un gráfico de OEE. En una herramienta de minado de procesos, se muestra como una desviación de múltiples nodos respecto a la ruta diseñada, con la marca de tiempo exacta y el número de orden asociados.
Lo que revela que los paneles no muestran
Las capacidades de IA para flujos de trabajo en plataformas como Celonis y Microsoft Power Automate Process Mining pueden rastrear simultáneamente múltiples tipos de objetos (órdenes, componentes, eventos de calidad) y señalar el punto de interacción específico donde se detiene el flujo.
Un sistema de seguimiento de flujos de trabajo basado en minado de procesos muestra exactamente dónde se desvió la ruta de la orden, con qué frecuencia ocurre esa desviación y qué paso de aprobación o calidad se encuentra en el centro del retraso. Esa precisión es algo que los paneles de OEE y los registros de turno no pueden generar por sí solos.
Limitación
El minado de procesos es retrospectivo. Identifica dónde se desvió el proceso, pero no evita la desviación en tiempo real. Para la aplicación de procesos en tiempo real a nivel de operario, esa función corresponde a la Herramienta 5.
Plataformas destacadas: Celonis, Microsoft Power Automate Process Mining, SAP Signavio.
Herramienta 4: Seguimiento de producción integrado con MES
El seguimiento de producción integrado con MES es la herramienta de monitoreo de flujo de trabajo que compara la producción real con el plan de producción programado a nivel de orden de trabajo en tiempo real, brindando al supervisor de turno visibilidad sobre si el turno va por buen camino antes de que una hora de producción perdida se vuelva irrecuperable.
Esta herramienta funciona con los datos de MES o de programación de producción que ya existen en la planta. La capa de datos ya está ahí; lo que se añade es el panel de control en tiempo real que los muestra durante el turno, en lugar de después de que este termine.
La ronda con portapapeles del supervisor de turno es el punto único de fallo más común en el monitoreo de la planta. Es lenta, se basa en muestreos y confirma lo que ya ha sucedido en lugar de lo que aún se puede recuperar.
Las cuatro preguntas en tiempo real que un supervisor de turno necesita responder
Cada una de las cinco herramientas de monitoreo de flujo de trabajo aborda una o más de estas cuatro preguntas que un supervisor necesita responder continuamente durante cualquier turno.
Un sistema de seguimiento de flujo de trabajo que responda a las cuatro preguntas requiere más de una capa de monitoreo, que es precisamente la razón por la que este artículo presenta cinco tipos de herramientas distintas en lugar de una plataforma única.
La visibilidad de los datos de fabricación al nivel de plan frente a real es el KPI más inmediato sobre el que un supervisor puede actuar durante un turno. Marca la diferencia entre un déficit recuperable y un objetivo diario incumplido.
Limitación
El seguimiento MES muestra si se está cumpliendo el plan. No explica qué estación específica se está quedando atrás ni por qué. Esa capa de diagnóstico es el monitoreo OEE para causas de máquinas y el monitoreo por visión artificial para causas relacionadas con el operador.
Herramientas mencionadas: ShopVue MES, Plex de Rockwell Automation, SAP DMC (módulo de monitoreo de producción).
Herramienta 5: Monitoreo de procesos basado en visión artificial
El monitoreo de procesos basado en visión artificial es la herramienta de monitoreo de flujo de trabajo diseñada para la capa del operador y del proceso, que rastrea el 100% de los pasos de ensamblaje a través de cámaras IP existentes, identificando qué estación funciona por encima del tiempo takt y señalando desviaciones antes de que la unidad pase a la siguiente etapa.
Esto aborda los tipos de cuello de botella 3 y 5: desviación del proceso del operador y variación entre turnos. Estas son las categorías que ningún sensor de máquina, registro de ERP o panel de control OEE puede detectar. El operador está presente. La máquina está funcionando. La producción sigue cayendo. La causa reside completamente en la capa del proceso.
Cómo funciona en la infraestructura existente
El motor de inferencia de IA en el borde se conecta a la red de cámaras IP existente y funciona de forma local, sin dependencia de la nube, sin conexión a PLC y sin interrumpir la producción. Los datos de producción en tiempo real de cada estación supervisada se integran en una comparación continua del tiempo de ciclo frente al procedimiento operativo estándar digital.
Nagare funciona como un sistema de seguimiento de flujo de trabajo para la capa de procesos de ensamblaje, ejecutando dos flujos de IA en paralelo:
- Detección de objetos: ¿Qué componentes están presentes en cada estación?
- Reconocimiento de acciones: ¿Qué está haciendo el operario y en qué secuencia?
Cuando se omite un paso, se realiza en el orden incorrecto o tarda más que el tiempo de ciclo estándar, el sistema lo señala en tiempo real antes de que la unidad llegue a la siguiente estación.
Cómo Jidoka Technologies cubre la brecha de supervisión
Las plantas que solo utilizan software de supervisión OEE tienen visibilidad de las pérdidas de las máquinas. Las plantas que utilizan seguimiento MES saben si el turno va según lo previsto. Jidoka Technologies desarrolla herramientas de supervisión de flujo de trabajo para la categoría que ambos pasan por alto: la capa de operarios y procesos que genera retrabajos, desviaciones en el tiempo de ciclo y fallos de calidad que ningún sensor detecta.
Nagare realiza el seguimiento de el 100% de los pasos de ensamblaje a través de las cámaras existentes y señala las desviaciones en tiempo real. KOMPASS, su sistema de inspección por IA de alta precisión, alcanza una precisión superior al 99,8% en líneas de producción en vivo con una revisión de fotogramas inferior a 10 ms. Ambos se ejecutan en unidades locales de borde sin latencia de red ni dependencia de la nube durante la producción.
Si el cuello de botella de su línea se encuentra en la capa de operarios y procesos, descubra cómo funciona Nagare con su infraestructura de cámaras actual. Reserva un recorrido con el equipo de Jidoka.
Conclusión
La herramienta de monitorización de flujo de trabajo adecuada es aquella que se ajusta al tipo específico de cuello de botella que enfrenta. Las pérdidas por disponibilidad de maquinaria apuntan a la monitorización OEE mediante IoT. Los bloqueos en el flujo de materiales señalan la necesidad de un sistema Andon digital. Las desviaciones en la secuencia de los datos históricos indican la utilidad del minado de procesos. Las brechas entre lo planificado y lo real requieren un seguimiento mediante MES. Las desviaciones en los procesos de los operarios y las variaciones entre turnos apuntan a la monitorización mediante visión artificial.
Cada una de las cinco herramientas de monitorización de flujo de trabajo analizadas aquí se dirige a un modo de fallo distinto, y tres de ellas se implementan sobre la infraestructura que su planta ya posee. El sistema de seguimiento de flujo de trabajo adecuado para su planta es aquel que cierra la brecha de monitorización que su configuración actual deja abierta.
Si sus pérdidas se encuentran en la capa de procesos y operarios, exploremos lo que Nagare revela en su línea de producción.
Preguntas frecuentes
1. ¿Qué es una herramienta de monitorización de flujo de trabajo en la fabricación?
Una herramienta de monitorización de flujo de trabajo captura datos en tiempo real sobre cómo se mueve la producción a través de una instalación, cubriendo el estado de la máquina, las acciones del operario, el cumplimiento del plan y el cumplimiento de la secuencia de procesos. Los diferentes tipos de herramientas de monitorización de flujo de trabajo abordan distintas categorías de cuellos de botella. Elegir la correcta comienza por identificar qué tipo de cuello de botella intenta diagnosticar, no qué plataforma tiene más integraciones.
2. ¿Puede funcionar la monitorización de flujo de trabajo sin instalar hardware nuevo?
Sí. Tres de las cinco herramientas de monitorización de flujo de trabajo analizadas aquí se implementan sobre la infraestructura existente. Los sensores de pinza amperimétrica IoT se conectan al cableado de la máquina existente sin necesidad de modificar el PLC. El minado de procesos lee los registros de eventos de los sistemas MES y ERP actuales. La monitorización basada en visión artificial funciona con las cámaras IP existentes mediante procesamiento de IA en el borde (edge AI). El sistema Andon digital funciona en tabletas o teléfonos inteligentes que ya se encuentran en la planta.
3. ¿Cuál es la diferencia entre la monitorización OEE y la monitorización de procesos para la identificación de cuellos de botella?
La monitorización OEE identifica cuándo se detuvo una máquina y si funcionó por debajo de la velocidad nominal. La monitorización de procesos identifica si el operario realizó los pasos en la secuencia correcta y a la velocidad adecuada. Un sistema completo de seguimiento de flujo de trabajo que combine OEE y monitorización de procesos captura ambos modos de fallo, ya que una línea puede reportar un OEE aceptable mientras que las desviaciones en la secuencia generan retrabajos que ningún sensor de máquina detecta.
4. ¿Cómo ayuda la IA a identificar cuellos de botella en la fabricación?
La IA aporta dos capacidades distintas a la visibilidad de los datos de fabricación. Primero, la IA analiza los datos de los sensores de las máquinas para detectar microparadas y anomalías de velocidad demasiado breves para ser capturadas en registros manuales. Segundo, los sistemas de visión artificial monitorizan las acciones de los operarios en tiempo real e identifican qué estación de ensamblaje está causando excesos en el tiempo de ciclo. Nagare de Jidoka Technologies realiza un seguimiento continuo de los tiempos de ciclo en cada estación monitorizada y revela las violaciones del tiempo takt a medida que ocurren, no al final del turno.
5. ¿Cuál es la mejor herramienta de monitorización de flujo de trabajo para los cuellos de botella en las líneas de montaje?
Los cuellos de botella en las líneas de montaje se abordan de forma más eficaz combinando la monitorización OEE mediante IoT para las pérdidas a nivel de máquina y la monitorización de procesos basada en visión artificial para las pérdidas a nivel de operario. Un sistema de seguimiento del flujo de trabajo que combine OEE y visión artificial aborda tanto las causas relacionadas con la máquina como con el operario. El OEE indica que una estación está por debajo del objetivo, mientras que Nagare de Jidoka Technologies identifica qué paso específico está añadiendo tiempo y en qué turno.