La mayoría de las plantas que se estancan en un 94 % de fabricación a la primera lo han hecho todo bien sobre el papel. SOP nuevos, ciclos de reciclaje formativo, un proyecto Six Sigma dirigido a la línea con más defectos. La tasa subió del 88 % al 93 % y ahí se paró. Ese techo no es un problema de formación: es un problema de supervisión, y reconocer la diferencia es la única forma de superarlo.
Esta guía explica el cálculo del RFT, el mecanismo que hay detrás del estancamiento y la arquitectura de supervisión con IA que las plantas están usando para llevar la fabricación a la primera por encima del 99 % de forma sostenida.
Fabricación a la primera: definición y cálculo
La fabricación a la primera (RFT, right first time) mide el porcentaje de unidades producidas correctamente al primer intento, sin retrabajo ni corrección.
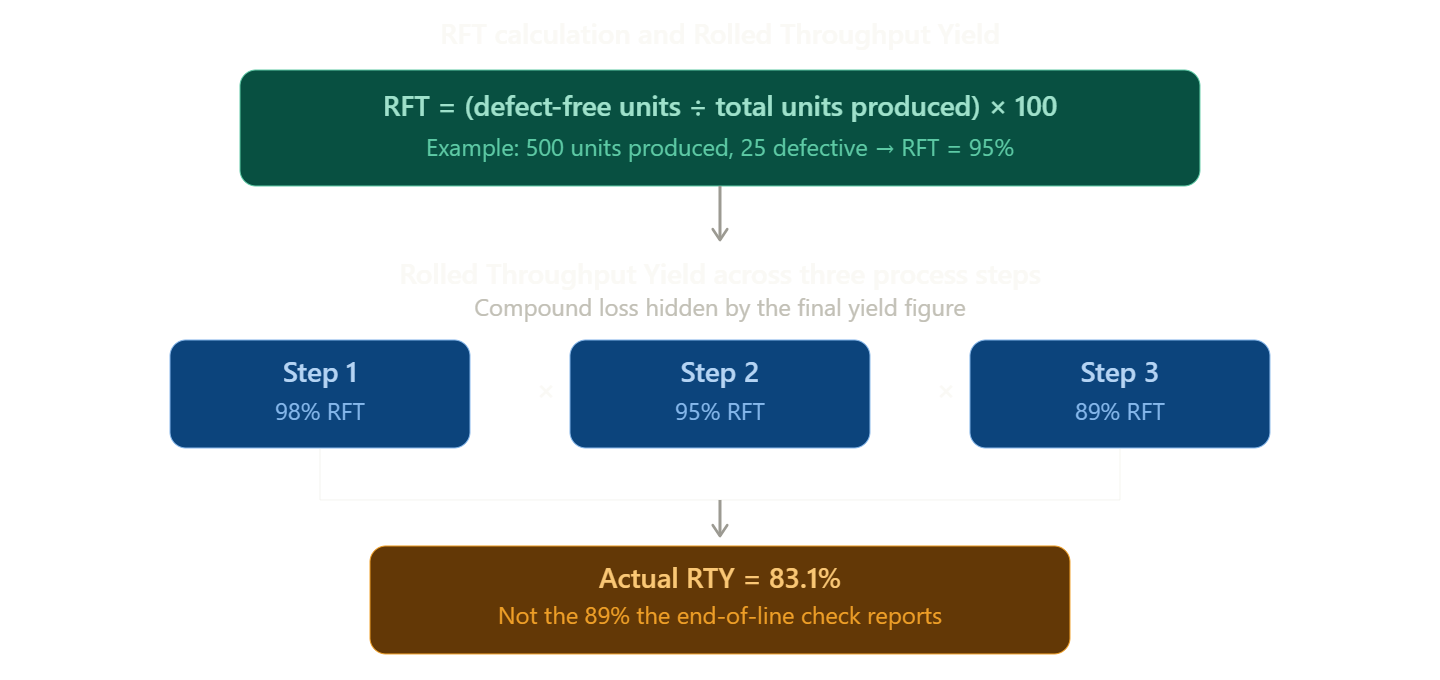
La fórmula: RFT = (unidades sin defecto / unidades totales producidas) × 100.
En líneas de varios pasos, el rendimiento acumulado (RTY) multiplica la tasa RFT de cada etapa para revelar pérdidas compuestas que la cifra de salida final oculta por completo.
1. La fórmula RFT en la práctica
Una línea que produce 500 unidades por turno con 25 defectuosas registra una tasa RFT del 95 %. Una de cada veinte unidades se desecha o vuelve a entrar en el flujo como retrabajo, arrastrando el coste completo en cada paso posterior por el que vuelve a pasar.
La fórmula captura la calidad de salida. No captura la salud del proceso. Esa distinción gobierna toda decisión de mejora que valga la pena.
2. Rendimiento acumulado: dónde se acumula la pérdida real
El rendimiento acumulado (RTY) multiplica la tasa RFT de cada paso para calcular el desempeño real de extremo a extremo.
Una línea de tres pasos que opera al 98 % × 95 % × 89 % entrega un RTY del 83,1 %. La comprobación de fin de línea muestra un 89 %. La tasa real a lo largo de todo el proceso es del 83,1 %. Esa diferencia es donde se acumula el coste de retrabajo sin aparecer en ninguna cifra de titular.
Los responsables de planta reportan la cifra RFT final. Los ingenieros de calidad deberían seguir el RTY en cada etapa. El RFT le dice qué se expidió; el RTY, qué está haciendo su proceso.
3. RFT ponderado para plantas con múltiples tipos de defecto
Las plantas que siguen varias clases de defecto asignan valores de gravedad a cada tipo y calculan una puntuación RFT ponderada. Una marca superficial estética en un electrodoméstico tiene un coste posterior distinto al de un error dimensional en un componente crítico de automoción.
Las métricas RFT ponderadas dirigen el esfuerzo de mejora hacia los tipos de defecto de mayor impacto, no simplemente hacia los más numerosos.
Por qué la mayoría se estanca entre el 92 % y el 95 %
La formación resuelve carencias de conocimiento. Los SOP definen el procedimiento. Ninguno de los dos aborda lo que realmente causa el estancamiento: vacíos de cumplimiento de proceso que ocurren a mitad de proceso, invisibles para la inspección de fin de línea. El mismo defecto se repite porque el sistema de inspección ve el resultado, no la causa.
Causa 1: la inspección de fin de línea no puede rastrear el defecto hasta su origen
Una unidad defectuosa detectada en la inspección final da un recuento de rechazos. No identifica qué paso del proceso produjo el defecto, qué operario cometió el error ni en qué momento del turno ocurrió. La información necesaria para romper el ciclo nunca se captura.
Se registra el rechazo. Se recicla al equipo. La tasa de defectos vuelve a su línea base en unas semanas.
Causa 2: el cumplimiento del SOP es binario, pero la ejecución no
La mayoría de las plantas auditan el cumplimiento del SOP como apto o no apto. El operario conoce el procedimiento o no lo conoce. La auditoría se supera. La tasa RFT sigue en el 93 %.
El problema vive en la zona gris entre conocer un procedimiento y ejecutarlo de forma consistente bajo presión productiva. Una secuencia de montaje de nueve pasos a 1.200 unidades por turno deja casi ningún margen de desviación. Operarios con idéntica formación ejecutan la misma secuencia de forma distinta en la primera hora y en la séptima. Esa varianza de ejecución no aparece en una auditoría: aparece en su tasa de rechazo.
Causa 3: la variación entre turnos es estadísticamente invisible
El desempeño varía por operario, por turno y por momento dentro del turno. Un informe semanal que muestra un 93,4 % de media oculta un turno de noche operando al 89,2 %, con la mayor parte de la pérdida concentrada en las dos últimas horas.
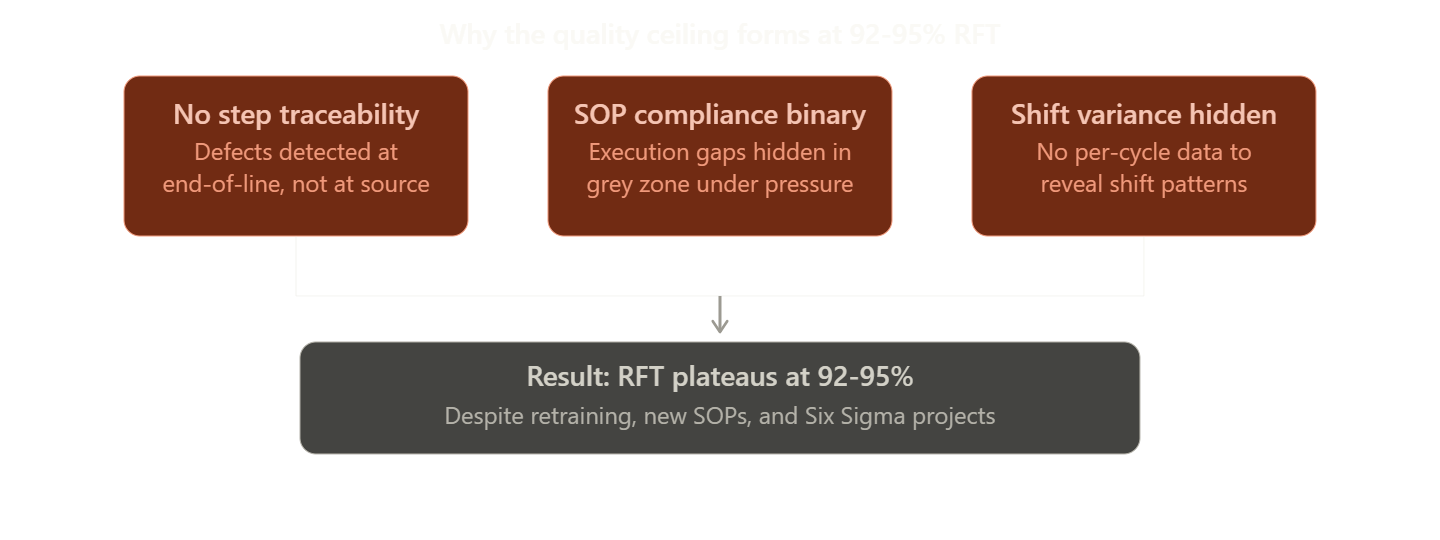
Sin datos de proceso por ciclo, estos patrones son invisibles para cualquier programa de mejora. No se puede atacar una causa raíz que no se puede aislar. Superar el techo exige visibilidad por paso y por ciclo a velocidad de producción.
RFT en Six Sigma: DPMO, poka-yoke y calidad en el origen
La fabricación a la primera y Six Sigma se apoyan en la misma aritmética. Entender la conexión con el DPMO replantea qué significa realmente una tasa RFT «buena» para la capacidad del proceso.
1. De RFT a DPMO: la traducción a Six Sigma
Una tasa RFT del 95 % equivale a 50.000 defectos por millón de oportunidades. Eso es un proceso de tres sigma. Six Sigma apunta a 3,4 DPMO, lo que exige un RFT superior al 99,9997 %.
Pasar de tres sigma a cinco sigma no es un esfuerzo lineal. Requiere un cambio estructural en cómo se supervisa la conformidad del proceso. No se llega del 95 % al 99,9 % a base de formación.
2. Poka-yoke: calidad en el origen antes de la IA
El poka-yoke, procedente del Sistema de Producción Toyota, es el mecanismo original de calidad en el origen. Los dispositivos a prueba de error hacen físicamente imposible un montaje incorrecto: un pasador de posicionamiento que solo admite la pieza en la orientación correcta, una herramienta de apriete que se bloquea hasta alcanzar el par objetivo.
Resuelve comprobaciones binarias y discretas: pieza presente o ausente, par alcanzado o no. No puede con la complejidad de una secuencia de varios pasos donde el error es un paso omitido, un orden incorrecto o un componente equivocado colocado en una posición que lo admite físicamente pero lo rechaza funcionalmente.
3. La pila de calidad en el origen: un marco de tres capas
Mantener el RFT por encima del 99 % exige tres capas activas:
- Capa 1: el procedimiento normalizado (SOP): define exactamente cómo es una ejecución correcta en cada paso.
- Capa 2: supervisión de proceso con IA en tiempo real: impone la ejecución correcta a velocidad de ciclo, en cada unidad y cada turno.
- Capa 3: analítica de RTY: usa los datos de ejecución por ciclo para medir la salud del proceso y alimentar la prevención continua de defectos en el origen.
El poka-yoke tradicional cubre la capa 2 solo para comprobaciones binarias. Superar el 99 % exige que esa capa se extienda a secuencias complejas de varios pasos donde los sensores binarios no llegan.
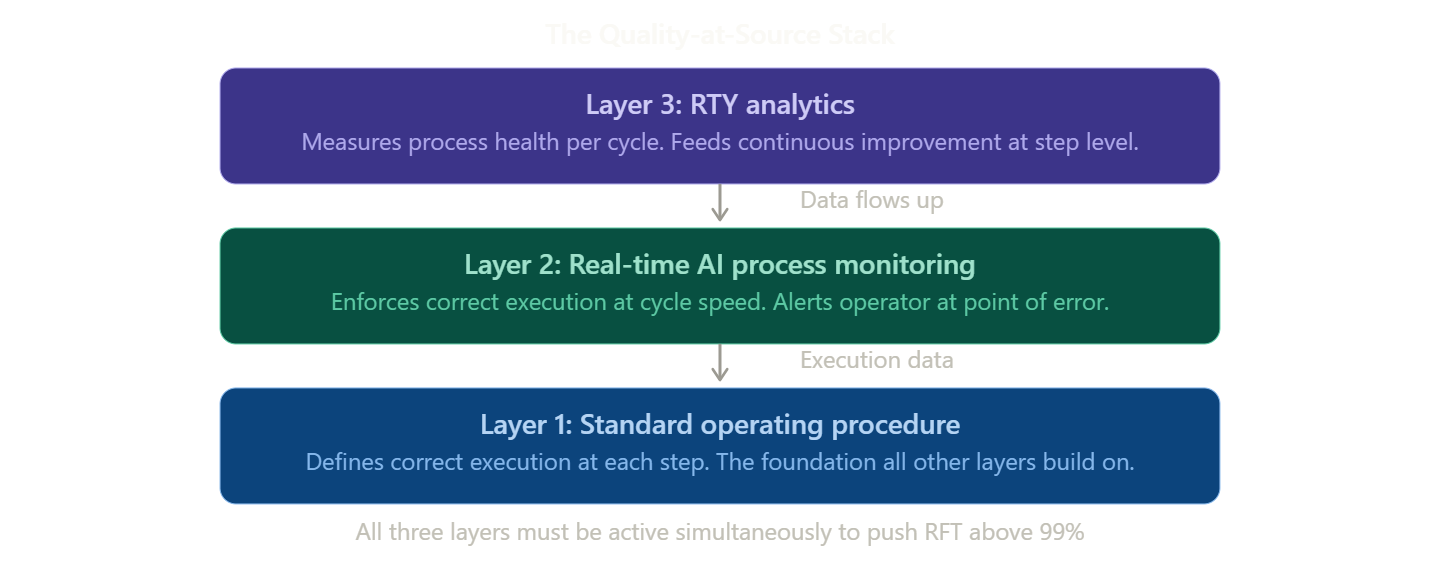
Las tres capas deben operar a la vez.
Cómo la supervisión con IA lleva el RFT por encima del 99 %
Para superar el 99 %, un sistema de supervisión debe hacer cuatro cosas a velocidad de producción: verificar cada paso de montaje frente a un SOP digital, detectar desviaciones antes de que la unidad avance, ofrecer al operario una guía correctiva en tiempo real y registrar datos por ciclo para el seguimiento del RTY. Los informes de calidad de fin de turno no hacen ninguna de las cuatro. Por eso no pueden romper el techo.
Qué hace NAGARE a nivel de paso de proceso
NAGARE, de Jidoka Technologies, está diseñado específicamente para mejorar el RFT a nivel de paso de montaje. Funciona sobre las cámaras existentes: Bosch, Hikvision e infraestructura CCTV estándar sirven sin comprar hardware adicional, lo que acorta directamente el plazo de amortización.
- Sigue el 100 % de los pasos de montaje frente a un SOP digital en tiempo real.
- Señala piezas ausentes, secuencias erróneas y acciones fuera de orden antes de que la unidad pase a la siguiente estación.
- Emite avisos correctivos en la estación en el momento del error, no al cerrar el turno.
- Captura datos por ciclo que conectan directamente con el MES y los sistemas de calidad para calcular el RTY.
La IA en el borde procesa los datos visuales localmente. Sin dependencia de la nube. Desempeño constante en todos los turnos, incluso a más de 12.000 piezas por minuto en líneas de alto volumen. Las plantas con NAGARE reportan un 35 % menos de retrabajo y un 30 % más de cumplimiento de proceso. En el conjunto de instalaciones actuales de Jidoka, más de 300 millones de piezas al día operan bajo esta arquitectura.
KOMPASS: cuando el hueco está en el defecto de pieza
Mientras NAGARE se ocupa de verificar la secuencia de montaje, KOMPASS se ocupa de la inspección visual de alta precisión a nivel de pieza. Alcanza un 99,8 % de precisión en líneas reales, procesa cada fotograma en menos de 10 ms y aprende nuevas variantes con un 60-70 % menos de muestras que los modelos de visión convencionales.
Juntos, NAGARE y KOMPASS cierran los dos modos de fallo que causan la pérdida de RFT: los vacíos de cumplimiento en el montaje y los defectos físicos que superan la inspección humana a nivel de pieza. Usar ambos elimina los puntos ciegos que mantienen a los programas de mejora dando vueltas sobre las mismas categorías de defecto.
Conclusión: el techo de calidad es un techo de supervisión
El estancamiento en el 92-95 % no es prueba de mala formación ni de SOP deficientes. Es prueba de una resolución de supervisión insuficiente entre el punto de ejecución y el punto de detección. En ese desfase se acumula el coste de retrabajo, y ahí es donde las mismas categorías de defecto reaparecen ciclo de mejora tras ciclo de mejora.
La supervisión por paso y por ciclo elimina ese desfase. Ese es el mecanismo. Si su tasa RFT se ha estancado pese a una inversión significativa en mejora, la siguiente conversación debería tratar sobre qué puede y qué no puede ver su sistema de supervisión actual a nivel de paso de proceso.
Reserve una demostración con Jidoka Technologies.
Preguntas frecuentes
1. ¿En qué se diferencia el RFT del rendimiento de primera pasada?
El RFT y el rendimiento de primera pasada (FPY) miden la misma magnitud de fondo: el porcentaje de unidades producidas correctamente sin retrabajo. En la mayoría de las plantas los términos se usan indistintamente. Cuando se distinguen, el FPY se sigue en cada paso de proceso mientras que el RFT se reporta a nivel de serie de producción. Los ingenieros de calidad deberían vigilar el FPY por paso; los responsables de planta reportan la cifra RFT agregada a dirección.
2. ¿Qué tasa RFT se considera buena?
Depende del sector y de la complejidad del proceso. Las líneas de montaje de automoción con trabajo estandarizado y sistemas a prueba de error superan el 99 % (SixSigma.us). La mayoría de los fabricantes discretos operan entre el 92 % y el 98 %. Si su tasa se ha estancado pese a una inversión importante, el hueco casi siempre está en la resolución de supervisión a nivel de paso, no en el conocimiento del operario.
3. ¿Puede la supervisión con IA integrarse con el MES y los sistemas de calidad existentes?
Las plataformas modernas de IA en el borde se conectan con MES, ERP y sistemas de gestión de calidad mediante API estándar. NAGARE se integra con plataformas MES y sistemas de calidad, cerrando el bucle entre los datos de ejecución y los flujos de mejora del RFT. Confirme la cobertura de la API y la compatibilidad del esquema de datos antes de comprar, ya que varían según la versión del MES.
4. ¿Con qué rapidez mejora el RFT la supervisión con IA?
En plantas donde la causa principal de los defectos son las brechas en el cumplimiento de los procesos, la mejora suele ser medible en las primeras semanas de implementación. La corrección en tiempo real en la estación modifica el comportamiento del operario con mayor rapidez que el reentrenamiento posterior al turno, ya que interviene justo en el momento del error. La mejora se acumula a lo largo de 12 meses a medida que los datos por ciclo alimentan la revisión de los SOP y los ciclos de acompañamiento.