現代のエレクトロニクス製造は変化が激しく、生き残るためには完璧なメタルマスク印刷品質が不可欠です。 データによると、 60% のSMT(表面実装)の問題は、まさにこの工程で発生します。はんだ印刷検査でミスを発見することは大きなコスト削減につながり、後工程での高額な手直しを未然に防ぎます。
本ガイドでは、 SPIによる欠陥検出 がいかに微細なエラーの早期発見に役立つかを解説します。なぜSMT実装において3Dはんだ印刷測定が必須なのか、その理由がわかります。
今日、はんだ印刷検査はPCB実装の品質を高く維持するために欠かせません。 自動光学検査 とリアルタイムの欠陥検出を活用して、はんだの高さ測定を行い、不良を未然に防ぎましょう。
はんだ印刷における8つの重大な欠陥
生産ラインを止めないためには、何を測定しているのかを正確に把握する必要があります。はんだ印刷検査システムは、単にはんだの有無を確認するだけではありません。3Dはんだ印刷測定を用いて、すべての塗布状態をマッピングします。
これにより、エラーを早期に発見し、メタルマスク印刷の品質を向上させることができます。 SPIによる欠陥検出で特定される主な8つの問題は以下の通りです。
はんだ印刷欠陥 #1:はんだ不足 はんだの高さ測定値が規定のしきい値を下回った場合に発生します。材料が不足すると接合部の強度が不足し、熱ストレスに耐えられなくなります。これは多くの場合、電気的な接続が途切れる「オープン」不良の原因となります。
はんだ印刷欠陥 #2:はんだ過多 材料が多すぎるのも、少なすぎるのと同様に問題です。これは以下のような事態を招きます。 はんだペーストのブリッジ また、基板上を転がり回り、後から予期せぬ短絡を引き起こす原因となる厄介な「はんだボール」が発生します。はんだペースト検査(SPI)により、体積を100〜150ミクロンの範囲内に維持できます。
はんだペーストの欠陥 #3:はんだブリッジ これは、本来分離しているべき2つのパッドがペーストでつながってしまう現象です。即座に電気的な短絡を引き起こします。SPIによる欠陥検出を行えば、部品を実装する前にこれらのブリッジを発見できるため、致命的な故障を未然に防ぐことができます。
はんだペーストの欠陥 #4:印刷のズレ(オフセット) メタルマスクがわずかでもずれると、ペーストがパッドから外れてしまいます。これにより部品が水平に載らなくなり、基板実装の品質が損なわれます。はんだペースト検査は、基板が次の工程へ進む前にこの位置ずれを検知します。
はんだペーストの欠陥 #5:形状変形(ピーキング) 「ドッグイヤー」とも呼ばれ、ペーストの頂点が鋭く尖ってしまう現象です。スキージがペーストを引き上げる際に発生します。部品が均一に押し付けられなくなるため、SMT実装に悪影響を及ぼします。
はんだペーストの欠陥 #6:ブリーディング(滲み) ペーストがパッドの領域外に広がってしまう現象をブリーディングと呼びます。メタルマスクと基板の密着が不十分な場合に発生します。はんだペースト検査では、将来的な短絡の大きなリスクとして警告されます。
はんだペーストの欠陥 #7:スランピング(ダレ) 印刷後にペーストの高さが崩れ、広がってしまう現象です。主に湿度が高い場合や、古いペーストを使用した場合に起こります。ペースト体積検査により、この「溶け出し」現象がブリッジに発展する前に検知できます。
はんだペーストの欠陥 #8:開口部の詰まり ペーストの塗布漏れは、メタルマスクの開口部を確認する必要があるサインです。メタルマスクの微細な穴が詰まると、「スキップ」や「ペーストなし」のエラーが発生します。はんだペースト検査は、これらの塗布漏れを即座に検知します。
これら8つの欠陥を修正することで、 SMT実装 の信頼性が維持されます。 それでは、はんだペースト検査を非常に効果的なものにしている技術について見ていきましょう。
3Dはんだペースト検査技術の仕組み
最新のはんだペースト検査は、単に写真を撮るだけではありません。基板のデジタルマップを構築します。2026年現在、最高水準のシステムでは以下が活用されています。 位相シフト法(PMP) (PMP)により、正確な測定結果を実現します。
この技術は光を利用することで、平面的なカメラでは捉えきれない情報を可視化します。微細な部品であっても、ステンシル印刷の品質を完璧に維持することが可能です。
- 構造化光投影: 装置がPCBに光のパターンを投影します。これが3Dはんだ印刷検査(SPI)です。投影されたパターンは、はんだペーストに当たると歪みます。
- 3D再構成: 高速カメラが光の歪みを捉えます。システムはそれをもとに、はんだの高さ、面積、体積を算出します。これにより、サブミクロン単位の精度で3Dモデルが生成されます。
- AI分類: 最新のシステムでは、 畳み込みニューラルネットワーク(CNN) を用いてSPIの欠陥検出を行います。このAIは、本物の欠陥と影を識別するように学習します。これにより誤報が減り、生産ラインを止めることなく稼働させることができます。
- クローズドループフィードバック: これが最も高度な機能です。はんだのブリッジや量不足を検知すると、システムが印刷機にフィードバックを送ります。スキージの調整やステンシルの自動クリーニングを指示することが可能です。
この技術により、SMT実装の高速化と高精度化が実現します。人間には不可能なレベルのリアルタイムな欠陥検出が可能になります。 次に、はんだ印刷検査(SPI)と自動光学検査(AOI)を比較し、両者がどのように連携するかを見ていきましょう。
SPIとAOI:戦略的な品質シナジー
多くの人が、 自動光学検査(AOI) があればSPIは不要だと考えています。しかし、実際の現場ではそうではありません。これら2つのシステムは互いに補完し合うパートナーです。
両者が連携することで、PCB実装の品質が維持されます。SPIが工程の初期段階で問題を捉え、AOIが最終結果を検査します。両方を活用することが、SMT実装で最良の結果を得るための鍵となります。
SMTラインにおけるSPIとAOIの比較:
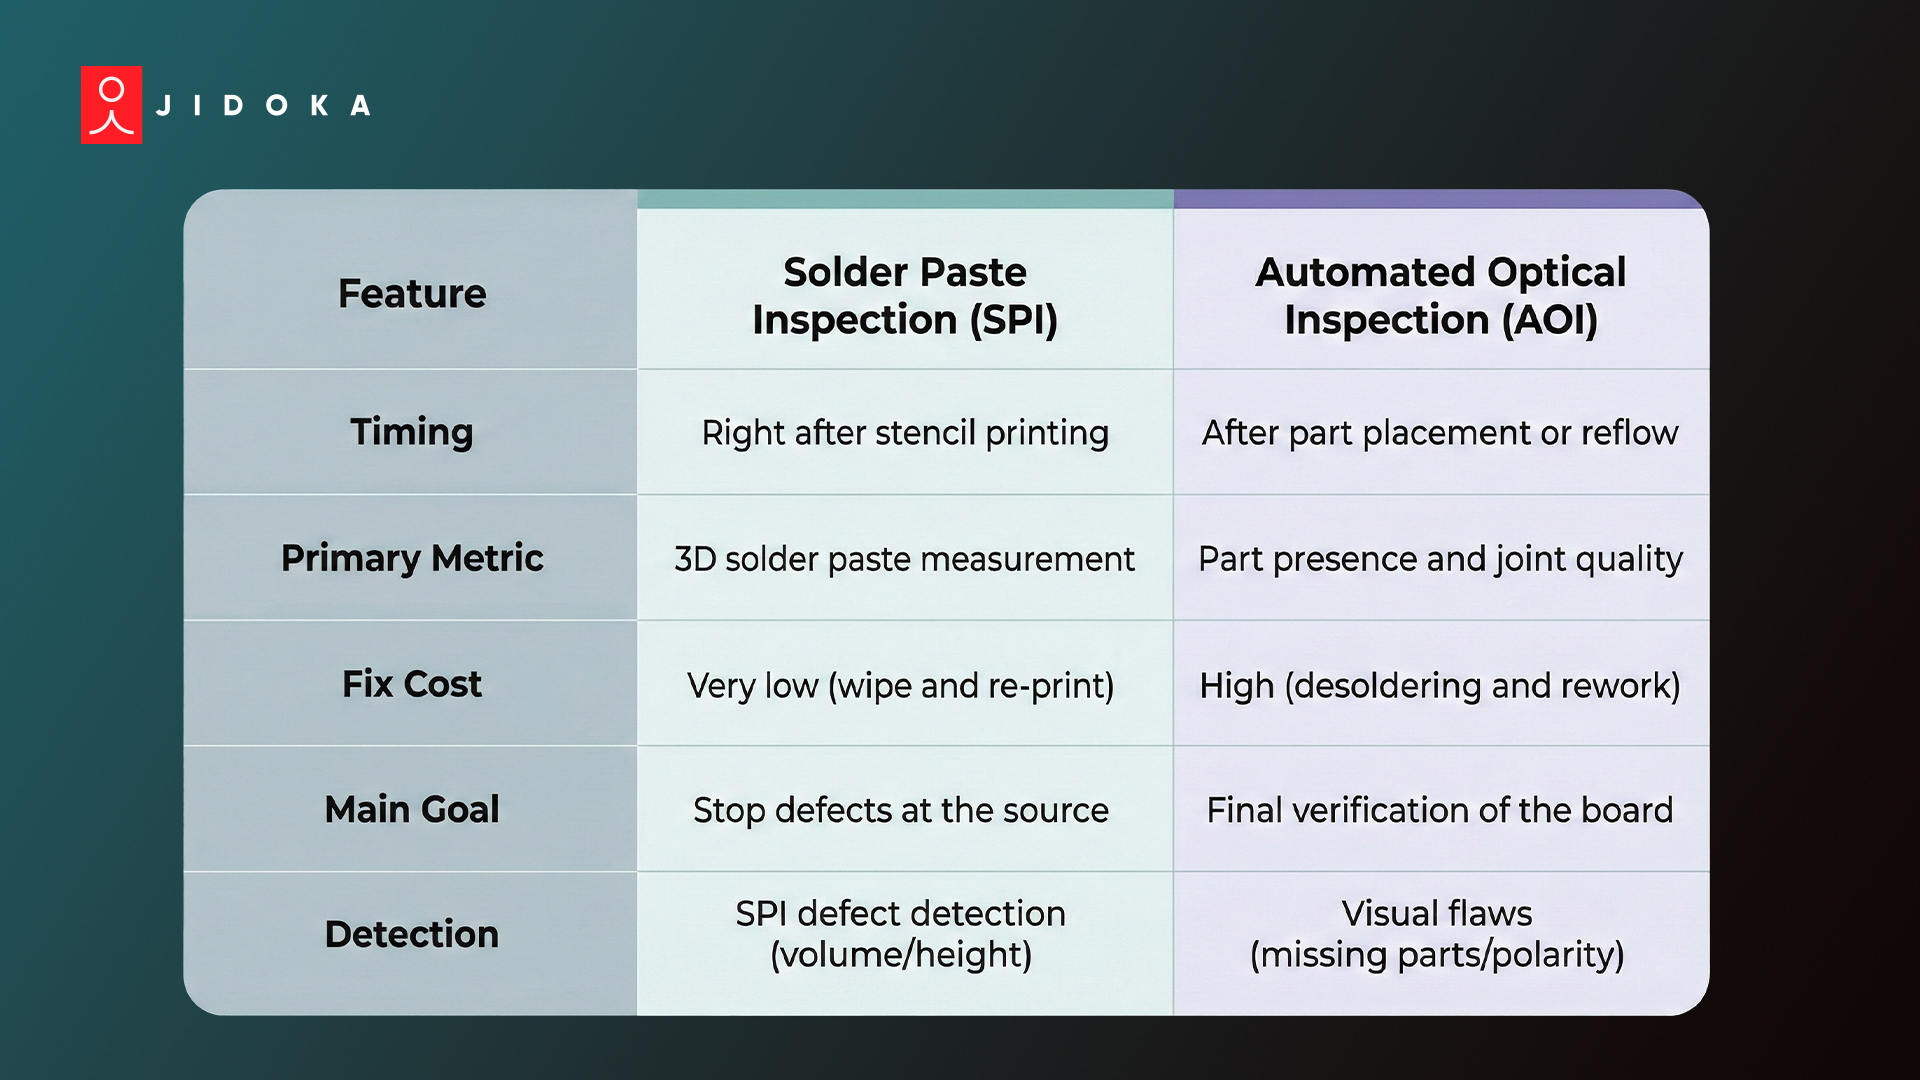
この表は、はんだ印刷検査(SPI)を導入すべき理由を示しています。AOIで後から短絡(ショート)が見つかった場合、SPIのデータを確認することで、問題の原因がステンシル印刷の品質不良にあるかどうかを特定できます。
これらの装置を連携させることで、 リアルタイムの欠陥検出ループが構築されます。この連携により、あらゆる不具合の根本原因を突き止めることが可能になります。SPIとAOIを併用することで、すべての基板で完璧な品質を保証できます。
それでは、こうした欠陥を未然に防ぐための印刷プロセスの改善方法を見ていきましょう。
ステンシル印刷プロセスの最適化
欠陥を見つけるよりも、未然に防ぐ方がコストを抑えられます。SPIの検査レポートを良好に保つためには、欠陥が発生する前に食い止めることが重要です。
ステンシル印刷の品質を向上させるために、以下の4つのポイントに注力してください。
1. ステンシル設計: ナノコーティングを施したレーザーカットステンシルを使用してください。ステンシルの開口部(アパーチャ)は、パッドよりも 10~20% 小さく設計することを確認してください。これにより、微細部品におけるはんだブリッジを防止できます。
2. スキージの設定: スキージ速度は 20~40 mm/秒に設定してください。速度が速すぎると「ピーキング」が発生します。また、圧力が強すぎると開口部からペーストが掻き出されてしまい、適切なはんだ厚みが得られなくなります。
3. 環境管理: はんだペーストは非常にデリケートです。工場内の温度は 20~25°C湿度は 60%以下に保つ必要があります。湿度が高いとペーストがダレてしまい、PCB実装の品質が低下します。
4. 定期的なメンテナンス: 数回印刷するごとに自動ステンシルクリーナーを使用してください。開口部の詰まりは、SPIで欠陥アラームが発生する最大の原因です。ステンシルを清潔に保つことで、常に完璧なペースト量検査が可能になります。
これらの手順を管理することで、SMT実装プロセスは大幅にスムーズになります。また、3Dはんだペースト検査を適切な許容範囲内に維持できます。 それでは、Jidoka TechがAIを活用してこのプロセス全体をどのようにスマート化しているかを見ていきましょう。
Jidoka Techによるインテリジェントはんだペースト検査の導入
高い需要に対応する工場向けに、 Jidoka Tech は、過酷な環境下でも性能を発揮するAI搭載の検査システムを提供しています。同社のチームがカメラと照明を最適に調整するため、どのシフトでも安定したシステム運用が可能です。
このシステムを導入している工場では、 毎分12,000点以上 の部品、 1日3億回の検査においても一貫した結果が得られています。Jidokaは2つのツールを組み合わせることで、標準的な検査の枠を超えた性能を実現します。
1. KOMPASS は、 99.8%以上の精度を実現します フレームを解析することで 10ミリ秒未満で。 反射する金属や質感のある部品も容易に処理します。
2. NAGARE は、 100% の組み立て工程を追跡し、部品の欠落や手順の誤りを検知します。これにより、手直しを 20~35%削減できます。
このインライン検査AIシステムはローカルのエッジユニット上で動作するため、遅延が発生せず、はんだ印刷検査データをリアルタイムで正確に維持します。 Jidoka Techのコンサルティングを今すぐ予約して、 リアルタイムの欠陥検知がどのように生産ラインを変革できるかをご確認ください。
結論:ゼロ欠陥製造への道
はんだペーストは、あらゆる電子機器の要です。はんだ印刷検査が不十分だと、接合不良や予期せぬ短絡といった潜在的な問題に直面することになります。検知されないエラーは、市場での故障、高額なリコール、そしてブランドイメージの低下を招きます。たった一度の不良ロットが利益を損ない、成長を停滞させる原因となり得ます。
ステンシル印刷の品質低下が、貴社の成功を妨げないようにしましょう。 Jidoka Tech は、工場から製品が出荷される前にエラーを捕捉するAI搭載の検査システムで、その解決策を提供します。
確実なリアルタイム欠陥検知で、貴社のハードウェアと顧客を守りましょう。 今すぐJidoka Techにご連絡ください.
よくある質問
1. SPIは多層基板内部の欠陥を検出できますか?
いいえ、はんだ印刷検査(SPI)は表面のみを検査します。内部の欠陥や隠れた接合部については、自動X線検査(AXI)が必要です。ただし、SPIによる欠陥検出を行うことで、それらの層が最終製品に組み立てられる前に、ステンシル印刷の品質を完璧に保つことができます。
2. 大ピッチの部品にも3D SPIは必要ですか?
はい。大きな部品であっても、3Dはんだ印刷検査は不可欠です。はんだの高さと体積を測定することで、接合不良を未然に防ぎます。このリアルタイムの欠陥検出により、SMT実装の信頼性が維持され、高い基板実装品質が保たれます。
3. SPIシステムの校正はどのくらいの頻度で行うべきですか?
ほとんどのシステムは起動時にセルフチェックを行います。しかし、 認定マスター基板 を使用して週に一度校正を行うことを推奨します。これにより、温度や湿度の変化がステンシル印刷品質に影響を与える場合でも、3Dはんだ印刷検査の精度を維持できます。
4. SPIはステンシル開口部の検証に役立ちますか?
もちろんです。システムは「スキップ」や塗布漏れを監視することで、常にステンシル開口部の検証を行います。目詰まりが発生した場合は即座に警告を発します。この自動化されたはんだ体積検査により、SMT実装の不具合を未然に防ぎ、コスト増大を回避できます。
5. SPIはどのようにはんだブリッジを防ぐのですか?
システムは3Dはんだ印刷検査を用いて、パッド間にはんだが広がっている箇所を特定します。はんだブリッジを即座に検知することで、自動ステンシルクリーニングを作動させます。これにより、基板実装品質を高く保ち、SMT実装ラインを保護します。