50個に1個ではなく、すべての部品を測定
- 長さ、幅、高さ、厚さ、直径をインラインで測定
- 隣接する部品間のギャップ幅とパネル面差を確認
- 部品ごとに、すべての測定値を図面公差と照合
- ラインから取り外さず、移動中の部品を測定
100%
部品の測定率
>99%
検出精度
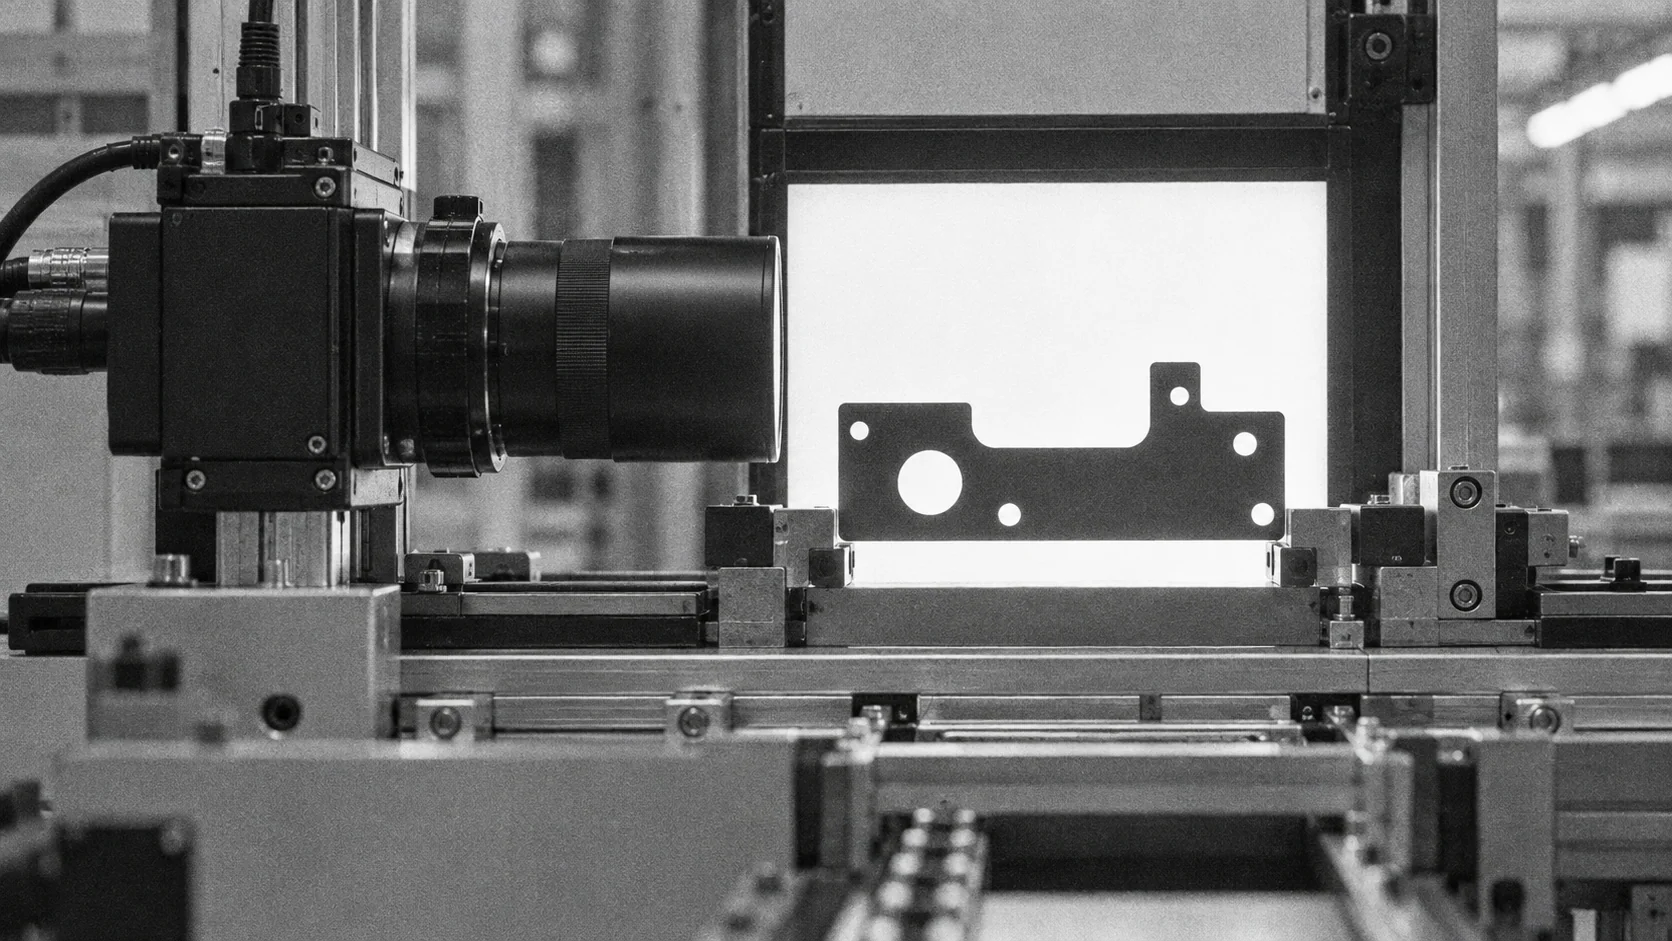
KOMPASS AIは、既存のカメラを通じて、ライン上を流れるすべての部品の長さ、直径、厚さ、ギャップ、面差を測定します。抜き取り検査も、三次元測定機(CMM)の順番待ちも、バッチ完成後に寸法変動が見つかることもありません。部品がラインを出る際に、その測定値と記録が残ります。


手作業の測定には時間がかかり、CMMの待ち時間も長いため、寸法検査は特に抜き取り検査になりがちです。サンプル間の部品は測定されずに出荷され、寸法変動が見つかるのは生産中ではなく、バッチが完成した後になります。


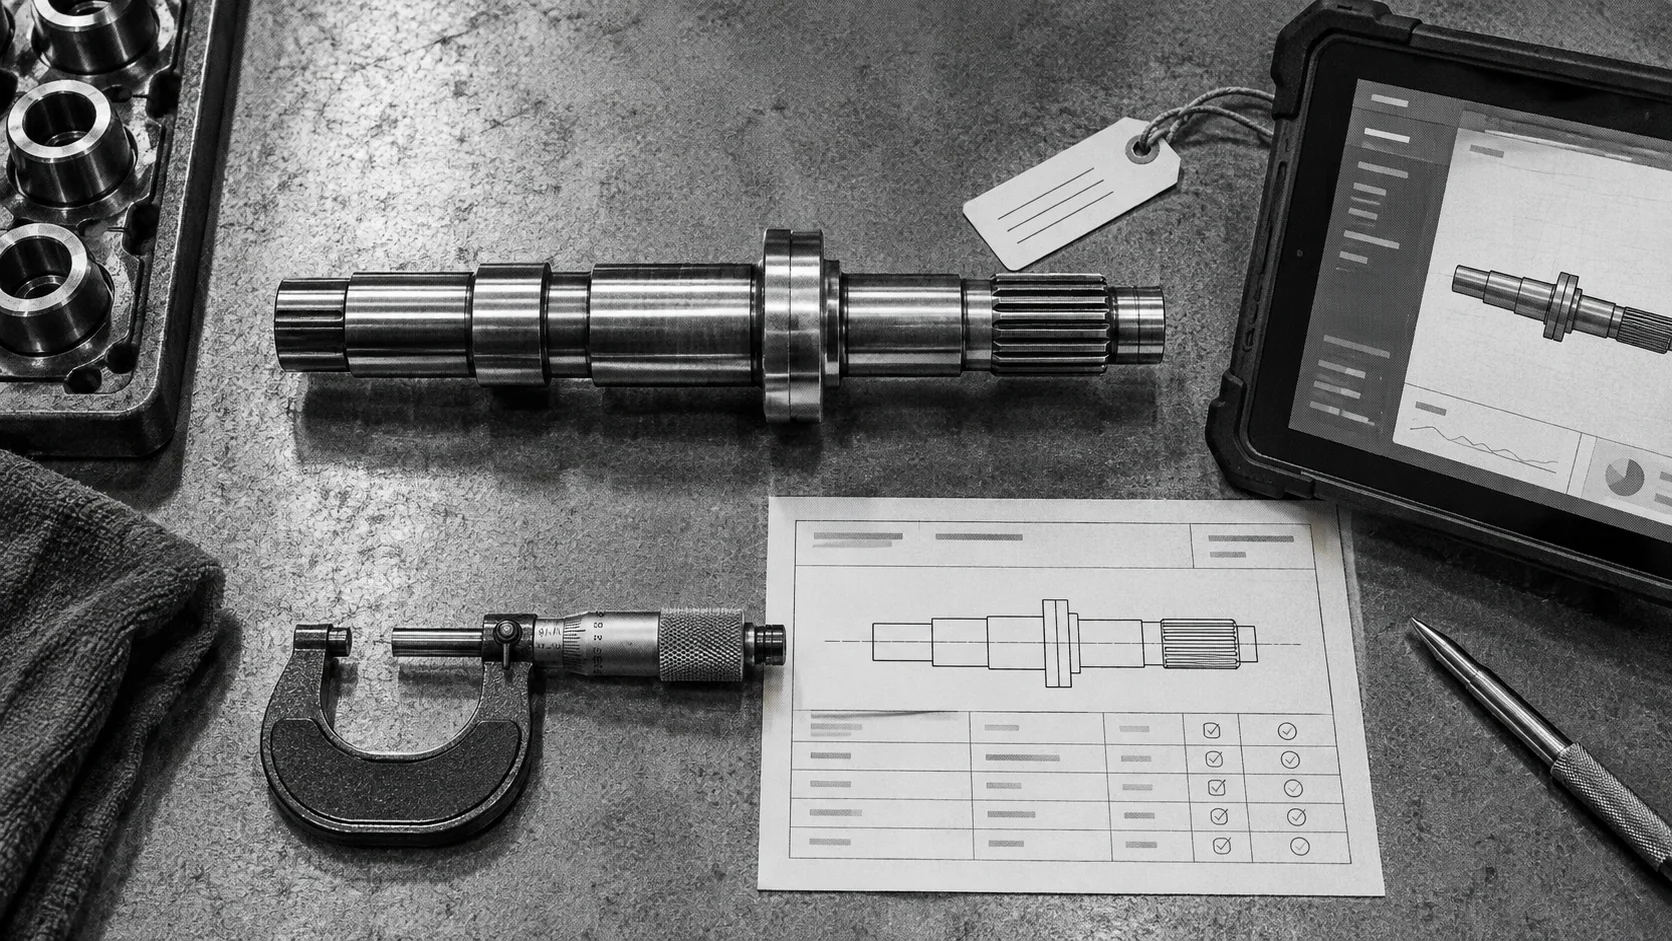
当社のAI製品検査システムKOMPASS™は、モジュール式の画像処理ハードウェアと連携し、通過する各部品を測定します。すべての寸法を図面公差と照合し、出荷したすべての部品について、測定値と画像を保存します。

お客様のラインでの稼働をご確認ください
現在、外観や組み付けのどこに課題があるかを当社エンジニアにお伝えください。お客様のラインに合わせて、導入方法、期間、費用をご説明します。
詳しく見る — 専門家に相談測定は、ラインで使用中のカメラで行います。実証実験専用ラインも、計測セルの新設も不要です。当社には同様の導入を設計した実績があり、それが迅速な導入につながっています。
お客様のラインを確認し、公差範囲に対するカメラ、光学系、照明の適合性を検証します。その上で、測定する部品と寸法の範囲を定めます。
モデルは、お客様が実際に管理している図面公差に基づき、対象部品と測定箇所に合わせて設定します。学習には、欠陥ごとに20サンプルを使用します。
現在のゲージ検査やCMMの結果と並行してシャドーモードで測定し、結果の一致を確認してからリジェクトゲートと連動させて本稼働します。導入期間は6~8週間です。
最も厳しい公差と、最も生産量の多い部品についてお聞かせください。お客様のラインでの実証実験範囲をご提案します。
比較
検査範囲

サンプルの中から1個を手作業で測定
初品検査と定期監査

部品の100%をインラインで測定
測定場所
部品を停止させたライン上
ライン外で1個ずつ
部品が流れるライン上
寸法変動の発見時点
サンプルが不合格になった時
次の定期監査時
変動の傾向が始まった時点で通知
ギャップと面差
隙間ゲージと人の判断
治具、ロボット、専用セル
パネルが通過する際にインラインで測定
ハードウェア
ノギス、ゲージ、通り・止まりゲージ
専用の計測室
既存のカメラで稼働
トレーサビリティ
用紙に記入した数値
抜き取り部品ごとの報告書
すべての部品の測定値と画像
初回から正しく
期待に頼る
事後に確認
すべてのシフトで、初回から正しく

サンプルをゲージや計測室へ運ぶのではなく、生産ラインを流れる部品をその場で測定することです。画像処理システムが各部品を撮影し、指定された寸法を測定して図面公差と照合します。部品が次工程へ進む前に、合格または不合格を判定します。
いいえ。CMMは、初品承認、厳しい公差が求められる形状、校正作業のための精密測定機器であり、引き続き使用します。KOMPASSが担うのは、生産中に寸法変動が起こる箇所を、ライン速度で、すべての部品について確認するという、CMMでは対応しきれない範囲です。多くの工場では両方を併用し、抜き取り検査への依存が減ることで、CMMで測定する量が少なくなります。
対応できる公差は、単一の代表数値ではなく、光学系、視野、部品の姿勢がどれだけ安定しているかによって決まります。そのため、見積もり前のライン調査で、お客様の部品を公差範囲に対して測定します。また、本稼働前には、既存のゲージ検査結果と照合するシャドーモードで検証します。
はい。この用途は、特に需要の高い個別ユースケースです。隣接する部品が通過する際にギャップ幅とパネル面差を測定するため、外観や組み付けの問題を、完成品監査や顧客からの苦情を待たずに、組立中に把握できます。
欠陥検査や表面検査は、傷、へこみ、亀裂、異物など、部品が損傷しているかを確認します。このページが扱うのは、長さ、直径、厚さ、ギャップなど、部品の寸法が正しいかどうかです。一方の検査に合格しても、もう一方で不合格になることがあります。同じカメラ位置から、両方を確認できる場合も少なくありません。
KOMPASSは、ライン上に設置済みのカメラで稼働します。PLC、ロボット、コンベヤーに接続し、滞留時間内にリジェクトゲートを作動させます。測定値は表計算ファイルではなく、SPC、MES、ERPに供給されます。処理はエッジで行い、データを施設内に保持します。


