実際の作業場所でサイクルを測定
- 監視対象の各作業について、映像で確認できる開始・終了イベントを定義
- 合意したステーションとカメラ視野で、繰り返すサイクルを測定
- 観測した作業を、対象製品と作業方法の標準と比較
- 時折行うストップウォッチ測定に頼らず、ばらつきを確認
サイクルごとに
実際の所要時間を記録
標準と比較し
差を見える化
NAGARE AIは、ラインで使用中のカメラに生産監視機能を加えます。サイクルタイムを測定し、短時間の停止を明らかにし、実作業を標準と比較することで、シフトが進行している間に、時間損失への対応を支援します。
生産監視では、作業の開始から終了までの間に、時間がどこへ使われたかを説明できることが大切です。受け渡しの遅れ、繰り返す調整、短い待ち時間は、シフト平均の中に埋もれてしまいます。監督者が調査する頃にはラインは先へ進み、確認できる証拠も失われています。


NAGAREは、目視できる動作とステーションの活動を、実際の作業の記録に変えます。サイクルを測定し、合意した標準と比較し、遅延の背景にある映像を確認することで、特定の作業から改善を始められます。
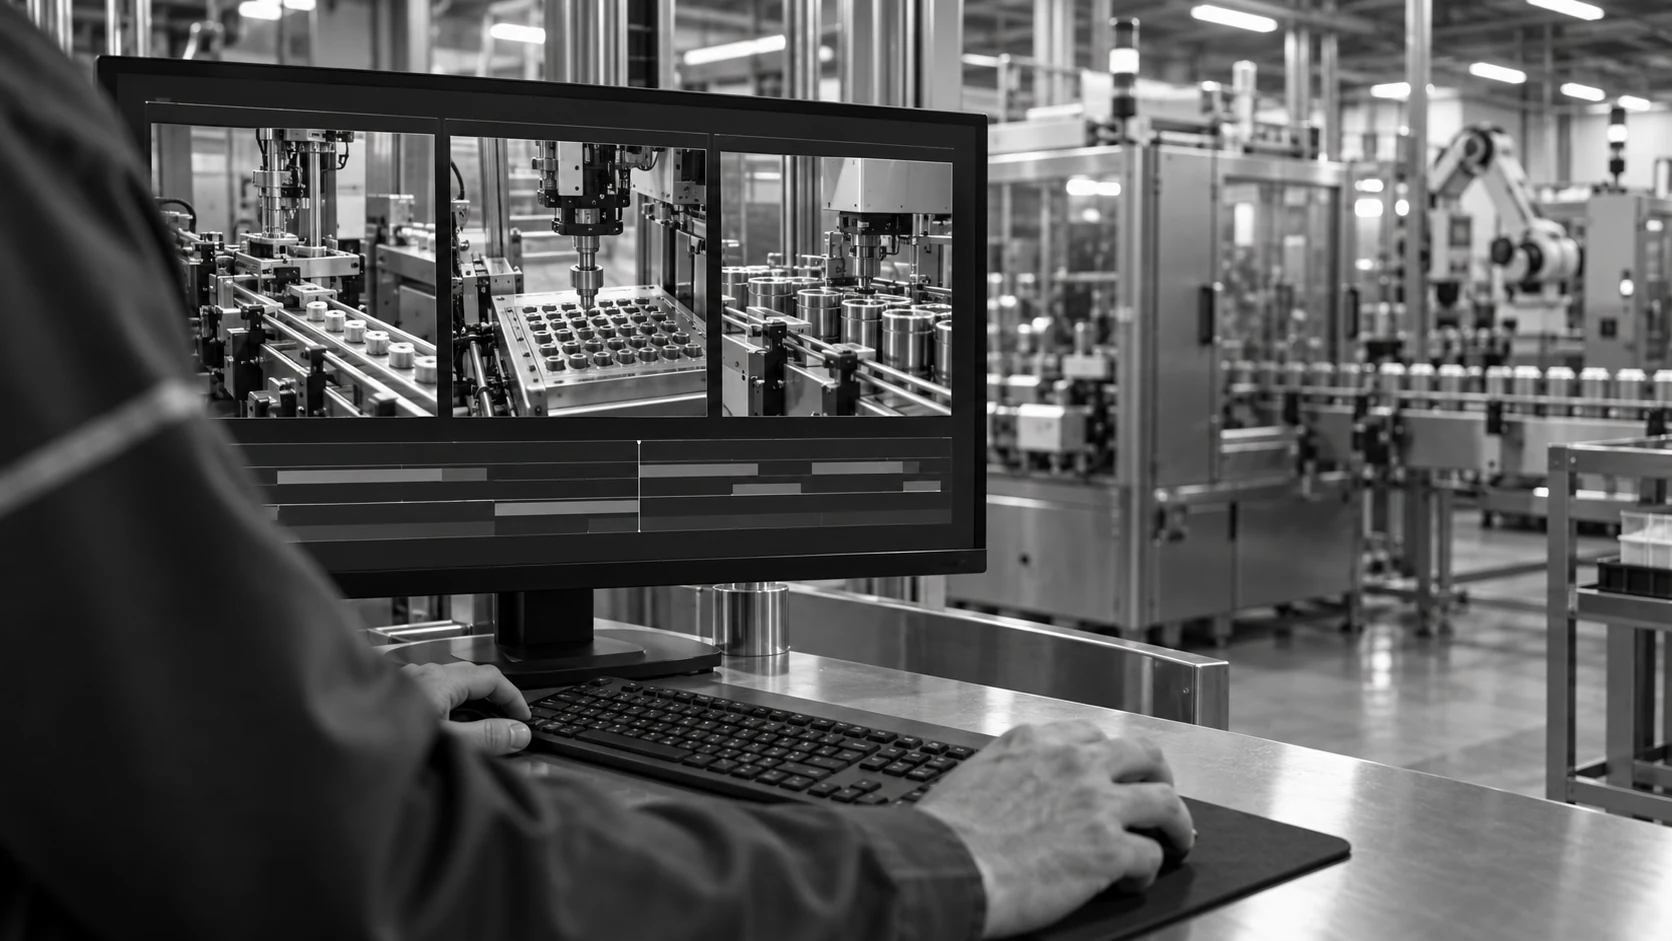
単一の作業セルから、比較可能なシフト同士まで。チームが行動につなげられる測定から始めます。各用途では、合意したカメラ範囲、イベント定義、生産条件を使用します。
最も重要なステーションと損失から始めます。カメラ範囲を確認し、各イベントの意味を定義し、実際の工程と照合してタイミングを検証してから、チームがダッシュボードを運用します。
対象ステーションを選び、サイクルの境界を定義します。測定したい動作と受け渡しを、カメラで確認できるかを調べます。
実際のラインの代表的な映像を使用します。活動のラベル、時間しきい値、標準、製品条件を、生産チームと合意します。
測定したイベントを確認済み映像と照合し、ダッシュボードの定義を確認します。監督者が例外をどのように調査するかも定めます。
プラットフォームの基準値です。成果は用途、導入前の基準状態、導入範囲によって異なります。
手作業の調査、機械の信号、映像は、それぞれ工程の異なる側面を示します。数値の背景を知る必要がある箇所に映像の証拠を加え、共通の定義を使ってシフト間の実績を比較します。

生産監視は、工場で作業がどのように進んでいるかを追跡し、損失の特定や、期待値に対する実績の比較を支援します。このNAGAREの用途では、サイクルの所要時間、アイドル時間、合意済み標準との差など、目視できる作業を対象にします。カメラの証拠によって、監督者は個数やシフト終了時の説明だけに頼らず、例外を調査できます。
定義した作業のサイクルタイムは、記録した終了時刻から開始時刻を差し引いて求めます。繰り返すサイクルで、イベントの境界を統一することが必要です。サイクルタイム分析では、その分布、繰り返す遅延、比較可能な生産間の差を調べます。機械サイクル、オペレーターの作業手順、ライン全体のサイクルは、それぞれ異なる測定です。ダッシュボードがどの測定を表すかを合意してください。
一般的な道具には、ストップウォッチ、観測票、工程の録画、時間研究ソフトウェアがあります。時間・動作研究では、所要時間と作業の進め方の確認を組み合わせます。NAGAREは、目視できる動作とステーションのイベントを使い、その測定を支援します。方法の定義、観測結果の検証、現場で実行できる変更の判断は、引き続きエンジニアが行います。
関連する動作とサイクルの境界が映っていれば、映像を使った時間研究により、作業の証拠を得られます。カメラ角度、照明、フレームレート、遮蔽物は、安定して測定できる範囲に影響します。導入範囲の検討時には、通常のばらつきを含む、実際のステーションの代表映像を確認します。測定範囲と時間精度の見込みを合意する前に、既存カメラの適合性を評価します。
いいえ。アイドル時間の監視は、定義した活動が行われていない時間を示しますが、それだけで原因は分かりません。材料、機械、次工程への受け渡しを待っている場合もあります。是正措置を決める前に、周辺の映像と生産条件を確認してください。確認すべきなのは、作業の継続を何が妨げたのか、その中断を取り除けるかという点です。
微小停止の検出では、合意した継続時間とイベント定義に該当する、目視可能な中断にフラグを付けます。安定して検出できる最短時間は、カメラ範囲、画質、フレームレート、測定対象の活動によって異なります。通常の間と実際の中断を含む代表例を使い、しきい値を検証します。これにより、短い動きの変化をすべて生産損失と扱うことや、繰り返す停止を見落とすことを防ぎます。
標準時間との比較には、同じ作業、製品、作業方法について、現行の基準が必要です。同じサイクル境界で比較し、合意済みの余裕時間、計画的な休止、異常イベントを考慮します。NAGAREは観測した時間の証拠を提供し、標準の管理責任はお客様のエンジニアリングチームが担います。特に工具、材料の供給方法、製品バリエーションが変わった後は、目標を変更する前に差異を確認してください。
いいえ。カメラによる生産ライン監視は、目視できる作業と遅延についての証拠を追加します。MESは製造指図や実行記録なども管理し、完全なOEEの算出には、合意した可動率、性能、品質の入力値が必要です。導入時にデータ連携を定義してください。カメラの観測は既存システムを補完できますが、このページで定義した用途が、MES全体の置き換えを意味するわけではありません。
役立つ現場分析では、合意したサイクル時間、アイドル時間、標準からの差を、ステーション、シフト、製品の条件とともに表示します。監督者は、繰り返す例外から関連する証拠へ進める必要があります。指標の定義を統一し、観測期間を表示することで、短いサンプルとシフト全体、または異なる作業を比較してしまうことを防ぎます。
製品と作業の定義をそろえ、変更前後の同等な期間を生産分析で比較します。サイクルのばらつきや繰り返す中断に加えて、関連システムの生産量・品質指標も確認します。観測した作業が速くなっても、その改善が持続し、別の場所に遅延を移したり、新たな品質問題を起こしたりしなければ、初めて有効な改善といえます。元の基準値を残し、変更後は各シフトで同じ観測時間帯を確認してください。
NAGAREは、製造映像分析のためのオンプレミス・エッジ処理に対応しています。導入は、カメラの適合性、代表的な学習映像、合意したイベント定義の確認から始めます。施設の担当チームと、アクセス権、保存期間、連携要件を設定してください。プラットフォームの基準は、学習用映像120分、導入期間4週間です。最終的な範囲は、対象ステーションと稼働条件によって決まります。
サイクル目標と、報告書では説明できない遅延についてお聞かせください。NAGAREがライン上の作業をどのように測定できるかをご提案します。


