作業現場から得られるライブデータ
- ユニットの完了に合わせてステーションごとの生産量をカウント
- シフト中のサイクルタイムと停止状況を表示
- 生産量とあわせてプロセス遵守状況を追跡
- シフト終了時ではなく、常に最新の状態に更新
ライブ
シフト中もリアルタイムで更新
ステーションごと
生産量、サイクルタイム、停止時間
NAGAREは、機械では把握できない手作業工程のデータを製造生産性ダッシュボードに供給します。生産量、サイクルタイム、停止時間、工程遵守状況が映像からリアルタイムで更新されるため、監督者はシフト中に適切な対応ができ、管理者は現場と同じ数値をリアルタイムで確認できます。

















機械のデータは自動的にレポートへ反映されますが、手作業の工程では手書きの集計やシフト終了時の入力に頼らざるを得ません。そのため、画面上のデータは重要度の低い箇所では正確でも、最も重要な局面では遅延が生じてしまいます。


当社のAIプロセス監視ソフトウェア「NAGARE™」は、生産量、サイクルタイム、停止時間、プロセス遵守状況といった設定済みの観測データを用いて、製造生産性ダッシュボードを自動生成します。どの指標やクリップリンクを利用可能にするか、それらをどのように定義するか、またどのステーションや機械からの入力が必要かを決定します。表示される生産性への影響はNAGAREによる算出値です。新しいラインのダッシュボードには、独自のベースライン設定と成果の検証が必要です。
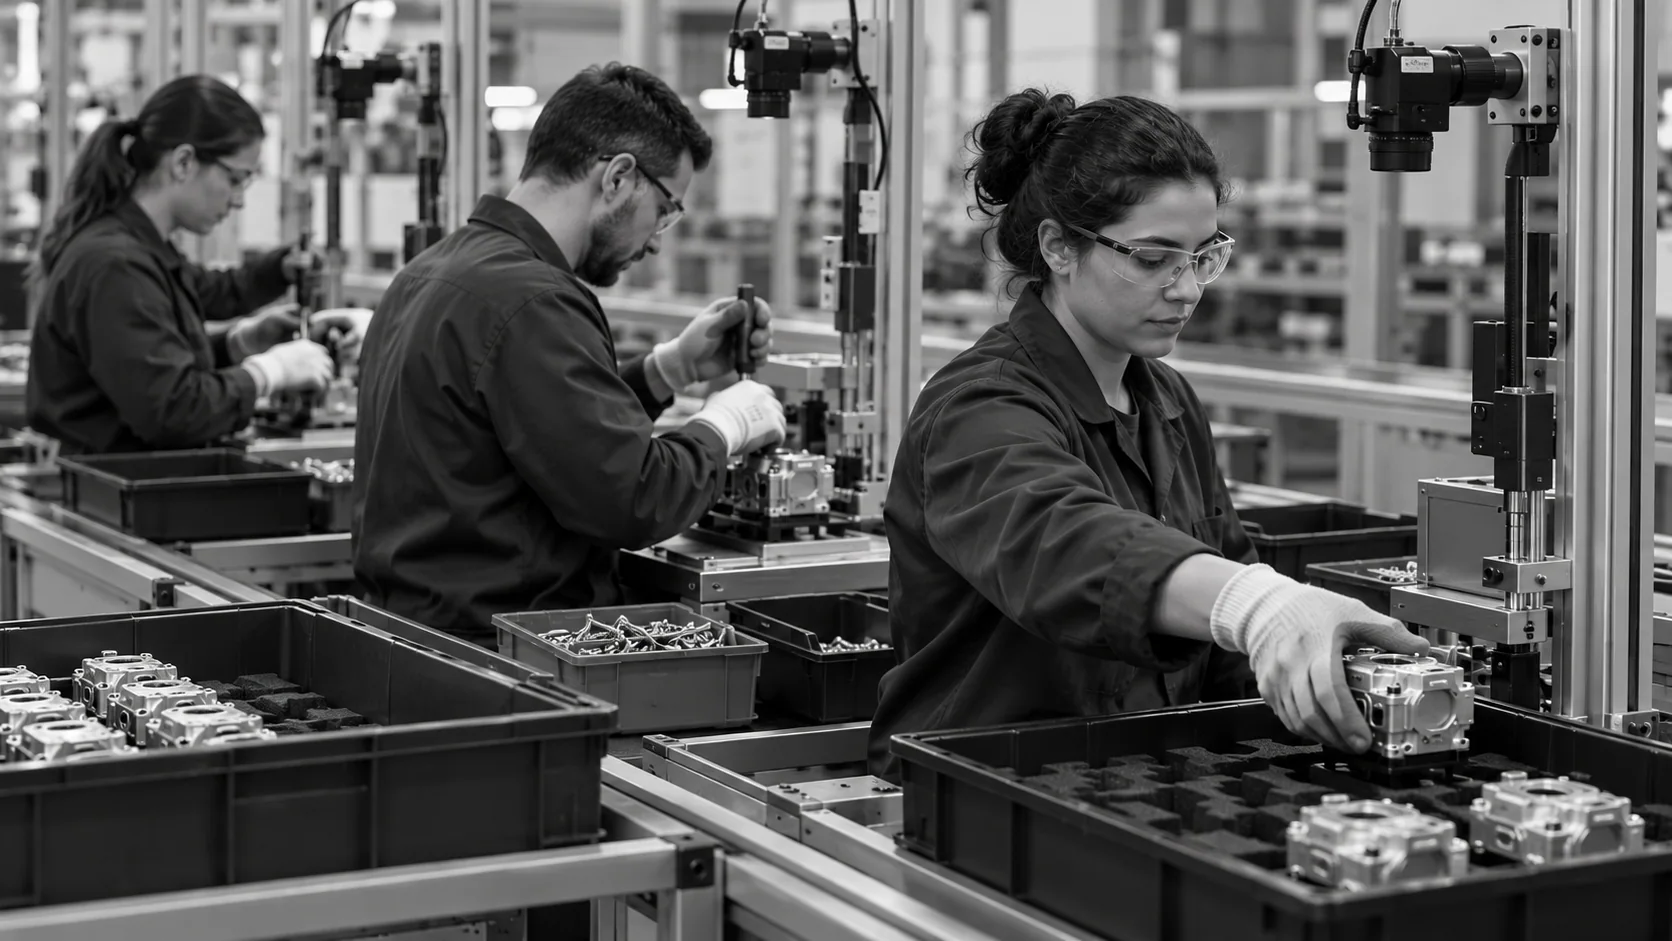
製造生産性ダッシュボードの価値は、その入力データによって決まります。NAGAREはステーションのカメラから手作業を直接計測し、利用可能な機械データと統合します。
カメラが各手動ステーションの生産高、サイクルタイム、停止時間、遵守状況を記録するため、手動入力は不要です。
適切な機械インターフェースと共通のイベント定義が合意されている場合、それらの記録を手動ステーションの観測データとどのように統合できるかを評価します。
スーパーバイザーは現在のシフト状況を、エンジニアは傾向と原因を、マネージャーは計画に対するラインの進捗を確認できます。
どのオプションでも数値は表示されますが、手作業に関する数値のリアルタイム性や、その数値の背景にある理由を確認できるかどうかが異なります。
APA Engineering社では、NAGAREダッシュボードを活用してプロセス遵守状況と違反をリアルタイムで可視化しています。各キッティングステーションの生産性を追跡し、すべてのキットに対して動画によるトレーサビリティを確保しています。
APA Engineering社が公開した成果には、リアルタイムダッシュボードを含むキッティング工程全体の導入効果がまとめられています。

まずは、現場が実際に行動に移せる少数の指標から始めるのがポイントです。例えば、目標に対するアウトプット、標準サイクルタイム、停止原因、プロセス遵守率などが挙げられます。機械が主体の現場ではOEE(設備総合効率)の推移も有効ですが、手作業のステーションにはそれぞれに適した指標が必要です。情報が詰め込まれた画面は無視されがちですが、的を絞った画面はしっかりと確認されます。そのため、多くの工場では4〜5つの指標から開始し、必要に応じて項目を増やしていくのが一般的です。各指標には、シフト中にその数値に基づいて行動を起こす責任者を割り当てるべきです。
ほとんどの生産画面は、機械、MESの投稿、または手入力からデータを取り込んでいます。これは自動化された設備には有効ですが、手作業のステーションでは推定値になるか、反映が遅れる原因となります。NAGAREでは、ステーションのカメラから直接手作業を測定するため、組み立て、キット化、梱包の各ステーションも機械と同等の詳細さと鮮度で表示され、ライン全体を一つのシステムとして可視化できるようになります。
多くの工場では、チームがシフト中の出力や停止状況を把握できるよう、ステーションレベルのビューをウォールボードや画面に表示しています。個人の数値の取り扱いには注意が必要です。オペレーターの生産性ダッシュボードは、個人のランク付けではなく、コーチングや作業方法の違いから学ぶために活用するのが最適です。誰が何を見るかというルールは導入前にチームと合意し、データへの信頼が高まるにつれて見直すことができます。
ステーションのデモンストレーション中に、利用可能なドリルダウンビューについて合意します。有効なレビューパスは、ラインレベルの結果から、関連するステーション、期間、サイクル、または停止へと移動し、保持・リンクされたクリップを確認できるものです。これは確認すべきワークフローの要件であり、すべての導入環境で同一のメニューを約束するものではありません。レビュー担当者が実際に存在する証拠に基づいて数値を調査できるよう、識別子、タイムスタンプ、アクセス権、保持期間を確認してください。
生産計画やタクトタイムが各時間およびシフトの目標を設定し、シフトの進行に合わせて測定された出力がそれに対して表示されます。ギャップが生じた場合、その原因となった停止や長いサイクルが数値の横にリストアップされます。これにより、スーパーバイザーはシフト中にリカバリーが可能か、再調整を行うか、サポートを呼ぶか、あるいは損失を受け入れるかを判断できます。
拠点間で定義が重要な場合、ISO 22400が製造オペレーション管理における主要業績評価指標(KPI)の参照基準となります。標準的な定義を使用することで、ライン間や工場間で数値を比較可能に保てます。ステップタイムや遵守率などの手動測定項目はチームと定義をすり合わせるため、どの画面やレポートでも同じ意味を持つようになります。
ステーションでのキャプチャは、事後の手入力による遅延を削減できますが、データの鮮度はカメラの可用性、処理能力、接続環境、および設定された更新間隔に依存します。古い値が現在の出力と誤認されないよう、データの陳腐化や観測漏れがどのように表示されるかを定義してください。各チームが必要とする役割別のビューやシフトレポート、その他の要約(生成されるレポートの種類やタイミングを含む)について合意し、導入前にこれらのビューと更新内容をデモンストレーションで確認します。
現在使用しているレポートや画面、最も確認したいステーション、各ステーションの短い動画、および目標値をお送りください。会議で議論の的になりやすい数値があれば、併せてお知らせください。それらの情報をもとに、画面設計を行い、カメラ位置を確認し、導入前にライブ画面のサンプルをお見せします。
現在お使いのレポート、対象となるステーション、および各ステーションの短い動画をご共有ください。そのライン向けの製造生産性ダッシュボードを計画し、スケジュールと費用をご説明します。最初のラインの導入は、通常4週間以内に完了します。


