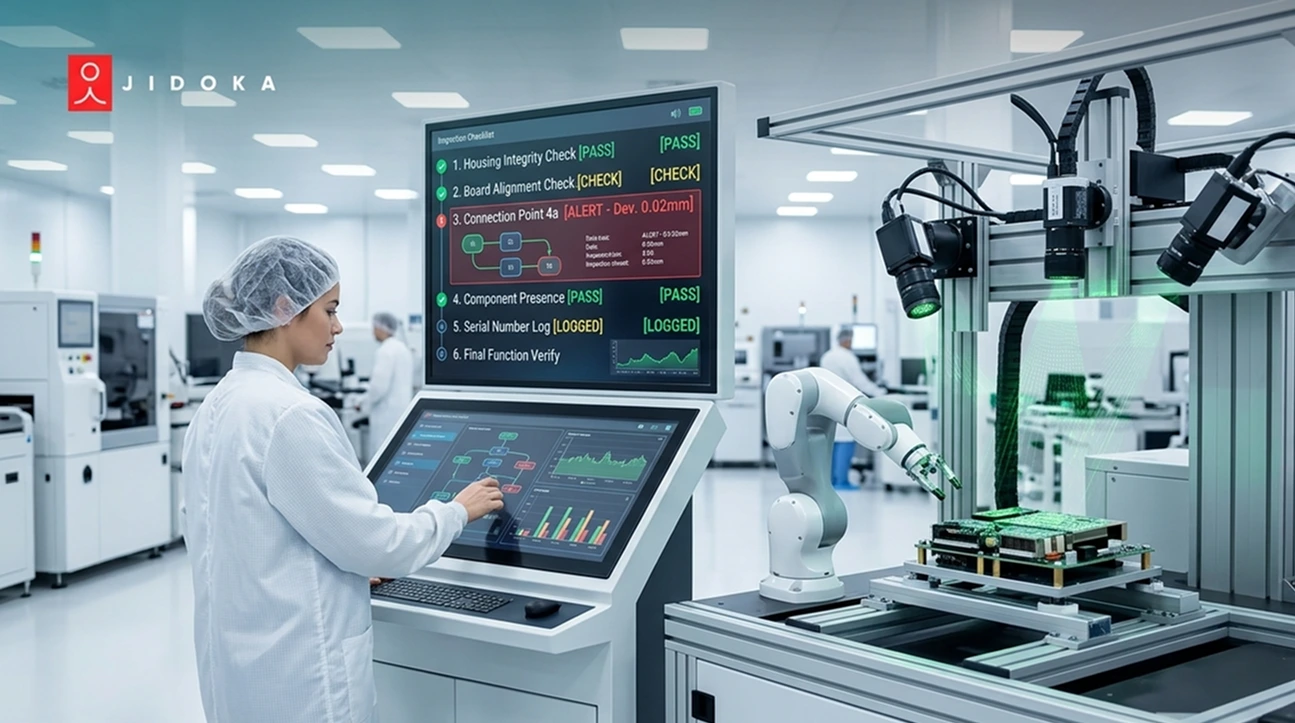
製造における検査チェックリスト を作業者の記憶に頼ることは、品質管理システムとは呼べません。それは不良品や公差外れ、顧客からの返品といったリスクを招く要因となります。2024年の調査では、標準化された品質監査チェックリストの製造プロトコルがない工場は、構造化された工場に比べて重要な寸法測定のミスが著しく多く、新しい作業者がシフトに入るたびにその差が拡大していることが明らかになりました。検査員の人数を増やすだけでは、この問題は解決しません。
作業者が手順を飛ばしたり、公差を誤解したりすることがないほど厳密な検証プロセスが必要です。本ガイドでは、チェックリストに含めるべき項目、各チェックポイントの配置場所、そしてデータ収集の自動化によって品質不良を数日ではなく数秒で可視化する方法を解説します。
重要なポイント: 製造における検査チェックリストとは、各生産段階で技術者が何を評価すべきかを正確に規定する文書です。構造化された品質チェックポイントリストは、推測による作業を排除し、欠陥が後工程へ流出するのを防ぎ、ISO 9001や顧客監査で求められる監査可能なコンプライアンス記録を作成します。
なぜ製造における検査チェックリストが必要なのか?
製造における検査チェックリストは、技術者に正確な公差、必要な工具、合否判定基準を提示することで、品質管理から人的な主観を排除し、シフトや作業者に関わらず同一の評価基準を保証します。
「品質は無料である。コストがかかるのは不適合である」。フィリップ・クロスビーが1979年に記したこの言葉は、ラインで最初のバッチを生産する前に正式な検査チェックリストの製造プロセスを構築すべきであるという、最も直接的な財務上の根拠です。欠陥の発見が遅れるほど、そのコストは段階的に増大します。ASQ(米国品質協会)の品質コストフレームワークでは、予防コスト、内部失敗コスト、外部失敗コストの比率を1:10:100と定義しています。
ASQの品質コストフレームワーク は、この比率の基準となるものです。チェックリスト段階への1ドルの投資は、手直しや保証請求の回避によって何倍ものリターンをもたらします。これこそが、検査員を増やすのではなく、チェックリストを構築すべき理由です。
作業者のバイアスの排除
書面化されたガイドラインは、検査員が記憶や個人の感覚に頼ることを防ぎます。これにより、手動検査における最も一般的な2つの失敗モード、すなわち新人のトレーニング不足と、経験豊富な作業者が無意識のうちに境界線上の部品を許容してしまう「慣れ」による品質低下を防ぐことができます。
チェックリストは、何を測定するかだけでなく、どのように測定するか、どの工具を使用するか、部品のどの箇所を測定するか、そしてどの公差基準と照らし合わせるかを標準化します。 トレーニングおよびスキル評価プログラム は、チェックリストの代わりとしてではなく、文書化されたチェックリストを基盤として構築された場合に、はるかに優れた成果を発揮します。トレーニングで特定のチェックリスト項目を参照することで、作業者は標準と検証手順を同時に習得できます。
品質チェックポイントリストの役割
**品質チェックポイントリスト**は、工場のコンプライアンスマップです。これは、欠陥品が次工程へ流出するのを防ぐための障壁がどこにあるかを正確に特定します。また、外部審査員が求める法的な監査記録としても機能します。 ISO 9001:2015 は、製品およびサービスが要求事項に適合していることを証明する文書化された情報を求めています。チェックリストは、まさにその文書にあたります。 医薬品製造 や 自動車生産 の現場では、実際の製品品質に関わらず、署名済みのチェックリスト記録が存在しないこと自体が不適合とみなされます。
コンプライアンスとベストプラクティスの徹底
規制の厳しい業界では、**製造検査チェックリスト**の文書化は推奨事項ではなく、認証取得の前提条件です。 自動車サプライヤー向けのIATF 16949規格 では、すべての工程において、検査頻度、測定ツール、合格基準を定めた管理計画の文書化が義務付けられています。標準化されたデジタルチェックリストを運用しているメーカーは、 品質監査 の要件を、属人的な知識に頼っている企業よりも迅速にクリアできます。これは、証拠が整理されタイムスタンプが付与されているため、記憶を頼りに後から再構築する必要がないからです。[確認事項:公開前にCMN 2025の監査時間55%短縮の統計を検証すること]
チェックリストの重要性を理解した上で、さらに重要なのは、生産価値を確実に保護するためにどこにチェックポイントを配置するかという判断です。
製造品質チェックポイントの定義方法
製造品質チェックポイントは、複雑で不具合が発生しやすい工程の直後、および不可逆的な組み立て工程の直前に配置すべきです。この2箇所こそが、不具合を早期に発見し、後工程でのコストを最大限に抑えられる場所だからです。
最もよくある配置のミスは、**製造品質チェックポイント**を戦略的な場所ではなく、都合の良い場所に配置してしまうことです。ライン末端での検査では、不具合のある部品に対して、それまでの全工程で人件費と材料費が既に投入された後に問題が発見されることになります。 ASQの品質コスト フレームワークでは、これを内部失敗コストと分類しており、不具合が検出されるまでに通過した工程数に比例してコストは増大します。
原材料の受け入れ検査
受け入れドックでの原材料検査は、全工程の中で最も投資対効果の高いチェックポイントです。すべてのサプライヤーは、仕様への適合を主張する分析証明書(CoA)を添付して出荷しますが、その文書は法的な主張であって、品質保証ではありません。独立した物理測定によってこれを照合することで、サプライヤーの主張を検証済みの受け入れ品質記録へと変えることができます。 NIST校正および測定基準 は、受入検査における計量要件を定義します。受入時に発見された欠陥は、その場での対応コストのみで済みますが、組立工程で発見された欠陥は、受入から発見までの間に費やされたすべての労力と材料費を無駄にします。
製造工程中の中間ゲート検査
溶接、接着、または封止の直前に配置される**ステージゲート検査**は、不可逆的な工程を、適合するサブアセンブリのみが通過できる管理されたゲートウェイへと変えます。このチェックポイントは、不具合がバッチ全体に波及する前に特定の工程で食い止めるため、迅速な根本原因分析を可能にします。 多部品組立検査 のユースケースは、ステージゲート検証がどのようにして組立順序の誤りを不可逆的な工程へ持ち込ませないかを実証しています。[確認:公開前にIQR 2024のスクラップ率28%削減の統計を確認すること]
最終製品の梱包検証
最終梱包検証は、製品が工場から出荷される前の最後のチェックポイントであり、製品品質と出荷精度の両方に責任を持つ重要な位置付けです。このチェックポイントでは、正しい部品番号、正しいリビジョンレベル、正しいロット番号、および梱包の完全性を検証します。 ラベルおよびテキスト認識の自動化 は、この工程をラインスピードで処理し、顧客への品質流出において最も大きな影響を及ぼす誤ラベルやリビジョン間違いによる出荷ミスを排除します。大量生産において手作業で最終検証を行うと、他の反復的な検査作業と同様に、疲労によるエラーが発生しやすくなります。
チェックポイントを配置した後は、各工程で作業員が具体的に何をすべきかを定義する必要があります。すべてのシフトで一貫した結果を生み出すためには、高いレベルの具体性が求められます。
製造品質監査チェックリストには何を含めるべきか?
製造品質監査チェックリストには、各検査項目に対して、使用する測定ツール、許容公差、および必須の承認要件を明記する必要があります。これは、異なる2人の作業員が同じフォームを使用しても同一の評価結果が得られるほど精密でなければなりません。
「直径を確認する」は品質監査チェックリストの項目としては不十分です。「Mitutoyo 500-196-30デジタルノギス(校正済み)を使用し、位置A3の外径を測定すること。合格範囲:25.00mm~25.05mm。範囲外は不合格。フィールド4Bに記録し、署名すること。」これが正しいチェックリスト項目です。この指示に含まれるすべての要素が、曖昧な表現では許容されてしまう特定のエラーモードを排除します。
計量ツールの指定
すべての**製造検査チェックリスト**の項目には、測定器のカテゴリーではなく、特定の測定器名を記載する必要があります。「ノギスを使用」とだけ書くと、作業員が工具箱に入っていた校正されていないノギスを使用する可能性があります。「ツールルームステーション7のMitutoyo 500-196-30デジタルノギス(校正ステッカー有効)を使用」と指定することで、そのような事態を排除できます。 NIST計量基準 は、検査機器の校正トレーサビリティ要件を定義します。チェックリスト上で機器を特定することは、測定システムの妥当性確認記録を作成することであり、 ISO 9001 およびIATF 16949の双方で義務付けられています。
合格・不合格のしきい値の定義
管理限界の上限値と下限値は、図面番号を参照させるのではなく、品質チェックリストのフォームに直接記載しなければなりません。これは、本格的な製造品質管理体制において不可欠な要件です。現場の作業者が公差を確認するためにわざわざ図面ファイルを開かなければならない状況では、生産のプレッシャーの中でその手順が省略されてしまいます。エンジニアリングチームが図面を改訂した際には、チェックリストも同時に更新される必要があります。この同期こそが、製造品質管理システムにおける文書管理の真の目的であり、現場の管理限界値は常に最新の承認済み仕様と一致していなければなりません。
説明責任を果たすための電子署名の義務化
**qcチェックリストガイド**の各段階で署名を義務付けることは、心理的な当事者意識と法的な説明責任を同時に生み出します。作業者が測定記録に署名するということは、テストを実施し、正しい測定器を使用し、推定値ではなく実際の測定値を記録したことを証明することに他なりません。この説明責任の構造は、 ASQ品質監査要件 において、監査可能な品質記録の核心要素として定義されています。[確認事項:公開前にBQI 2025の19%の精度向上に関する統計を検証すること。] デジタル作業指示書およびポカヨケ フレームワークは、各ステップで署名済みの記録が揃っていない限りフォームの送信を許可しないことで、この説明責任を自動化します。
正確で説明責任を伴うチェックリストこそが基盤となります。これをデジタル化することで、検査担当者を増員することなく、シフト全体で運用を徹底することが可能になります。
製造検査ポイントを自動化する方法
製造検査ポイントを自動化することで、静的な紙のフォームが、リアルタイムの 製造品質管理 ワークフローへと変わります。これにより、管理者は検査の不合格を発生した瞬間に把握できるようになり、シフト終了後に是正措置を講じるのでは遅すぎるという事態を防ぐことができます。
紙のチェックリストには、根本的な設計上の欠陥があります。それは、作業者が後からまとめて記入できてしまうことです。生産のプレッシャーがかかると、測定は実測ではなく推定で行われ、項目はスキップされ、シフト終了時にまとめて署名が行われるようになります。
必須項目を備え、Bluetooth接続の測定器と連携したデジタルチェックリストは、これら3つの欠陥を同時に解消します。すべての項目が入力必須となり、測定値は測定器から直接転送され、すべての送信には検査時点のタイムスタンプが記録されます。
紙から接続型タブレットへの移行
デジタル**製造検査チェックリスト**フォームを実行する堅牢なタブレットを使用すれば、作業者はすべての項目を完了させなければフォームを送信できません。必須項目、データ型検証(数値入力欄へのテキスト入力を禁止)、タイムスタンプの強制適用を備えたデジタルフォームは、紙の運用で生じていたあらゆる隙間を埋めることができます。 デジタル作業指示書およびポカヨケ このフレームワークでは、現在のステップの基準が満たされ記録されるまで、オペレーターが次のステップに進むことは構造的に不可能です。管理者は、オペレーターID、タイムスタンプ、測定値が記録された完全なデータを受け取ります。シフト終了後に手書きのフォームを解読する必要はありません。
デジタルノギスとスキャナーの統合
Bluetooth接続された測定ツールは、寸法を**qc checklist guide**のデジタルフォームに直接送信するため、転記ミスという失敗要因を完全に排除します。オペレーターが24.97mmを読み取り、24.79mmと入力してしまった場合、物理的な検査が正しくても測定記録は誤ったものになります。Bluetooth転送なら、キー入力そのものが不要になります。測定器が値を送信し、フォームがそれを記録し、システムが印刷された公差と照らし合わせて評価するため、オペレーターによる手動入力は発生しません。これは以下に直接つながります。 欠陥検出 ユースケース:測定の整合性により、欠陥データが転記ミスではなく、正確な実測値であることが保証されます。
リアルタイムQCチェックリストガイドデータの分析
製造品質チェックポイントのデータを集約するライブダッシュボードにより、統計的なパターンを翌週ではなく、発生したシフト内で可視化できます。特定の寸法が第2シフトでは12%の割合で不合格になり、第1シフトでは2%である場合、そのパターンは設計上の問題ではなく、工具のセットアップの違いを示唆しており、その診断結果はその日のうちに得られます。紙ベースの場合、同じパターンを特定するには数週間の手作業によるデータ集計が必要です。製造品質チェックポイントを自動化することで、シフト終了時の手動データ集計が不要になり、品質保証にかかる総労働時間を削減できます。
Jidoka Technologiesが検査チェックリストを自動的に強制する方法
すべての組み立て工程がチェックリスト項目である場合、手動でチェックリストを運用することがボトルネックとなります。Jidokaは、検査担当者の増員や紙のフォームを必要とせず、ラインスピードで各ステップをリアルタイムに検証するAIレイヤーを構築します。
KOMPASS は、毎分12,000個の部品が流れるライブラインで99.8%の精度を達成し、各フレームを10ミリ秒未満で確認します。また、標準的な画像処理システムよりも60〜70%少ない学習サンプルで新しい製品バリエーションを習得します。疲労することなく、測定をスキップすることもないカメラで最終製品の確認工程を代替し、 欠陥検出 を製造されるすべてのユニットに対して継続的に実行します。
NAGARE は、既存のカメラを通じて組み立て工程の100%を監視し、部品の欠落や誤った手順をリアルタイムで警告することで、手直しを20〜35%削減します。ステーションレベルで 品質チェックポイントリスト を強制し、 マルチコンポーネント組み立て および デジタル作業指示書 ユースケースでは、作業者がフォームを提出することなく、NAGAREがどのように各ステップを強制的に実行させるかを具体的に示しています。
もし貴社の製造工程における検査チェックリストが、カメラで自動的に検証可能な項目を作業者の目視に頼っているなら、 Jidokaとの短い相談を予約して、 貴社の生産ラインでどのような導入が可能かをご確認ください。
結論
製造現場における検査チェックリストは、単なる「品質への意図」と「品質システム」を分かつ決定的な要素です。製造上の品質チェックポイントをリスクの高いすべての工程に配置し、各項目に必要なツールと許容範囲を明確に指定し、承認の責任を明確化しましょう。さらにデータ収集を自動化することで、管理者は不具合をリアルタイムで把握できるようになります。顧客を守るために作業者の記憶に頼るのはやめましょう。
今日、生産検査ポイントをマッピングしましょう。統計的なリスクを排除し、すべてのユニットで確実な検証を行いたいとお考えなら、 貴社のラインでJidokaが何を実現できるか、ぜひお話ししましょう。
よくある質問
1. 製造における検査チェックリストプロセスとは何ですか?
製造における検査チェックリストプロセスとは、各生産段階で部品を評価するために技術者が使用すべき試験手順、ツール、および許容範囲を正確に規定するものです。これにより、主観的な判断を排除し、すべてのシフトで同一の品質基準を適用できる、標準化された再現性の高いワークフローが構築されます。これがなければ、検査品質は製品仕様ではなく、作業者の経験に左右されてしまいます。
2. 品質チェックポイントリストはどのように作成しますか?
まずすべての生産段階をマッピングし、過去の不具合発生率が高い工程や、後戻りできない工程につながるステップを特定します。各チェックポイントに、具体的な測定方法、指定の計測器、および明文化された許容範囲を割り当てます。結果をステップバイステップのフォーム形式にまとめ、作業者が順を追って完了できるようにします。これにより、現場で図面を確認したり、推測したり、解釈したりする必要がなくなります。
3. ステージゲート検査とは何ですか?
ステージゲート検査とは、特定の検証テストに合格するまで部品を次の工程に進めさせない、強制的な停止ポイントのことです。溶接、接着、シーリング工程の前にゲートを設けることで、修正コストが数日で済む段階でエラーを捕捉できます。ゲートを通過できなかった部品は、不具合を抱えたままコストを積み上げることを防ぐため、根本原因分析のために隔離されます。
4. 生産検査ポイントはどこに配置すべきですか?
**生産検査ポイントは、原材料の受け入れドック、寸法不安定性が確認されている機械加工工程の直後、不可逆的な組み立て工程の直前、そして出荷前の最終梱包ステーションに配置してください。** この4つの位置が、工程の中で最もコストのかかる段階を保護します。各段階の詳細については、 ASQ品質リソースライブラリをご覧ください。.
5. 工場が品質管理(QC)チェックリストをデジタル化すべき理由とは?
**デジタルQCチェックリストは、手書きによる転記ミスを防ぎ、オペレーターによる必須項目の入力漏れを防止します。また、測定値が許容範囲を外れた瞬間に、管理者にリアルタイムでアラートを送信します。** 紙のフォームでは、作業後に記録を記入したり、忙しい中で数値を推測で記入したりすることができてしまいます。一方、Bluetooth接続の測定器と連携したデジタルフォームなら、検査したその瞬間の正確な数値を記録できます。 デジタル作業指示書とポカヨケ システムが、このワークフローをどのように自動化するかをご覧ください。
6. AIは製造検査チェックリストをどのように自動化するのか?
** KOMPASS や NAGARE のようなAI画像認識システムは、既存のカメラを活用してリアルタイムで全製品・全工程を検査し、手作業によるチェックリスト確認を不要にします。** KOMPASSは毎分12,000個の部品を99.8%の精度で検査可能です。NAGAREはすべての組み立て工程を監視し、わずか数ミリ秒で異常を検知します。これにより、人員を増やすことなく、また紙のフォームを使うこともなく、手直し作業を20〜35%削減します。