製造の現場は速いペースで動いています。多くの設備は、たとえ不良を生んでいても、工程が終わるまでただ回り続けます。自働化の意味を理解すると、その前提が変わります。この考え方はトヨタ生産方式から生まれました。英語では「Autonomation」と呼ばれ、「人間の知恵を与えた自動化」を意味します。
自働化を実装した生産システムは、不良を検知した瞬間に停止します。このリーン生産方式における品質管理のアプローチは、ムダを防ぎ、コストを削減します。今ここでラインを止めるからこそ、後で何千個もの部品を手直しせずに済むのです。
自働化の意味を知ることは、より賢い工場をつくる第一歩です。自働化は、「見えない」機械を、自らのミスに気づく賢い設備へと変えます。
自働化(ジドウカ)とは何か
自働化の本質は、表記そのものに表れています。単なる自動化を意味する「自動化」ではなく、人偏(ニンベン)のついた「自働化」と書きます。この一文字の違いが、機械に人間の判断を組み込むという思想を表しています。機械はただ動くのではなく、「働く」のです。
この概念は、トヨタ生産方式における品質管理の柱として確立されました。豊田佐吉は、縦糸が一本切れただけで即座に停止する自動織機を発明しました。
早く止めることこそがコストを下げる。佐吉はそれを実証したのです。
- 機械は異常を検知したら自ら停止する。
- 作業者がラインの流れを握る。
- 不良検出システムが異常を早期にとらえる。
- 品質管理の自動化が不良品をなくす。
自働化を理解することで、チームはスピードよりも正確さを優先するようになります。それは結果として、ブランドを守ることにつながります。具体的な仕組みは、生産中に行われる4つの行動に表れます。
自働化の4つのステップ
自働化を生産システムに組み込むには、次の4つの明確な行動が必要です。この4ステップは、日々の現場における自働化の実際の姿を示します。
ステップ1:異常を検知する
自働化は、設備または作業者が異常を見つけた瞬間に始まります。現代の不良検出システムは、AIやセンサーを用いて異常を即時に特定します。問題が発生したまさにその場所でとらえることが、自働化の出発点です。
ステップ2:生産を停止する
異常が発生した瞬間にラインを止めます。この停止によって、不良品が工程内に滞留することを防ぎます。自働化は完全な停止を求めます。それにより、不良品をお客様に届けてしまう事態を防ぎます。
ステップ3:目の前の状態を復旧する
チームが迅速に問題を処置し、ラインを再稼働させます。これにより、リーン生産方式における品質管理を維持したまま、新たなムダを生まずに生産を再開できます。
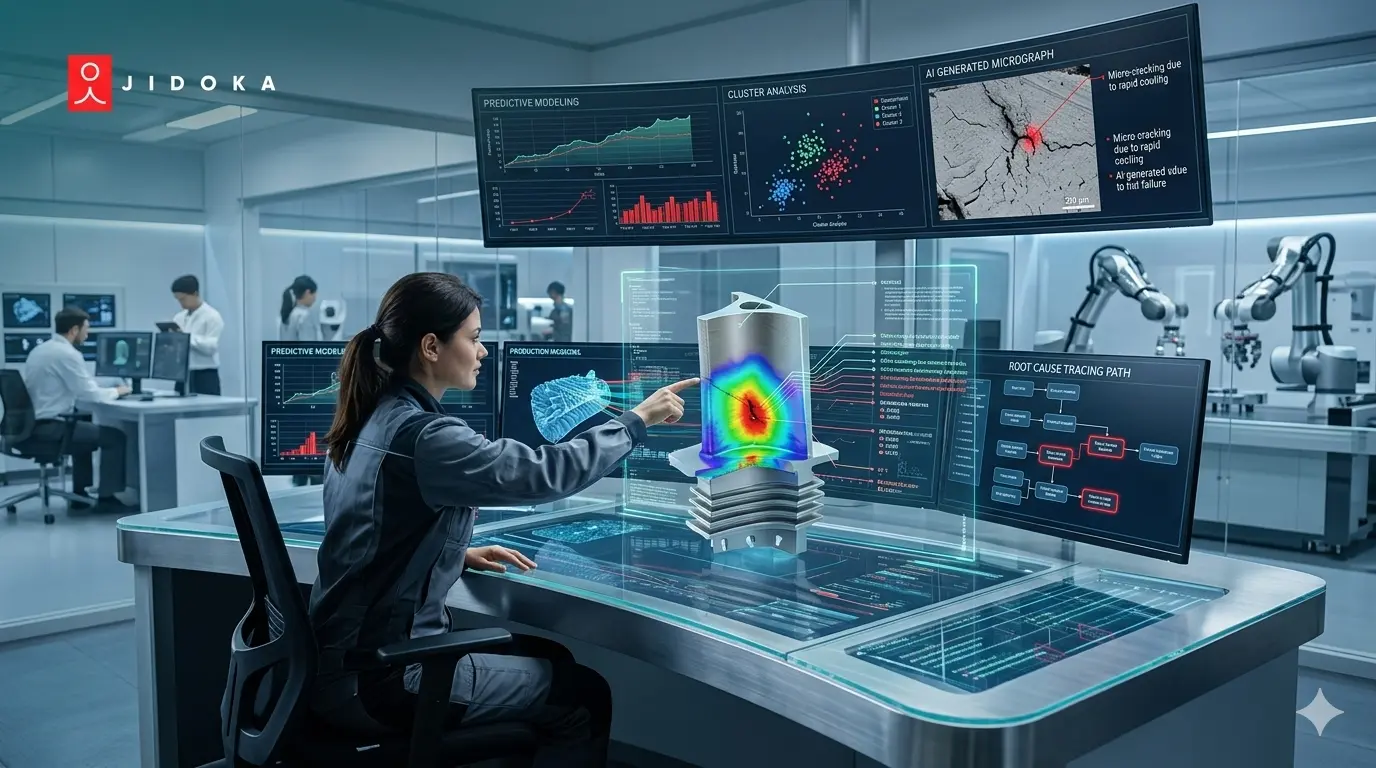
ステップ4:根本原因を究明する
最後に根本原因分析を実施します。これにより、同じ異常が明日再び起きることを防ぎます。このステップが現場の継続的改善(カイゼン)を支えます。問題を学びに変えることで、工場は時間とともに強くなっていきます。
| ステップ | 行動 | 重点 |
|---|---|---|
| 1. 検知 | 異常を即時に特定する | 不良検出システムとAI外観検査 |
| 2. 停止 | 生産ラインを停止する | 大量の不良・廃棄の防止 |
| 3. 復旧 | 目の前の問題を解決する | 生産ラインの早期復帰 |
| 4. 究明 | 根本原因分析を実施する | 継続的改善(カイゼン)の実現 |
この4ステップを共有すれば、現場全体で自働化の意味を統一できます。次に、現場で使われる具体的な道具を見ていきましょう。
道具箱:アンドンとポカヨケ
自働化を現場で機能させるには、具体的な道具が必要です。代表的な仕組みが2つあります。
1. アンドン(行灯)
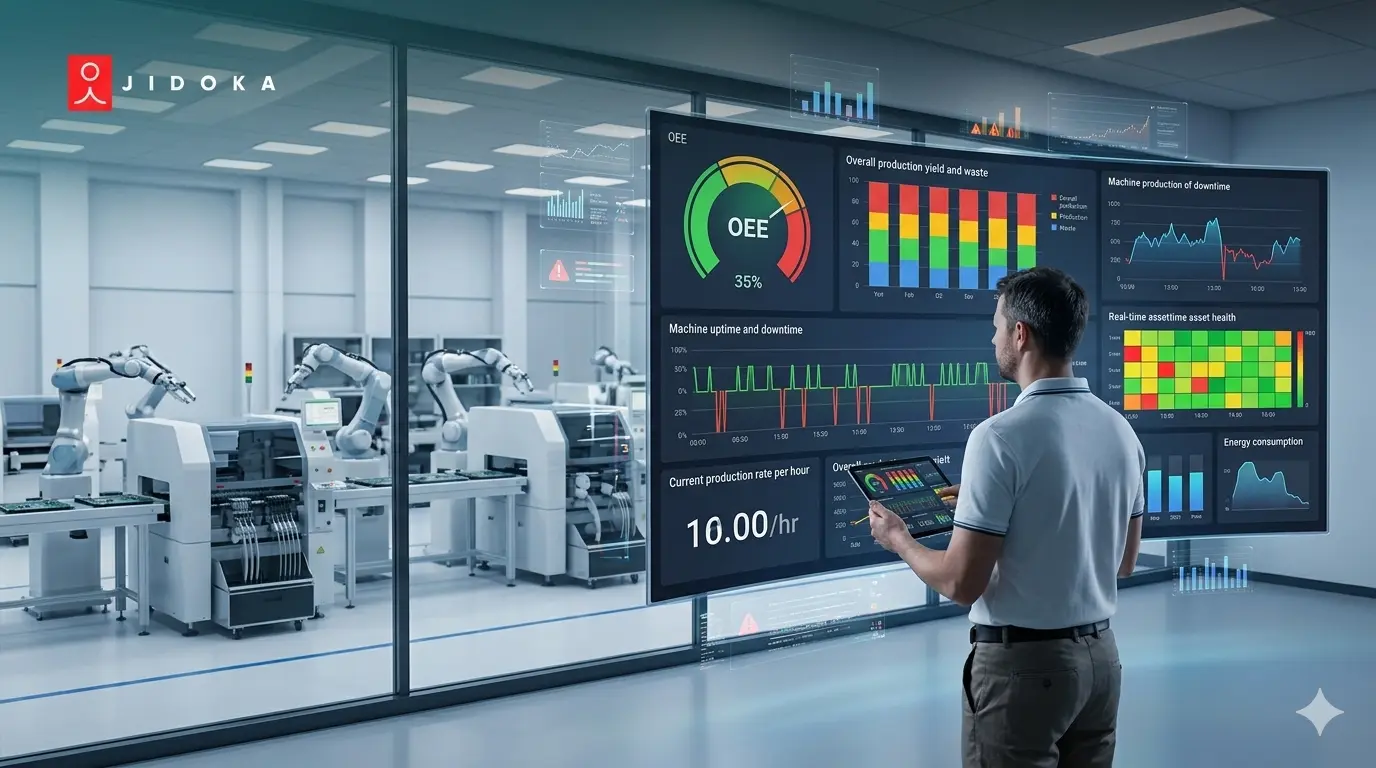
アンドンは、ランプや表示盤などの見える化によってラインの状態を伝えます。緑は正常、赤は停止を意味します。この道具によって、自働化の状態がチーム全員に見えるようになり、異常が見過ごされることがなくなります。
2. ポカヨケ(ポカよけ)
ポカヨケは、そもそも間違いが起きないようにする仕組みです。一方向にしか差し込めないコネクターを想像してください。こうした機構的な工夫が、ミスの発生そのものを未然に防ぎます。
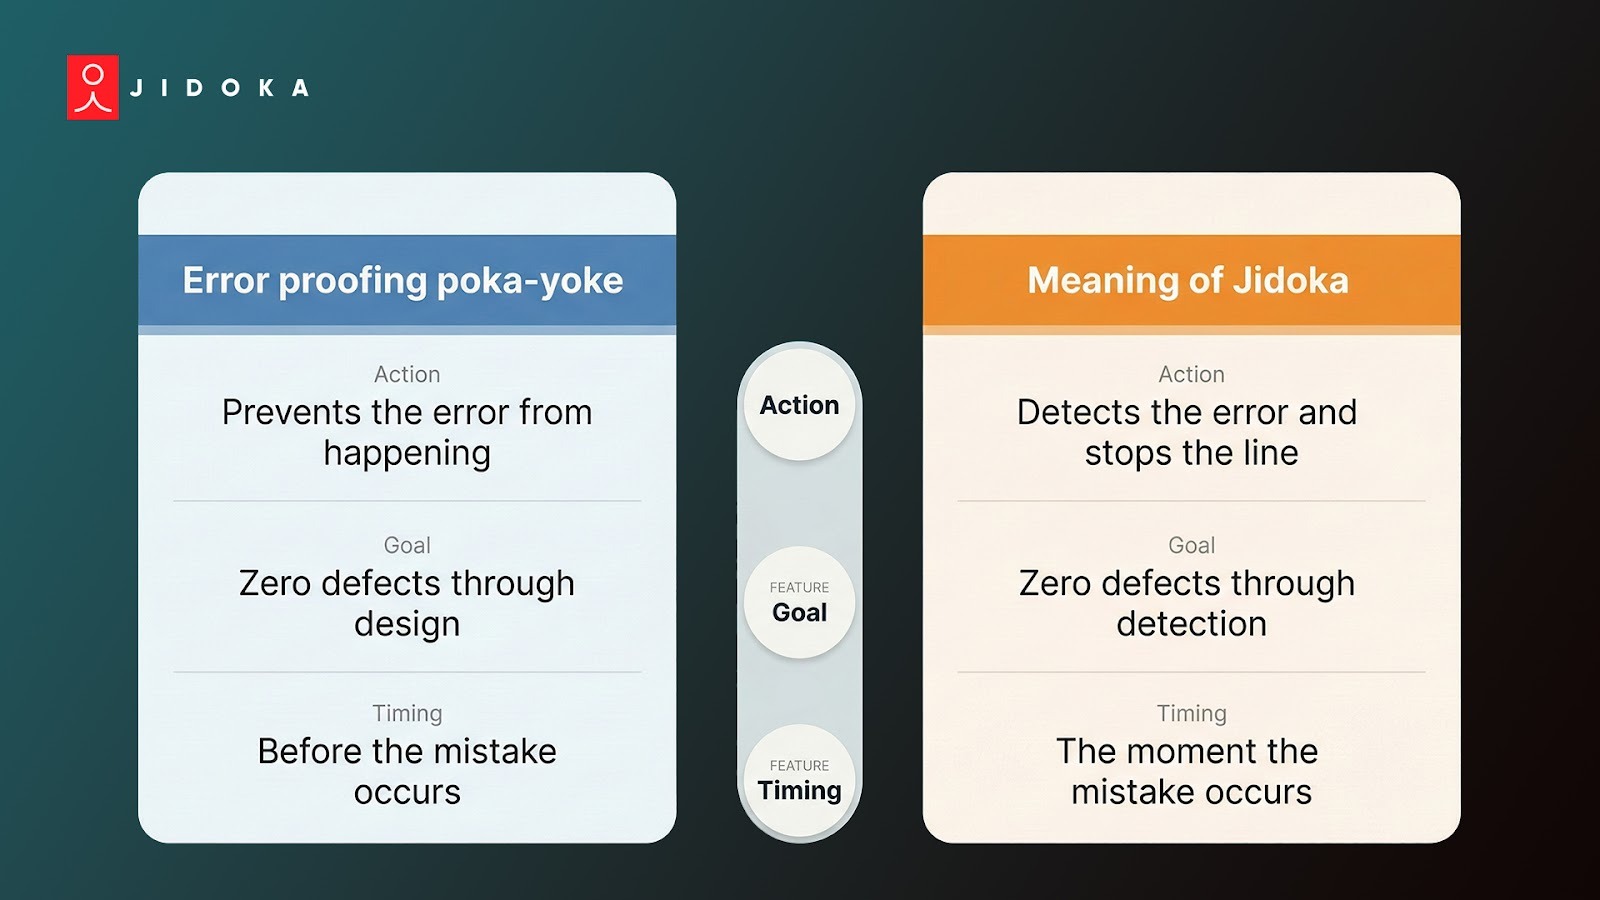
これらの道具を理解すれば、適切なタイミングで異常をとらえられるようになります。
自働化と従来の自動化の違い
従来の自動化は、速度と量を最優先します。設備は不良を生んでいても作業が終わるまで回り続け、不良が見つかるのは最終検査の段階です。その結果、高額なムダが発生します。
- 従来の設備は異常に対して「目が見えない」。
- 自働化された設備には「目」がある。
- 不良品の量産を止めることでコストを削減できる。
- 即時のフィードバックにより生産ラインを最適化できる。
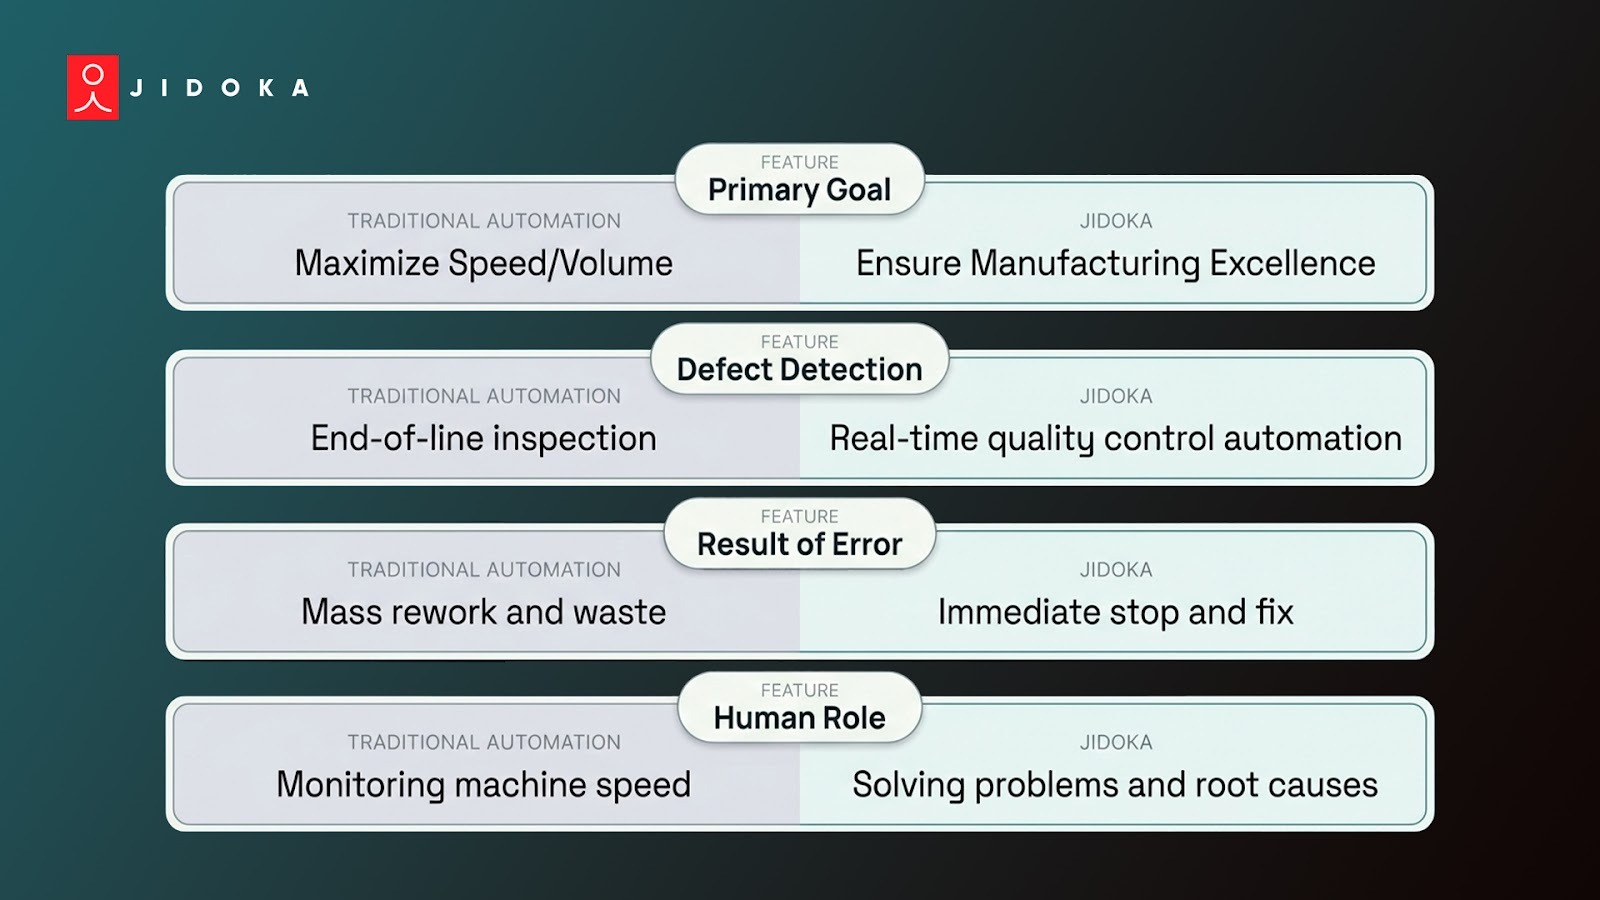
このアプローチにより、工場全体が賢くなります。その水準に達するには、明確な計画が必要です。
自働化導入のロードマップ
自働化の導入には手順が必要です。設備を購入するだけでは成果は出ません。異常に対するチームの考え方そのものを変える必要があります。
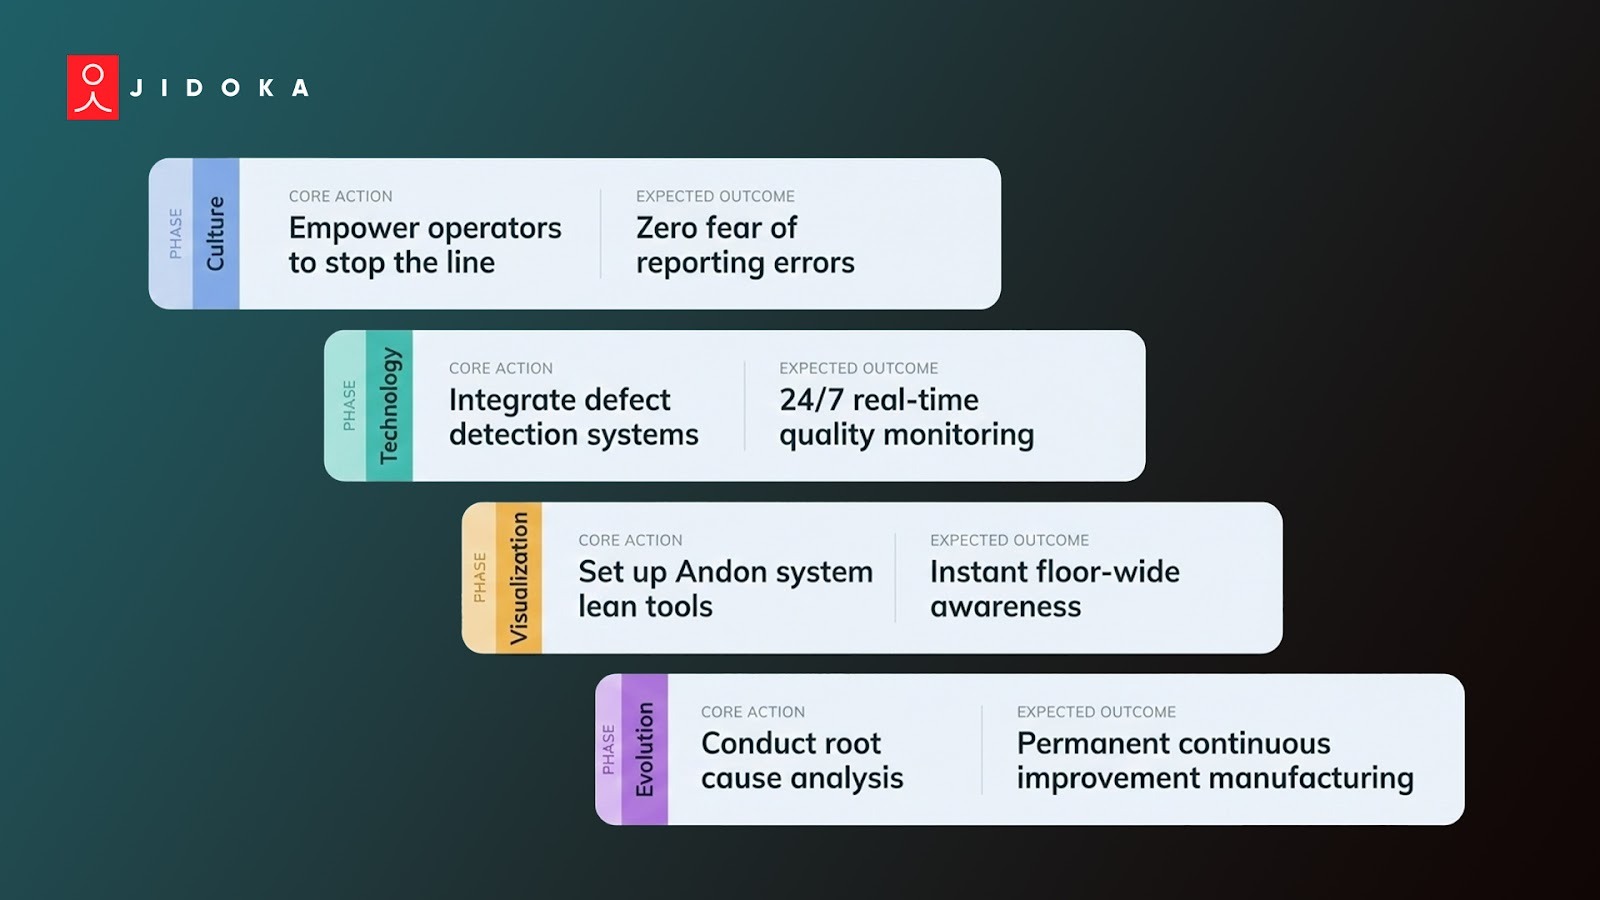
- フェーズ1:意識の転換。作業者がラインを止められる権限を持つこと。異常を見つけても叱られないという安心感が、自働化の根幹です。
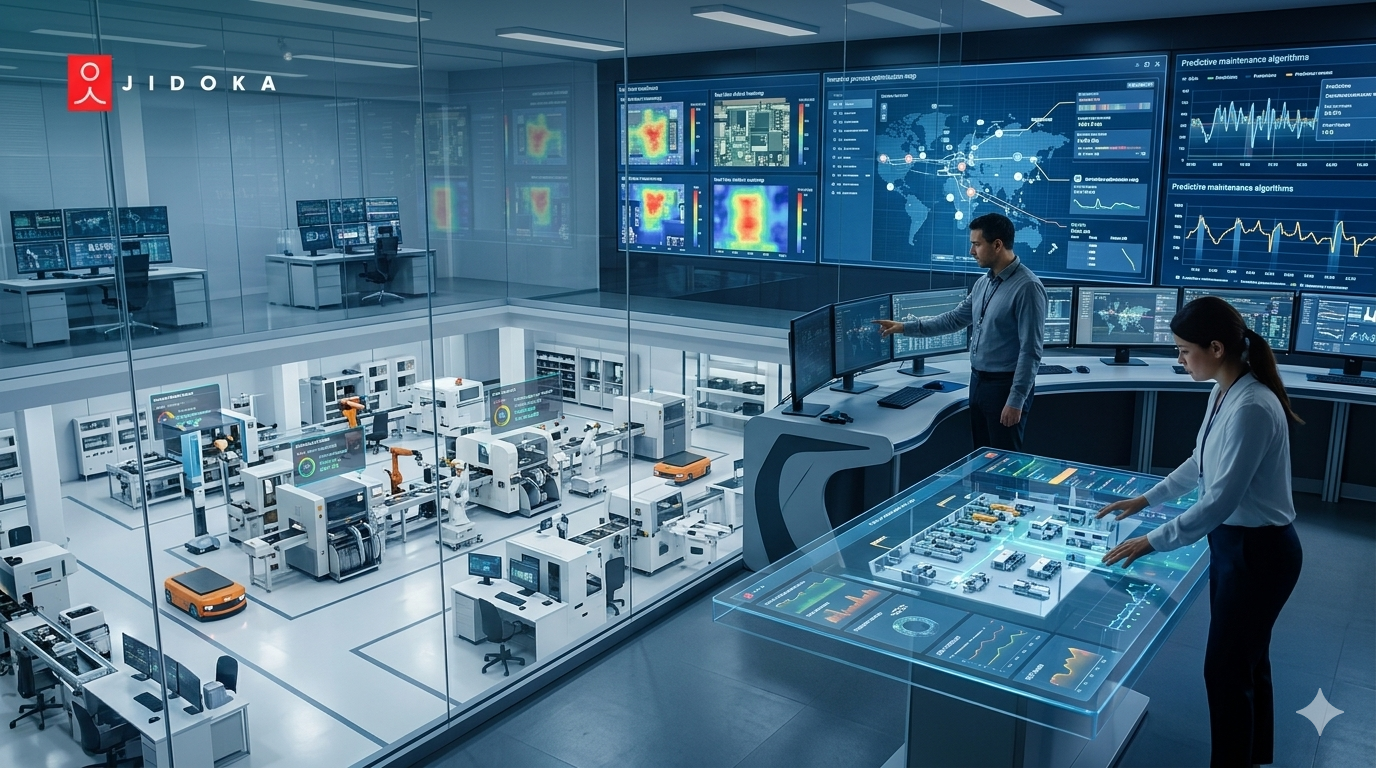
- フェーズ2:検知の仕組みを導入。センサーやAI外観検査を設置します。不良検出システムが工場の「目」となり、全数を見守ります。
- フェーズ3:アンドンの設置。表示盤やランプを導入し、状態を現場全員に見える化します。
- フェーズ4:標準化。停止データをもとに標準を見直します。根本原因分析を行い、同じ異常を繰り返さない仕組みをつくります。
自働化導入ロードマップ早見表
Jidoka Techが「検知」を自動化する方法
Jidoka Techは、実際の生産現場の厳しい条件下で稼働するAI検査システムを開発しています。カメラ、照明、PLCのタイミングを調整し、どの交替制勤務でも自働化が成立するよう設計します。
導入工場では、毎分12,000個の生産速度でも安定した結果が得られています。
- KOMPASS(高精度検査):稼働ラインで99.8%の精度を実現。10ミリ秒未満で1フレームを判定し、光沢のある金属やテクスチャーのある部品の微細な欠陥もとらえます。
- NAGARE(工程分析):組立工程の全ステップを追跡し、部品の付け忘れをリアルタイムで検知。手直しを最大35%削減します。
いずれもローカルのエッジ端末上で動作するため、生産に遅延を生じさせません。これらの不良検出システムは、疲れを知らず見落としのない「目」を現場にもたらします。
まとめ
自働化は、人間の直感と機械の精度をつなぐ架け橋です。最終工程で見つけるのではなく、発生源で防ぐ。この考え方によって、検査はコストではなく競争力に変わります。
Jidoka Techは、AIによる不良検出システムで皆様の目標を支援します。
よくあるご質問
1. 自働化とジャストインタイム(JIT)の違いは?
JITは「流れ」と「タイミング」を管理します。一方、自働化は「品質」を担います。JITは部品を速やかに流しますが、自働化はそれが良品であることを保証します。この2つはトヨタ生産方式の両輪です。
2. ロボットがなくても自働化はできますか?
できます。自働化は手作業の工程にも適用できます。作業者にラインを止める権限を与えることが、まさに「人間の知恵を与えた自動化」です。ロボットがなくても、アンドンで異常を知らせる仕組みがあれば品質は向上します。
3. 自働化とポカヨケの違いは?
ポカヨケはミスが起きること自体を防ぎます。自働化は、異常が発生した場合にラインを停止させる仕組みです。前者は「原因」を、後者は「結果の拡大」を止めます。
4. 自働化のROIは?
自働化はムダを削ることで早期に回収をもたらします。多くの工場では数ヶ月で効果が見え始めます。根本原因分析により手直しが減り、不良コストが低下します。