上部から各容器を検出
- クレート、ケース、マルチパック内のすべてのキャップや容器を検出
- 空のスロットとそのパック内の位置を特定
- 光の反射、シュリンクフィルム、多様なキャップの色に対応
- 各カウントを稼働中の製品の目標数と比較
すべてのパック
サンプリングではなく全数カウント
スロット位置
すべての欠品箇所を可視化
KOMPASSは、パッカーから排出されるすべてのクレート、ケース、マルチパックに対してボトルカウントを実施します。AIビジョンが上部から各容器を検出し、空のスロットを特定して稼働中の製品の目標数と比較するため、不足や過剰充填のあるパックはパレタイズ前に排除されます。

















ケースパッカーやクレート充填機は高速で稼働するため、キャップが並ぶ中では1本の不足を見落としがちです。自動ボトルカウントがなければ、遠目にはパックが満杯に見えても、顧客はしっかりと数を数えています。


当社のAI製品検査システム「KOMPASS™」は、お客様のパックに合わせてトレーニングされたビジョンモデルを用いてボトルカウントを行います。各ボトルや容器を検出し、その数を目標数と比較します。結果は、各パックの画像とともにライン制御システムへ送信されます。
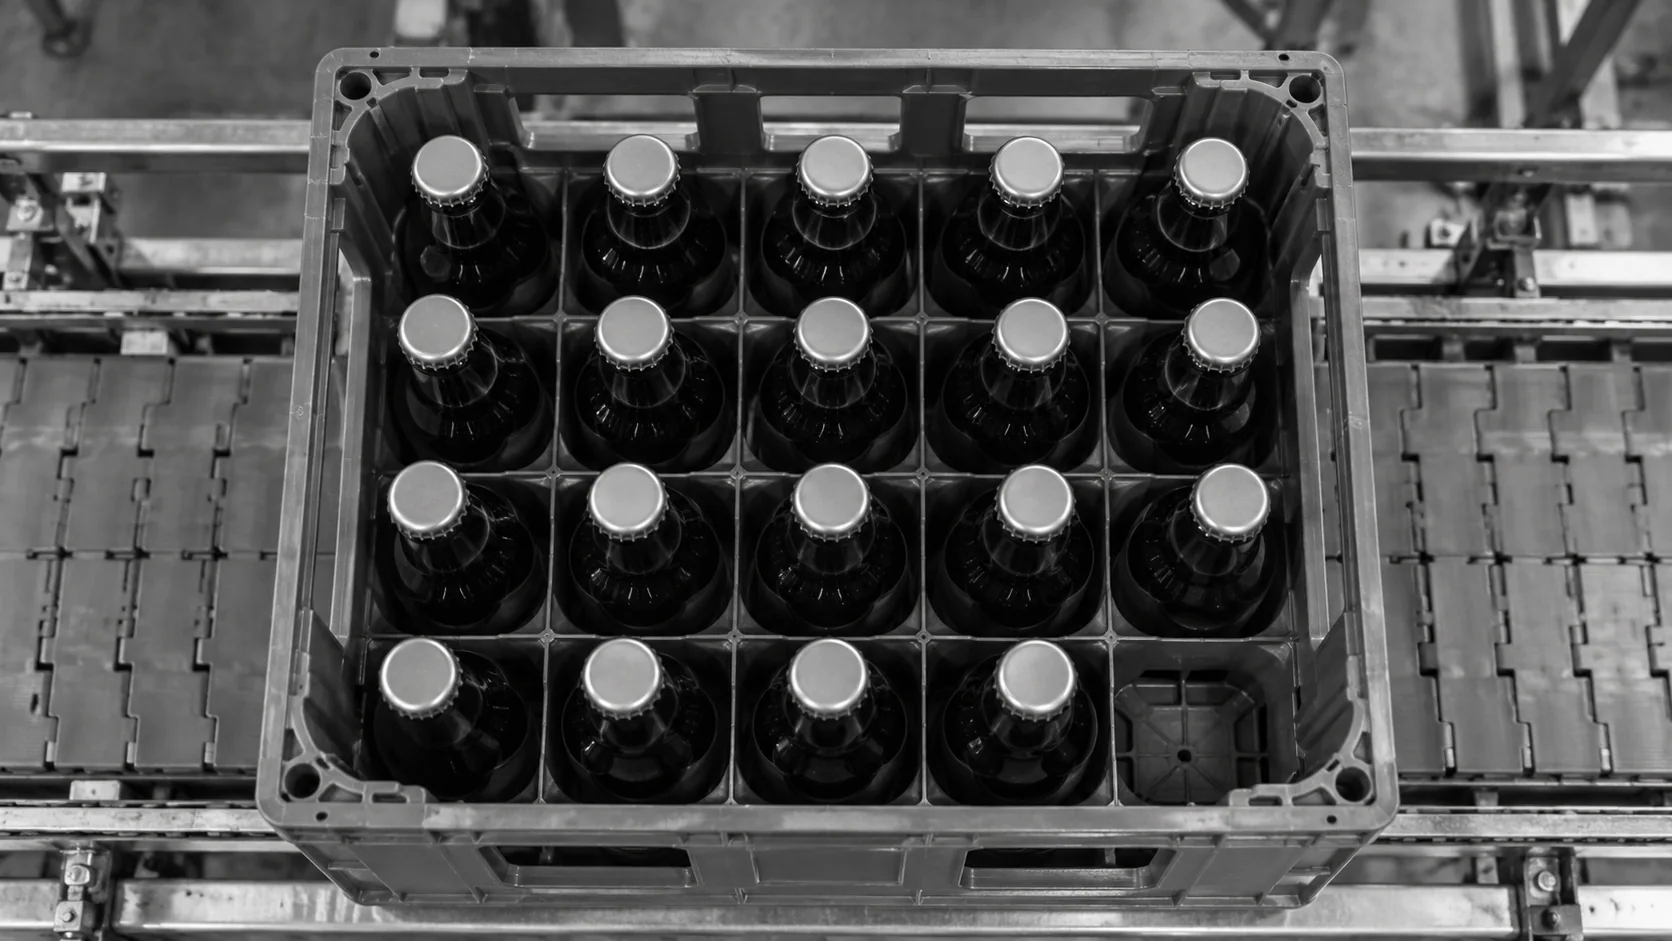
ボトル計数には、すべての容器を鮮明に捉える視界と、製品ごとの正確な目標数設定が不可欠です。KOMPASSは、貴社のパックに合わせて学習させたモデルと、排出装置への直接リンクを組み合わせることで、これらを実現します。
アウトフィード上部に設置されたカメラが、クレート、ケース、マルチパックをすべて捉えます。照明はキャップやフィルムの反射を抑えるよう調整されます。
モデルが各容器を検出し、空きスロットや異物を特定した上で、製品の目標数と照合します。
過不足のあるパックは自動的に排除され、計数結果はシフトごとに記録されます。また、不適合となったすべてのパックの画像が保存されます。
どの手法にも適した用途があります。違いは、ボトルカウントが単一の容器の欠品を直接視認できるかどうかにあります。

画像処理によるボトルカウントでは、各パックを上方から撮影し、すべてのキャップや容器の上面を検出します。モデルはお客様のパックに合わせて学習されるため、光の反射やシュリンクフィルム、キャップの色の違いがあっても容器を正確に認識します。カウント結果は稼働中の製品のターゲット数と比較され、不足している箇所があればその位置が特定されます。パックの合否判定は同一サイクル内で行われ、その画像も保存されます。また、製品ごとのカウント数はログとして記録されるため、シフトやバッチごとの管理にも役立ちます。
飲料用クレート、オープンケース、トレイ、シュリンク包装されたマルチパック、および封緘前のカートンなどが一般的な対象フォーマットです。容器はガラス瓶、プラスチックボトル、缶、瓶、タブなどに対応しています。カメラで各容器の上面を捉える必要があるため、ケースは通常、フラップが閉じる前に検査されます。同一ラインで複数のフォーマットを扱う場合は、製品ごとに適切なターゲットとレイアウトを選択することで対応可能です。パックのレイアウトは製品ごとに一度定義すればよいため、品種切り替え時には適切なターゲットが自動的に読み込まれます。
チェックウェイヤー(重量選別機)は、容器の重量が一定で、パック全体に対して軽い場合には有効です。しかし、ボトルの充填量やガラスの重量にばらつきがある場合、あるいはケース自体が重い場合には、ボトルが1本足りなくても重量許容範囲内に収まってしまうことがあります。画像認識であれば空のスロットを直接確認できるため、多くのラインでは、全体の充填量を確認する重量選別と、カウントやスロット確認を行う画像認識の両方を併用しています。パッカーで欠品を検知することで、不足品を含んだケースが顧客に届くのを防ぎます。
はい、可能です。リターナブルクレートには、ボトルの欠落、誤った種類のボトル、スロット内の異物などが混入して戻ってくることがよくあります。カメラが充填前または梱包後のすべてのスロットをチェックするため、欠品や誤った製品が入ったクレートは排出されます。クレートの色、摩耗、積み重ねによる傷などは学習に含まれているため、カウントには影響しません。欠品、誤ったボトル、異物を個別に分類することで、どの問題が最も頻発しているかを把握できます。
ケースパッカーやクレート充填機の直後が最適です。これにより、ケースが閉じられ、包装され、パレタイズされる前にショートケースを排出できます。アウトフィードコンベアの上方から見下ろすことで、すべての容器の上面を確認できます。ケースがすぐに閉じられる場合は、パッカーのインフィードにチェックポイントを設けるか、フラップが閉じる前の位置で確認します。また、ケースがパレタイザーに到達する前に排出するためのスペースも必要です。
二重積みされたボトル、傾いた容器、横倒しになったアイテムは、単純なカウントでは誤判定の原因となります。当社のモデルはこうした状態を学習しているため、正常な製品としてカウントするのではなく、異常としてフラグを立てます。容器が重なっている場合など、高さが重要な状況では、3Dセンサーを追加して1スロットにつき1容器であることを確認できます。これらの状態を本来の欠品と区別することで、正確な排出率を維持します。
はい、可能です。コンベア上を流れるバラのボトルや容器をカメラで追跡し、通過するたびにカウントして生産数に加算します。これにより、シフトごとの記録や充填機の出力監視が可能になります。容器同士が接触したり重なったりしても、複数の画像にわたって追跡を行うため、各アイテムは確実に1回ずつカウントされます。また、同じカメラでカウントと同時に、キャップやラベルの欠落を検知することも可能です。
フルパックとショートパックの画像やサンプル、各製品のパック形式とターゲット数、ライン速度をお送りください。カメラの設置場所と排出場所の候補も併せてお知らせください。これらに基づき、ケースカウントの検証やライン上の容器カウントに適したカメラ位置、照明、統合方法を推奨します。実際の生産現場で発生したショートパックは、学習用データとして最も有用です。
パックの形式、ターゲット数、ライン速度、およびショートパック(不足品)の事例を共有してください。貴社のパッカーでのボトルカウントを計画し、タイミングとコストをご提示します。KOMPASSの導入は通常6〜8週間で完了します。


