ライン速度で全欠陥を分類
- ひび割れ、欠け、焦げ、変形、欠品を検出
- 欠陥をタイプと深刻度で分類
- 軽微な欠陥品を再加工ラインまたは二級品ラインへ振り分け
- 正常なばらつきを学習し、良品の誤排出を防止
すべてのアイテム
全数検査、抜き取り検査ではありません
深刻度別
排出、再加工、または合格の判定
KOMPASSは、ライン上のすべてのアイテムに対して不良品選別を行い、生産を止めることなく不良品のみを除去します。AIビジョンが各不良品を分類し、排出ポイントまで追跡して、適切なタイミングで排出メカニズムを作動させるため、梱包前に不良品を確実に取り除くことができます。

















不良品を検知できても、適切なタイミングで除去できなければ、不良品は流出してしまいます。高速ラインにおける不良品の選別は、検知だけでなく、タイミング、トラッキング、そして排出メカニズムの精度に大きく依存します。


当社のAI製品検査システム「KOMPASS™」は、欠陥の選別をエンドツーエンドで実行します。お客様の製品で学習したAIモデルが欠陥を分類し、不合格品をコンベア上で追跡して、適切なタイミングで排出機構を作動させます。すべての判定結果は画像とともに保存されます。
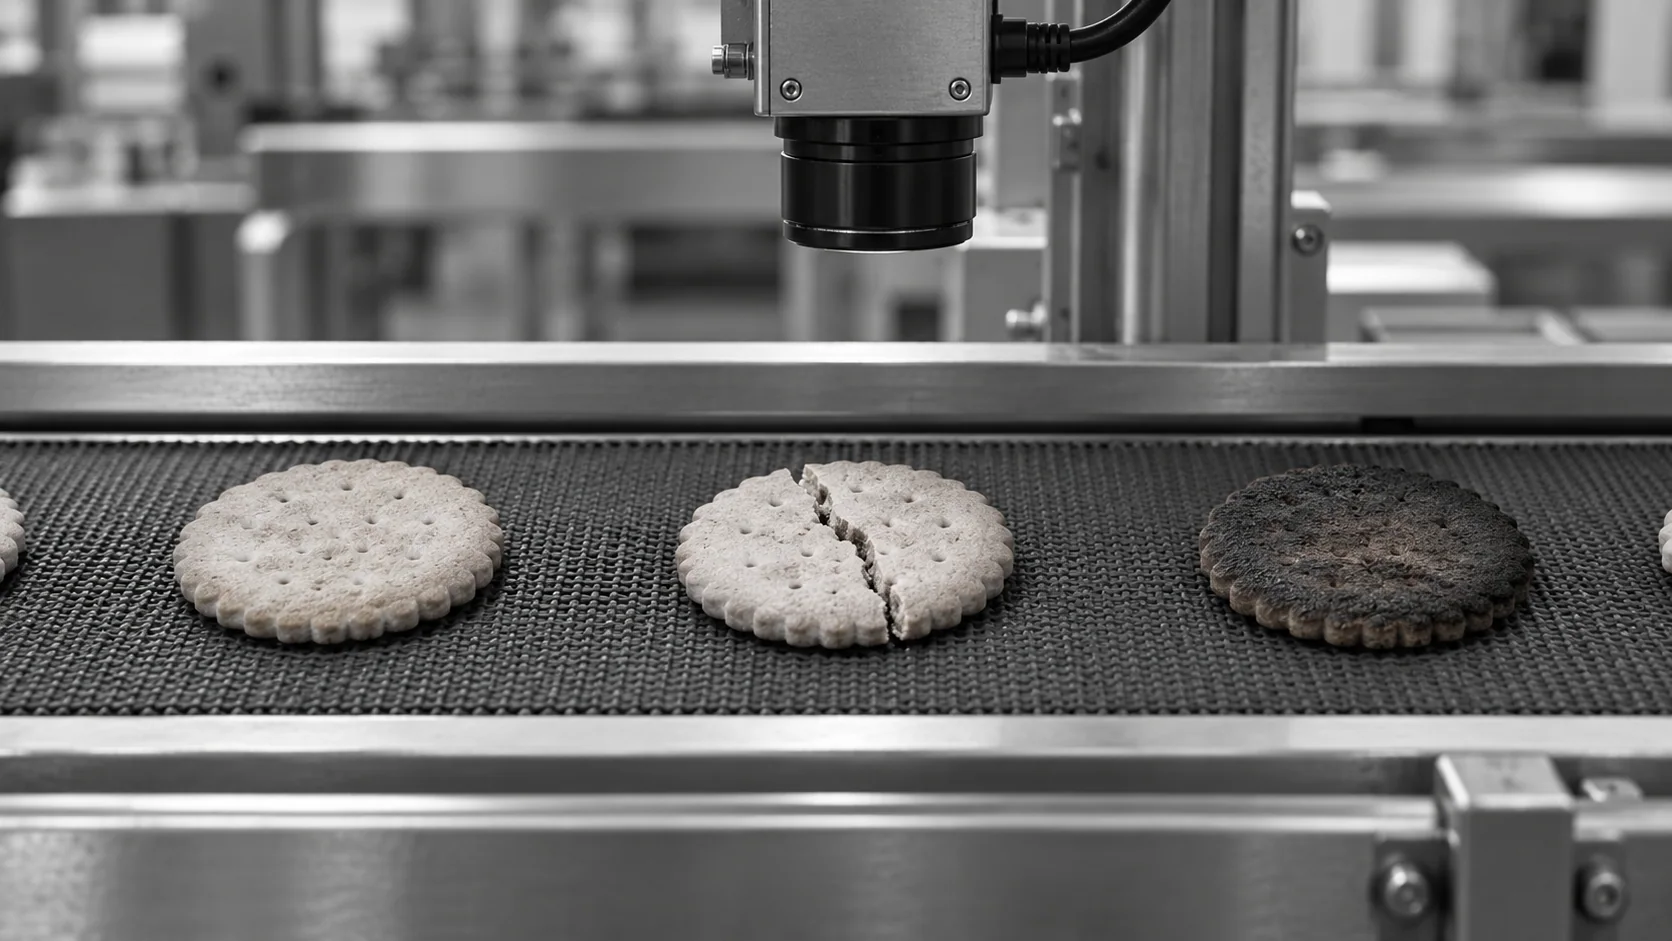

Jidokaのデモンストレーションでは、高速ビスケットラインでの不良品選別を紹介しています。KOMPASSは、ひび割れ、欠け、焦げ、黒点、向きの不備、クリームの不良を検出し、不良品を自動的に追跡・排出します。

コンベア幅全体をカバーするカメラが各製品を撮影し、モデルが貴社の基準に基づいて不良を分類します。
不良品はコンベア上で追跡され、排出メカニズムが対象物にピンポイントで動作します。
対象物が除去されると、その除去が確認され、すべての判定結果が画像および不良タイプとともに保存されます。
どの手法でも不良品の除去は可能ですが、重要なのは、高速ラインにおいて対象物をどれだけ確実に選別・除去できるかという点です。
KOMPASSはBritannia社のビスケット製造ラインでひび割れ、欠け、焼きムラを検出し、自動排出ユニット「Tigris」が生産を止めることなく欠陥品を除去します。
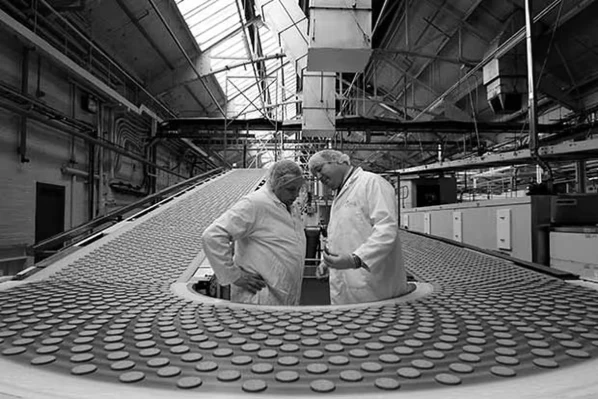
Britannia社のビスケット製造ラインにおけるインライン欠陥選別および排出の公開実績。

欠陥品の選別は、「全品検査」「基準に基づく合否判定」「不合格品の物理的な除去」という3つのステップで構成されます。KOMPASSは、貴社の製品に合わせて学習させたAIモデルを用いて検査と判定を行い、不合格品を追跡して排出機構を作動させます。また、欠陥の種類や深刻度に応じて、廃棄、再加工、合格の各ラインに振り分けることも可能です。すべての判定結果は画像とともに保存されるため、品質管理チームは製品が除去された理由を正確に確認できます。
エアジェットはビスケット、スナック、小さな部品などの軽量な製品に適しています。プッシャーアームやフリッパーはカートン、ボトル、重量物に適しており、ダイバーターゲートは別のコンベアへ振り分ける必要がある製品に適しています。丁寧な取り扱いが必要な場合はロボットによるピックアップも可能です。選択は製品のサイズ、重量、壊れやすさ、間隔、ライン速度によって決まります。メカニズムは、隣の製品に影響を与えることなく不良品のみを除去できるように選定されます。
不良品はカメラから排出ポイントまで追跡されます。エンコーダーによるトラッキングでコンベアの動きを正確に測定するため、ベルト速度が変化しても、その特定の製品が到着した瞬間にメカニズムが作動します。タイミングにはメカニズム自体の応答時間も含まれます。これは製品同士の間隔が狭く、わずかな誤差が隣の良品に影響を与える場合に特に重要です。トラッキングは、試運転時にテスト用の印をつけた製品を最高速度で流して検証します。
プッシャーの詰まり、ノズルの閉塞、空気圧の低下などは、気づかないうちに排出ミスを引き起こす可能性があります。排出確認機能では、排出ポイントにセンサーやカメラを設置し、各不良品が確実にラインから取り除かれたかをチェックします。もし取り除かれていなければ、ラインを停止するかチームに警告を発し、不良品がそのまま流出するのを防ぎます。確認結果はログに記録されるため、メンテナンス担当者はメカニズムの不調の兆候を把握できます。
はい、可能です。すべての不良品が廃棄対象とは限りません。外観上の軽微な欠陥がある製品は再加工レーンへ送るか、二級品として梱包し、重大な欠陥があるものだけを排出ボックスへ送ることができます。不良品の分類と排出先は貴社の品質管理チームと合意の上で決定するため、重大な不良品を流出させることなく廃棄ロスを削減できます。このような品質選別により、本来廃棄されるはずだった製品を販売可能な製品に変えることができます。
学習には通常のばらつきを持つ良品も含まれるため、モデルは「何が不良品ではないか」を学習します。検証時には過剰排出と見逃しを個別に測定し、両方が目標値に達するまで制限を調整します。自動排出を完全に開始する前の数週間は、確認用レーンを設けることも可能です。許容範囲のばらつきについて合意しておくことで、現場のオペレーターも早期にシステムを信頼できるようになります。
検査と排出は、貴社のコンベアに合わせて一体的に設計されます。幅の広いコンベアには複数のカメラで対応し、メカニズムは製品の間隔に合わせて動作するものを選定します。Jidokaの高速ビスケットラインで実証されている通り、実現可能性は検査速度だけでなく、撮像、判定、トラッキング、排出という一連のサイクル全体で確認されます。製品の間隔が狭すぎてメカニズムが設置できない場合は、導入前にレイアウトを調整します。
除去が必要な不良品のサンプルと、比較用の良品、スループット、製品の間隔、コンベアのレイアウトをお送りください。また、排出先、再加工先、良品ラインの経路についてもご教示ください。これらに基づき、カメラ、トラッキング、および貴社ラインに適した排出システムのメカニズムを推奨します。学習には、明らかな不良品だけでなく、許容範囲ギリギリの良品も重要です。
不良品のサンプル、ライン速度、製品の間隔、レイアウトをご共有ください。貴社製品に最適な不良品選別システムを設計し、スケジュールとコストを提示します。KOMPASSの導入期間は通常6〜8週間です。


