Abordar una anomalía en la fabricación requiere documentación, no una solución rápida en la planta. En 2025, las soluciones no documentadas dieron lugar a una tasa de fallos recurrentes del 62 por ciento en un plazo de 30 días en las líneas de montaje de todo el mundo (Auditoría de la cadena de suministro global 2025).
Las empresas que ignoran los procesos formales de informe de desviación de calidad gastan una media de 310.000 dólares anuales en residuos que podrían haberse evitado (Revisión de calidad industrial 2024). Esta guía detalla exactamente cómo estructurar y resolver sus informes de no conformidad de forma permanente.
Conclusión clave: Un informe de no conformidad documenta un defecto de fabricación e inicia el proceso para resolverlo. Al pasar inmediatamente de la gestión de productos no conformes a una estrategia de fabricación basada en un plan de acción correctiva estructurado, las instalaciones reducen las tasas de defectos recurrentes hasta en un 54 por ciento anual (Consejo de Calidad de Fabricación 2025).
¿Qué es un informe de no conformidad en la fabricación?
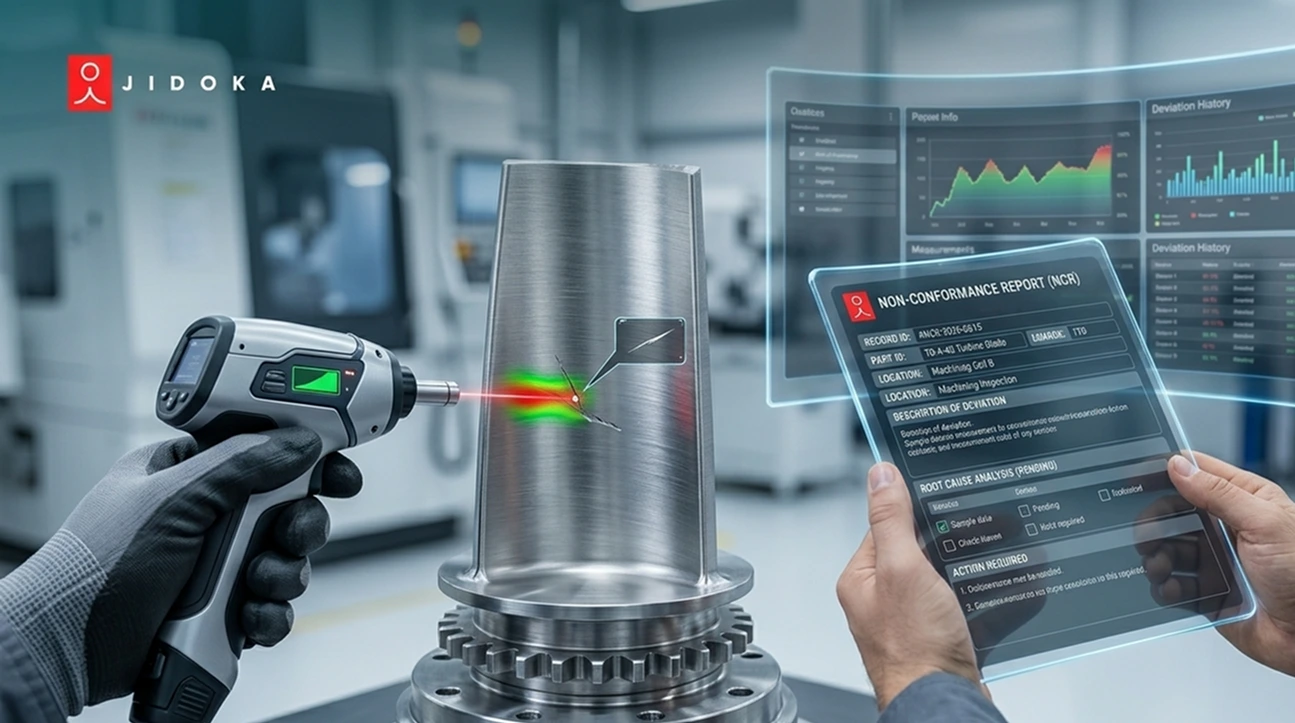
Un informe de no conformidad es un documento de calidad oficial que identifica un producto o proceso que no cumple con las especificaciones definidas. Aísla el defecto exacto, deteniendo la producción hasta que los ingenieros determinen una disposición segura para el material afectado.
El detonante del proceso de fabricación de NCR
El proceso de fabricación de NCR se activa en el momento en que una desviación supera un umbral definido: una dimensión fuera de tolerancia, una prueba de dureza del material fallida, un defecto visual que supera el Nivel de Calidad Aceptable o un parámetro de proceso que funciona fuera de sus límites de control. La velocidad es fundamental. Los operarios deben detener la línea y abrir la documentación inmediatamente, antes de que se produzcan más unidades que agraven el problema.
Los sistemas de detección de defectos de Jidoka identifican estos detonantes automáticamente durante la producción, señalando las no conformidades en tiempo real y generando el rastro de datos que alimenta directamente el proceso de NCR. Las instalaciones en el sector automotriz y electrónica las plantas de fabricación ejecutan KOMPASS AI en cada estación específicamente para cerrar la brecha entre la aparición de un defecto y la apertura de un NCR.
Gestión inmediata de productos no conformes
La cuarentena física es el primer paso en la gestión de productos no conformes. Las piezas afectadas deben trasladarse a una jaula cerrada o a un área designada con etiquetas rojas, completamente separadas del inventario conforme. Cada unidad en cuarentena recibe una etiqueta que indica el número de lote, la fecha, la descripción del defecto y el nombre de la persona que inició el informe de no conformidad.
La razón de esta segregación segura no es burocrática, sino evitar envíos accidentales. En un almacén con mucho movimiento, las piezas no conformes sin marcar o con etiquetas mal colocadas suelen reingresar al flujo de existencias aptas. Un área de cuarentena con control de acceso físico impide que esto ocurra. Los sistemas de clasificación y conteo de Jidoka automatizan el paso de separación física a gran escala, eliminando el riesgo de errores de reintegración manual.
Tipos de desviaciones de calidad
No todas las desviaciones conllevan el mismo riesgo. Un rasguño cosmético superficial por debajo de un umbral definido es una desviación menor. Una dimensión fuera de tolerancia que afecta el ajuste o la función es una desviación mayor. Un fallo relacionado con la seguridad o una infracción normativa es una desviación crítica que requiere una escalada inmediata y la notificación al cliente.
La clasificación por gravedad determina la rapidez y profundidad de la respuesta del proceso de NCR. Las instalaciones que categorizan y clasifican los datos de los informes de desviación de calidad responden a los fallos críticos un 40 por ciento más rápido que aquellas que utilizan sistemas de informes planos (Quality Management Journal 2025). La clasificación de la gravedad en el momento de la detección, y no después de la investigación, es lo que hace posible esa velocidad.
Una vez que la no conformidad está contenida y clasificada, el proceso de documentación determina si la investigación tendrá éxito o fracasará.
¿Cómo se redacta un informe de desviación de calidad?
Redactar un informe de desviación de calidad requiere hechos objetivos, mediciones precisas y pruebas fotográficas. Los ingenieros deben evitar suposiciones y documentar únicamente la realidad física del defecto para proporcionar una base impecable para la fase de análisis de causa raíz.
Para obtener contexto sobre cómo la documentación se conecta con programas más amplios de calidad de producción, consulte las guías de Jidoka sobre inspección en proceso y inspección previa al envío para las etapas iniciales donde se origina la información de los NCR.
Identificación precisa del fallo en las especificaciones
Un informe de no conformidad que indica que «la pieza parece incorrecta» no es un documento de calidad; es solo una nota. El formato correcto cita la dimensión exacta del plano o la norma ISO infringida: «DE medido 47,3 mm frente a 45,0 ± 0,2 mm según DWG-7891-A Rev.3, cláusula 4.2.1. Fuera de especificación por +2,1 mm». Ese lenguaje crea una base sólida e irrefutable para investigar la causa raíz.
El lenguaje vago obliga a los ingenieros a revisar cada estación de trabajo para encontrar el origen de un problema que una documentación precisa habría señalado de inmediato. Un informe de desviación de calidad con una medición específica, una referencia de plano concreta y un número de lote determinado limita el alcance de la investigación a una sola máquina, un solo turno y un solo parámetro de proceso.
Documentación de números de lote y trazabilidad
La sección de trazabilidad del informe de no conformidad registra el número exacto de máquina, el identificador de la herramienta, el código de turno del operario, el número de lote de la materia prima, así como la fecha y hora de producción. Estos campos determinan si las piezas afectadas son 10 o 10 000. Sin estos datos, la contención es pura especulación.
Las herramientas de Jidoka de formación de operarios y evaluación de competencias generan registros automáticos de actividad del operario que se integran directamente en los campos de trazabilidad del NCR. Los sistemas de instrucciones de trabajo digitales y Poka-Yoke crean un registro con marca de tiempo de cada paso realizado, proporcionando al proceso de NCR un rastro digital completo sin necesidad de reconstrucción manual.
Establecimiento del estado de disposición inicial
Existen cuatro opciones para el material no conforme: retrabajo (ajustarlo a las especificaciones), desecho (destruirlo), devolución al proveedor (RTS, para fallos en materiales entrantes) o uso según estado (aceptado con una exención de ingeniería que documente el riesgo asumido). Cada opción debe ser autorizada por el responsable correspondiente antes de mover las piezas.
Estandarizar la terminología de disposición en toda la planta reduce los errores de comunicación interna en un 22 por ciento durante las fases de contención activa (Supply Chain Compliance Network 2024). Cuando todos los departamentos utilizan las mismas cuatro palabras para las mismas cuatro acciones, no hay ambigüedad sobre si las piezas destinadas a «retrabajo» serán inspeccionadas nuevamente antes de volver al flujo de existencias conformes.
De la estrategia de NCR al plan de acción correctiva en la fabricación
Una estrategia de acción correctiva estructurada transforma un informe aislado en una mejora sistémica de la planta. Obliga a la dirección a investigar por qué ocurrió el fallo y exige cambios permanentes en la maquinaria, la formación o los materiales para eliminar la causa raíz por completo.
Ejecución del análisis de causa raíz
En este punto, el proceso de NCR se divide en dos etapas. La corrección soluciona el problema inmediato de la pieza: retrabajarla, desecharla o contenerla. La acción correctiva soluciona el sistema que permitió que el defecto ocurriera. La mayoría de las plantas hacen lo primero; pocas hacen lo segundo. La tasa de fallos recurrentes del 62 por ciento es el resultado.
Dos herramientas cubren la mayoría de los escenarios de causa raíz en la fabricación. Los 5 Porqués rastrean un defecto a través de cinco niveles de causalidad: la pieza era pequeña porque la herramienta estaba desgastada; la herramienta estaba desgastada porque el intervalo de reemplazo era incorrecto; el intervalo era incorrecto porque el ingeniero de procesos utilizó datos de materiales obsoletos; y así sucesivamente hasta que surge el fallo real del sistema. El diagrama de espina de pescado (método de acción correctiva y preventiva) mapea las causas a través de máquinas, métodos, materiales, medición, entorno y personas simultáneamente, lo cual es útil cuando la causa raíz involucra múltiples factores que interactúan.
Diseño de la acción correctiva y preventiva
Una acción correctiva y preventiva que se basa en pedir a los operarios que "tengan más cuidado" no es una acción correctiva. Es una esperanza. Una CAPA eficaz evita físicamente que el error se repita: un dispositivo que impide una orientación incorrecta, un sensor que rechaza piezas fuera de especificación antes de la siguiente operación, un bloqueo de máquina que detiene la línea si un parámetro se desvía más allá del límite de control.
Los sistemas de instrucciones de trabajo digitales y de aplicación de Poka-Yoke están diseñados exactamente para este propósito: integrar la acción correctiva y preventiva en el flujo de trabajo físico para que los operarios no puedan avanzar más allá de un estado de no conformidad, en lugar de depender de su atención para detectarlo. Para entornos farmacéuticos y electrónicos donde el cumplimiento normativo exige un poka-yoke verificado, este enfoque también genera el registro de auditoría que satisface los requisitos de documentación de la FDA o la norma ISO 9001.
Asignación de responsabilidad interdepartamental
Una CAPA que solo es aprobada por el departamento de calidad no se implementará. Producción no dará prioridad a un cambio de proceso que ingeniería no haya aprobado. Ingeniería no destinará recursos a una modificación de máquina que producción no haya solicitado. Este proceso interdepartamental requiere responsables designados y plazos estrictos en los tres departamentos, no un memorando de recomendaciones que se queda archivado en una carpeta de calidad.
Los equipos CAPA interfuncionales implementan soluciones permanentes un 35 por ciento más rápido que los departamentos de calidad aislados que trabajan solos (American Society for Quality 2025). Un responsable designado por cada elemento de acción con una fecha de entrega fija, visible en un sistema de seguimiento compartido, es el mínimo estructural necesario para obtener esa ventaja de velocidad.
¿Por qué la gestión de calidad CAPA evita la recurrencia?
La gestión de calidad CAPA requiere que las instalaciones verifiquen físicamente que una solución implementada evita que el defecto vuelva a aparecer. Este paso de validación demuestra que el cambio en el sistema correctivo resolvió el problema subyacente en lugar de enmascarar un síntoma.
La etapa de validación y verificación
Una CAPA que se implementa y nunca se audita no es gestión de calidad CAPA. Es una suposición costosa. Una validación eficaz requiere tres puntos de auditoría: 30, 60 y 90 días después de la implementación de la acción correctiva. La verificación de los 30 días realiza un estudio de capacidad del proceso (Cpk) en la estación de trabajo corregida y confirma la ausencia de recurrencia de defectos en el primer lote de producción bajo el nuevo proceso.
La auditoría de los 60 días confirma que el procedimiento operativo estándar ha sido revisado y que el nuevo proceso está documentado, no solo puesto en práctica. El control final de los 90 días revisa los datos de producción completos de dos meses bajo el nuevo sistema. Una CAPA no puede cerrarse hasta que ese registro estadístico muestre que la tasa de defectos es cero. Cerrarla antes porque el gerente confía en ello no es validación.
Actualización de los procedimientos operativos estándar
El paso final obligatorio en el proceso de fabricación de NCR es la reescritura de la documentación oficial de capacitación. Si la causa raíz fue un intervalo de desgaste de herramienta, se actualiza el programa de mantenimiento. Si fue un ajuste de parámetros de la máquina, se modifica la hoja de configuración. Si fue una técnica del operario, se revisa la instrucción de trabajo y cada operario en ese proceso se vuelve a certificar.
Este paso convierte una solución puntual en conocimiento institucional. Los sistemas de evaluación de habilidades y capacitación de operarios que ofrece Jidoka garantizan que la re-capacitación sobre un SOP revisado esté documentada, fechada y vinculada al informe de no conformidad específico que originó el cambio. Cuando un operario clave se marcha, el conocimiento correctivo permanece en el sistema.
Automatización del flujo de trabajo de NCR
La gestión de procesos NCR basada en papel falla de forma predecible: los informes se pierden, las decisiones de disposición no quedan documentadas, los plazos de CAPA pasan desapercibidos y la auditoría de 30 días nunca ocurre porque nadie configuró un recordatorio en el calendario. Los sistemas digitales de gestión de calidad eliminan cada uno de esos modos de fallo.
Las instalaciones que reemplazan los NCR en papel por flujos de trabajo digitales experimentan una reducción del 48 por ciento en las acciones correctivas vencidas (Smart Factory Insights 2026). El KOMPASS AI de Jidoka introduce datos de clasificación de defectos en tiempo real directamente en el disparador de NCR, y NAGARE AI rastrea el estado de manejo de productos no conformes en entornos de fabricación general y almacenamiento , manteniendo visible el estado de cada informe de no conformidad en tiempo real.
Cómo Jidoka Technologies cierra el ciclo de NCR y CAPA
Las plataformas de visión artificial de Jidoka abordan los dos mayores puntos de fallo de NCR: la detección tardía de defectos y la documentación desconectada. KOMPASS detecta desviaciones a nivel de estación de trabajo antes de que se conviertan en eventos de contención a nivel de lote. NAGARE hace cumplir el Poka-Yoke y el cumplimiento de las instrucciones de trabajo que exigen las acciones CAPA.
- KOMPASS AI: Ejecuta detección de defectos y validación de ensamblaje con una precisión superior al 99.8%, generando los datos precisos de defectos que convierten una observación vaga en planta en un informe de desviación de calidadcompleto.
- NAGARE AI: Aplica Poka-Yoke e instrucciones de trabajo digitales en cada estación, haciendo que las acciones correctivas de la gestión de calidad CAPA se apliquen físicamente en el flujo de producción.
- Industrias: Activo en automoción, electrónica, productos farmacéuticos, y bienes de consumo de alta rotación: todos ellos entornos donde los informes de no conformidad son requisitos normativos, no opcionales.
Descubra cómo KOMPASS y NAGARE se integran con su sistema de gestión de calidad (QMS) para automatizar la generación de informes de no conformidad (NCR) y el seguimiento de acciones correctivas y preventivas (CAPA). Reserve una evaluación de implementación con el equipo de ingeniería de Jidoka.
Conclusión
Un informe de no conformidad es la herramienta más valiosa de su planta para detectar debilidades antes de que lleguen al cliente. Al vincular cada informe de desviación de calidad directamente con un flujo de trabajo estructurado de planes de acción correctiva y validar la solución a los 30, 60 y 90 días, transformará un ejercicio burocrático reactivo en un sistema permanente de prevención de defectos.
Deje de aplicar soluciones temporales a problemas que volverán el mes que viene. Digitalice su proceso de NCR hoy mismo y proteja sus márgenes de producción. Contacte con Jidoka para ver cómo la detección automatizada de defectos alimenta su flujo de trabajo de NCR en tiempo real.
Preguntas frecuentes
1. ¿Qué es un informe de no conformidad?
Un informe de no conformidad es un documento formal utilizado en la fabricación para registrar cuándo un producto, material o proceso se desvía de las especificaciones previstas. Este activa una investigación inmediata y determina si los artículos defectuosos deben desecharse, reprocesarse o aceptarse bajo una exención de ingeniería formal.
2. ¿Cómo funciona la gestión de productos no conformes?
La gestión de productos no conformes implica identificar y aislar físicamente los artículos defectuosos de la línea de producción principal. Los técnicos trasladan estos artículos a una zona de cuarentena segura y colocan etiquetas físicas visibles que indican el número de lote, la descripción del defecto y la fecha de inicio, garantizando que las piezas defectuosas nunca se envíen por error a un cliente.
3. ¿Es una estrategia de fabricación basada en planes de acción correctiva?
Una estrategia de fabricación basada en un plan de acción correctiva es un enfoque estructurado para identificar la causa raíz de un defecto e implementar una solución sistémica permanente. Va más allá de reparar la pieza defectuosa y se centra totalmente en modificar la máquina, el proceso o la condición del material que permitió que el defecto ocurriera en primer lugar.
4. ¿Cuál es la diferencia entre un NCR y una CAPA?
Un NCR documenta el defecto físico y dicta qué hacer con la pieza dañada en ese momento. Una CAPA es la investigación sistémica posterior que modifica el proceso de fabricación para evitar que ese defecto específico vuelva a ocurrir. El NCR registra el problema; la CAPA elimina la causa raíz que lo originó.
5. ¿Quién es responsable del proceso de fabricación de un NCR?
Los inspectores de calidad suelen iniciar el informe de no conformidad, pero el proceso completo de NCR requiere la participación de varios departamentos. Los operarios de máquinas, los ingenieros de fabricación y los gerentes de la cadena de suministro deben colaborar para determinar la disposición, identificar la causa raíz y elaborar el plan de acción correctiva que cierre el NCR de forma permanente.