コストのかかるエラーをターゲットにする
- 最も手直しや返品が多い工程の流出(エスケープ)から対策を始める
- 部品の誤り、欠品、誤配置、逆向きの取り付けをカバーする
- ライン単位ではなく、工程ごとにチェックを追加する
- 各工程の前後で歩留まりを測定する
35%
手直しの削減
50%
12ヶ月以内の欠陥流出を削減
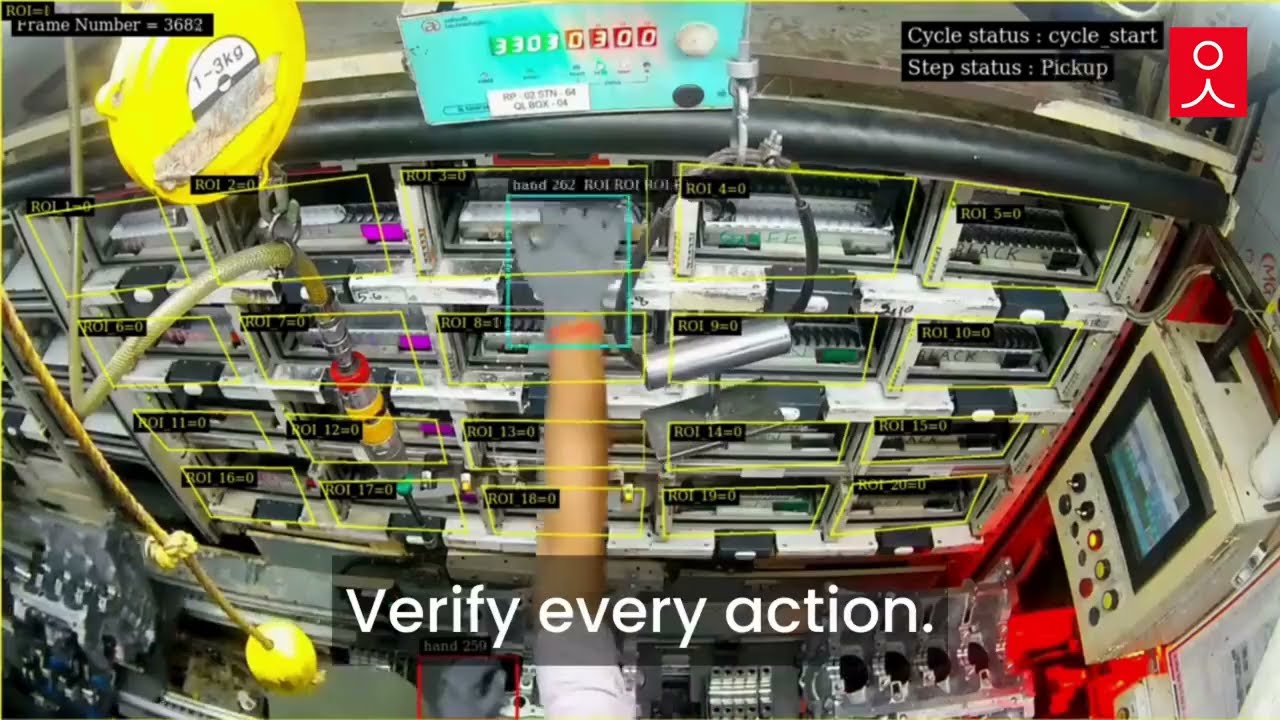
NAGAREは、コストのかかる流出が発生しうる工程に組み立てエラー防止チェックを導入します。設定されたカメラビューが、目視可能な部品や作業内容を承認済みの手順と比較し、後続の工程で隠れてしまう前に、認識された逸脱を警告して調査や修正を促します。

















多くのラインでは末端での検査に投資していますが、その時点ではすでにミスが製品に組み込まれています。修正には分解や廃棄、あるいは市場からの返品が必要となり、原因はすでに次の製品へと移ってしまっています。


当社のAIプロセス監視ソフトウェア「NAGARE™」は、目視可能な部品や作業内容を構成可能なチェック機能で監視し、組み立てエラーの未然防止をサポートします。異常が発生した際にはアラートが通知されるため、作業者がその場で修正を行うことが可能です。工程のトライアルを通じて、監視範囲と許容される修正内容を定義します。なお、手直しや流出に関する数値は製品レベルでのNAGAREの性能を示すものであり、特定の故障モードに対する予測値ではありません。
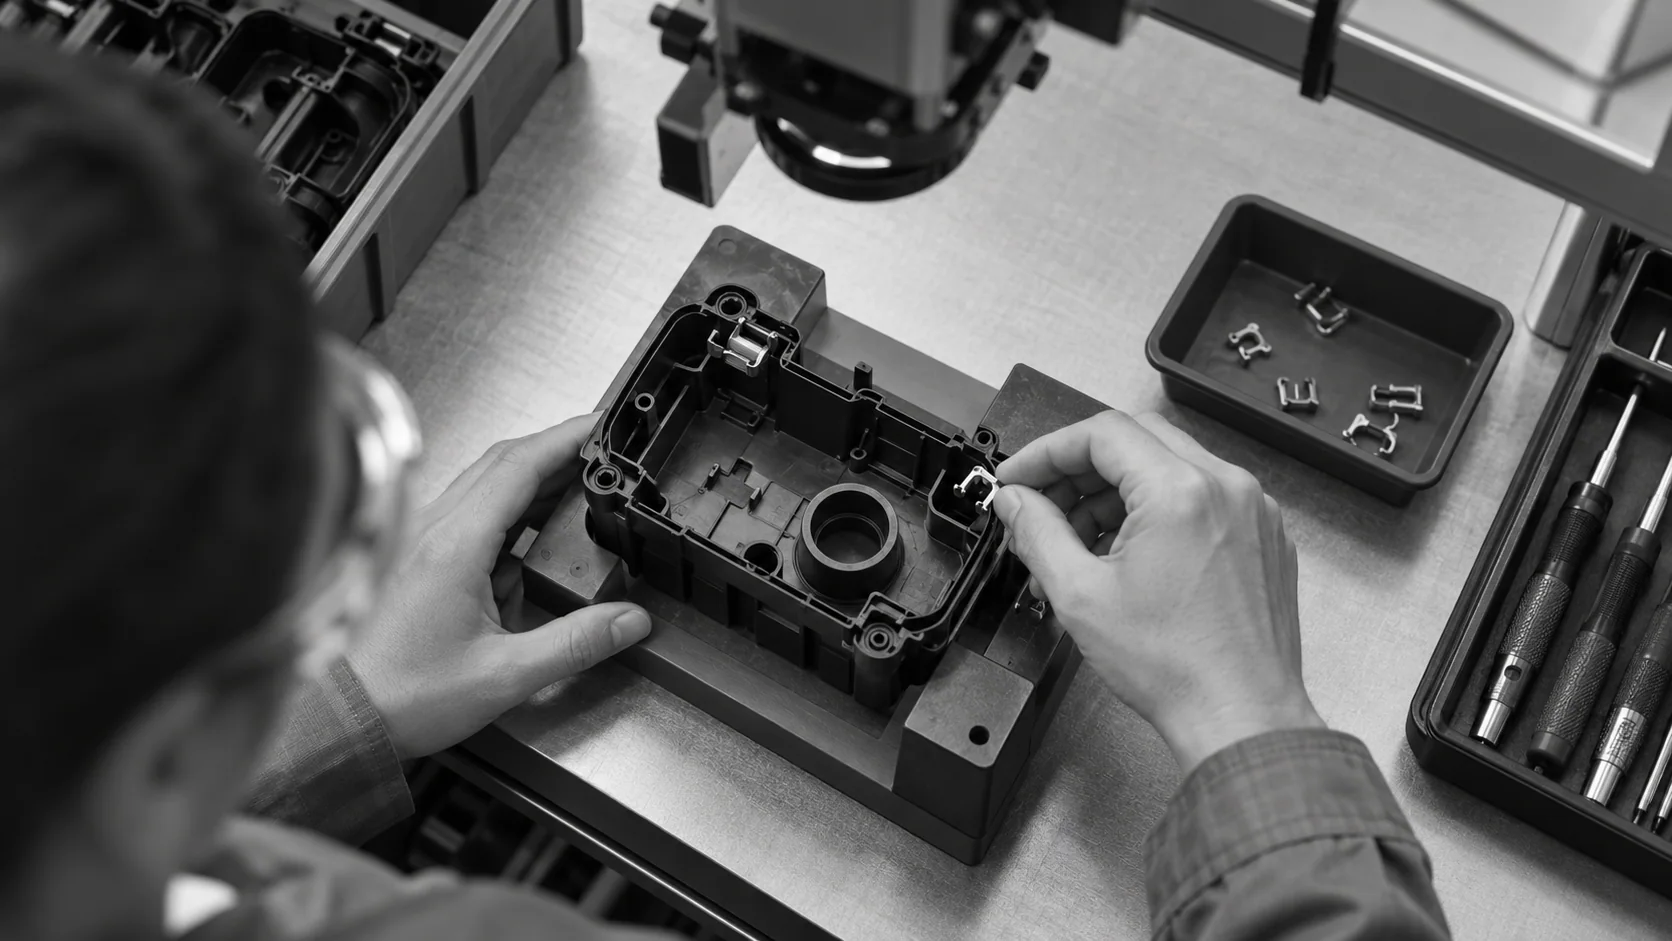
NAGAREによる組み立てエラー防止は、流出データに基づき、エラーの発生源にカメラを設置し、アラートと傾向レポートでフィードバックループを完結させます。
手直し、廃棄、返品のデータから、どのエラーや工程が最も重要かを特定し、投資対効果の高い箇所からカメラを設置します。
貴社の作業サイクルを学習したモデルが、部品や動作を認識し、逸脱が発生した瞬間に検知します。
作業者がその場でエラーを修正し、トレンドレポートによって各対策が有効に機能しているかを確認できます。
どのようなアプローチであれ、流出は減少します。しかし、予防策を講じることで、各エラーのコストと原因究明のスピードが劇的に変わります。

手作業に関する調査では、常に同じグループのミスが指摘されます。部品の誤装着、部品の欠落、部品の配置や向きの誤り、そして手順の飛ばしや順序の誤りです。特に部品の取り違えは、見た目では判別しにくく、そのまま工程を通過してしまうため、最もコストのかかるミスとなりがちです。自社のラインでどのグループのミスが多発しているかを把握することが、費用対効果の高い対策を講じるための第一歩となります。
エラーが不良品になることを防げるため、可能な限り予防が望ましいのは言うまでもありません。しかし、人間が作業する以上、設計だけでは完全に取り除けないミスが発生するため、検出も依然として必要です。組立エラー防止は、工程内でこの両方を組み合わせます。作業者は逸脱した瞬間に警告を受け(そのユニットに対する予防)、そのイベントが記録されることで、以降のすべてのユニットに対する改善(検出)へとつながります。
プロセスFMEAは、貴社の工場や顧客が求める手法を用いて故障モードを特定・評価します。検証済みのカメラチェックは、実際にカバーしている操作に対して検出管理の証拠を提供できますが、自動的にリスク評価を変更するものではありません。品質チームは、分析を改訂する前に、カバレッジ、見逃しや誤検知のイベント、対応計画、その他の管理策を評価する必要があります。確認された発生データと生産への影響を考慮し、検討中の組立エラーに関する修理コストや後工程でのエラー証拠を保持してください。
バリエーションが増えるたびに、見た目が似た部品や、手法のわずかな違い、作業者の判断項目が増加します。手作業の組立に関する研究では、このバリエーションの複雑化が時間的プレッシャーと相まって、エラー率の上昇につながることが指摘されています。カメラはバリエーション自体を減らすことはできませんが、チェックの負担を担うことで、作業者がモデルごとの違いをすべて記憶する必要をなくします。新しいバリエーションは通常のサイクルを記録することで追加されるため、製品ラインナップの拡大にも対応可能です。
手作業の組立に関する研究の中には、作業ペースとエラーを関連付けるものもありますが、すべてのラインや作業者に固定的な関係が成り立つわけではありません。設定されたカメラチェックにも限界があるため、意図した生産速度でカバレッジと警告タイミングを実証してください。タクトタイム、人員配置、休憩時間を変更する際は、同等のアウトプット、合格品質、イベント記録をレビューしてください。ラインの高速化とエラー率の変化には複数の要因が考えられるため、どちらかをもう一方の証明として扱うのではなく、背景を調査してください。
ピック・トゥ・ライト、プロジェクション、デジタル指示書などの組立支援ツールは、作業者を正しい動作へと導きます。カメラ検証は、その正しい動作が実際に行われたかを確認します。これら2つは相性が良く、ガイダンスがミスを減らし、検証が残りのミスを捕捉します。照明、レイアウト、指示の明確さといったエラー誘発要因は、多くの場合、修正が最も安価で効果的な改善策となるため、検討段階で精査します。
保護工程における直行率、ユニットあたりのリワークコスト、および後工程や顧客への流出不良率を追跡してください。保証請求は結果が出るまでに時間がかかります。変更前後のベースラインを測定し、製品、生産量、観察期間、報告ルールが同条件のものを比較してください。その他の介入や、製品構成、生産速度の変更も記録します。改善傾向は有用な証拠となりますが、ベースラインだけではカメラチェックが変化の原因であると断定することはできません。
過去数ヶ月間に発生した上位のエスケープについて、そのコスト、発生工程、および各工程の短い動画をお送りください。現在の組立品質管理手順も併せてお知らせください。これに基づき、工程の優先順位付け、カメラ設置位置の提案、およびハードウェア導入前のリワークやエスケープへの効果予測を行います。
上位のエスケープ、その発生工程、および現在のリワークデータを共有してください。対象工程における組立エラー防止策を計画し、スケジュールとコストをご提示します。最初の保護工程が稼働するまで、約4週間を見込んでください。


