局所的な損傷と設計上のエッジを区別する
- 許容可能な面取り、半径、および通常の製造ばらつきを用いてトレーニングする
- 目に見える欠け、角の欠損、および合意済みのブレイクアウト欠陥を特定する
- 各重要領域を製品の合格基準と照らし合わせて評価する
- 判定が不合格を下す前に、境界線上の事例を検証する
意図されたプロファイル
良品サンプルに含まれるもの
局所的な損傷
許容範囲に基づいた評価
KOMPASS AIは、製造部品における目に見えるエッジの欠け、角の欠損、およびブレイクアウトをチェックします。重要なエッジを視野に入れ、損傷と意図されたプロファイルを区別し、組み立てや梱包によって再検査が困難になる前に、影響を受けたユニットを特定します。

















エッジの欠けは、主表面の検査に使用される視野の外側に位置することがよくあります。角の破損、縁の損傷、または側面に沿った小さなブレイクアウトは、表面検査を通過してしまい、見過ごされたまま次の工程に進む可能性があります。


当社のAI製品検査システム「KOMPASS™」は、視覚的な欠陥分類とモジュール式のビジョンハードウェアを組み合わせたものです。この検査は、アクセス可能なエッジ、意図されたプロファイル、およびプロセスで不合格とすべき最小限の損傷を基準に設計されています。
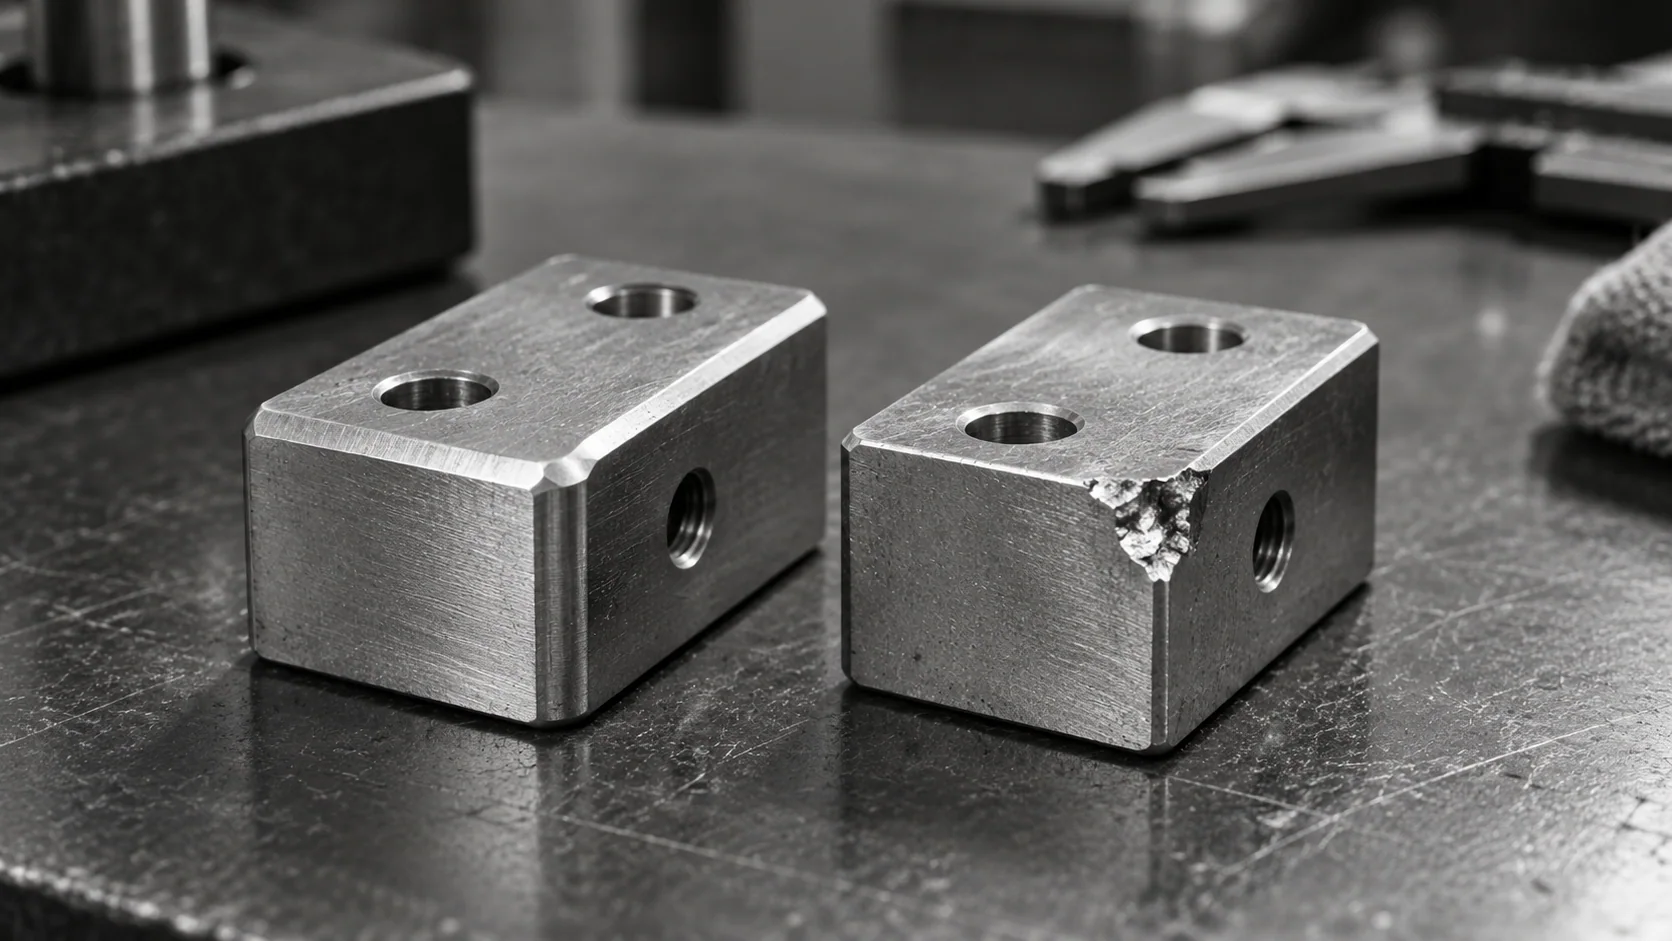
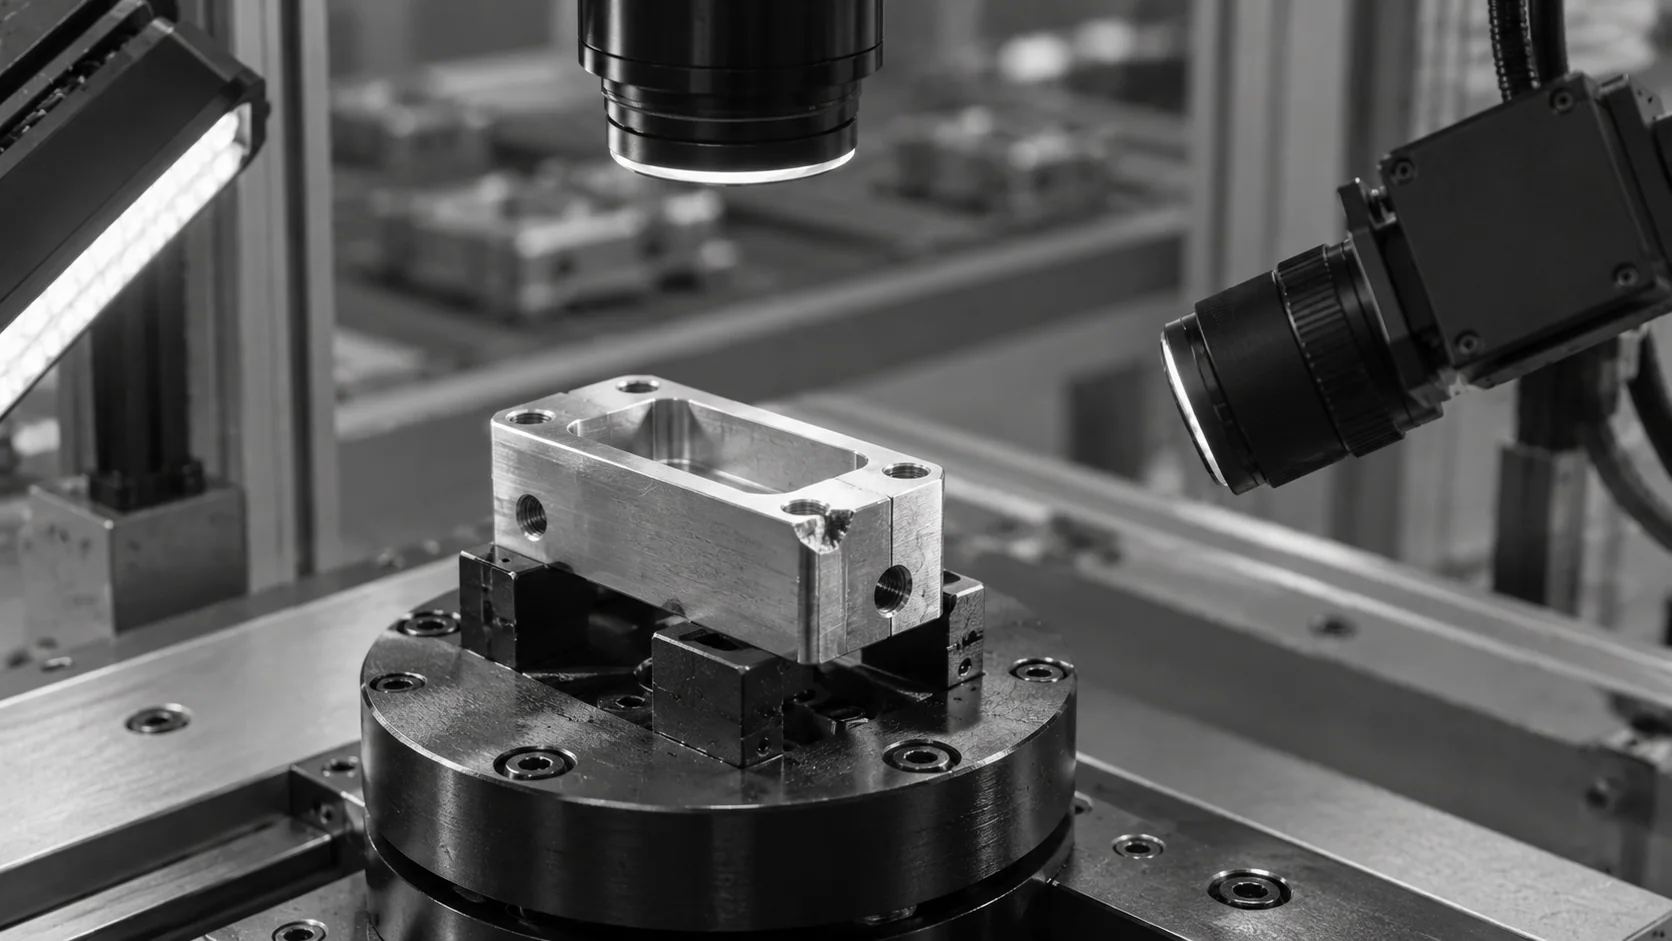
エッジのチェックには、重要な領域を明確に捉える必要があります。提示方法を計画し、損傷と意図された形状を区別した上で、検査の判断と画像をセットで保存します。
損傷が重要となる領域に合わせてカメラの視点を計画します。治具が下側の縁、側面、または角を隠していないか、部品を回転させる必要があるかを確認してください。
モデルは実際の生産例を使用して、許容される形状や仕上げと、合意された欠陥を区別します。設計上のノッチや面取りは、参照サンプルに含める必要があります。
検査結果を定義済みのライン対応と結びつけ、欠陥画像を保持します。品質管理チームは、損傷がどこで発生したか、また同じ場所で繰り返し発生していないかを確認できます。
再現性のあるシルエットで機能する手法は、一つの部品には十分かもしれません。外観が変化する複雑なエッジには、ビューと判定ツールの異なる組み合わせが必要です。

エッジ欠陥とは、部品の境界が許容される状態から逸脱していることを指します。これには、角の欠け、局所的な破損、または品質基準で定義されたその他の目視可能な不規則性が含まれます。エッジ欠けの検出は、意図しない材料の損失に焦点を当てます。判定にあたっては、影響を受ける領域のサイズ、場所、および機能を考慮する必要があります。チームが外観上の限界と、組み立てや使用に影響を与える要件を区別できるよう、図面と代表的な部品をレビューに持参してください。
チップ(欠け)の検出は、意図されたプロファイルの明確な定義から始まります。良品サンプルには、生産上許容される面取り、半径、ノッチ、通常の切削テクスチャを含める必要があります。チップ検査では、その許容された外観からの逸脱を評価します。合格限界ギリギリの不合格品や、それと似た外観の良品も含めてください。判定が測定された幾何公差に依存する場合は、必要な測定と基準を明記し、外観分類と併せて撮像と校正が評価できるようにしてください。
合格基準で求められるすべての領域が視野に含まれている場合にのみ可能です。エッジ品質検査では、上面、下面、側面からの視点が必要な場合や、部品を回転・反転させるハンドリングが必要な場合があります。カメラが欠陥を捉えるのに十分な解像度を持っていても、治具がエッジを隠してしまうことがあります。提案された提示方法で、各重要箇所の損傷サンプルを使用して確認してください。カバー範囲には、実際に検査される領域を記述し、別途チェックポイントが必要なアクセス不可能な領域も含める必要があります。
ガラスのエッジ検査には、透明度、反射、損傷の位置を制御する撮像構成が必要です。セラミックの検査も、部品の仕上げ、コントラスト、寸法、提示方法に依存します。Jidokaはこのユースケースの範囲内にガラス、セラミック、機械加工部品を含めていますが、各アプリケーションでサンプルのテストが必要です。異なる面や角のチップに加え、許容されるばらつきも含めてください。トライアルでは、一つの設定がすべての材質に通用すると想定するのではなく、実際の部品で可視性と検出限界を確立する必要があります。
バリの検出とエッジの欠け(チップ)の検出は、異なる形態の損傷を対象とします。バリは境界に不要な物質が付着するのに対し、チップは物質が欠落します。視野と照明が両方を明確に捉えられるのであれば、同じ検査ステーションで対応可能です。検証の際は、欠陥カテゴリと合格基準を分けて管理してください。これにより、各タスクで見逃した欠陥や誤判定をレビューでき、全体の結果が良好であっても特定のカテゴリでの性能不足が隠れてしまうことを防げます。
エッジプロファイルの検査には、明確な基準と適切な測定能力が必要です。外観上の輪郭だけでは、欠けの深さまで完全に特定することはできません。合格基準が深さ、半径、角度、または校正された寸法制限に依存する場合は、実現可能性調査の際にその要件を明記してください。チームは、適切な3Dセンシングやその他の測定方法が必要かどうかを評価します。外観による分類のみを、寸法証明書や内部の完全性の証明として扱うべきではありません。
ウェハのエッジ検査には、解像度、ハンドリング、清浄度、欠陥分類に関する特殊な要件があり、個別のプロセスごとに評価する必要があります。このページにあるベアリングの動画は、多面検査のアプローチを示すものであり、ウェハへの対応能力を証明するものではありません。電子部品の場合は、材質、寸法、重要なエッジ領域、および合格基準をJidokaと共有してください。実現可能性調査を行うことで、その特定の部品と生産環境において、必要な視野と検出性能が達成可能かどうかを判断できます。
チップ(欠け)検査の検証には、許容限界ギリギリの損傷、許容されるエッジのばらつき、および部品上の各重要箇所を網羅したラベル付きのサンプルセットを使用してください。トレーニングに使用していないサンプルを用い、実際の生産速度、治具、向きでテストを行います。見逃した欠陥と、良品を誤って不合格にしたケースを個別に記録してください。また、設定された応答が正しいユニットに対して実行されることも確認します。これらのチェックを総合することで、生産条件下でステーション全体が品質判定をサポートできるかどうかが判断できます。
損傷のあるサンプル、許容されるエッジプロファイル、および必要な生産レートをご提示ください。部品が次の工程へ進む前に、重要な領域をどのように可視化し、判定を検証するかを評価します。


