本物の傷と通常の仕上げを識別
- ブラッシング、研磨、金型テクスチャなど、良品から許容可能な仕上げを学習
- フラットな照明では隠れてしまうヘアラインや低コントラストの傷を検出
- 傷をへこみ、欠け、汚れと区別して分類
- 欠陥1種類につき20個のサンプルで、新しい部品や仕上げを再学習
99%以上
検出精度
40%
過剰な不良判定の削減
KOMPASS AIは、製造ラインに傷検出機能をもたらします。お客様の仕上げに合わせて設定された照明下ですべての部品を検査し、微細な傷やコントラストの低い傷をリアルタイムで特定します。そして、梱包、メッキ、組み立て工程に進む前に不合格品を排除します。

















傷の検出は光に左右されます。加工部品をランプの下で傾けると浅い傷が現れますが、元に戻すと仕上げの中に消えてしまいます。検査員は部品を一つずつ傾けて傷を探しますが、ラインの速度で全ての部品を傾けることは不可能です。


当社のAI製品検査システム「KOMPASS™」は、モジュール式ビジョンハードウェアと組み合わせることで、すべての部品の傷をチェックします。部品ごとの許容可能な仕上げ状態を学習し、合格・不合格となったすべての部品の画像を保存します。
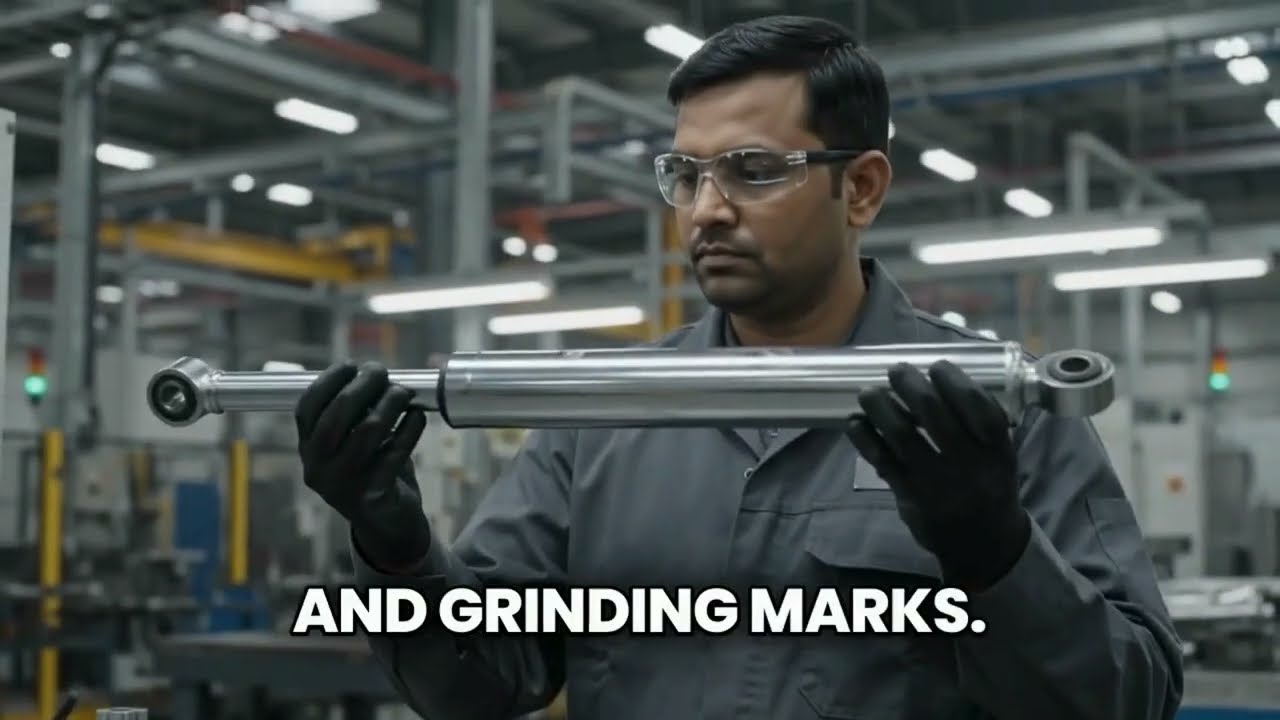
研磨されたロッドは、反射によって傷、へこみ、振動痕、研削痕が隠れてしまい、一見完璧に見えることがあります。KOMPASSが各ロッドの全周を検査し、表面の欠陥をリアルタイムで分類して、不良品を自動的に選別する様子をご覧ください。
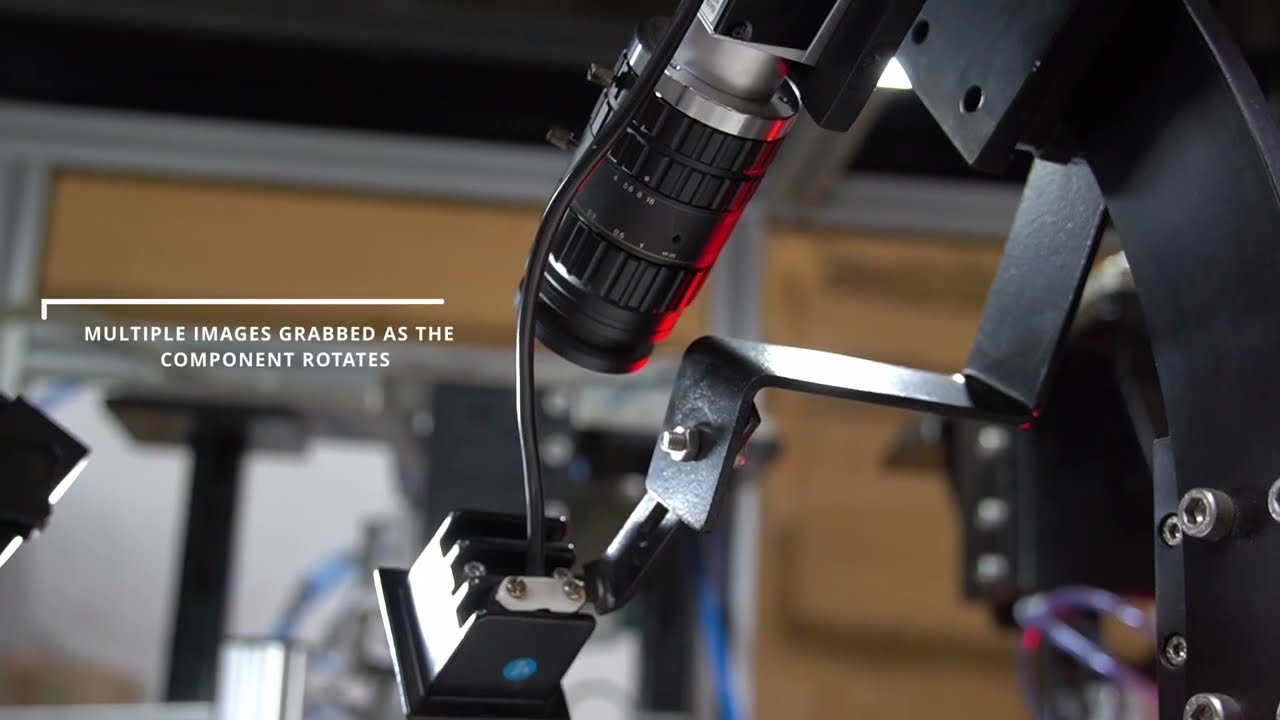
カメラと照明は対象の部品や仕上げに合わせて配置され、浅い傷が必要とする箇所にはローアングル照明やマルチアングル照明を使用します。
このモデルは、傷を研磨ライン、加工痕、グレアから分離し、各欠陥の種類と位置を部品ごとに記録します。
傷のある部品は排出ゲートへ送られます。欠陥箇所とともに画像が保存されるため、チームは原因を追跡し、根本的な解決を図ることができます。
傷の検査は、照明の下での属人的な判断から、すべての部品に対して同じ基準でチェックを行うプロセスへと移行します。不合格品にはすべて画像が記録されます。
Shriji社がワッド(中栓)組み立てラインで、すべてのキャップの上面と内面をどのように検査しているか。
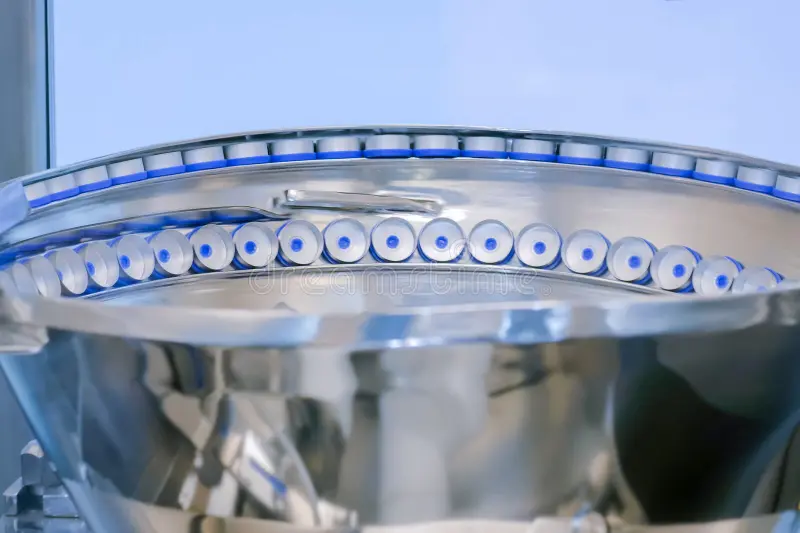
カメラ1台によるキャップ検査と自動選別:

傷検出とは、取り扱い、加工、組み立ての過程で生じるヘアライン状の傷、擦り傷、深い打痕といった線状の表面損傷を自動的にチェックする工程です。カメラが制御された光の下で各部品を撮影し、トレーニング済みのモデルが、その痕跡が傷であるか、どこにあるか、そして合格基準に抵触するかを判断します。製造ラインでは自動外観検査の一工程として実行されるため、すべての部品がラインスピードに合わせて均一に検査されます。
検出限界は画素サイズと照明によって決まります。目安として、検出が必要な最も細い傷が少なくとも3〜5画素にまたがるようにする必要があるため、視野範囲とセンサーの解像度が実現可能性を左右します。大きな部品でヘアライン状の傷を検出するには、複数のカメラや視点が必要になることが一般的です。ライン監査の際、Jidokaのエンジニアが貴社の仕様に基づき、最小の傷を捉えられるようカメラと光学系を選定します。
浅い傷は主に表面の反射特性を変化させるため、カメラで傷を捉えられるかどうかは照明次第です。フラットな明視野照明では、周囲の仕上げとほぼ同じ明るさで反射してしまいます。一方、暗視野照明は低い角度から光を当てるため、正常な表面は暗く見え、傷の部分だけが光を反射してレンズに届きます。光沢のある部品のマシンビジョン検査では、複数の角度やパターンを組み合わせた照明が用いられることが多く、導入前に貴社の部品でその効果を確認します。
精度は、画像がどれだけ鮮明に傷を捉えられるか、そして合格基準がどれだけ明確に定義されているかに左右されます。適切な照明を使用し、貴社の部品でトレーニングされたモデルを用いることで、KOMPASSは検証済みのアプリケーションにおいて99%以上の検出精度を実現します。研磨された金属などの反射面を検査する場合は特に注意が必要です。角度によって反射光で傷が隠れたり、逆に浮き上がったりするためです。システムをラインに導入する前に、境界線上のケースを含めた良品と傷のある部品を用いて検証を行ってください。
AIは事例からその違いを学習します。ブラッシング、ブラスト、研磨、成形といった仕上げは、仕様の範囲内であっても部品ごとにばらつきが生じますが、わずかな傷を捉えるために閾値を厳しく固定すると、こうした正常なばらつきまで誤検知してしまいます。許容範囲内の仕上げを網羅した良品でモデルをトレーニングすることで、AIは境界線を正しく学習します。これがAIベースの表面仕上げ検査が誤判定を減らす仕組みであり、KOMPASSのベンチマークでは誤判定を40%削減しています。合格基準の変更を検討する際は、境界線上の部品セットを保管しておき、確認に使用してください。
はい。KOMPASSはインラインで部品を検査し、ラインの滞留時間内に排出ゲートを作動させます。部品の種類、ビュー数、撮像設定にもよりますが、最大で毎分12,000個の処理が可能です。例えばShriji社では、医薬品のボトルキャップを毎分800個以上の速度で検査し、自動排出を行っています。オフラインやベンチトップでの傷検査は、ラボでの監査や初回品検査に適しています。稼働中のラインでは、インライン検査によって傷が発生したステーションで即座に検知できるため、他の部品に影響が広がる前に原因を修正できます。
はい、適切なハードウェアを使用すれば可能です。ロッド、シャフト、キャップ、ベアリングなどは、カメラの前で回転させるか、複数の角度から撮影することで、表面全体をカバーします。鏡面仕上げのロッドにおける表面の傷検知では、部品の回転に合わせて反射光が移動するため、回転と照明の計画を統合する必要があります。モジュール式のビジョンハードウェアは導入時に部品の形状に合わせて構成され、ラインでの運用前に各ビューが検証されます。
はい、可能です。同一のKOMPASSモデルで、傷と同時にへこみ、欠け、汚れ、異物などを分類できるため、一つの検査ステーションで仕様書に記載された外観欠陥を網羅できます。各欠陥タイプは、個別の合格基準に基づいて学習・検証されます。傷は表面欠陥検知における一つの欠陥クラスであり、「欠陥・表面検査」のページで全範囲を網羅しています。お客様から最も多く指摘される欠陥をお知らせいただければ、それに基づいた検査範囲を策定いたします。


