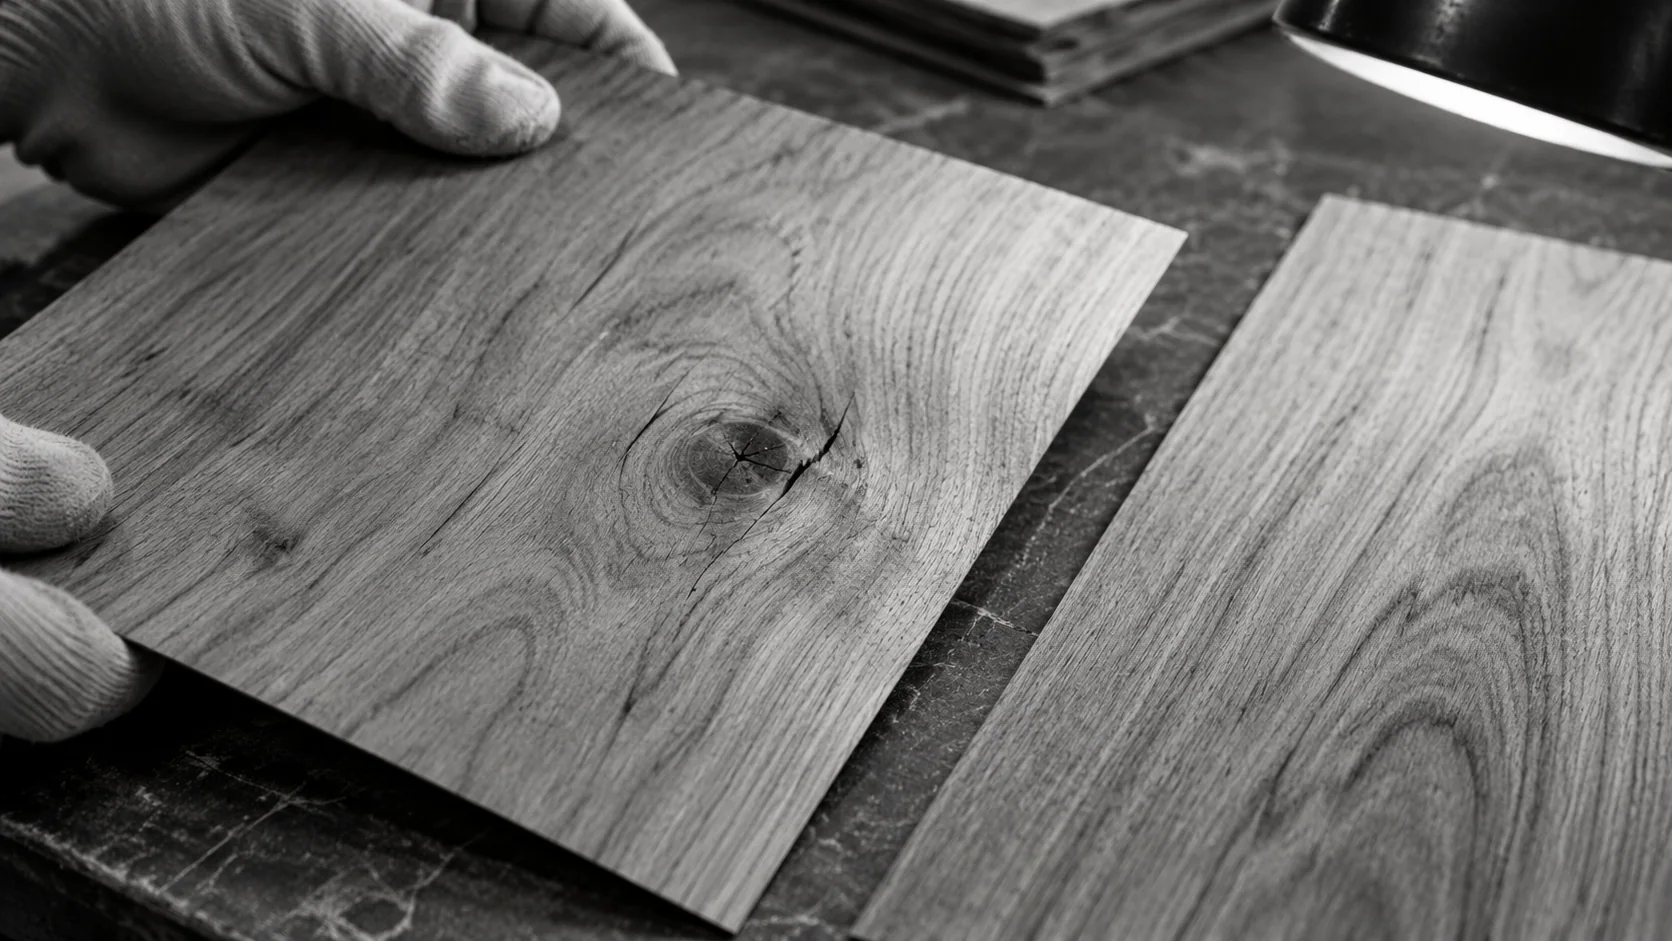
自然な木目の中に潜む欠陥を見抜く
- 許容範囲内の木目、色ムラ、および実際の欠陥例を使用してトレーニングを実施
- 目に見える節、割れ、ピンホール、その他合意された表面欠陥を特定
- 製品にとって重要な欠陥カテゴリと深刻度レベルを定義
- 新しい樹種、仕上げ、製品バリエーションをそれぞれのサンプルに基づいて検証
自然なばらつき
トレーニングで表現
製品基準
検査対象面に適用
KOMPASS AIは、木材の欠陥検出を生産ラインにもたらします。目視可能な節、ひび割れ、割れ、木目の欠陥を完成品の要件と照らし合わせることで、許容範囲内の自然なばらつきはそのままに、不適合なピースを後工程に進む前に選別します。

















木材の欠陥検出では、素材特有の自然なばらつきを考慮しなければなりません。濃い木目の線がひび割れのように見えることもあれば、小さな節が周囲の模様に溶け込んで見えなくなることもあります。また、何が合格で何が不合格かは、等級や用途によっても変化します。


当社のAI製品検査システム「KOMPASS™」は、お客様の木材サンプルや欠陥事例から学習します。適切なカメラ、照明、搬送システムと組み合わせることで、生産される樹種、製品、等級ごとに合意された品質基準に基づき、目視可能な欠陥を検査します。
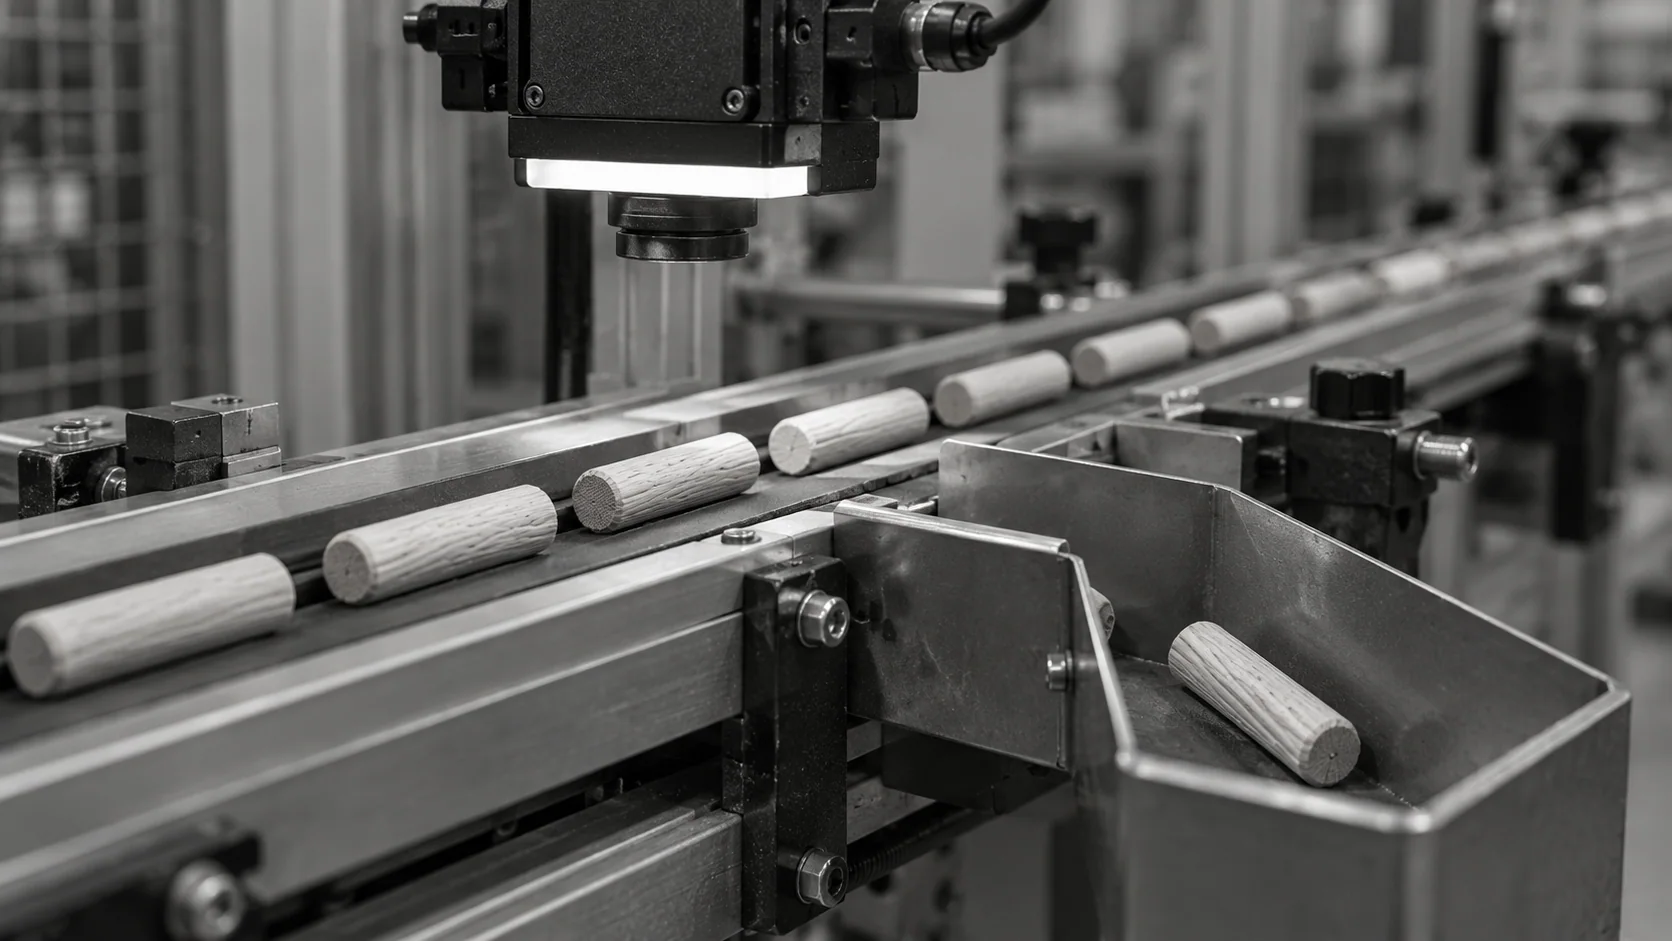
Jidokaのダボピンデモンストレーションでは、製造機械に統合された外観検査と、不合格品の自動排出の様子をご覧いただけます。小さな木製部品がコンパクトな検査エリアを通過する際、画像キャプチャと排出応答をどのように連携させるべきかを示しています。

カメラの視野と照明を、木材、欠陥、および利用可能な検査スペースに合わせて調整します。安定した状態で提示することで、各ワークが移動する間も対象面を確実に捉えます。
貴社のプロセスで許容される木目パターンと、排除すべき欠陥をモデルに学習させます。判定は製品要件に従い、後工程に影響する欠陥を的確に識別します。
検査結果をワークの位置および排出機構と連携させます。結果はライン上のアクションとして実行され、品質レビュー用に画像が保存されます。
合格基準は製品要件に基づきます。検査では、製造過程で生じる自然なばらつきを考慮した上で、その基準を適用する必要があります。
Jidokaは、Hindustan Pencils向けにAI外観検査とレーザー測定を組み合わせたシステムを構築しました。外観検査では節、ひび割れ、ピンホールなどの欠陥を検出し、レーザーシステムで形状を測定します。検査結果は、スラットライン上の空気圧式選別機と連動しています。

この結果は木製スラットに関するものです。単板(ベニヤ)ラインの場合は、シートサイズ、表面の提示方法、等級基準、速度に合わせて個別に検証する必要があります。

木目の検査は、貴社の製品で許容されるばらつきのサンプルから始まります。実際に検査工程に流れる樹種、色合い、木目パターン、表面状態を使用してトレーニングと検証を行います。明らかに不合格となるものだけでなく、境界線上の製品も含めてください。節の検出については、その節の種類、サイズ、位置が最終製品において許容されるかどうかという判断基準を反映させる必要があります。カメラが特徴を捉えるのは作業の一部に過ぎません。その後の対応は、貴社の品質基準によって決定されます。
木材のひび割れ、ピンホール、節、その他の目視可能な表面の異常は、画像撮影のセットアップで鮮明に捉えられる場合に評価可能です。不合格となる最小の欠陥を含む実物サンプルを用いて、Jidokaと欠陥リストの合意を形成してください。木材の割れは、特に端部や木口付近では、表面の黒ずみとは異なる見え方をする場合があります。トライアルを通じて、どの面にカメラが必要か、また動きや埃、重なりによって重要な欠陥が見えなくなる可能性がないかを確認する必要があります。
AI検査アプローチは製品ごとに構成可能ですが、ステーションの設計と検証はアプリケーション固有のものです。ベニヤ検査では、提示方法、照明、動作を制御しながら、必要なシート領域をカバーする必要があります。小さな部品の場合は、回転させたり、端面や側面を個別に撮影したりする必要があるかもしれません。Jidokaが公開している木材の事例は、スラットやダボピンの概念実証をカバーしています。これらは関連する経験を提供しますが、ベニヤ用途の要件は、貴社のシート寸法、樹種、仕上げ、生産条件によって決定されます。
ベニヤの等級分けには、目に見える特徴と貴社が使用する等級との間で合意されたマッピングが必要です。製品ごとに、許容される欠陥の種類、サイズ、位置、組み合わせを定義してください。そうすることで、視覚的な判断に基づき、適切なライン制御を通じて木材の選別をサポートできます。まずは検査員の間で判断が分かれるピースをテストすることから始めてください。それらが不明確な合格基準を浮き彫りにするからです。構造強度、含水率、その他表面からは判断できない特性については、独自の測定方法と合格プロセスが必要です。
木材の変色は、その樹種と意図する仕上げに対して承認されたサンプルと比較して判断されるべきです。自然な色の変化、心材、加工痕は、すべて同じ意味を持つわけではありません。そのため、木材表面の検査には安定した照明と代表的なサンプルセットが不可欠です。ロット間のばらつきや、サンディングまたは仕上げ後の状態も含めてください。自動選別と連動させる前に、どの違いが外観上の不良であり、どの違いが許容可能な特徴であるか、あるいは再検討が必要なケースであるかを合意しておく必要があります。
表面カメラによる合板検査は、撮像構成によって可視化される範囲を確認するものです。表面の隆起や損傷は詳細調査の理由にはなり得ますが、表面が許容範囲内であっても、内部層の状態や接着剤の強度が保証されるわけではありません。同様に、水分や内部腐朽には表面画像以外の適切な評価が必要です。各品質要件を実際に評価可能な検査方法と照らし合わせるため、ステーションの範囲を定義する際にこれらのニーズを個別に設定してください。
木材の品質検査性能は、製品、欠陥リスト、必要な視野、供給方法、排出装置によって異なります。Jidokaは、Hindustan Pencils社のアプリケーションにおいて、毎分125スラットの処理速度で99%の精度を達成しています。個別のダボピンの事例は概念実証(PoC)であり、これらの数値をベニヤ生産の保証として扱うべきではありません。提案された速度で貴社のサンプルを検証し、見逃した欠陥と誤って排出された良品を個別に測定した上で、運用目標に合意してください。
合格品、明らかな不良品、境界線上のサンプルのほか、欠陥の定義や等級要件を併せてお送りください。鉛筆スラットの検査やその他の部品ラインの場合は、寸法、露出面、供給間隔、および排出(リジェクト)可能なポイントを含めてください。シート材の場合は、幅、搬送速度、必要な表面カバー率を追加してください。ロット間で樹種や仕上げに変更がある場合は、その旨も明記してください。これらの詳細情報により、貴社の製造チームが実際に扱う素材や判断基準を反映した試験を設計することが可能になります。
木材のサンプル、等級の定義、ラインの状況を共有してください。それらの合格基準を、次の工程に進む前に再現可能な視覚的チェックポイントへと変換する方法を評価します。


