変化する背景の中から不要な物質を検出
- 実際の素材と仕上げにおいて、対象となる粒子の視認性を評価します
- 代表的な汚染例と許容可能な製品のばらつきを用いてトレーニングを行います
- 粒子、残留物、その他合意された視覚的欠陥に対して個別のカテゴリを定義します
- 次の工程で隠れてしまう前に、露出している表面をチェックします
視覚的特徴
製品に基づいた評価
定義された欠陥クラス
より明確な排出理由
KOMPASS AIは、露出した製品表面や、適切な透明素材越しに見える特徴に対して異物検出を行います。不要な粒子、残留物、混入物を品質基準と照らし合わせてチェックし、組み立て、密封、梱包によって検査が困難になる前に、影響を受けたユニットを特定します。

















異物検出は、不要な物質がまだ目に見える段階で行うのが最も効果的です。露出した部品上の破片は今なら簡単に特定できても、数秒後には組み立てや梱包によって隠れてしまう可能性があります。


当社のAI製品検査システム「KOMPASS™」は、撮影された画像をチェックし、不要な目に見える物質や合意された混入欠陥を検出します。モジュール式のビジョンハードウェアが製品に必要な視野と照明を提供し、トレーニング済みのモデルが疑わしい特徴を許容可能な外観から分離します。
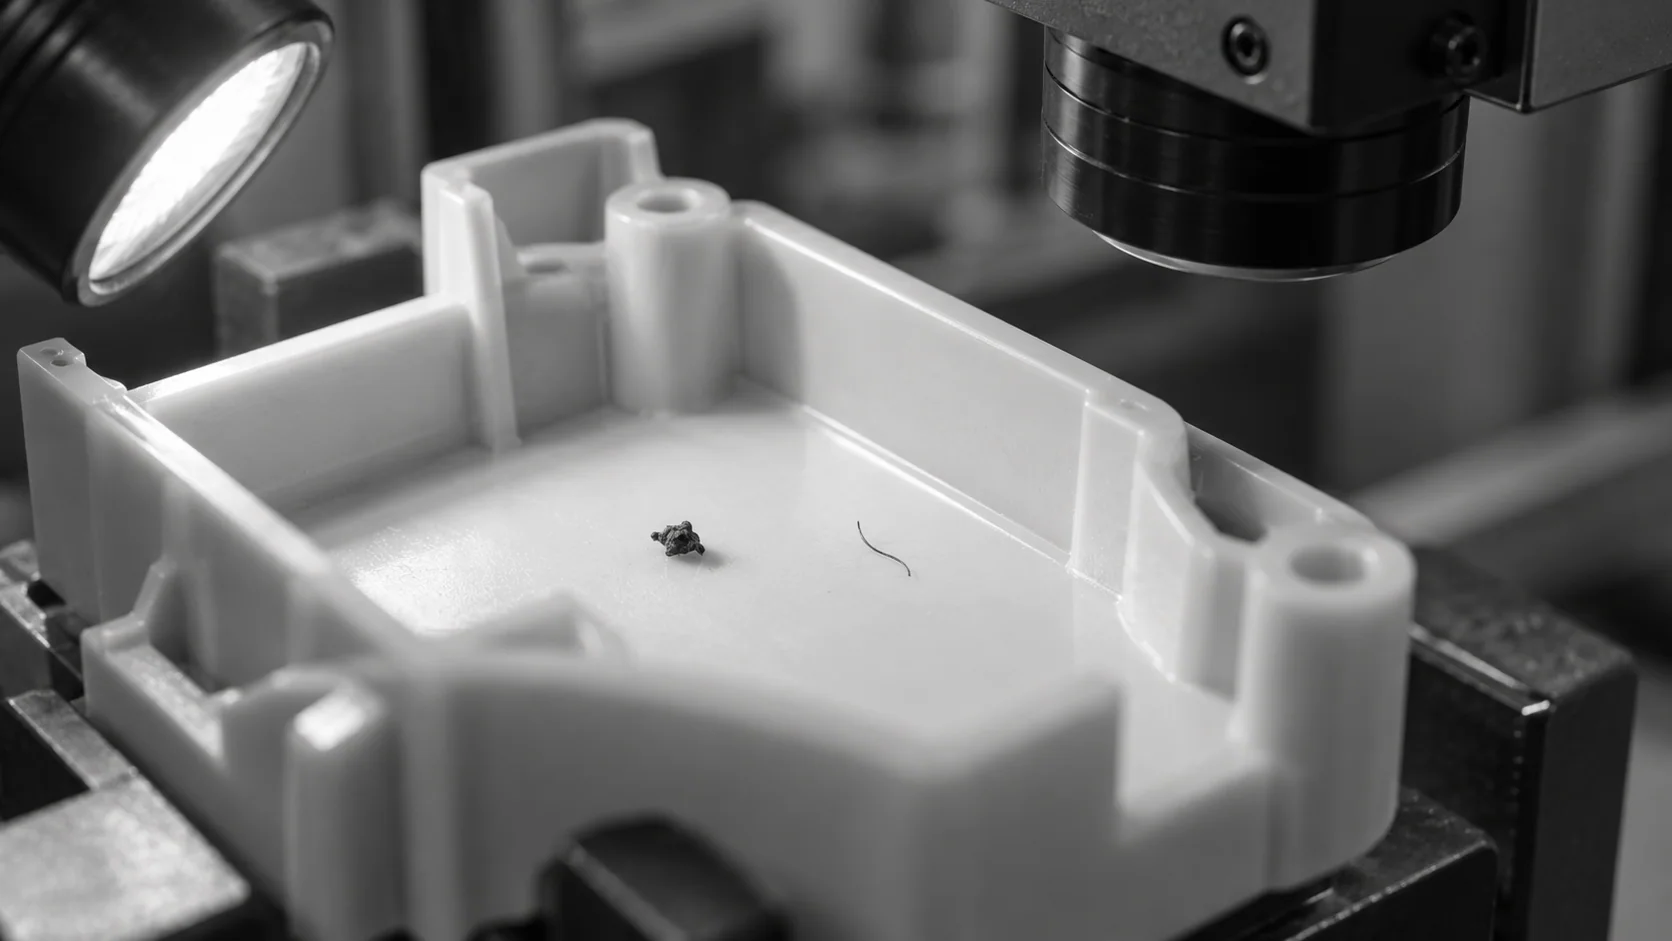
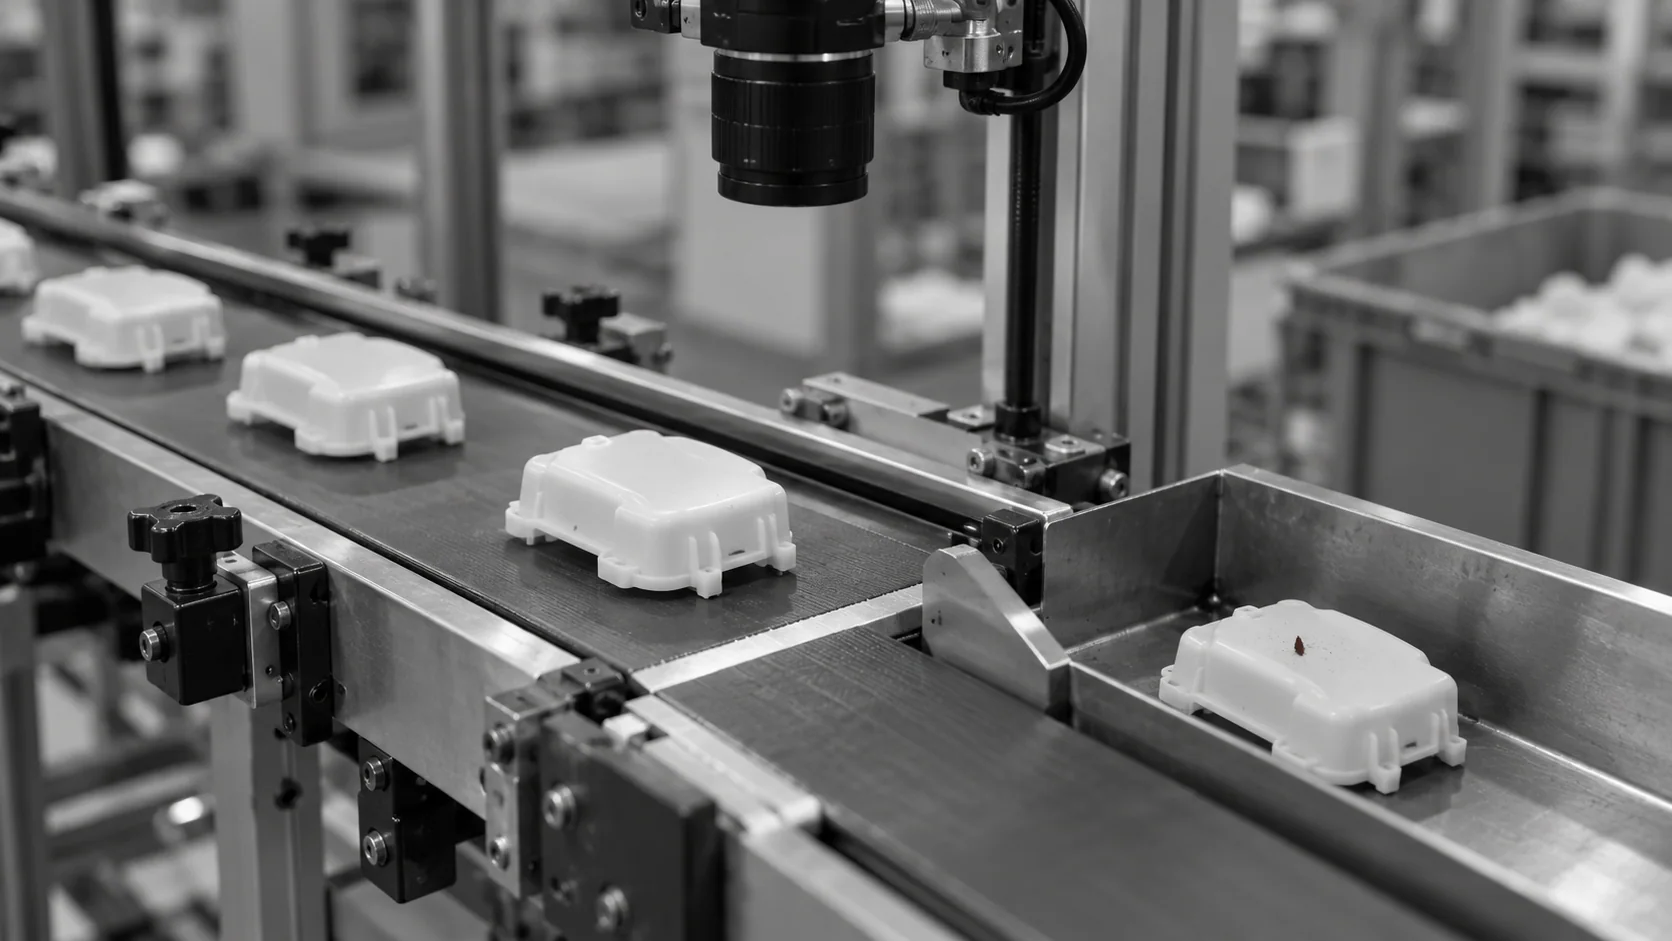
検査は、対象物を確実に視認できる状態から始まります。ユニットを隔離できるうちに、目視可能な欠陥、合格基準、および対応策を定義してください。
対象となる表面が覆われる前のチェックポイントを選択してください。カメラと照明を配置し、低コントラストで判別が難しい対象物であっても、製品に対して明確に視認できるようにします。
実際の汚染例と正常な製品の特徴を用いて学習させます。モデルは、合意された欠陥カテゴリと合格基準に基づいて、可視領域をチェックします。
判定結果を、設定された排出または確認プロセスに送ります。欠陥画像を保存しておくことで、品質管理チームが繰り返し発生する事象を調査し、過去の検査済みユニットと比較できるようになります。
カメラベースの検査手法には、いずれも適切な視界が必要です。検査設計によって何を露出させるかが決まり、判定手法によって許容可能なばらつきをどのように扱うかが決まります。
Shriji社が公開しているアプリケーションでは、検査の課題として、汚染、シール損傷、表面の不規則性が挙げられています。Jidokaはワッド組立ラインにKOMPASSを導入し、欠陥の分類、自動排出、および品質レポートへの連携を実現しました。
これらの結果は、ボトルキャップ検査アプリケーション全体を対象としています。すべての汚染物質や素材に対する検出率を保証するものではありません。

異物検出の可否は、不要な特徴が撮影画像内で識別できるかどうかに依存します。製品、背景、照明によって十分な視覚情報が得られる場合、粒子、破片、繊維、残留物などが検出対象となり得ます。異物検出のテストは、実際の素材、発生が想定される位置、および許容できない最小サイズのサンプルを用いて行う必要があります。検査条件はそれらに基づいて定義してください。素材名だけで、そのシステムが貴社の製品上で確実に異物を検出できるかどうかを判断することはできません。
介在物の検出は、選択した画像処理手法がその特徴を捉えられる場合にのみ可能です。透明な素材を通して見える粒子と、不透明な部品の中に埋もれた粒子では、課題が異なります。表面の介在物検出は目に見えるマークを評価できますが、その下に隠れた物質の全容や組成を特定することはできません。実現可能性の検討中に、断面図や参考となる知見、その他の利用可能な証拠を共有することで、チームはどの要件に追加の検査手法が必要かを特定できます。
いいえ。異物検査は、各リスクを検出可能な手法と組み合わせるべきです。カメラは利用可能な視野内での外観を評価します。他の技術は、適切な条件下で、特定の導電性材料、密度の違い、または隠れた特徴に対処できます。視覚的な汚染検出は、不要な物質が露出している場所で有用なチェックポイントとなりますが、その貢献度は検査プロセス全体と照らし合わせて検証する必要があります。各手法の合格基準と対応を明確に定義してください。
代表的な良品だけでなく、実際の不良品例も用いてトレーニングを行ってください。印刷、金型のテクスチャ、通常の色ムラ、生産条件下での表面の見え方の変化を含めます。例えば黒点検出では、どの暗い特徴が許容できず、どれが製品本来のものかを定義する必要があります。境界線上のケースは個別にテストし、その後、見逃しと過剰検出を合わせてレビューしてください。これにより、過敏な検査が不要な廃棄や繰り返しの手作業チェックの原因となることを防ぎます。
プラスチックの汚染検出は、破片と製品のコントラストが低い場合に困難になります。透明度、光沢、厚み、向き、背景のすべてが画像の見え方に影響を与えます。埋め込まれた粒子の検出は、周囲の素材がターゲットを隠してしまうという難しさを伴います。実現可能性の判断には、提案された照明とカメラの視野を用いた物理的なサンプルが必要です。必要な情報が画像に含まれていない場合、モデルを変更するだけではターゲットを確実に検出することはできません。
関連する領域にアクセスでき、かつ疑わしいユニットを隔離できる場所に設置してください。目に見える汚染の場合、それはカバーが取り付けられる前、パッケージが閉じられる前、あるいは製品が次の工程へ移動する前かもしれません。部品の重なり、治具、製品の動きが視界を遮らないか検討してください。また、画像取得から設定された対応までの距離と時間を十分に確保してください。適切な設置場所は、リスクが現れる場所と、ラインが発見に対してどのように動作するかを反映している必要があります。
検査結果は、ユニットが対応ポイントへ移動する間、そのユニットと正しく紐付けられている必要があります。光学選別やその他の分離装置には、適切な提示、追跡、タイミングが求められます。ラインでユニットを排出するのか、確認のために保持するのか、あるいは別の定義されたアクションをとるのかを合意してください。近接した部品や品種切り替えを含め、意図した生産速度で一連の動作が完結するかを確認します。正しい画像分類は、正しいユニットに対して正しい対応が行われて初めて有用なものとなります。
いいえ。表面汚染検査は、検証に含まれる目に見える特徴や状態に対して結果を出すものです。化学組成の特定や、あらゆる微視的・生物学的危険の検出、あるいは隠れた領域に何もないことの証明はできません。品質プロセスにおいて、その範囲を明確にしておいてください。トライアルを行う際は、代表的なサンプル、欠陥の許容基準、必要な視野、およびライン上で求められる対応を提示してください。これらの入力情報が、この視覚的チェックポイントで何ができるかを決定します。
汚染物質、製品の表面、そしてチームが判断を下すべきポイントを共有してください。可視性、カバー範囲、および影響を受けたユニットを隔離するために必要な対応を評価します。


