1回のスキャンでギャップと段差を測定
- ジョイントにレーザーラインを投影し、両方のエッジを3Dでキャプチャ
- 同一スキャンから開口部の幅と高さのオフセットを測定
- 製造データから学習した丸みを帯びたエッジ、シール、トリムストリップに対応
- 各モデルの各ポイントに許容範囲を適用
両方の値を算出
1回のスキャンで隙間と段差を測定
すべてのポイントで
すべての製造ユニットで
KOMPASSは、ドア、パネル、蓋、筐体などの定義されたすべてのポイントでギャップと段差の測定を実現します。3Dプロファイルが部品間の隙間と高さのオフセットの両方をキャプチャし、各値は組み立てが塗装、最終調整、または出荷工程に進む前に、設定された許容範囲と照合されます。

















ドア、ボンネット、家電の前面、デバイスの筐体など、ギャップと段差は誰が見ても一瞬で判断できるものです。しかし、多くのラインでは依然として、限られたポイントを限られた台数で手作業により測定しています。


当社のAI製品検査システム「KOMPASS™」は、3Dビジョンハードウェアと学習済みモデルを使用し、定義された各ポイントでギャップと段差を測定します。結果はライン制御システムに送信され、各数値のプロファイルとともに保存されます。
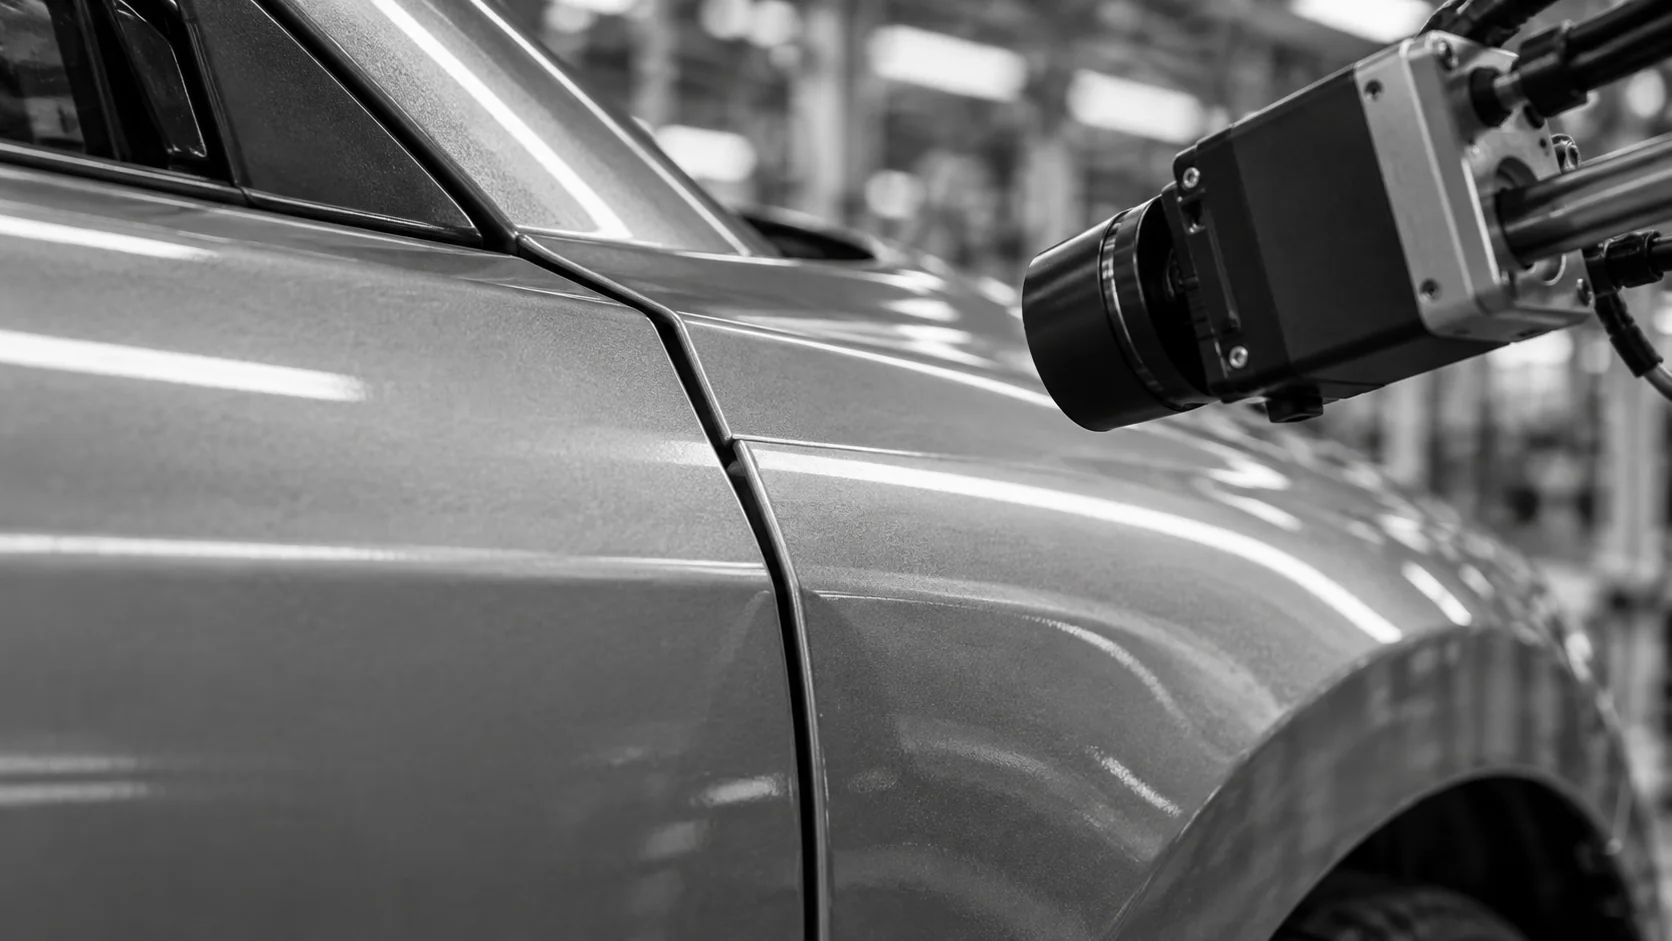
段差(フラッシュ)は高さの差であるため、隙間(ギャップ)と段差の測定には深度データが必要です。KOMPASSは、定義されたポイントでの3Dキャプチャ、各ジョイントに合わせてトレーニングされたモデル、そして生産ラインへの直接的なフィードバックを統合します。
各モデルのすべてのジョイントに対し、適合仕様に基づいた固定点と許容範囲を設定します。固定カメラまたはロボット搭載型センサーにより、それらの箇所を繰り返し正確に測定します。
レーザープロファイルが継ぎ目を横切ります。モデルが両方のエッジと表面を検出し、そのポイントにおけるギャップ幅とフラッシュの段差を算出します。
制限値を超えたポイントは、不適合箇所とともにラインへ通知されます。すべてのプロファイルは、傾向分析や監査のために保存されます。
ハンドゲージ、オフライン計測、インライン3Dビジョンは、それぞれ異なる課題に対応します。その違いは、測定されるポイント数と製造品数、そしてラインへのフィードバックの速さにあります。

ギャップとは2Dカメラで視認できる幅のことですが、フラッシュとは2つのパネル間の表面の段差、つまり高さの差を指します。これを測定するには、継ぎ目を横切る3Dプロファイルが必要です。レーザープロファイラーは両方の部品の端にラインを投影してその形状を捉えるため、ギャップとフラッシュは同じポイントの同じスキャンから算出されます。フラッシュの指定がない箇所であれば2Dカメラでもギャップ幅を確認できるため、単純な継ぎ目はそのままシンプルに測定可能です。
ギャップ・段差測定は、ホワイトボディから最終組み立てに至る自動車製造で最もよく知られていますが、家電のドア、筐体、民生機器のハウジング、機械パネルなどにも同様のチェックが適用されます。目に見える2つの部品が接する場所であればどこでも、外観や密閉性が重要である限り、目視による判断ではなくフィットと仕上げを測定できます。ステーションの設計は部品のサイズによって変わりますが、測定の原理は同じです。
測定ポイントは、お客様のフィット仕様書に基づきます。顧客の目に触れる接合部、密閉性に影響を与える接合部、そして最もズレが生じやすい接合部です。各ポイントには独自の公称ギャップ値、段差値、許容値が設定されます。ステーションはすべての製品で同じポイントを測定するため、シフトやモデル間での結果比較が可能です。品質優先順位の変化に応じて、後からポイントを追加することもできます。すべての値はポイント、モデル、時間と紐づけて保存されるため、傾向の把握も容易です。
ドア、ボンネット、蓋、テールゲートなどの開閉パネルは、ヒンジやストライカー、治具によって位置が変化するため、最も一般的な対象となります。ポイントごとの結果から、どのヒンジや治具を調整すべきかがわかります。接合部付近のシールやトリムストリップはトレーニングに含まれるため、ステーションはゴムではなくパネルの端を測定します。これにより、柔らかいシールやトリムストリップをパネルのズレと誤認することを防ぎます。
シックネスゲージやストレートエッジでも有用な測定値は得られますが、結果は角度や圧力、選択した正確なポイントに依存し、値は手作業で記録されます。自動ギャップ・段差検査は、毎回同じポイントを同じ方法で測定し、各値を保存して、サンプルではなく全製品を検査します。すべての測定値が自動的に保存されるため、シフト終了時にクリップボードから値を転記する必要はありません。
はい。ギャップの不均一やパネルの浮きは、水や埃の侵入を許したり、走行時の風切り音の原因となったりします。家電や筐体の場合、ドアの密閉性や保護性能に影響を与える可能性があります。そのため、パネルの調整は外観基準だけでなく、エンジニアリングによって設定された許容値に基づく機能チェックとして扱われることが一般的です。フィットを機能として扱うことは、ラインで実際に維持可能な公差をエンジニアリング部門が合意する助けにもなります。
はい。ハンドヘルド型の測定器は、監査や修理エリア、ステーションのティーチング前の新モデル確認などで引き続き有用です。また、ギャップ・段差ゲージは、同じポイントの測定値を比較することで、立ち上げ時のインラインシステムの検証にも役立ちます。検証が完了すれば、インラインステーションが全製品の日常的な検査を引き継ぎます。新モデルはまず手動で測定し、ポイントが定義された後にインラインステーションへ追加することが可能です。
各ポイントと許容値、モデルやバリエーション、ラインのサイクルタイム、提案するステーションでの組み立て状態を記載したフィット仕様書をお送りください。良品や不適合品の情報は、センシングと位置決めのテストに役立ちます。その後、ライン上でのギャップおよび段差測定に適した固定式またはロボット搭載型センサーを推奨し、不適合品や手直し品のフローを提案します。シフトごとの組み立てデータは、ステーションが追跡すべき治具のズレを把握するのに役立ちます。
フィット仕様、重要な接合部、バリエーション、サイクルタイムを共有してください。測定ポイントをマッピングし、タイミングとコストを算出します。KOMPASSの導入は、通常6〜8週間で完了します。


