重要なすべての位置で測定を
- 直線、テーパー、段差のあるセクションに沿って測定位置を定義
- バリや丸みのあるエッジを含め、各位置の両端を正確に特定
- プロファイルの各セクションに個別の許容範囲を設定
- 複数の部品バリエーションに対応し、それぞれに独自の測定プランを設定可能
あらゆる位置を測定
単なる一点のキャリパー測定ではありません
セクションごと
図面に準拠した許容範囲
KOMPASSは、直線、テーパー、段差のあるプロファイルに対応したインライン幅測定システムです。校正済みのカメラが定義された各位置の両端を特定し、すべての幅を許容範囲と比較します。不良品が組み立て工程に流れる前に、ライン制御システムへ結果を送信します。

















キャリパーによる測定は、通常、部品の一箇所しか捉えられません。テーパーや段差、スリットのドリフトにより、同じ部品の別の場所で幅が許容範囲外になっている可能性があります。


当社のAI製品検査システム「KOMPASS™」は、校正済みのビジョンハードウェアと、お客様のエッジデータで学習させたモデルを組み合わせることで、図面で指定されたすべての位置をチェックします。測定された幅はセクションごとに記録され、確認用の画像も保存されます。
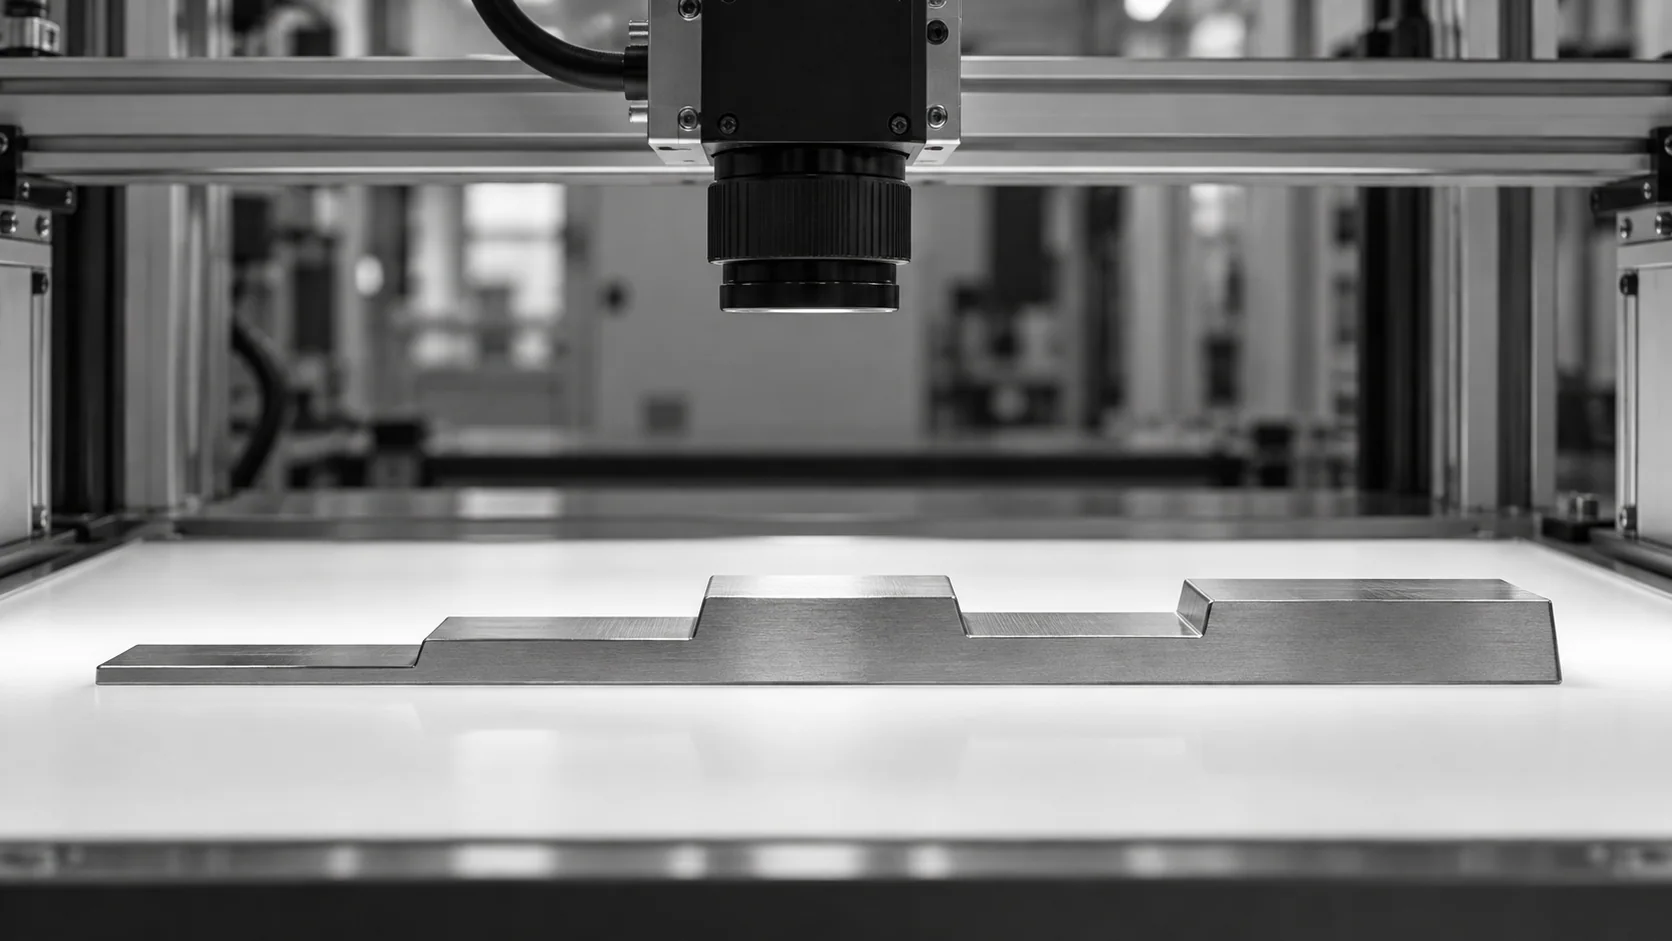
信頼性の高い幅測定システムは、両端を鮮明に捉えることから始まります。KOMPASSは、その映像とお客様の部品に合わせてトレーニングされたエッジモデルを組み合わせ、製造ラインと直接連携します。
素材に合わせてバックライトまたはフロントライトを選択し、視野を調整します。幅の広い部品や長い部品には、スキャンカメラや複数の視野が必要になる場合があります。
モデルが測定計画上のあらゆる位置で両端を特定し、角が丸まっていたりバリがあったりする場合でも幅を算出します。
各幅をセクションごとの許容範囲と比較します。不適合品は保持または排除され、すべての測定値は画像とともに記録され、後から確認できます。
ノギス、オフライン計測、インラインビジョンは、それぞれ異なる問いに答えるものです。その違いは、どれだけの位置と部品を測定するか、そしていつラインにフィードバックされるかという点にあります。

カメラベースの幅測定システムは、まず部品の両側のエッジ位置を定義されたポイントで特定することから始まります。基準ターゲットを使用して行うピクセルキャリブレーションにより、エッジ間の距離がミリメートル単位に変換されます。KOMPASSモデルはユーザーのエッジに合わせて学習されるため、バリ、角の丸み、表面の傷によって測定値がずれることはありません。算出された幅は、その部品セクションの許容値と比較されます。各測定値は保存されるため、レビュー担当者は両方のエッジが正確にどこで検出されたかを確認できます。
はい。テーパー形状のプロファイルは、都合の良い場所で1回測定するのではなく、複数の位置で測定し、それぞれの位置に公称値と許容値を設定します。段差やスロットのあるプロファイルも同様に扱われます。測定プランには図面上のすべての位置がリストアップされ、ステーションはどのセクションで不合格となったかを報告します。これにより、単に部品を不合格にするだけでなく、その部品を製造した工具の調整に役立つ結果が得られます。
バックライト(透過照明)を使用すると、部品が明るい背景に対して暗いシルエットとして浮かび上がるため、不透明な部品のエッジを最も鮮明に捉えることができます。プレス加工品、カットブランク、プロファイルの端から端までの測定には、この方法が一般的です。部品の高さが変動する場合や、カメラからの距離がわずかに異なる場合には、テレセントリックレンズが有効です。透明な素材や非常に薄い素材については、試験を行った上で、フロントライトや別の手法が必要になる場合があります。
カットストリップ、テープ、押し出しプロファイルの場合、材料がカメラを通過する際にストリップ幅を測定できます。ラインスキャンカメラは材料の移動に合わせてラインごとに画像を構築するため、長尺部品や幅広部品に適しています。高さが変化すると見かけの幅が変わってしまうため、材料の高さは一定に保つ必要があります。通常は、測定ポイントにエッジガイドやサポートローラーを設置することで解決します。個別にカットされた部品の場合、同じ視野でカットが直角に行われているかも確認できます。
非接触幅測定は部品に触れないため、柔らかい素材、コーティングされた素材、高温の素材、繊細な素材に傷や変形を与えることはありません。また、検査員がノギスを締め付ける強さによるばらつきも排除できます。クランプが不要なため、露光、トリガー、部品間隔をコンベアに合わせて設計すれば、ライン速度を落とさずにすべての部品を測定可能です。
設置したステーションの妥当性を確認するため、公差範囲全体をカバーする部品(各限界値の内側および外側の部品を含む)を使用して、繰り返し精度と再現性の試験を行ってください。結果を基準ゲージと比較します。ステーションのばらつきが公差範囲を大きく占める場合は、自動排出を有効にする前に、レンズ、解像度、または部品の搬送方法を見直してください。光学系や治具を変更した後は、必ず再チェックを行ってください。
はい、同じ視野で確認できるバリエーションであれば可能です。各バリエーションには、レシピ、バーコード、またはラインからの信号によって選択される、独自の測定計画(測定箇所と公差)が設定されます。品種切り替え時には、適切な計画が自動的に読み込まれます。極端にサイズが異なる部品の場合は、2つ目の視野や別のレンズが必要になることがありますが、これは設置後ではなく、事前の検討段階で評価します。レシピの変更はログに記録されるため、すべての結果をどの計画で測定したか追跡可能です。
すべての幅測定箇所と公差、バリエーション、ライン速度、および部品がステーションにどのように搬送されるかの説明を記載した図面をお送りください。良品数点と、許容範囲ギリギリの幅の部品をご提供いただければ、照明と光学系のテストを迅速に行えます。その後、貴社のラインに適した幅測定システムのカメラ配置、測定計画、および不良品排出ポイントをご提案します。
図面、公差範囲、製品バリエーション、ライン速度をご共有ください。ステーションで測定すべきすべての箇所を評価し、タイミングとコストをご提示します。KOMPASSのプロジェクトの多くは、6〜8週間で稼働を開始します。


