各部品を高さマップに変換
- 移動中の部品をレーザープロファイルセンサーまたは3Dカメラでスキャン
- 基準面や参照面に対する高さを測定
- 段差、インサート、積層の高さを1回のパスでチェック
- 真の材料厚みが必要な場合は、対向する2つのセンサーを使用します
すべての製品
製造ライン稼働中に測定
高さマップ
単なる輪郭測定ではありません
KOMPASSは、ノギスでは届かない製造ライン上で、非接触の厚み測定と高さ検査を実現します。3Dビジョンが各部品の高さマップを作成し、高さ、段差、厚みを許容範囲と比較。不適合品が組み立てられる前にラインへ信号を送ります。

















多くの高さ・厚みチェックは、部品が機械から出た後にノギスやダイヤルゲージで行われています。標準的なカメラでは長さと幅は認識できても、高さには別の視点が必要です。


当社のAI製品検査システム「KOMPASS™」は、3Dプロファイルセンサーと学習済みモデルを組み合わせ、あらゆる部品の高さ、段差、材料の厚みを非接触で測定します。測定結果は、高さ画像とともにライン制御システムへ送信されます。
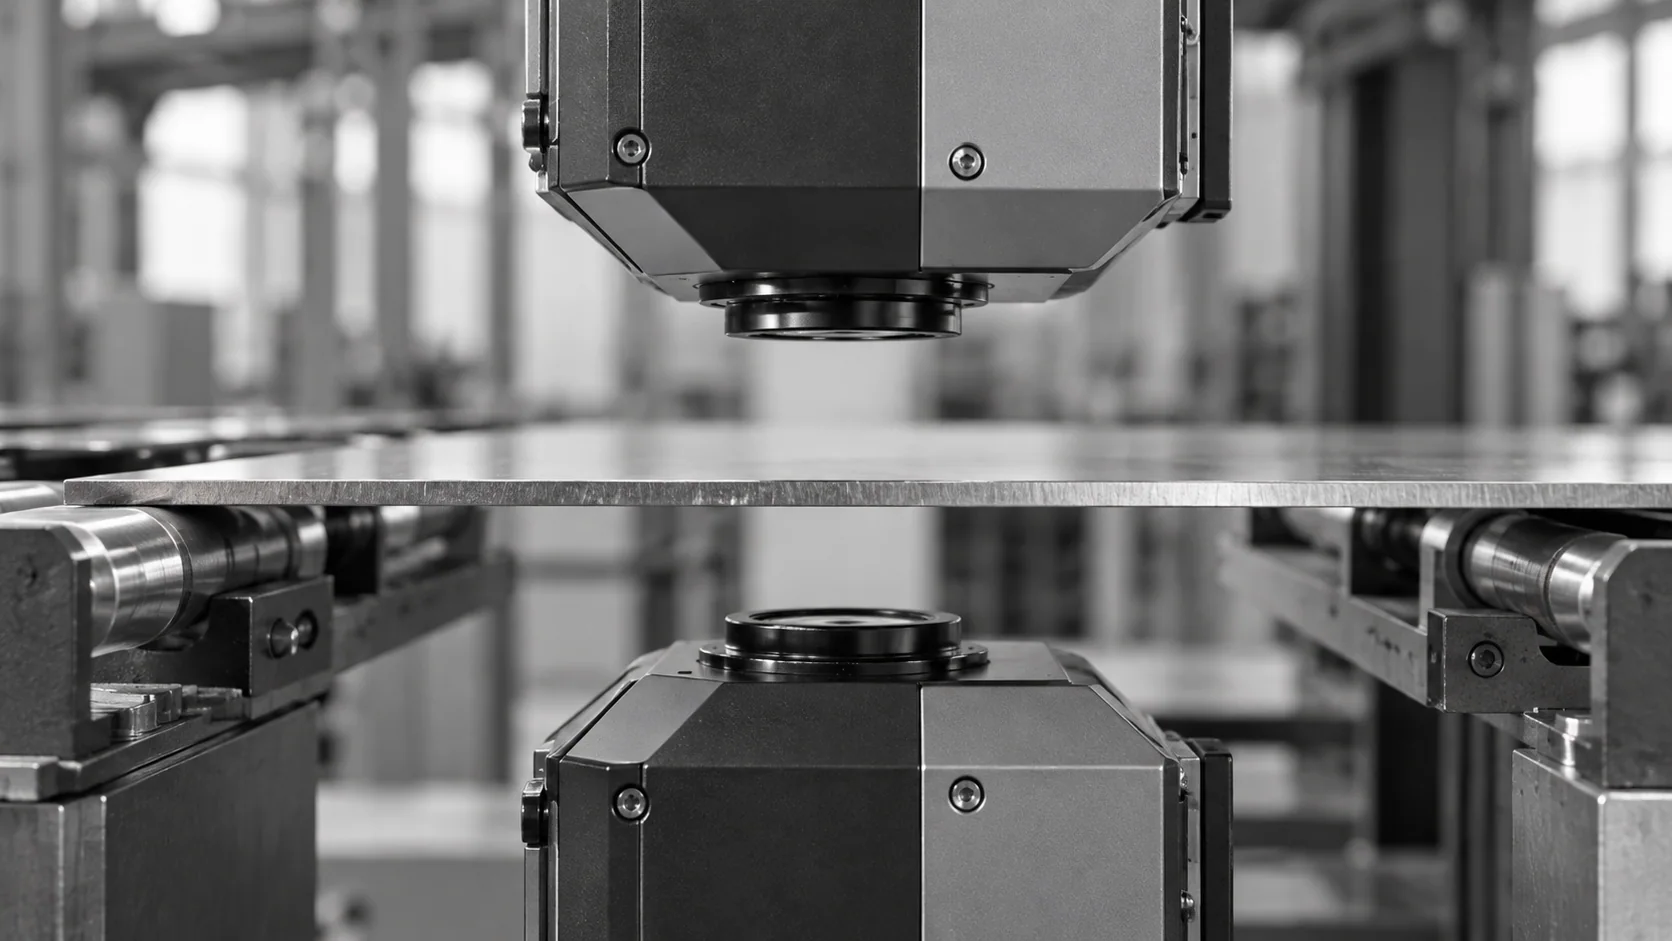
非接触の厚み測定には、単なる画像ではなく深度データが必要です。KOMPASSは、対象物の表面に適した3Dキャプチャ、定義された基準面からの測定、そして製造ラインへの直接的なフィードバックを統合します。
部品が通過する際、レーザープロファイルセンサーまたは3Dカメラがスキャンを行います。光沢のある表面や暗い表面はセンサーの選定に影響するため、事前にテストを行います。
高さは、図面で定義された基準面から算出されます。真の厚みが必要な場合は、対向する2つのセンサーを使用します。
各数値を許容範囲と照合します。不合格品は保持または排出され、すべての測定値は高さ画像とともに記録されます。
接触式ゲージ、オフライン計測、インライン3Dビジョンには、それぞれ役割があります。違いは、高さ測定の頻度と、部品に接触するかどうかという点です。

インラインでの高さ検査の多くは、レーザー三角測量方式を採用しています。部品にレーザーラインを照射し、カメラで斜めから観察することで、表面の凹凸に応じてラインが変位する仕組みです。各スキャンラインがプロファイルとなり、それらが組み合わさることで部品全体の高さマップが生成されます。KOMPASSは、指定された特徴量を測定し、許容値と比較します。高さ画像は各結果とともに保存されるため、検査担当者は部品が不合格となった理由を確認できます。
レーザープロフィロメータは、プロファイルをキャプチャするセンサーです。単体では高さデータを出力するのみですが、KOMPASSはそこに検査レイヤーを追加することで、厚み測定システムへと進化させます。具体的には、多様な部品上の適切な箇所を特定し、バリエーションごとに許容値を適用し、表面の影響を処理し、判定結果を製造ラインに連携させます。用途によっては、ラインごとにスキャンするのではなく、一度の撮影で全領域を捉える構造化光3Dカメラを使用する場合もあります。スキャン方式とエリアキャプチャ方式のどちらを選択するかは、部品のサイズ、動作、サイクルタイムによって決まります。
片面からの非接触厚み測定は、部品が既知の表面に載っている場合にのみ機能します。裏面の状態が一定でない場合は、部品の上下に1つずつセンサを配置するデュアルセンサ構成を採用します。厚みは、2つのセンサ間の距離から測定された2つのギャップを引いた値となります。これはシート、ガスケット、パッド、プレートなどの測定に適しています。既知の厚みを持つ基準ピースで校正を行うことで、両方のセンサの整合性を長期にわたって維持できます。
はい、可能です。段差の高さは同一スキャン内の2つの表面の差として測定されるため、ショルダー部、盛り上がったインサート、圧入ピン、凹部などをまとめてチェックできます。積層高さも同様で、ワッシャーやラミネート、パックなどの積み重ねにおいて、上から見て外形が完成していても、層が1枚欠けていれば高さエラーとして検出されます。
各高さは基準面から測定されます。通常は部品の基準面、または部品が載っているコンベアや治具の表面がこれにあたります。傾いたり浮いたりした部品はすべての測定値に影響を与えるため、センサの分解能よりも適切な基準面を選ぶことが重要です。ステーション側で部品自体から基準面を算出することも可能で、これによりコンベア上での部品の設置状態に対する感度を下げることができます。揺れや傾きが生じる部品については、測定ポイントに簡単なガイドを設けるだけで、変動の大部分を取り除けることがよくあります。
影響を受ける可能性があります。表面の反射率は、センサに戻るレーザー光の量に影響します。研磨された金属は迷光を生じさせることがあり、黒いゴムは光をほとんど反射しません。トライアル中に、材質に合わせてセンサの選択、レーザーの色、露光、角度を調整します。測定は形状に基づいているため、高さに影響を与えない印刷ラベルや色の変化は無視されます。
厚みゲージやダイヤルゲージは、手動検査において優れた測定値を提供します。一方、インラインでの非接触厚み測定は、柔らかい素材やコーティングされた素材に触れることなく、また機械を停止させることもなく、すべての部品を検査できます。ハンドヘルドゲージは、監査用として、また立ち上げ時にインラインステーションを既知の基準と比較して検証するために引き続き役立ちます。また、インラインでの測定値が、既存の監査方法と整合していることを確認する役割も果たします。
高さと厚みの各許容範囲、材質、ラインスピード、および部品の搬送方法を記載した図面をお送りください。良品に加え、高さの過不足や層の欠落があるサンプルをご提供いただければ、センサのテストに役立ちます。外形の特徴も重要な場合は、3D外観検査と2Dカメラを同一ステーションで併用すべきか検討します。その後、お客様のラインに適した非接触厚み測定のためのセンサ、基準点、および判定ポイントをご提案します。ハードウェアを発注する前に、実際の部品を用いた短いトライアルを行い、最適なセンサを選定します。
図面、高さと厚みの許容範囲、材質、ラインスピードをご共有ください。必要な3Dセンシング技術を確認し、コストとスケジュールについて打ち合わせを行います。KOMPASSの導入は通常6〜8週間で完了します。


