不完全なエッジでも正確な端部を検出
- 両端が背景や治具から際立つように製品を照明
- 自社ラインのバリ、面取り、切断面、通常の仕上げ状態を学習
- 画像フレーム内だけでなく、製品の軸に沿って測定
- 製品番号やバリエーションごとに個別の許容範囲を設定
すべての製品
サンプリングではなく全数測定
図面データ
バリエーションごとに適用される許容範囲
KOMPASSは、製造ライン上で長さ測定を実現します。校正済みのカメラが各部品の両端を検出し、測定した長さを図面の許容公差と比較します。その結果をライン制御システムに送信することで、規格外の長さの部品が組み立てや梱包工程に進む前に確実に排除されます。

















切断、成形、押し出し加工された部品は、刃の摩耗、材料の伸び、ストッパーのズレなどにより、長さが徐々に変化します。シフトごとに1回行う長さの測定は、その時点の部品の状態を示すだけであり、その後に製造される何百もの部品の状態を保証するものではありません。


当社のAI製品検査システム「KOMPASS™」は、インライン長さ測定システムとして機能します。校正済みのビジョンハードウェアと学習済みモデルが製品の端部を確実に特定し、図面に基づいて長さを測定します。測定結果はライン制御システムに送られ、製品画像とともに保存されます。
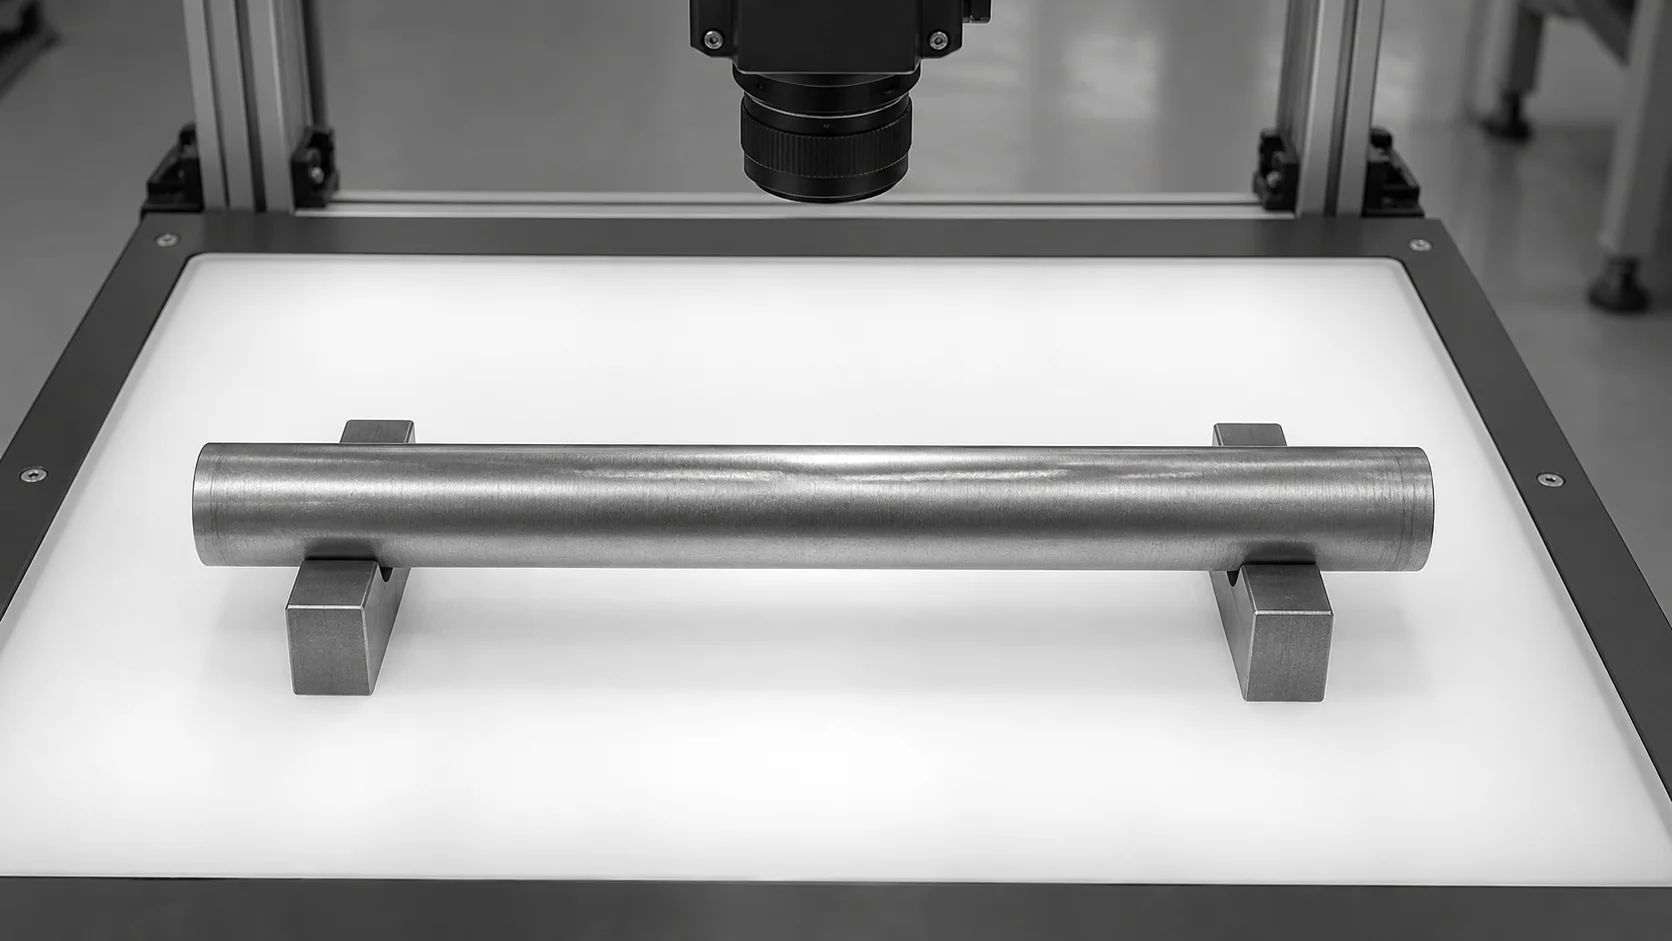
長さ測定システムは、ソフトウェアだけでなくカメラのセットアップにも左右されます。KOMPASSは、固定された校正済みの視野、お客様の部品に合わせてトレーニングされた端面検出、そして製造ラインへの直接的な応答リンクを組み合わせたシステムです。
部品の全長に合わせてカメラと照明を設置し、基準ターゲットを使用してピクセルをミリメートル単位に校正します。長い部品の場合は、2台のカメラを使用するか、視野を移動させる必要がある場合があります。
モデルは、バリ、面取り、切断面の粗さに関係なく、各端面を検出します。部品の軸に沿って長さを算出し、そのバリエーションの制限値と照らし合わせてチェックします。
許容範囲内の部品はそのまま流し、範囲外の部品は排出または保持します。すべての測定値は画像とともに保存され、トレーサビリティの確保とドリフトの確認に役立てられます。
ハンドゲージ、オフライン計測、そしてインライン長さ測定システムには、それぞれ適した用途があります。違いは、どれだけの部品を測定するか、そして結果がどれだけ早く製造ラインにフィードバックされるかという点です。

画像処理を用いた長さ測定システムは、固定カメラ、制御された照明、およびキャリブレーションターゲットを使用して、ピクセルをミリメートルに変換します。部品に合わせて学習させたモデルによるエッジ検出機能が、切断面が粗い場合でも部品の両端を正確に特定します。ソフトウェアは部品軸に沿った距離を測定し、その部品番号の許容範囲と比較します。結果に基づいて、不合格品の排出、ラインの一時停止、またはログへの記録を行うことができます。
チューブ、ロッド、プロファイル、スプリング、ファスナー、カットストリップ、成形品などが一般的な対象です。非接触の長さ測定は、ゲージで傷がついたり変形したりする恐れがある柔らかい部品、高温の部品、コーティングされた部品、繊細な部品に適しています。また、手作業での確認が追いつかないほど高速で流れるラインにも最適です。非常に長い部品の場合は、両端に1台ずつカメラを設置するか、部品を追従する視野が必要になることがあります。透明な部品や反射率の高い部品については、事前の照明テストが必要です。
部品の背後に光源を配置すると、コントラストが強く輪郭が鮮明なシルエットが浮かび上がります。これにより、端部の位置が表面の色や印字、加工痕の影響を受けにくくなります。部品の高さが一定でなかったり、平らに置けなかったりする場合は、コリメートバックライトと適切な光学系を組み合わせることで、ワーキングディスタンス全体で鮮明なエッジを維持できます。フロントライティングも使用可能ですが、反射や端部の面取りに対応するためには、通常より多くの学習データが必要になります。
図面の公差範囲を網羅する部品を使用して、設置したステーションでゲージR&Rスタディを実施してください。結果を基準ゲージと比較し、シフト、作業者、部品位置ごとの再現性を確認します。原則として、測定の不確かさは公差帯のわずかな割合に抑えるべきです。もしそれ以上を占める場合は、ステーションで自動合否判定を行う前に、光学系、解像度、または部品の搬送方法を見直してください。
ラインに合わせて露光、照明、部品間隔を設計すれば可能です。移動するコンベア上でのカメラによる長さ測定では、ブレを防ぐための短い露光時間と、各部品を同じ位置で捉えるトリガーが必要です。また、処理と排出の動作を部品間の隙間に収める必要があります。実現可能性は、モデルの処理速度だけでなく、ステーション全体のサイクルタイムに基づいて確認する必要があります。
ステーションは、エアブロー、分岐装置、不良品箱への排出、ライン停止など、設定された応答信号を出力します。導入初期は、不良品を自動廃棄せず、確認のために一時保管することも可能です。すべての判定結果は、測定値および部品画像とともに保存されます。この記録は、品質管理チームが不良判定の妥当性を確認し、プロセスが限界値に向かって変動し始めたタイミングを特定するのに役立ちます。
長さは工具の摩耗とともに変化しやすく、検証も容易なため、インライン化する最初の寸法として最適です。ライン上の画像測定システムですべての部品を検査し、既存の寸法検査は初回製品承認や定期監査に活用できます。カメラの視野内にその特徴が含まれており、光学系が適していれば、後から幅、直径、穴のチェックを同じステーションに追加することも可能です。
長さの許容範囲が記載された図面、部品のバリエーション、ラインスピード、および提案するステーションでの部品の搬送方法を共有してください。良品一式に加え、規定より短い部品と長い部品をご用意いただければ、光学系のテストに役立ちます。また、物理的にどの位置で不良品を排出できるかも確認させていただきます。これらに基づき、お客様の長さ測定システムに最適なカメラ配置、照明、ハンドリングを推奨し、検証計画を策定します。
図面、長さの公差、部品のバリエーション、ラインスピードを共有してください。お客様のチェックポイントに必要な長さ測定システムを確認し、スケジュールとコストをご案内します。KOMPASSの導入には通常6〜8週間かかります。


