エッジ全体から直径を算出
- 部品の形状が許す限り、外側と内側のエッジを一度の撮影で捉えます
- 単一の弦に頼るのではなく、エッジ全体に円をフィッティングします
- 図面で要求される場合、直径とともに真円度もレポート出力
- 実際の部品を使用して、面取り、バリ、表面仕上げを学習
全周測定
キャリパーの軸測定ではありません
外径と内径
ワンパスで測定
KOMPASSは、ステーションを通過するすべての円形部品に対して、外径測定と内径検査を行います。校正済みのカメラが円周上の各エッジを捉え、直径を算出して許容範囲と比較するため、サイズ不適合や楕円形の部品を組み立て前に確実に排除できます。

















ある角度で測定した直径が合格範囲内であっても、実際には部品が楕円形であったり、内径の入り口にバリがあったりする場合があります。円形部品の検査には、一度の測定ではなく、エッジの多点測定が必要です。


当社のAI製品検査システム「KOMPASS™」は、校正済みのビジョンハードウェアと学習済みモデルを組み合わせ、あらゆる円形形状の外径測定および内径検査を行います。検査結果は、部品の画像とともにライン制御システムへ送信されます。
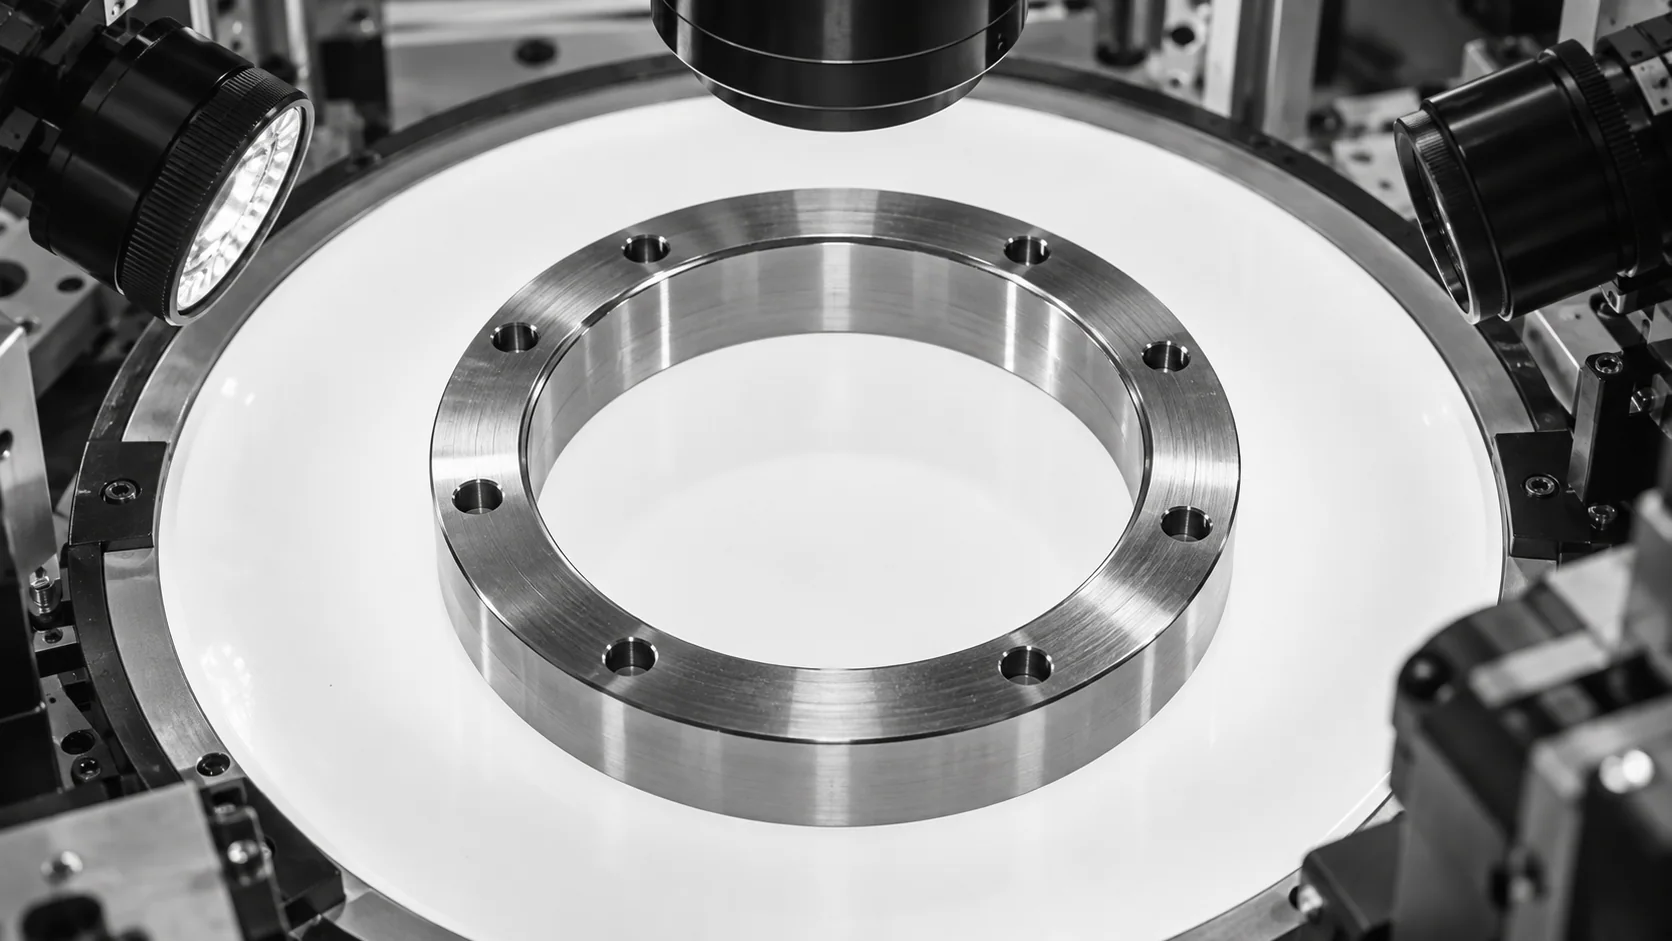
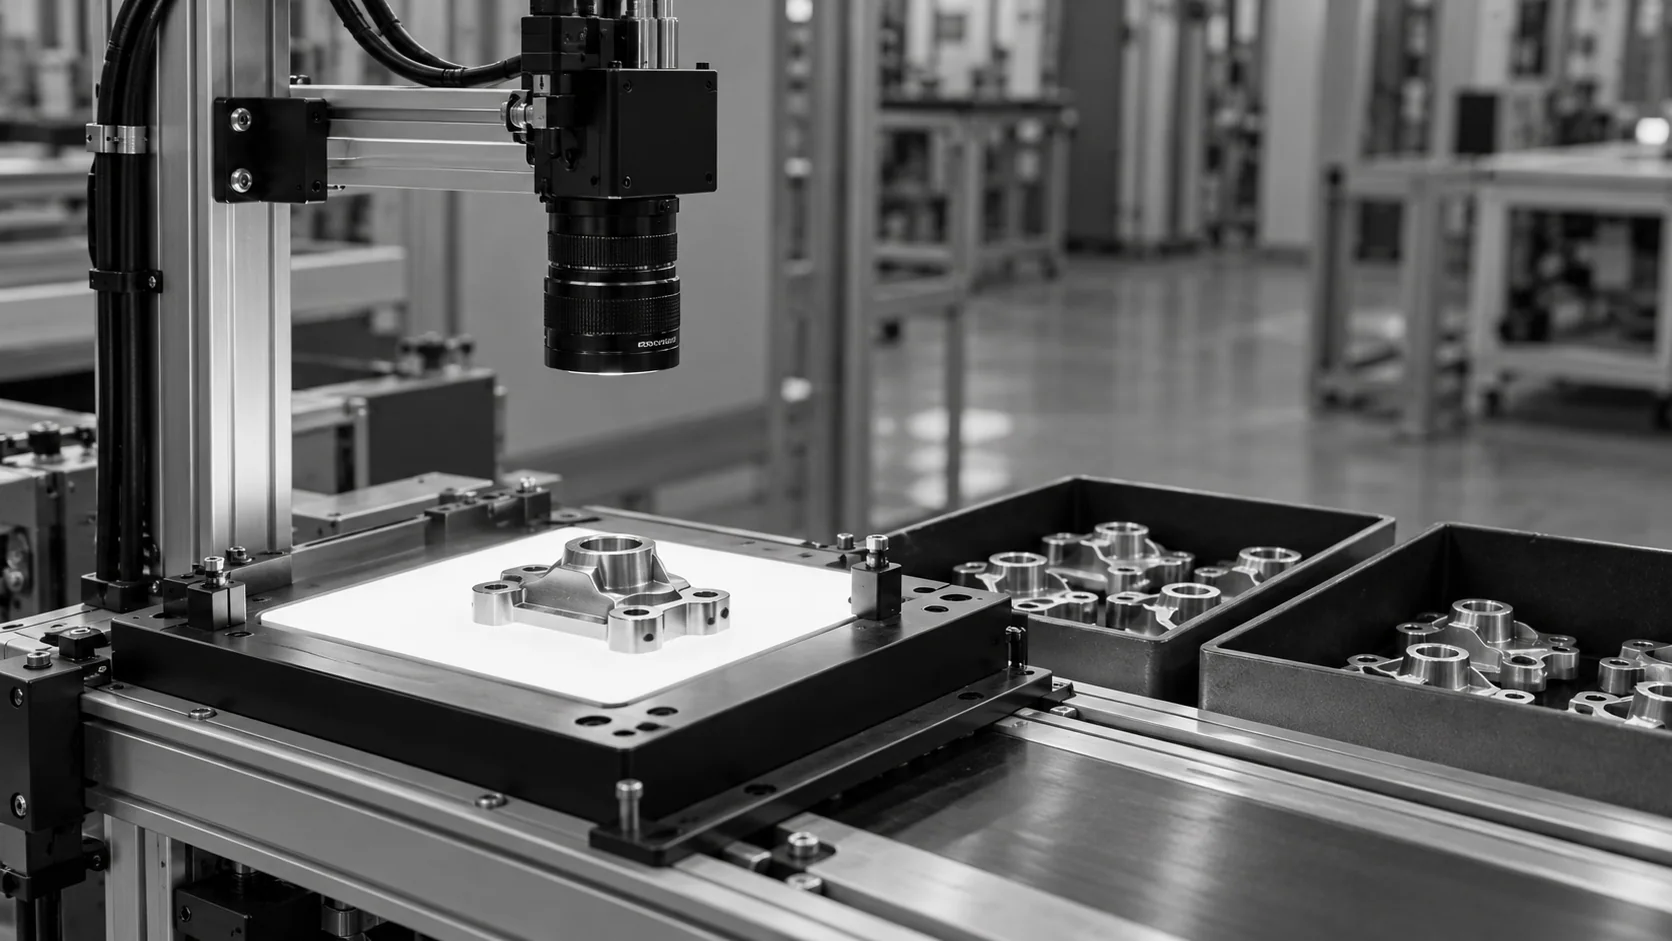
外径測定は、丸いエッジを鮮明かつ歪みなく捉えられるかどうかに左右されます。KOMPASSは、その映像とお客様の部品で学習させたエッジモデルを組み合わせ、ライン応答に直接リンクさせることで測定を実現します。
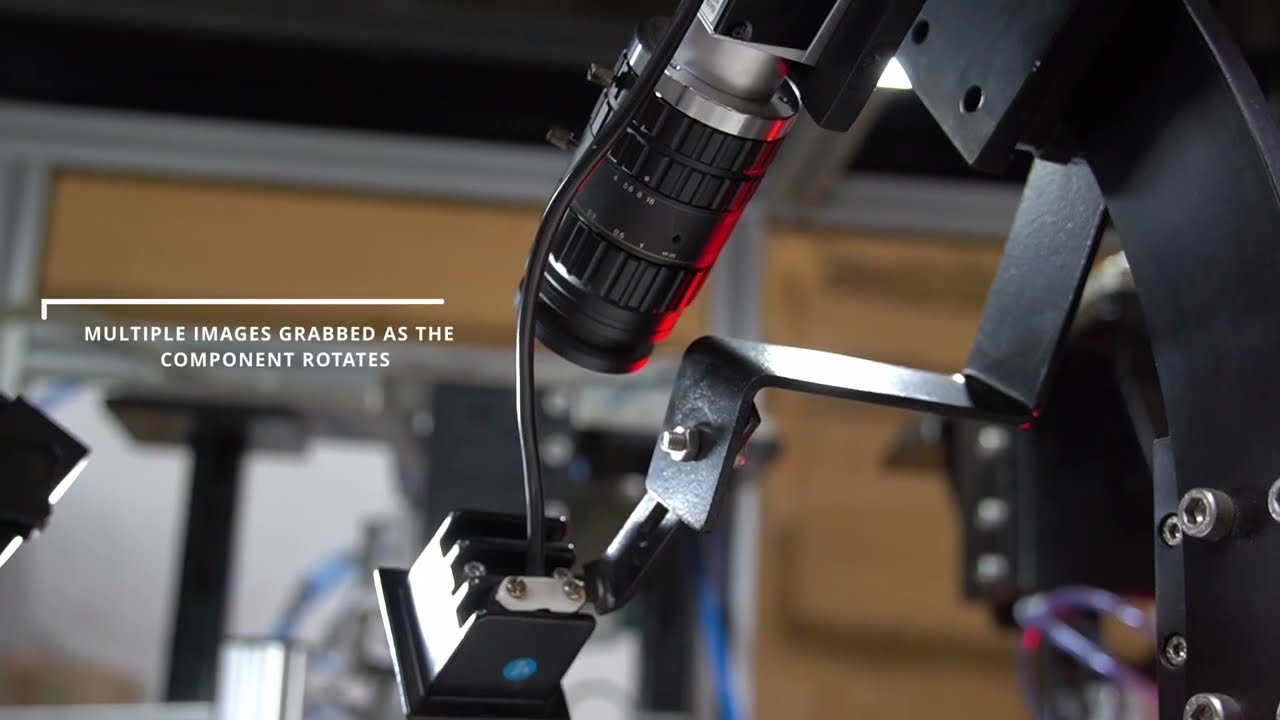
フラットな部品はバックライト付きのステージに載せ、シャフトは側面から観察します。ビューは基準ターゲットで校正され、ピクセルがミリメートルに変換されます。
このモデルは、面取りやバリがあっても各円形形状のエッジを特定し、直径を当てはめて真円度を報告します。
各直径は許容範囲と照らし合わせてチェックされます。不適合部品は保持または排出され、すべての測定値は画像とともに保存されます。
プラグゲージ、オフライン測定、インライン外径測定には、それぞれ役割があります。違いは、どれだけの部品を、円のどの程度まで測定するかという点です。

画像処理による外径測定では、部品の背後から光を当てるシルエット撮影などを用いて、丸いエッジを鮮明なコントラスト境界として捉えます。ソフトウェアが円周上の数百ものエッジポイントを検出し、それらに最適な円を当てはめます。その直径が許容範囲と比較されます。多数のポイントを使用するため、単一のバリや汚れが結果に与える影響はほとんどありません。保存された各画像には当てはめられた円が表示されるため、レビュー担当者はエッジが正しく読み取られたかを確認できます。
はい、カメラが明確に捉えられる貫通穴や開口部であれば可能です。内径測定は、穴を光が透過する場合や、穴の入り口が暗い端面に対して明るく照らされている場合に最も効果を発揮します。深い止まり穴、内部の溝、部品の奥深くにある形状は、ボアプローブや他のセンサーの方が適しているため、導入検討時に実現可能性を確認します。また、ステーションは穴の有無や貫通状態も確認するため、ドリル加工のミスや穴の詰まりも検知できます。
円周全体を測定するため、直径と同時に真円度も報告できます。測定された最大幅と最小幅の差から、部品が真円から外れているかどうかがわかります。これは、ある軸では合格しても嵌合不良を起こす可能性があるリング、ブッシング、シールにとって重要です。正式な規格に基づいた完全な真円度解析は、引き続き測定室の役割となります。
標準的なレンズでは、近いエッジほど大きく見えるため、部品の高さがわずかに変わるだけで測定値が変化します。テレセントリックレンズは、作動距離全体で倍率を一定に保つため、精密な円形部品の測定によく使用されます。また、穴の内壁を斜めから見ることを防ぐため、開口部が実際よりも小さく見える現象も回避できます。ただし、視野が狭くなるというトレードオフがあるため、レンズは最大の部品に合わせて選択されます。
面取りされた穴には、面取り部分と実際の穴壁という2つのエッジが現れるため、図面でどちらを指定しているかをステーションが認識する必要があります。KOMPASSは、通常の面取りやバリを含むサンプルで学習しており、測定プランでどちらのエッジを使用するかを指定します。この指示がないと、穴径の測定値が機能的なサイズではなく面取り部分を報告してしまう可能性があります。
ボアゲージやエアゲージは、検査対象の部品に対して非常に精密な測定値を提供し、監査や校正の基準として機能し続けます。インラインビジョンは、ラインスピードで全数を測定し、すべての結果を保存することで、カバレッジを補完します。多くの工場では、ゲージを初回品検査や定期検査に使用し、その間の全数検査をビジョンステーションで行っています。この組み合わせにより、基準ゲージの精度を維持しつつ、インライン検査ならではの網羅性を確保できます。
多くの場合、可能です。ワッシャー、リング、ブッシング、フランジ付き部品などは、外径(OD)と内径(ID)を1つの視野で捉えられるため、同じ画像から両方を測定できます。シャフトや異なる平面に形状がある部品の場合は、2台目のカメラや側面からのビューが必要になることがあります。測定プランでは、部品上のすべての直径、その許容範囲、および測定基準となるエッジを定義します。1方向から確認できない形状がある場合は、どのカメラで測定するかをプランに記録します。
各直径と許容範囲、部品のバリエーション、ラインスピード、および部品の搬送方法を記載した図面をお送りください。良品に加え、オーバーサイズ、アンダーサイズ、楕円のサンプルをご提供いただければ、光学系のテストを迅速に行えます。これに基づき、ライン上での外径測定および内径検査に適したカメラレイアウト、照明、排出ポイントを推奨します。特に楕円のサンプルは、ステーションが真円度不良をどのように報告するかを確認できるため非常に有用です。
図面、直径の許容範囲、部品のバリエーション、ラインスピードをご共有ください。各円形形状に必要な光学系を評価し、スケジュールとコストを明記した明確なプランをご提示します。導入には通常6〜8週間かかります。


