困難な表面上の微細なマークを読み取る
- 光沢のある金属上のレーザーマークを浮き上がらせる照明角度と色を使用
- Data Matrixコードと人間が読めるテキストを1つの画像から読み取り
- 製造ライン上の微細、歪み、一部損傷のあるマークで学習
- 読み取り精度が低い場合は通過させず、レビュー用にフラグを立てる
コードとテキスト
同一画像から読み取り
対象となる表面
実際の刻印に基づいたトレーニング
KOMPASSは、金属やプラスチック部品上のData Matrixコード、シリアル番号、テキストの読み取りを実現し、反射面上の微細なマークにも対応します。各読み取り結果は本来マーキングされるべきデータと照合されるため、不良マークはマーキング工程で即座に検知されます。

















レーザーマークは、部品の生涯にわたってそのアイデンティティを保持します。マークが微細であったり、歪んでいたり、誤ったデータが含まれていたりすると、後工程でのスキャンはすべて失敗するか、さらに悪いことに、誤った部品として記録されてしまいます。


当社のAI製品検査システム「KOMPASS™」は、レーザーマークに適した照明と、お客様の部品で学習させたAIモデルにより、レーザーマーキングされたコードの読み取りを確実にします。各読み取り結果は、本来のデータと照合され、画像とともに保存されます。
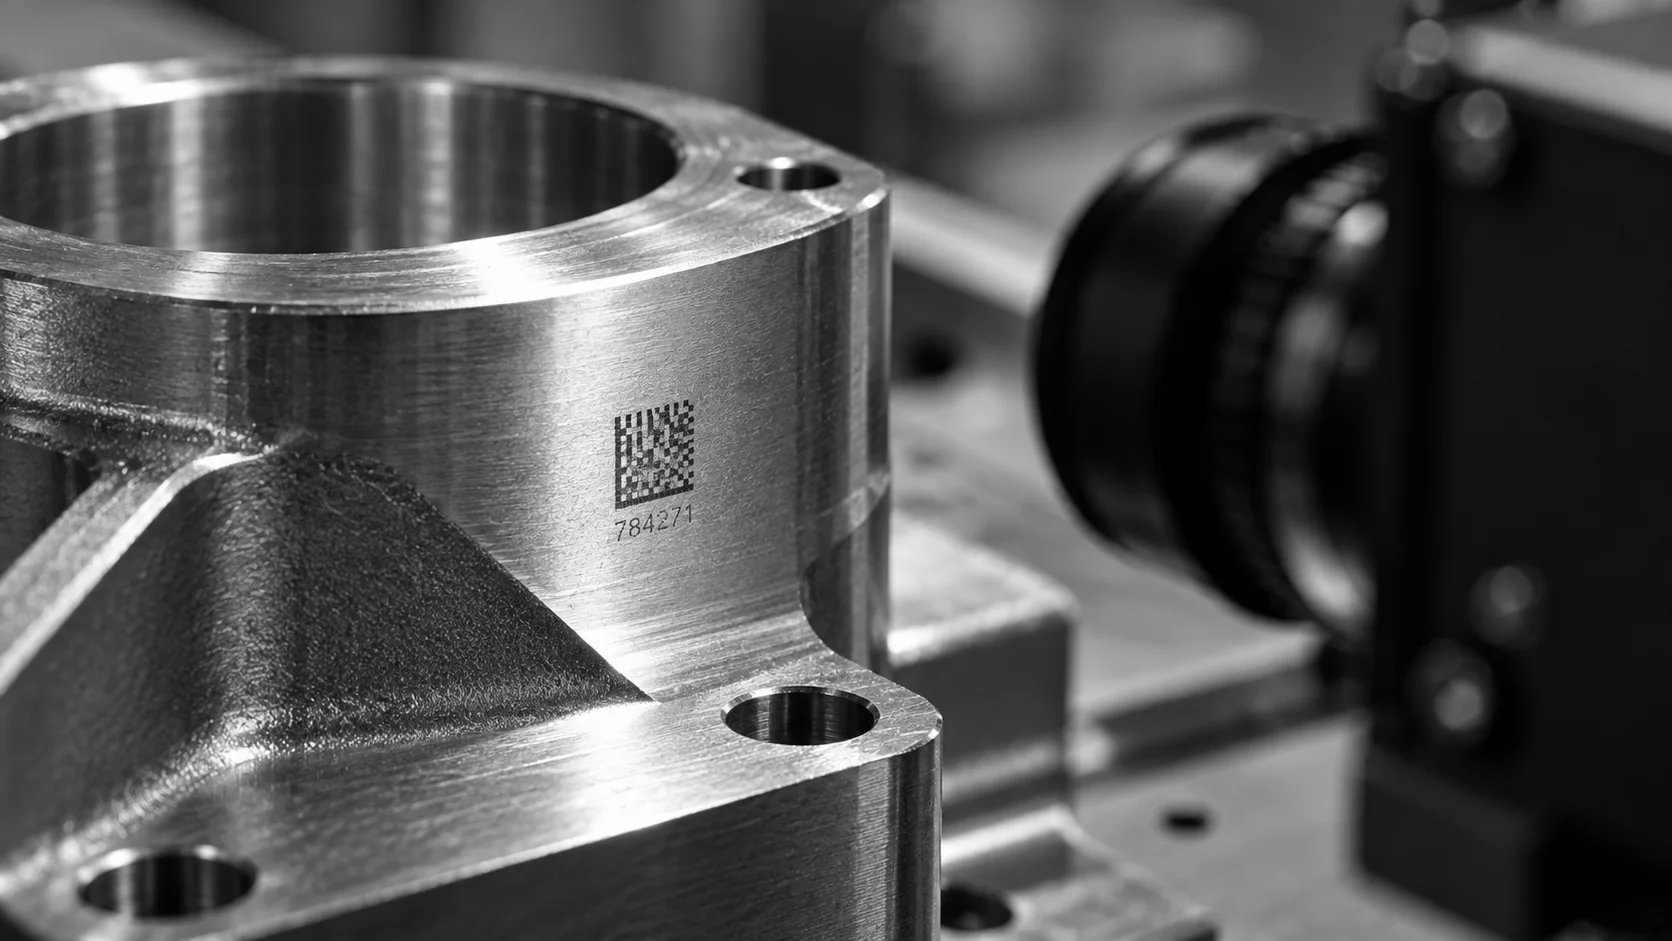
レーザーマーキングされたコードの読み取りは、マーキング箇所に近いほど精度が高まります。KOMPASSは、表面に適した照明、貴社のマークに合わせてトレーニングされたモデル、そしてマーカーおよびトレーサビリティシステムへの直接リンクを組み合わせたソリューションです。
カメラはマーキングステーションの直後、またはその位置に設置され、表面仕上げやマークの種類に合わせて照明が調整されます。
モデルがコードをデコードしてテキストを読み取り、その結果をマーカーに送信されたデータと照合します。
不合格品は保持または再マーキングされ、マーカーのズレは早期に検知されます。すべての読み取り結果は画像とともに保存されます。
かすれや損傷のあるものを含む、マーキング済みのサンプルをいくつかお送りください。あわせて、マーキングデータの生成方法についてもご提示ください。貴社のマーカー環境に適した照明と統合方法を評価いたします。
お問い合わせどの手法も、マーキングを読み取り可能な状態で捉えられるかどうかに依存します。違いは、低コントラストにどう対処するか、そしてデータを検証するかどうかにあります。

金属へのレーザーマーキングは、周囲の表面と比べてわずかに色が濃い、あるいは粗いだけであることが多いため、読み取りが困難です。反射性の高い金属はグレア(まぶしさ)を生じさせ、マーキングを完全に隠してしまうこともあります。部品が湾曲していたり、表面にテクスチャがあったりすると、問題はさらに深刻になります。低角度からの照明、カラー照明、あるいは偏光を利用することでマーキングを浮き上がらせることができ、さらに貴社の薄いマーキングのサンプルで学習させたAIモデルを使用すれば、残された情報を確実に読み取ることが可能です。同じステーションで、部品が次の工程へ移動する前にすべてのマーキングを確認できます。
はい。多くの部品には、シリアル番号や部品番号などの人間が読めるテキストと並んで、Data Matrixコードが印字されています。KOMPASSは同じ画像から両方を読み取り、それらが一致しているかを確認できるため、コードと印字文字が異なるデータから生成された場合に発生するマーキングエラーを検出できます。このようなチェックを高速ライン上で目視で行うのは困難です。また、シリアル番号が期待される順序に従っているかどうかも確認できます。
いいえ、異なります。読み取りはマークをデコードし、その内容を確認するものです。ISO/IEC 29158に基づくマーク品質の正式なグレーディングには、制御された光学系を備えた専用の検証機が必要であり、顧客や規格で要求される場合に行われます。KOMPASSは、各マークが読み取り可能か、正しいデータが含まれているかに重点を置いており、読み取りの信頼性をトレンド分析することで、マークの劣化が始まった時期を把握します。
2Dコードには誤り訂正機能があるため、多少の損傷があってもデコード可能です。これは便利ですが、マーカーの劣化が徐々に進行していることに気づけないリスクもあります。読み取りの可否だけでなく、読み取りの信頼性を追跡することで、後工程で完全に読み取れなくなる前に、不具合の兆候があるマーキングを特定できます。これにより、部品の損失を防ぐために、レンズの清掃やフォーカスの確認といったメンテナンスを適切なタイミングで行うことができます。
通常、マーキングステーションの直後が最適です。そこで不良マーキングが見つかれば、部品が組み立てや熱処理工程に入る前に、保持または再マーキングを行うことができます。カメラをマーカーの横に配置することで、比較対象となる期待データを即座に利用できるという利点もあります。コーティングや後工程がマーキングに影響を与える場合は、後のチェックポイントも有効です。マーカーとカメラでトリガーを共有すれば、マーキング完了直後に画像をキャプチャすることも可能です。
ドットピンや化学エッチングなど、他のダイレクトパーツマーキング(DPM)手法にも同じアプローチが適用可能です。これらもインクではなく表面の変化を利用しているためです。モデルはお客様が使用する手法に合わせてトレーニングされます。鋳造面や粗い表面でのDPMコード読み取りには、機械加工面へのレーザーマーキングとは異なる照明が必要になる場合がありますが、これについてはトライアルで決定します。
各読み取り結果は、デコードされたデータ、タイムスタンプ、画像とともに保存され、部品がマーキングされた瞬間からのトレーサビリティ記録が作成されます。後工程で部品に不具合が見つかった場合、記録を確認することで、製造時のマーキング状態を把握できます。これにより、輸送中の損傷か、マーキングの不備かといったトラブルを解決できます。また、品質管理チームが特定のシリアル番号に関する顧客からの問い合わせに迅速に対応できるようになります。
かすれたものや損傷したものを含むマーキング済み部品、使用しているコードの種類とテキスト、マーキングデータの生成方法をお送りください。マーキングのサイクルタイムと、不良品が発生した際の処理場所も併せてお知らせください。これらを基に、照明、カメラの配置、統合方法を評価し、マーカーでの監視計画を策定します。複数のシフトにわたってマーキングされた部品をご提供いただくと、時間の経過とともにマーカーがどのように変化するかを把握しやすくなります。
マーキング済みの部品、コードの種類、マーキングデータのソース、サイクルタイムをご共有ください。お客様のマーカーでレーザー印字されたコードが読み取れるかを確認し、日程と費用をご提示します。KOMPASSの導入には通常6〜8週間かかります。


