本物のシワと、光の反射や印刷を識別
- 光沢フィルム上のシワや気泡を浮き彫りにする照明角度を採用
- 貴社のラインで発生したシワ、気泡のあるラベルや良品ラベルを使用してトレーニング
- 傾き、シワ、気泡、破れ、端の浮きを個別に分類
- アートワーク、ハイライト、フィルム本来の質感を無視
欠陥の種類別分類
単なる良否判定を超えて
貴社のラベル
実際の事例に基づいたトレーニング
KOMPASSは、ラベルのシワ検査をすべての貼付ラベルに対して実施し、傾き、気泡、端の浮き、フラッギング(ラベルの剥がれ)も同時にチェックします。お客様のラベルで学習させたAIモデルが、光沢フィルム特有の反射や印字と実際の欠陥を判別し、不適切なラベルが製品として出荷される前にラインへ信号を送ります。

















ラベルの傾き、シワ、浮きは、優れた製品の価値を損ないます。高速ラインでは、こうした欠陥は一瞬では見分けにくく、誰かがラベラーを止めるまで不良が繰り返されてしまいます。


当社のAI製品検査システム「KOMPASS™」は、光沢ラベル用に設計された照明と、貴社の容器でトレーニングされたAIモデルを組み合わせることで、ラベルのシワ検査において、本物のシワ、気泡、浮きを、印刷や光の反射から明確に区別します。各容器の検査結果は、その判定の根拠となった画像とともに保存されます。
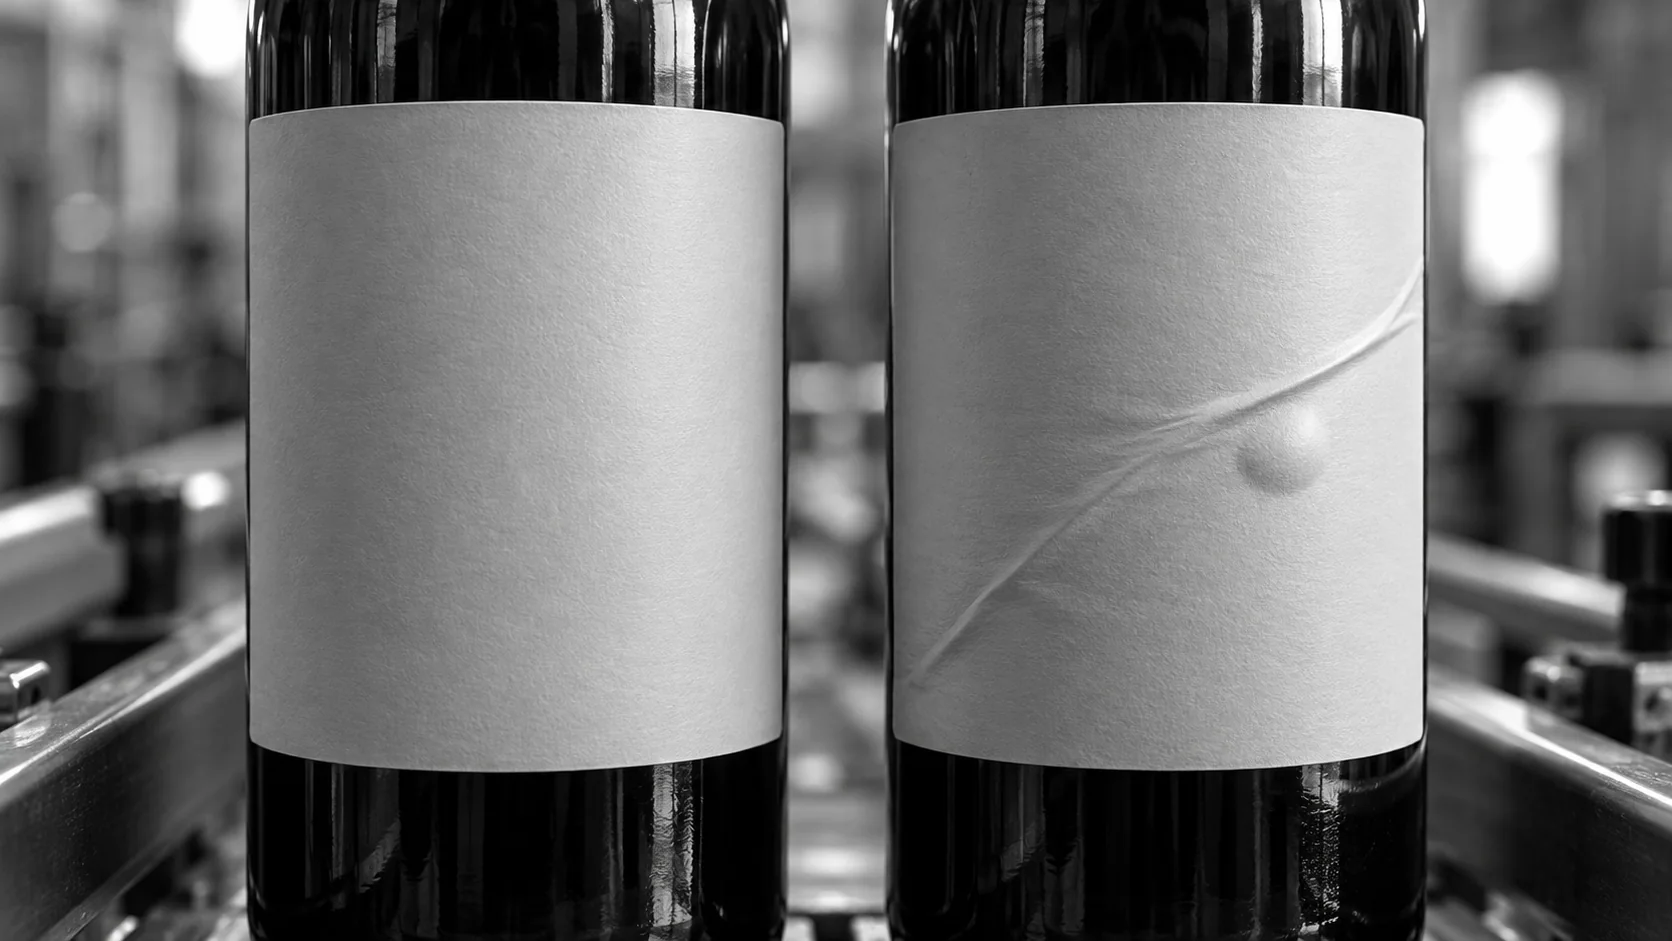
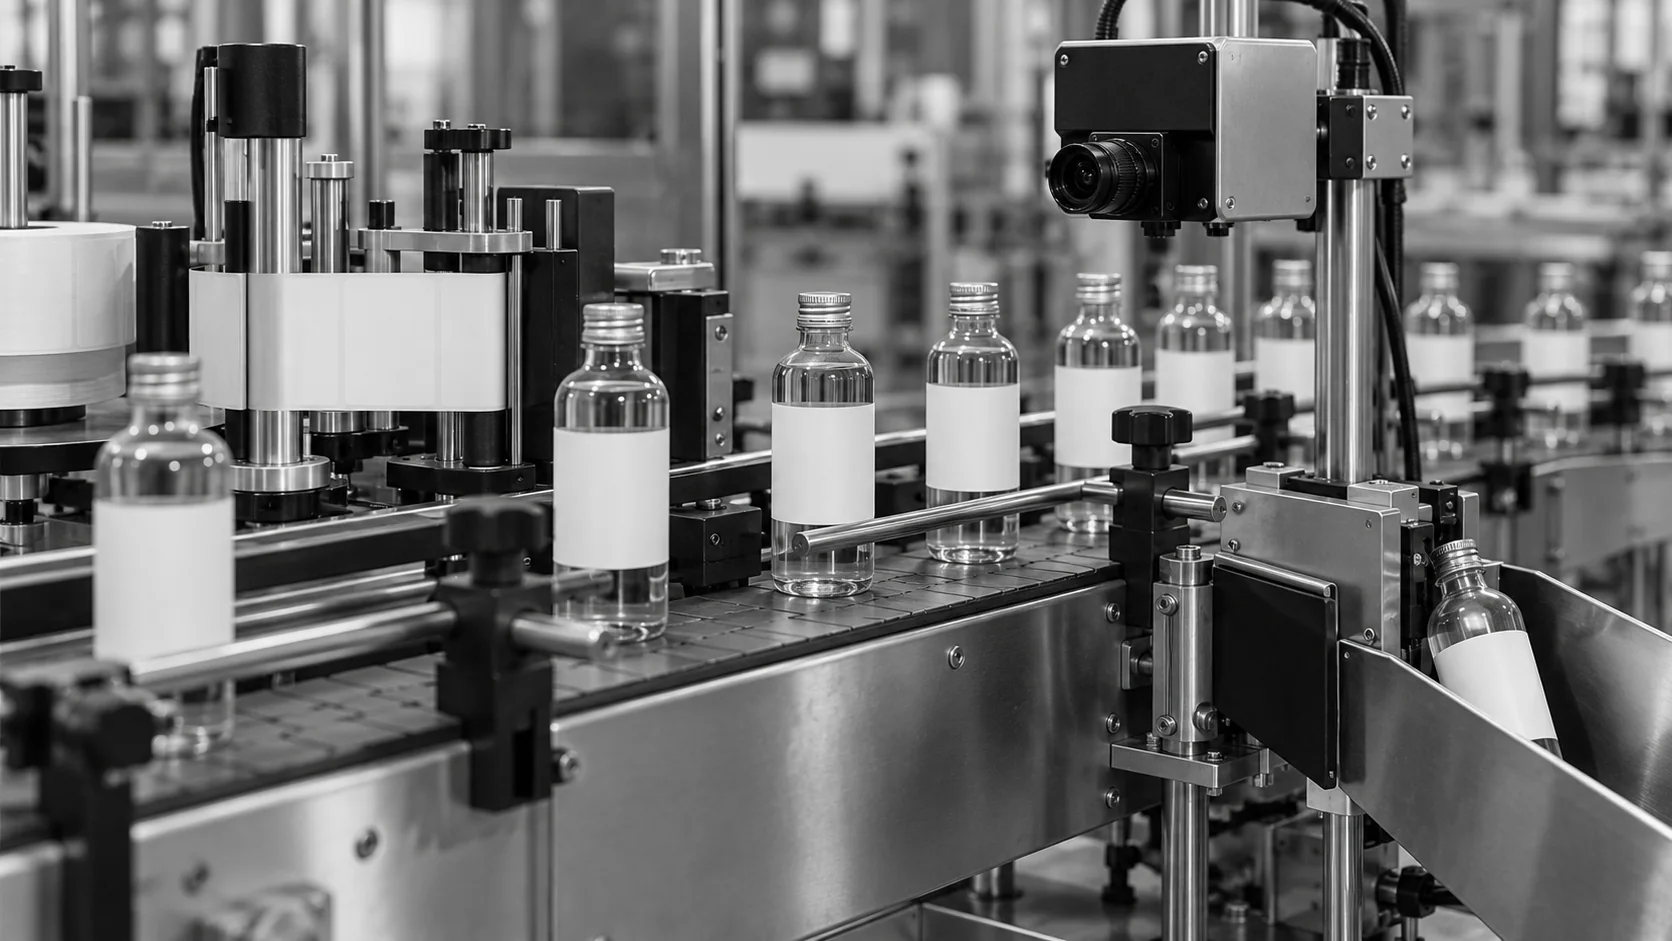
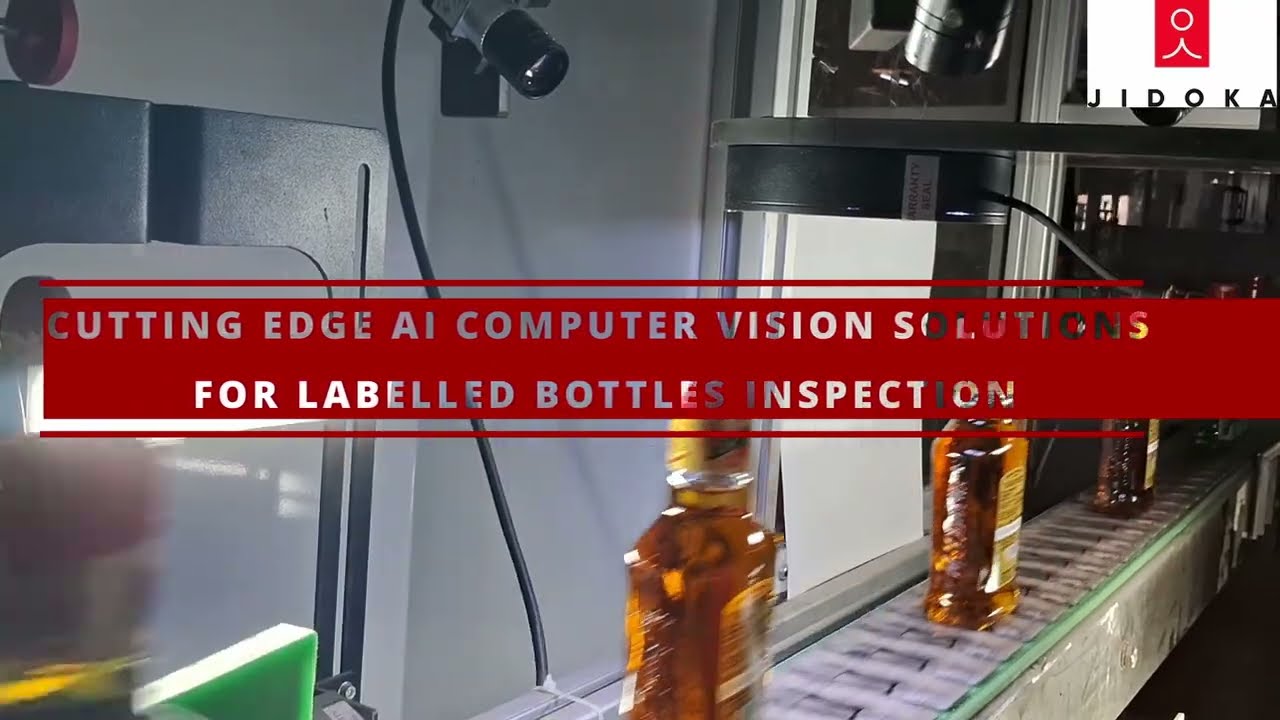
Jidokaのラベル貼りボトルデモでは、KOMPASSがインラインでラベルの重大な視覚的欠陥を検出する様子をご覧いただけます。高速ラインでは手作業での選別が困難な欠陥も、自動排出機能によって確実に取り除かれます。
複数の照明や角度を用いることで、光沢ラベルやマットラベル上のシワ、気泡、浮き上がった端部を可視化します。円筒形の容器は、複数の側面から検査します。
モデルがラベルの角度と表面をチェックし、貴社の合格基準に基づいて、傾き、シワ、気泡、破れ、浮きを分類します。
不合格となった容器は排出され、欠陥の傾向からラベラーの不具合原因を特定します。また、すべての結果は画像とともに保存されます。
どの手法であっても、ラベル表面を捉える必要があります。ラベルのシワ検査において重要なのは、印刷の模様や光の反射と、実際の欠陥をいかに区別するかという点です。
ディアジオ社では、Tigrisハードウェア上で動作するKOMPASSが、ラベルの状態、印字内容、向きを工程内でチェックし、不良品ボトルを自動的に排出しています。

ディアジオ社のラベル付きボトル検査結果には、総合的な検査の一環として、ラベルの損傷や欠陥も含まれています。

ラベルのシワ検査では、貼り付け時に発生する傾き、シワ、折り目、気泡、端の浮き、フラギング、折れ、破れといった欠陥を検出します。各欠陥は個別に分類されるため、それぞれに異なる許容範囲を設定し、どの欠陥が最も頻繁に発生しているかを確認できます。ラベル自体の印字不良については、印字検査のユースケースでカバーされており、同じステーションで対応可能です。また、同一の画像を使用して、ラベルの有無や正しい位置への貼り付けを確認することもできます。
シワや気泡は明るさのわずかな変化しか生じませんが、その周囲の印刷デザインは強いコントラストを持っています。すべての画素を基準画像と比較するだけでは、両者の区別が困難です。多角的な照明を用いることで表面の変化を際立たせ、実際のサンプルで学習したAIモデルが、さまざまなデザインの中でシワがどのように見えるかを認識することで、見逃しと誤判定の両方を減らします。この組み合わせは、小さなシワが主なクレーム対象となる高級パッケージにおいて特に重要です。
光沢のあるフィルムは鏡のように振る舞うため、点光源が当たるとシワのように見えるハイライトが生じることがあります。拡散照明や角度を調整した照明を使用することで、こうした反射を抑えることができます。また、トレーニングには通常のハイライトがある許容範囲内のラベルを含め、モデルがそれらを無視するように学習させます。マット調やテクスチャ加工されたラベルは異なる照明設定が必要ですが、同じラインで混在させることも可能です。照明は一度設定すれば固定されるため、すべての容器が同じ条件下で検査されます。
ラベルの傾きとは、ラベルの端と容器の基準線(底面や肩部など)との間の角度を指します。システムはすべての容器でこの角度を測定し、貴社の制限値と比較します。ラベルが斜めに貼られる原因は、貼り付け時の容器の回転やガイドの不整合であることが多く、傾向を分析することで、傾きが一定なのか、シフトが進むにつれて悪化しているのかを把握できます。悪化傾向は通常、部品の摩耗を示し、一定のズレは設定ミスを示唆します。
ラベルの浮き(フラッギング)は、ラベルの端が容器から剥がれる現象で、通常は小径の容器、結露した冷たい容器、または硬い素材のラベルで発生します。接着剤の塗布不足や、ワイプダウン用のブラシやローラーの摩耗も原因となります。ラベルがラベラーを通過した後に浮きが発生することもあるため、カメラは浮きが確認できる程度にラインの下流に設置します。カメラを少し下流に移動させるだけで、貼り付け後しばらくしてから現れる不具合を捉えられることがよくあります。
はい、検出可能です。破れたラベル、擦り傷、欠損などは目に見える表面の欠陥であり、シワや気泡と同様に分類されます。これらは多くの場合、ガイドレール、スターホイール、容器同士の接触など、ラベラー通過後の取り扱い過程で発生します。各不具合の画像を分析することで、ライン上のどこで損傷が発生しているかを特定できます。これは多くの場合、シワが発生し始める場所とは異なります。取り扱いによる損傷と貼り付け時の不具合を切り分けることで、メンテナンス担当者をラインの適切な箇所へ誘導できます。
貴社の品質管理チームと許容基準を設定すれば、そのようなことは起こりません。素材の伸縮による小さなシワは許容範囲内とし、文字にかかる折り目は不合格とする、といった設定が可能です。トレーニングには貴社チームが判定した境界線上のサンプルを含め、自動排出を有効にする前に、システムの判定とチームの判定を比較して検証を行います。合意されたサンプルは、新しいオペレーターがシステムに適用されている基準を理解する助けにもなります。
典型的なラベルの欠陥がある容器、許容範囲内のラベルのサンプル、および貴社の許容基準をお送りください。あわせて、ラベルの素材、容器の形状、ライン速度、および排出可能な場所をご提示ください。それらの情報に基づき、貴社のラインに適した照明、カメラの画角、およびシワ検査のためのトレーニングをご提案します。チルド製品にラベルを貼る場合は、冷蔵保管された容器も含めることをお勧めします。
典型的な不具合、許容基準、素材、ライン速度をご共有ください。お客様のラベルに合わせてシワ検査システムを設計し、スケジュールと費用をご説明します。KOMPASSは通常6〜8週間で稼働を開始します。


