重要な欠陥を見つけ、不要なものは無視する
- 貴社の製造ラインから得られた良品と実際の欠陥品で学習させます
- 汚れ、インクの飛び、筋、欠け、印刷の抜けを検出します
- 光の反射、わずかな位置ずれ、通常の印刷のばらつきを無視します
- 欠陥を種類別に分類し、原因を明確にします
すべての印刷物
全数検査、抜き取り検査ではありません
欠陥の種類別分類
原因を一目で把握
KOMPASSは、すべてのパッケージ、ラベル、容器に対して印刷品質検査を実現します。お客様のアートワークで学習したAIモデルが、汚れ、インクの飛び散り、印字欠け、変色を検知します。曲面や光沢のある表面であっても対応可能で、不良品が市場に出る前にラインへ警告を発します。

















印刷機、スクリーン、コーダーは、設定された動作を繰り返します。汚れやノズルの乾燥、スクリーンの損傷が発生すると、誰かが気づくまで、すべてのパッケージに同じ欠陥が印刷され続けます。


当社のAI製品検査システム「KOMPASS™」は、貴社の良品および欠陥品の印刷データで学習したモデルを使用し、パッケージ、ラベル、容器のAI印刷品質検査を実現します。すべての検査結果は、印刷画像とともにライン制御システムへ送信されます。
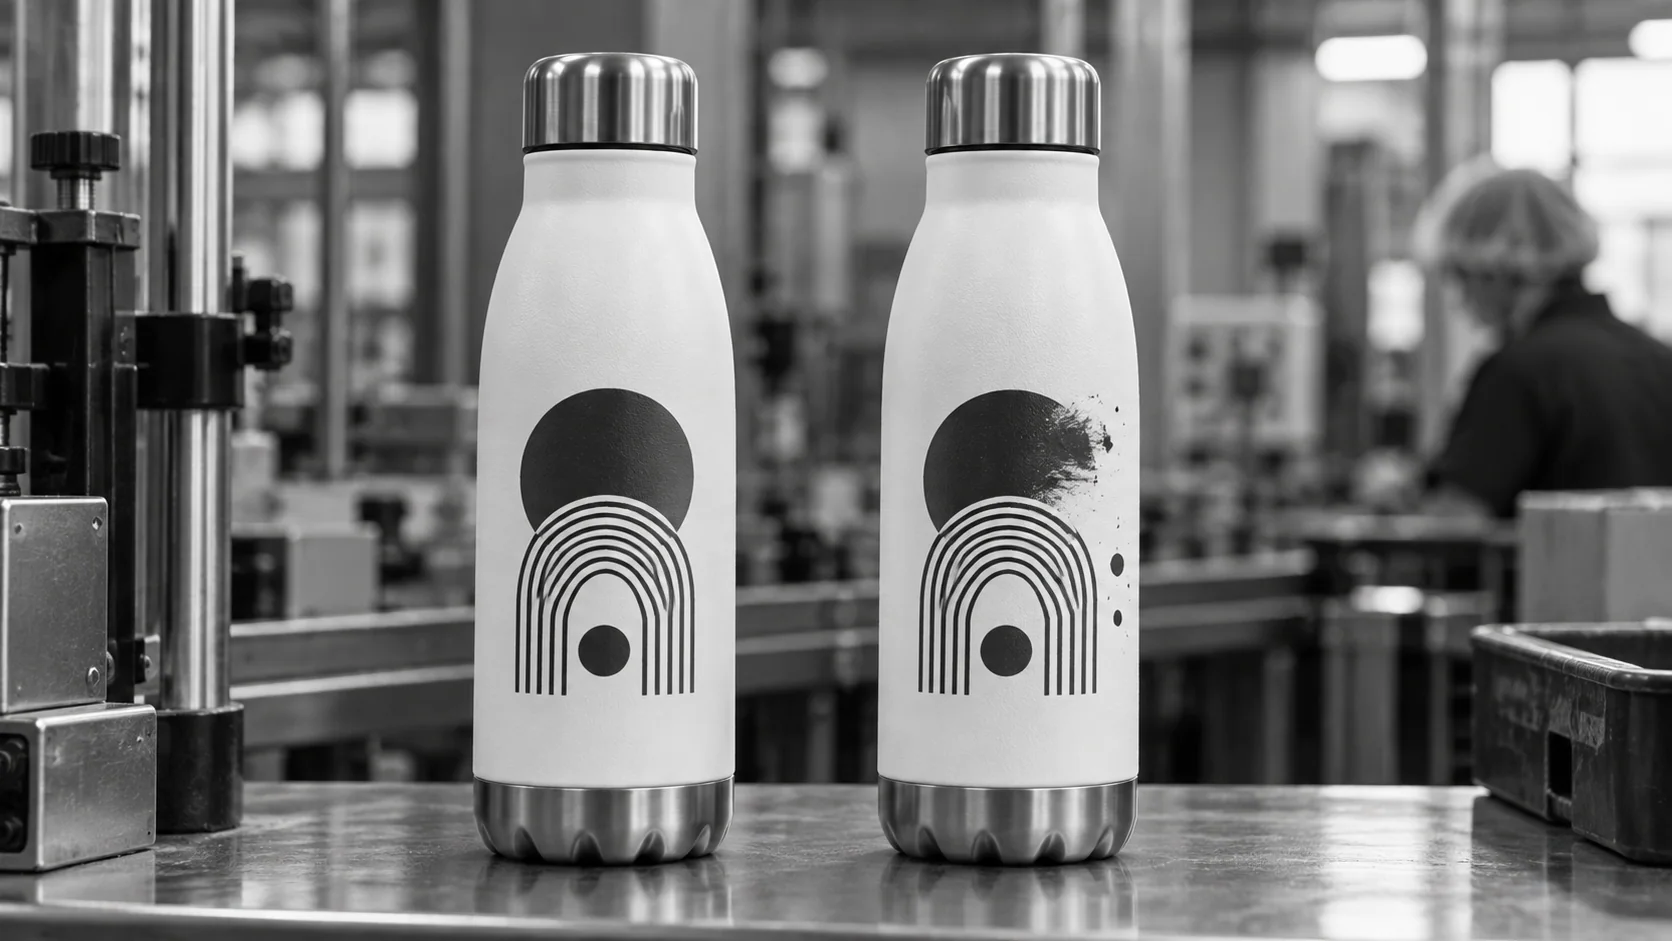
Jidokaのデモンストレーションでは、スクリーン印刷後の工程内印刷検査を紹介しています。ボトルを360度回転させて画像をキャプチャし、画像を結合して推論を行うことで、汚れ、インクの斑点、印刷ズレ、変色、判読不能な文字などの欠陥を特定します。
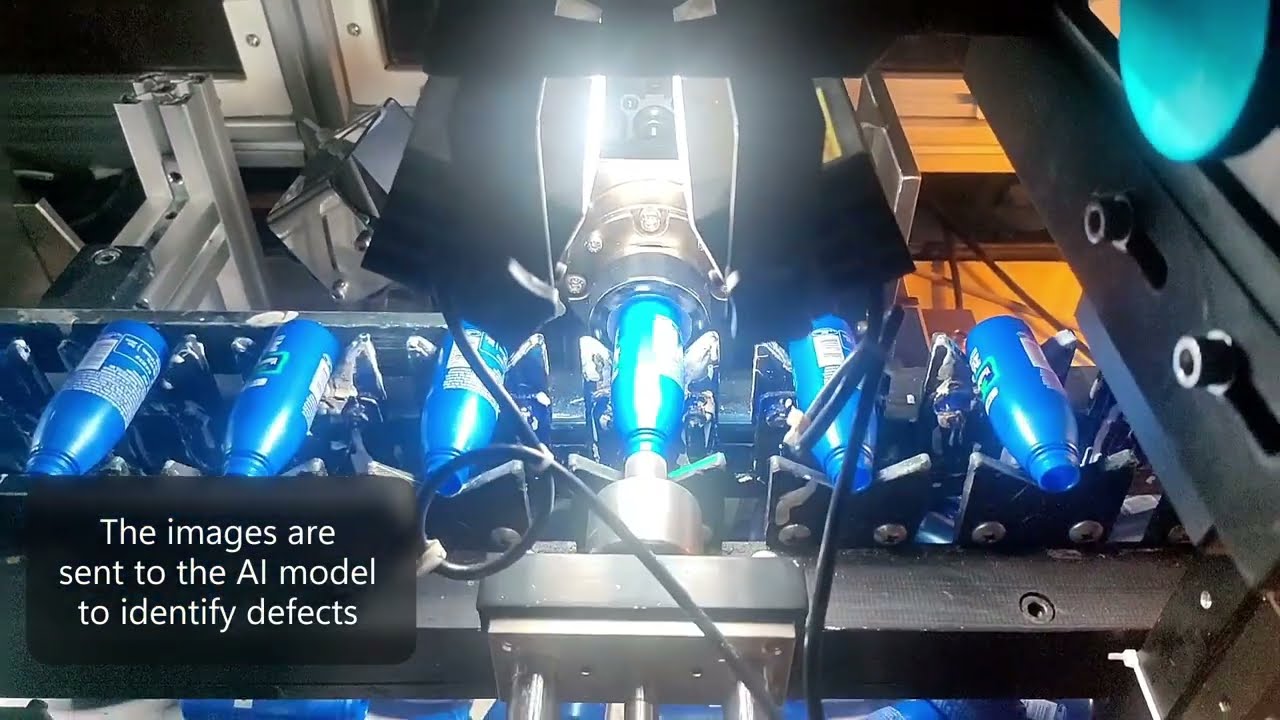
円筒形の容器は回転させてカメラで捉え、平らなパッケージは直接撮影します。照明は印刷面に反射が映り込まないよう調整されます。
モデルは印刷面全体をチェックし、汚れ、斑点、筋、印刷欠け、変色などを貴社の基準に基づいて分類します。
不良品は排除され、繰り返し発生する欠陥は印刷機やスクリーンの問題を示唆します。すべての結果は画像とともに保存されます。
どのようなアプローチであれ、印刷面を鮮明に捉えることが不可欠です。違いは、印刷品質検査が実際のばらつきにどう対応するか、そしてどれだけのアイテムをカバーできるかという点にあります。
Marico社は、スクリーン印刷されたボトルに対し、1本あたり0.5秒未満での360度印刷検査を必要としていました。KOMPASSは、目視検査では維持できなかった大量生産時の検査を自動化しました。

Marico社が公表した結果は、スクリーン印刷されたボトルのインライン印刷品質検査に適用されたものです。

KOMPASSによる印刷品質検査は、品質管理チームが重視する汚れ、インクの飛び散り、かすれ、欠け、印刷抜け、変色、判読不能な文字といった視覚的な印刷不良を検出します。各不良タイプは、実際の製品サンプルから学習されます。不良は個別に分類されるため、背景の小さな点とブランド名にかかる汚れに対して、それぞれ異なる許容範囲を設定することが可能です。また、同一の検査ステーションで、必要な印刷要素がすべて揃っているかどうかも確認できます。
従来のシステムは、各画像を良品の参照画像と比較し、ピクセルの違いをカウントする手法でした。反射、わずかな位置ズレ、通常の印刷のばらつきもすべて「違い」として認識されるため、光沢のある製品や曲面のある製品では良品の誤排出が増加してしまいます。一方、許容範囲内のばらつきを学習したAIモデルは、どの違いが重要かを判断できるため、良品を誤排出することなく、実際の欠陥に対する感度を維持できます。
はい。円筒形の容器はカメラの前で回転させるか、複数のカメラで撮影し、画像を合成して印刷面全体を表示します。この360度検査は、欠陥が円周上のどこにでも発生しうるスクリーン印刷ボトルには不可欠です。ガラス容器とプラスチック容器の両方に対応しており、それぞれに合わせて照明を調整します。また、全体像を表示することでボトル上のどこに欠陥があるかが分かり、原因究明に役立ちます。
ダイレクトスクリーン印刷、パッド印刷、デジタル印刷、印刷フィルム、ラベルに対応しています。ボトル装飾は一般的な用途の一つで、スクリーン損傷やインクの問題はすべてのボトルで繰り返されるためです。モデルは貴社が使用する印刷方法と基材でトレーニングされるため、ステーションはそれぞれの「正常な状態」を把握します。新製品の追加は、検査ルールを書き換えるのではなく、サンプルを用いたトレーニングによって行われます。
ステーションが印刷を認識できる最も早い段階、理想的には印刷工程の直後に行います。その段階で印刷ミスを検知することで、プレス機、スクリーン、またはコーダーが修正されるまでに影響を受ける製品数を最小限に抑えられます。繰り返し不具合が発生した場合はラインを自動停止させることも可能で、損傷したスクリーンをシフト中ずっと稼働させ続ける事態を防ぎます。最初の不具合の画像は、問題が悪化しているか、安定しているかの判断にも役立ちます。
正常なばらつきを含む良品でトレーニングを行い、品質管理チームと合格基準を設定し、自動排出を開始する前にラベル付けされたセットで検証を行うことで実現します。境界線上の製品は、最初はレビュー用レーンに送ることも可能です。誤排出と検知漏れを個別に追跡することで、ステーションの追加トレーニングが必要か、あるいは照明の調整が必要かを判断できます。明確な合格基準のサンプルは、導入初期からオペレーターがステーションを信頼する助けにもなります。
欠陥の種類とその位置は、多くの場合、特定のインクステーションによる線や、スクリーン損傷による点など、原因を特定する手がかりになります。複数の印刷ヘッドがあるラインでは、ステーションが各結果をどのヘッドやステーションが印刷したものか特定してタグ付けできるため、メンテナンス担当者は確認すべき箇所を即座に把握できます。これにより、不良品を単なる廃棄物ではなく、有益な情報へと変えることができます。
良品と各欠陥のサンプル、合格基準、印刷方法、基材、ライン速度をお送りください。印刷後の検査ステーションの設置場所と、不良品の排出先をご指定ください。これらに基づき、貴社のラインに適した画像処理、ハンドリング、および欠陥検知のためのトレーニングをご提案します。複数の印刷ヘッドからの欠陥サンプルを提供いただくことで、どの不具合が重要かをモデルが学習しやすくなります。
良品、欠陥のサンプル、印刷方法、ライン速度を共有してください。印刷後の最適な位置に印刷品質検査システムを設置し、スケジュールと費用をご提示します。導入までの期間は通常6〜8週間です。


