各要素の配置位置を測定
- すべての印刷物において、カラーレイヤー、テキスト、デザイン要素の位置を特定します
- 要素間および基準アートワークに対するオフセットを測定
- 見当マーク、またはデザインそのものを基準として運用
- 製品および要素ごとにオフセットの許容範囲を適用
すべての印刷物
アライメントを測定し、客観的に評価
要素ごとの設定
アートワークに合わせた許容範囲の設定
KOMPASSは、あらゆる印刷パッケージ、ラベル、容器に対して印刷見当検査を実現します。AIビジョンが色やデザイン要素同士、およびアートワークとの位置関係を測定し、印刷のズレや見当不良が発生した瞬間に検知して、作業者に修正箇所を提示します。

















色や印刷ユニットの位置がずれると、輪郭がぼやけたり、白い隙間が生じたり、文字が二重に見えたりします。パッケージとしては完成していても安っぽく見えてしまい、ズレが発生した以降のすべての製品が不良品となってしまいます。


当社のAI製品検査システム「KOMPASS™」は、お客様のアートワークで学習させたビジョンモデルを用いて印刷見当(レジストレーション)検査を行い、デザイン要素の位置を特定して、印刷物ごとに配置のズレを測定します。オフセット値は各印刷物の画像とともに保存され、後から確認できます。
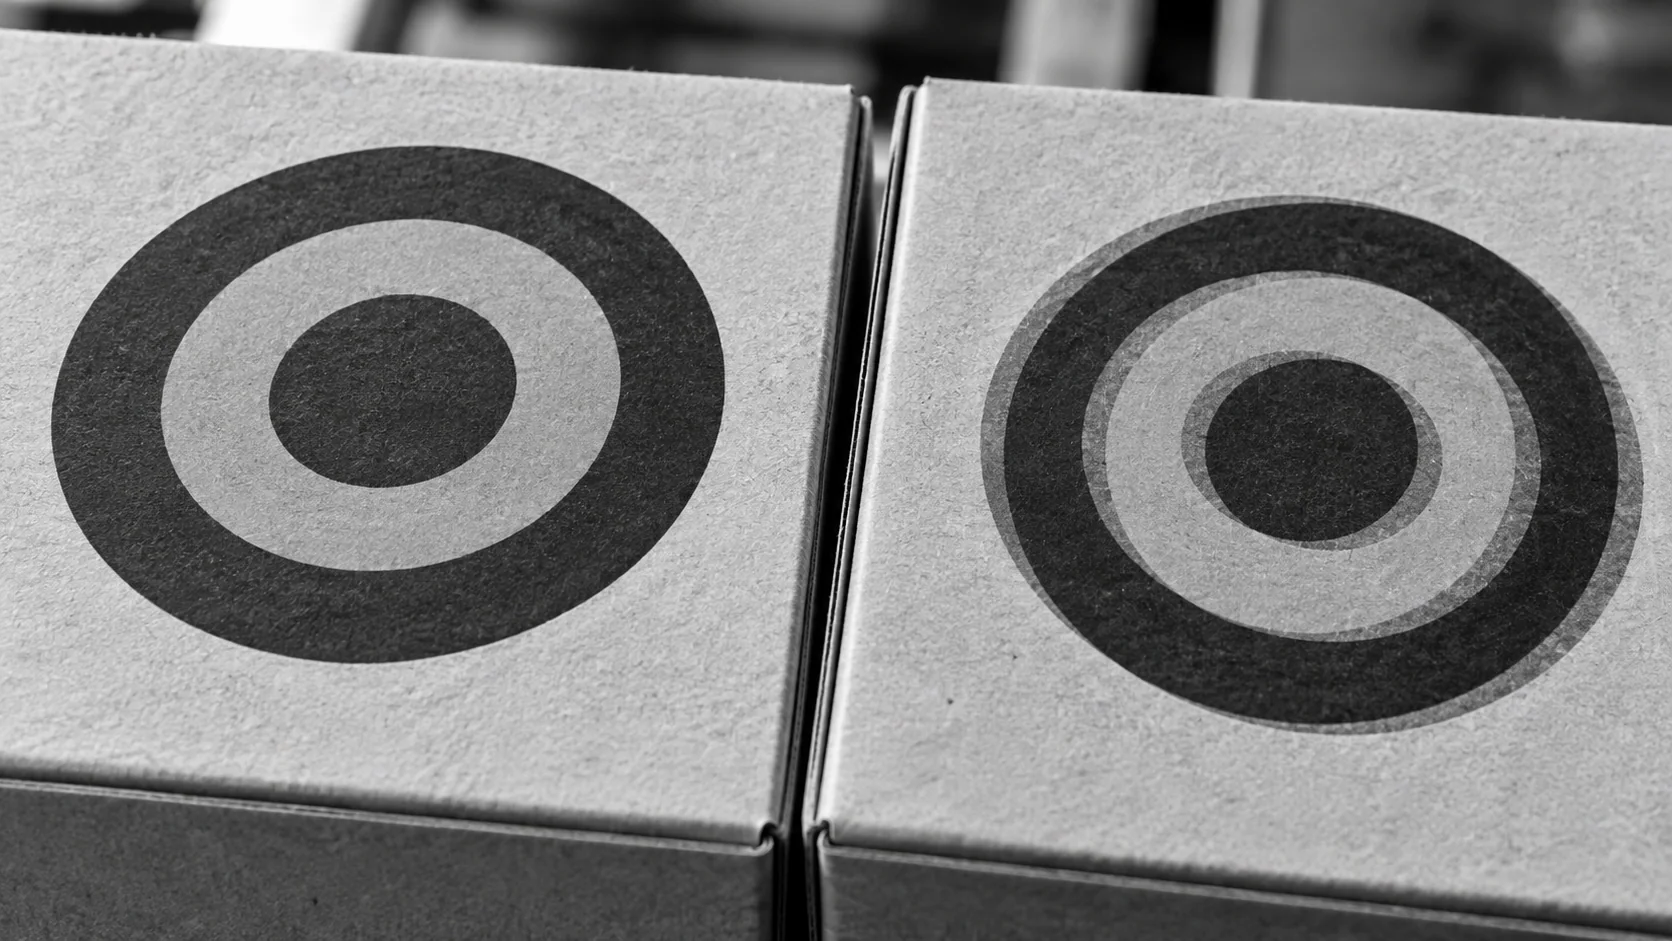
印刷の見当検査は要素間の測定であるため、ステーションには安定した視界と明確な基準が必要です。KOMPASSは、お客様のアートワークでトレーニングされたモデルと製造ラインへの直接リンクを組み合わせることで、その両方を実現します。
カメラが印刷後の各アイテムを撮影します。照明とトリガーにより、すべての画像で印刷位置が一定に保たれます。
モデルがマークやデザイン要素を検出し、それらの要素間および基準となるアートワークからのオフセットを測定します。
オペレーターはドリフトの方向を確認でき、制限値を超えたアイテムは拒否またはマークされ、すべての結果が保存されます。
どの手法も、印刷面が鮮明に見えることが前提となります。違いは、印刷レジストレーション検査がどのようにアライメントを測定するか、そしてドリフトをどれだけ早期に検知できるかという点にあります。

印刷見当とは、色、層、デザイン要素が、相互に、あるいは基材やカットラインに対してどれだけ正確に配置されているかを示すものです。ステーションはすべての印刷物でこれらのオフセットを測定し、設定された許容値と比較します。要素がどの方向にどれだけ移動したかを報告するため、オペレーターは排出の判断だけでなく、何を修正すべきかを知ることができます。これにより、単なる不良品の排出にとどまらず、プレス機の調整に役立つ結果が得られます。
必ずしも必要ではありません。見当マークは印刷されていれば正確な基準となりますが、多くの完成品パッケージには印刷されていません。その場合、モデルがテキストの端、ロゴ、カラーブロックなどのデザイン要素を特定し、基準となるマスター画像と比較して位置を測定します。これにより、プレス機の廃棄物だけでなく、完成品の状態で見当検査が可能になります。デザインそのものを利用するため、余分なマークを印刷する必要もありません。
色間見当検査は、各色層が他の層に対して正しい位置にあるかを確認します。表裏見当検査は素材の両面の印刷を確認し、印刷対カット見当検査はラベルやカートンの端やダイカットに対する印刷位置を確認します。製品のニーズに応じて、これらの一つまたは複数を測定可能です。カットラインのオフセットと色のオフセットでは判断基準が異なるため、各タイプに個別の許容値を設定します。
印刷のズレは、ウェブテンションの変化、温度、版やスクリーンの摩耗、基材の伸縮、プレス機の機械的な遊びなどが原因で発生します。フレキソ印刷ではプレス機の暖機運転に伴い徐々に発生することが多い一方、印刷容器では治具やインデックスの誤差により突然ズレが生じることがあります。トレンドビューで傾向を確認することで、どのようなパターンで発生しているかを把握できます。このパターンを知ることで、オペレーターは一度調整すべきか、あるいはさらなるドリフトを注視すべきかを判断できます。
はい、可能です。スクリーン印刷されたボトルや、印刷済みのカップ、チューブなどの装飾容器は、カメラの前で回転させることで検査します。ステーションは、各印刷要素が他の要素や容器に対して正しい位置にあるかを確認し、印刷ユニットのズレを検知します。各印刷ユニットは、同一画像内で他のユニットと比較して検査可能です。
まずはアートワークの仕様と、ブランドや顧客が許容するズレの範囲から設定を始めます。オフセット許容値は要素によって異なる場合があります。例えば、細かい文字のオーバープリントは、背景色よりも厳しい制限が必要になることがあります。各許容値の境界線付近のサンプルで検証を行い、自動排出を開始する基準を品質管理チームと合意してください。実際の変動が把握できた段階で、数週間運用した後に許容値を見直すことも可能です。
いいえ、異なります。ただし、両方の検査を同一ステーションで行うことは可能です。見当ズレとは、各要素は正しく印刷されているものの、相互の位置関係がずれている状態を指します。一方、汚れ、斑点、印刷欠けなどのミスプリントは表面欠陥であり、ミスプリント検査の対象となります。両方を同時に実行することで、すべての製品の印刷状態を包括的に把握できます。印刷箇所が明確に見える場合、多くの場合1台のカメラで両方の検査をカバーできます。
良品と見当ズレのサンプル、多色アートワーク、および運用されているオフセット許容値をお送りください。あわせて、印刷プロセス、ライン速度、印刷後の検査ステーションの設置場所もご教示ください。これらに基づき、貴社のラインに適した撮像方法、基準点、検査配置を推奨いたします。印刷開始時と終了時のサンプルをご提供いただくことで、プレス機の暖機運転に伴うズレの傾向を把握できます。
良品と見当ズレのサンプル、アートワーク、オフセット許容値、ライン速度をご共有ください。貴社のプロセスに合わせた見当ズレ検査のスコープを策定し、スケジュールと費用をご提示します。KOMPASSのプロジェクトは通常6〜8週間で完了します。


