開始と終了を自動検知
- 各サイクルの開始と終了の動作を認識
- サイクル内の個々の作業時間を計測
- すべての作業者とシフトに同一のルールを適用
- 画角が確保されていれば既存のカメラで運用可能
サイクルごとに
サンプリングではなく全数計測
作業工程ごと
サイクル内の内訳
NAGAREは、手作業工程におけるサイクルタイム測定を自動化します。短い時間のストップウォッチ測定とは異なり、ビデオからすべてのサイクルを計測します。開始と終了がシフトごとに一貫した基準で検出されるため、各工程や作業における平均値、ばらつき、そして最も時間がかかっているサイクルを可視化できます。

















手作業のサイクルタイムは、作業者や製品バリエーション、時間帯によって変動します。20サイクル程度の調査ではその瞬間しか捉えられず、現実と合致しなくなった数値に基づいてラインバランスが調整されてしまいます。


当社のAIプロセス監視ソフトウェア「NAGARE™」は、カメラ映像から各サイクルや作業の開始・終了を検知し、継続的にサイクルタイムを計測します。作業者が現場に立ち会うことなく、すべての作業者やシフトに対して一貫した基準で計測が行われます。生産性数値はNAGAREの製品レベルの指標です。トライアル期間中に、計測対象の工程への影響をご確認ください。
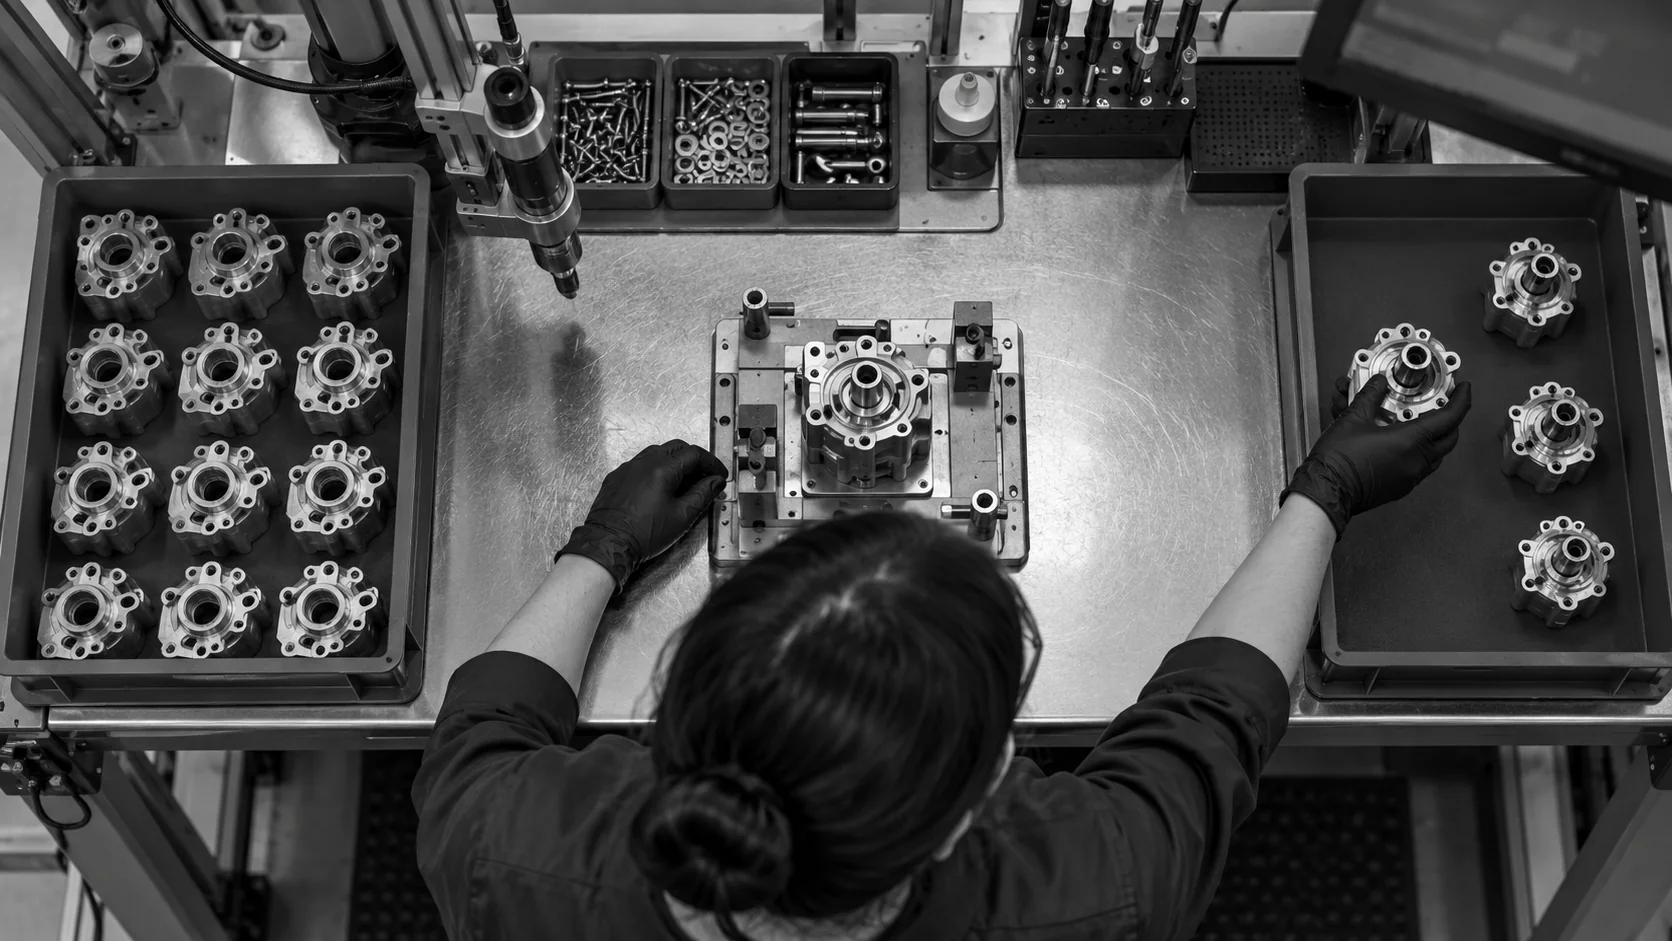
NAGAREによるサイクルタイム測定は、各サイクルの開始点と終了点の一貫した定義に基づいています。この定義をモデルに適用することで、カメラが捉えるすべてのサイクルを測定します。
エンジニアリング部門が、ステーションで記録されたサイクルを使用して、サイクルおよび各作業の開始点と終了点を定義します。
モデルはすべてのサイクルでそれらの動作を検出し、サイクルおよび各作業の時間を記録します。
結果は、ステーション、バリエーション、シフトごとに中央値、ばらつき、遅延サイクルとして表示され、外れ値についてはクリップ動画で確認できます。
どの手法でも数値は算出されますが、対象とするサイクル数、一貫性、そしてサイクルが長引いた原因を特定できるかどうかに違いがあります。
APA Engineering社では、NAGAREを活用し、キッティングステーションにおけるすべてのステップとキットのサイクルタイムを、リアルタイムの順序および数量検証と併せて監視しています。
APA Engineering社が公開した成果は、同社の輸出用キッティング業務全体に関するものであり、サイクル監視はその一部です。

サイクルタイムとは、ステーションや作業者が1ユニットを完成させるのに実際にかかる時間のことです。タクトタイムとは、顧客の需要を満たすために必要なペースのことで、稼働可能時間を需要で割って算出されます。サイクルタイムが必要なペース(タクトタイム)を超えているステーションは、ライン全体の制約となります。ステーションごとに両者を比較することが、作業の平準化と、どこから改善に着手すべきかを判断する出発点となります。
ストップウォッチによる手動の作業測定では、限られた回数のサイクルしか記録できず、多くの場合、作業者は監視されていることを意識してしまいます。これは手法を構築する際には役立ちますが、稀に発生する長いサイクルや、シフトごとの変化、測定後の作業の乱れを見逃してしまいます。継続的なサイクルタイム計測はすべてのサイクルを網羅するため、数値は数分間の観察結果ではなく、通常の作業実態を反映したものとなります。手動測定は、新しい手法を設計する際には依然として価値があります。
開始点と終了点は毎回同じでなければなりません。さもなければ、結果はノイズとなってしまいます。一般的な手法として、あるアクションの開始から次のユニットにおける同じアクションの開始までを計測する方法があります。これは、作業者がその間の手順を入れ替えることが多いためです。サイクル内の各作業要素を同様の方法で計測すれば、サイクルが長引いた原因となった要素を特定できます。
同じ平均値を持つ2つのステーションでも、挙動は大きく異なる場合があります。一方は安定している一方で、もう一方は迅速なサイクルと長い停止を繰り返し、次工程を停滞させているかもしれません。サイクルごとの変動、中央値、標準偏差を組み合わせることで、どのステーションが予測可能で、どれに注意が必要かが明確になり、改善後の効果も証明しやすくなります。
ラインバランスの最適化には、作業内容の一貫した定義と、比較可能な製品ミックスが必要です。測定されたサイクルからボトルネック候補のステーションを特定できますが、タスクを移動させる前に、待ち時間、バッファ、機械の稼働状況、および周辺ラインとの兼ね合いを確認してください。繰り返されるサイクルと関連するシフトを比較し、その変更がボトルネックを他へ移動させることなく生産量を改善するかを検討します。動画とバランスチャートがその調査をサポートします。平均値が長いというだけでは、そのステーションがライン全体の制約であるとは断定できません。
機械は制御システムを通じてサイクルを報告できますが、手作業のステーションでは報告が困難です。カメラによる観測は、そのギャップを埋めるのに役立ちます。MESのタイムスタンプと組み合わせるには、インターフェースの合意、時計の同期、ユニットやバッチのコンテキスト、およびステーション間でのサイクルタイム定義の統一が必要です。機械データが自動的に統合されると想定せず、提案された導入環境でどのような接続やビューが利用可能かを確認してください。共有タイムラインは、イベントの意味と観測の欠落がチーム内で理解されて初めて有用なものとなります。
各ロングサイクルを動画クリップと紐付けることで、その原因(部品の欠品、取り付けの困難さ、手の届かない工具、作業者による手順の差異など)が明らかになります。これにより、単なるタイミングレポートが改善案のリストへと変わります。監督者は現場に立ち会う代わりに少数のクリップを確認するだけで済み、エンジニアは修正案をテストしてその効果を迅速に検証できます。数週間運用すれば、どの原因が稀で、どの原因が毎シフト繰り返されているかも把握できます。
通常のシフトにおけるステーションの動画、現在のタクトタイム、既存の調査データ、およびそこで製造される製品バリエーションをお送りください。ボトルネックと思われるステーションも併せてお知らせください。これらを基に、サイクルタイムの開始・終了の定義を合意し、カメラの設置位置を提案した上で、最初の測定結果をレビュー用に提示します。
ステーションの動画、タクトタイム、現在の調査データをご共有ください。対象ラインのサイクルタイム測定を計画し、スケジュールと費用をご説明します。ほとんどの測定プロジェクトでは、4週間以内にデータを提供可能です。


