各接続部を欠陥タイプ別に分類
- はんだ不足、はんだ過多、ブリッジ、コールドジョイントを検出します
- スルーホールおよび端子接続部におけるフィレットの形状と濡れ性を確認します
- 正常なばらつきを学習し、良品のはんだ付け箇所が誤判定されないようにします
- 各接合部タイプに必要な視点から検査
すべての接合部
全数検査、抜き取り検査ではありません
欠陥の種類別分類
明確な修理指示
KOMPASSは、スルーホール基板、端子、コネクタ、ワイヤ接続部のはんだ付け検査を実現します。お客様の製品で学習したAIモデルが、はんだ不足、ブリッジ、コールドジョイント、はんだ過多を検出し、正常なフィレットのばらつきと実際の欠陥を区別して、試験工程の前に不良を特定します。

















アセンブリには数十から数百もの接続部が存在します。そのほとんどは正常ですが、たった一つのブリッジやはんだ不足が、短絡や断続的な故障、あるいは市場での返品につながります。


当社のAI製品検査システム「KOMPASS™」は、反射しやすいはんだに適したカメラと照明、そしてお客様の製品に合わせて学習させたAIモデルを用いて、はんだ付け検査を実行します。検査結果は、不合格となったすべての箇所の画像とともにライン制御システムへ送信されます。
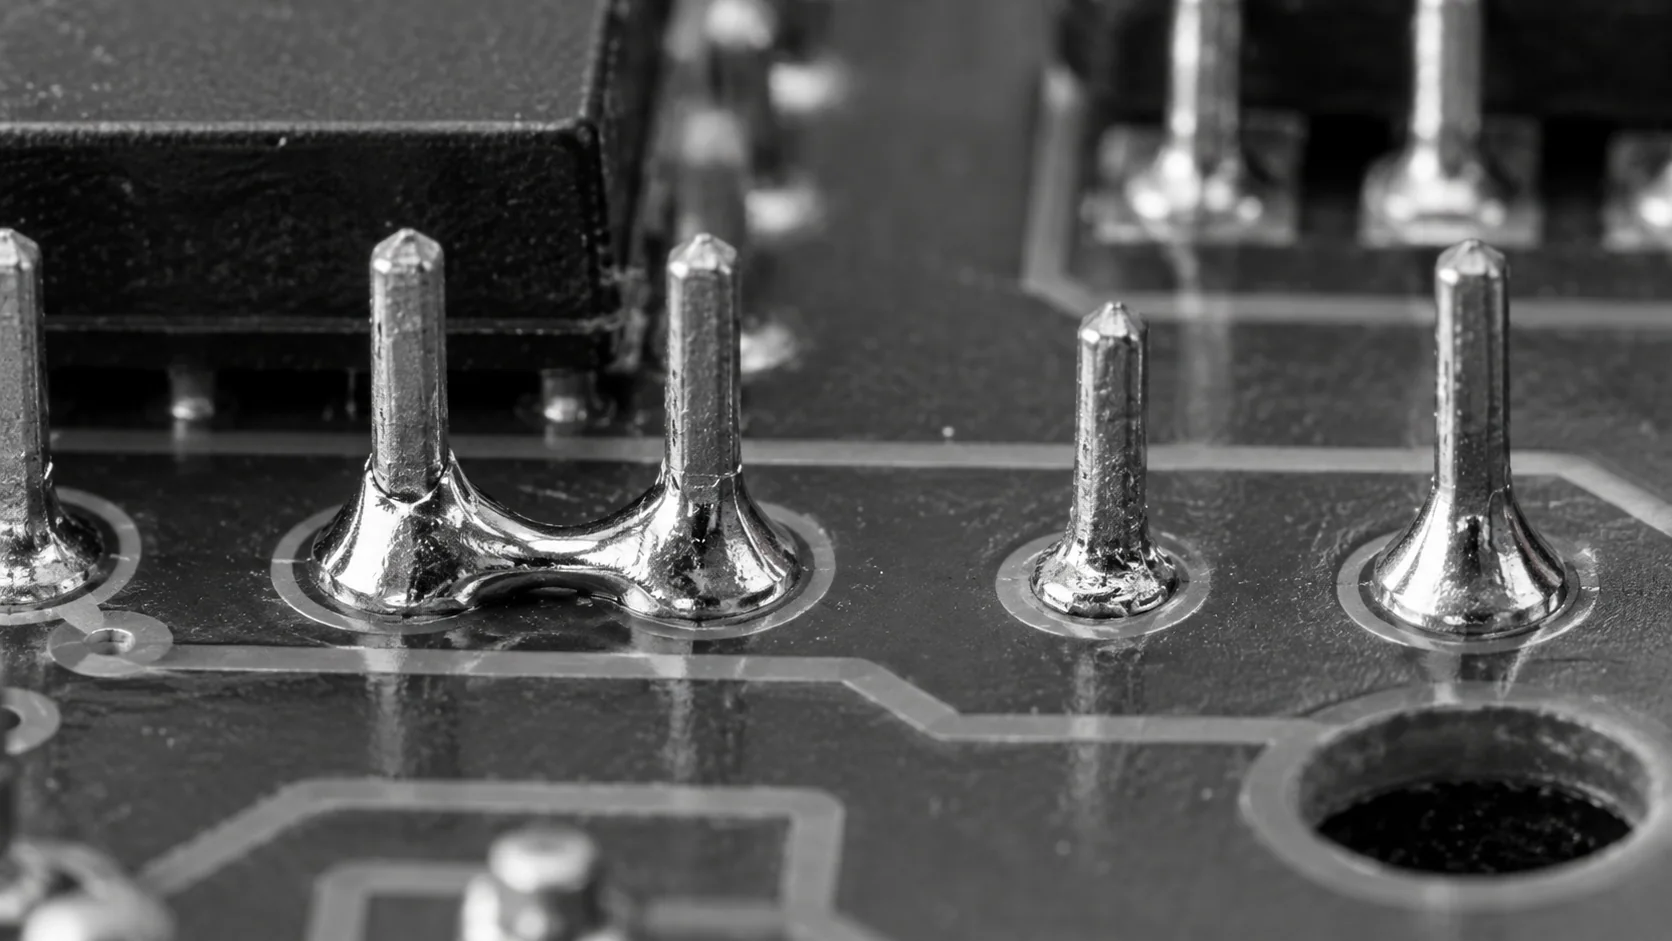
はんだ接合部の検査は、はんだの反射特性や接合部形状の多様性から、照明とトレーニングに依存します。KOMPASSはこれらを統合し、リワーク工程や製造ラインと直接連携します。
マルチアングル照明により、光沢のあるはんだのフィレット形状と濡れ性を明らかにします。接合部は、欠陥が発生している側から撮影されます。
モデルが各接合部をチェックし、はんだ不足、過剰、ブリッジ、コールドジョイントを貴社の合格基準に基づいて分類します。
不合格となったアセンブリは接合部の位置がマークされた状態で手直し工程へ送られ、すべての画像はトレーサビリティのために保存されます。
目視検査、サンプリング検査、インラインはんだ付け検査は、それぞれが役割を担っています。違いは、微細な表面欠陥をどれだけ一貫して判断できるかという点にあります。

KOMPASSによるはんだ付け検査では、はんだ不足、はんだ過多、隣接する接合部間のはんだブリッジ、コールドジョイントや濡れ不良、接合部の欠落、はんだボール、リード浮きなど、接合部表面で確認できる欠陥を検出します。各欠陥は個別に分類されるため、修理担当者は何を修正すべきかを把握できます。内部のボイドはカメラでは確認できないため、必要に応じてX線検査の役割となります。各接合部の結果は画像とともに保存されるため、手直しや監査の際に証拠に基づいた対応が可能です。
フローはんだ付けや選択はんだ付け後のスルーホール接合部は一般的な適用例です。その他、端子台、コネクタピン、リレーやトランスの端子、ハーネスのワイヤ終端なども対象となります。フレキシブル回路やリボンケーブルのホットバーはんだ付けもその一つです。接合部のタイプごとに独自の照明と撮影アングルが必要であり、これらは貴社のアセンブリを用いた試行期間中に決定されます。撮影アングルが対応可能であれば、複数の接合部タイプが混在するアセンブリも1つのステーションで検査できます。
コールドジョイントは、くすんで見えたり、粒状や塊状になったりし、はんだがリードやパッドに滑らかに流れていません。こうした違いは微妙であり、合金、フラックス、照明によって変化します。貴社の良品および濡れ不良のサンプルを学習させることで、貴社のプロセスにおいて何が重要かをモデルに教え込むことができます。これは、固定された輝度や形状のしきい値よりも信頼性が高い方法です。境界線上のサンプルは貴社の検査員と共にラベル付けされるため、モデルは彼らの判断に従うようになります。
ルールベースのシステムは、形状や輝度の固定された制限値と接合部を比較します。フィレットの高さ、光沢、リード位置の通常のばらつきがルールに抵触し、良品が不良と判定されてしまいます。AIモデルは、許容範囲内のばらつきを学習することで、真のはんだ欠陥と無害な違いを区別します。これにより、不良品を見逃すことなくリワークの件数を削減できます。その結果、リワークチームは本当に対処が必要な接合部に集中できるようになります。
はい、カメラの解像度と照明でピン間の隙間を判別できる場合に可能です。ファインピッチコネクタやホットバー接合部のブリッジは反射によって隠れてしまうことがあるため、ピンの間を適切な角度から撮影するように設定します。非常に細かいピッチについては、試行の初期段階でテストを行い、画像で確認できるかを確認します。解像できないほど細かいピッチの場合は、契約前にその旨を明確にお伝えします。
貴社の品質管理チームが使用している基準を適用します。多くの電子機器メーカーはIPC-A-610クラスを採用していますが、ハーネスや端子メーカーは独自の基準を使用している場合があります。トレーニング用のサンプルは貴社の検査員と共にその基準に基づいてラベル付けされ、自動判定を有効にする前に、ステーションの判断と検査員の判断を比較して検証を行います。顧客の要求に応じて、製品ラインごとに異なるクラスを適用することも可能です。
通常、はんだ付けプロセスの直後が最適です。これにより、電気テスト、コンフォーマルコーティング、最終組み立ての前に欠陥を検出できます。フローはんだ付け基板の場合、はんだ面を検査することでブリッジやはんだ不足を検出できます。部品面をもう一度撮影することで、基準で求められるスルーホール部品の穴埋め状態を確認できます。テスト前に検査ステーションを配置することで、不良基板がテスト工程に流れるのを防ぐことも可能です。
一般的な欠陥があるアセンブリ、貴社の合格基準、接合部の位置を示す図面や画像、使用しているはんだ付けプロセスをお送りください。サイクルタイムとリワークの体制も併せてお知らせください。それらの情報に基づき、貴社のラインに適したカメラ、照明、撮影アングルを推奨します。異なるはんだ槽やノズルを使用した基板をご提供いただくと、プロセスの変化が接合部にどのような影響を与えるかを把握しやすくなります。
一般的な欠陥があるアセンブリ、貴社の合格基準、プロセス、サイクルタイムを共有してください。テスト前のはんだ付け検査の範囲を定め、タイミングとコストを提示します。導入までにおよそ6〜8週間を見込んでください。


