検査員が見逃す表面欠陥を可視化
- ビード表面の気孔(ポロシティ)、アンダーカット、スパッタ、クラックを検出
- 各シームが始点から終点まで連続していることを確認
- 必要に応じて3Dプロファイルでビード幅と形状をチェック
- 貴社の工程から得られた良品と不良品の溶接データでトレーニング
すべてのシーム
全数検査、抜き取り検査ではありません
貴社の溶接
実際の部品によるトレーニング
KOMPASSは、溶接ステーションから排出されるすべての部品に対して溶接シーム検査を行います。貴社の溶接データで学習したAIモデルが、表面の気孔(ポロシティ)、アンダーカット、スパッタ、隙間、ビードの不均一などを検出し、組み立てや塗装、出荷工程に進む前に不良品を特定します。

















溶接工やロボットが作る溶接シームは、一見すると同じように見えます。しかし、表面の小さな欠陥やビードの短縮、シーム末端の隙間などは見落としやすく、特にシフト交代時や部品の種類が変わる際にはその傾向が顕著です。


当社のAI製品検査システム「KOMPASS™」は、カメラ、3Dセンシング、および貴社の溶接データでトレーニングされたAIモデルを用いて溶接シーム検査を行い、すべての部品のビード表面と形状をチェックします。検査結果は、各シームの画像とともにライン制御システムへ送信されます。
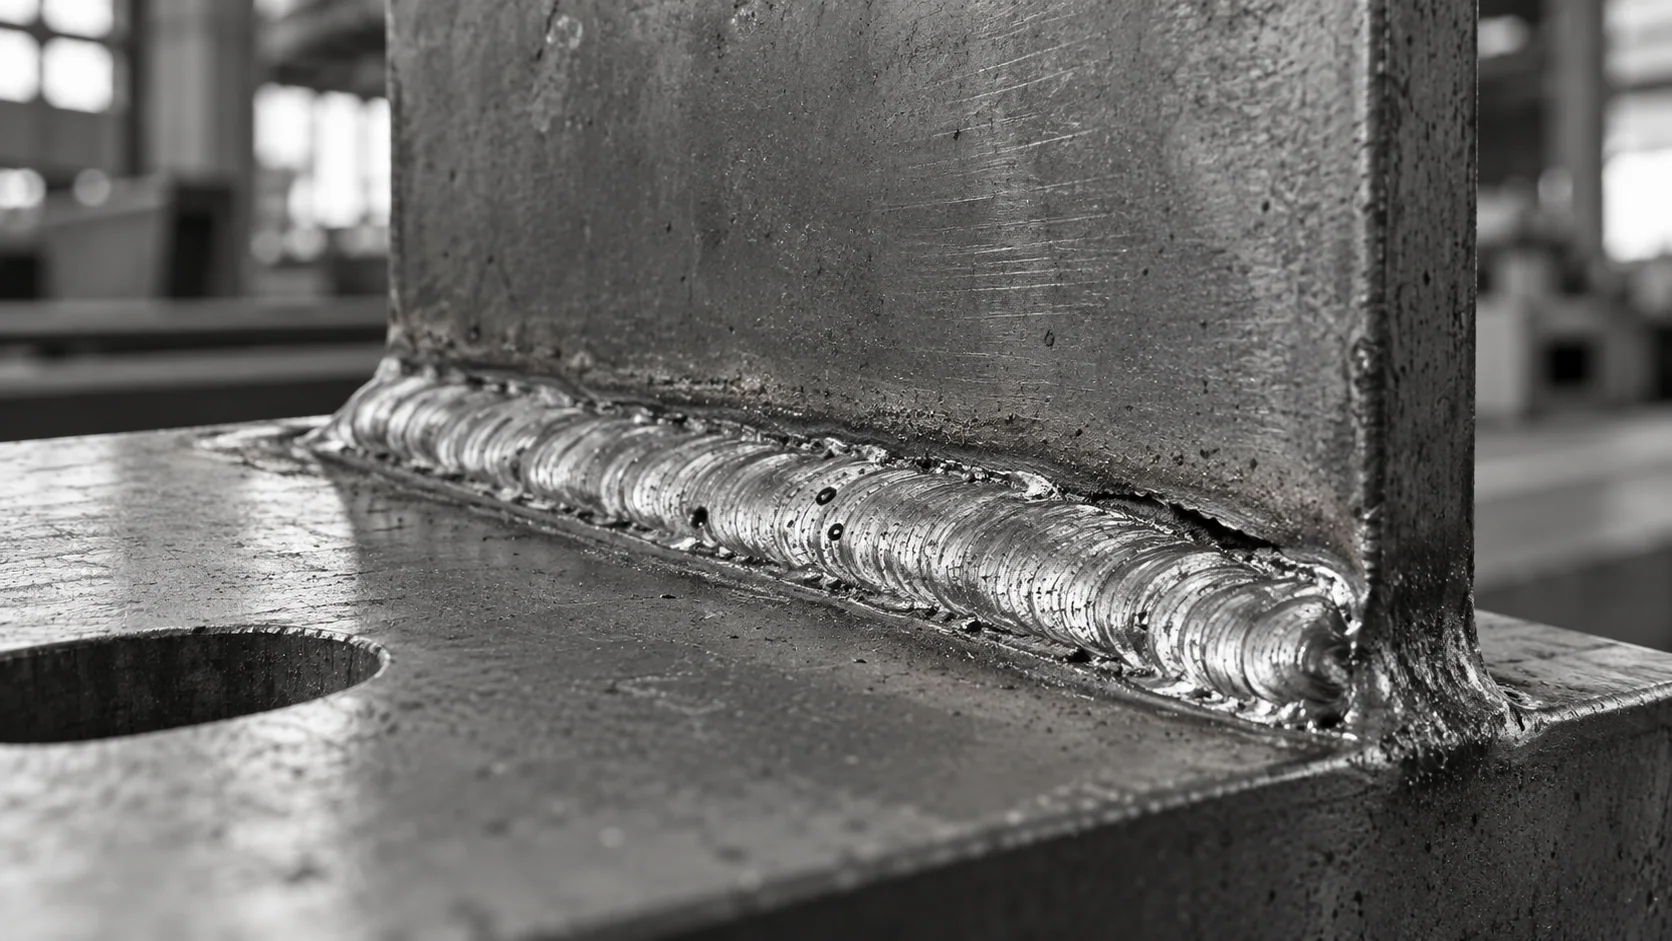
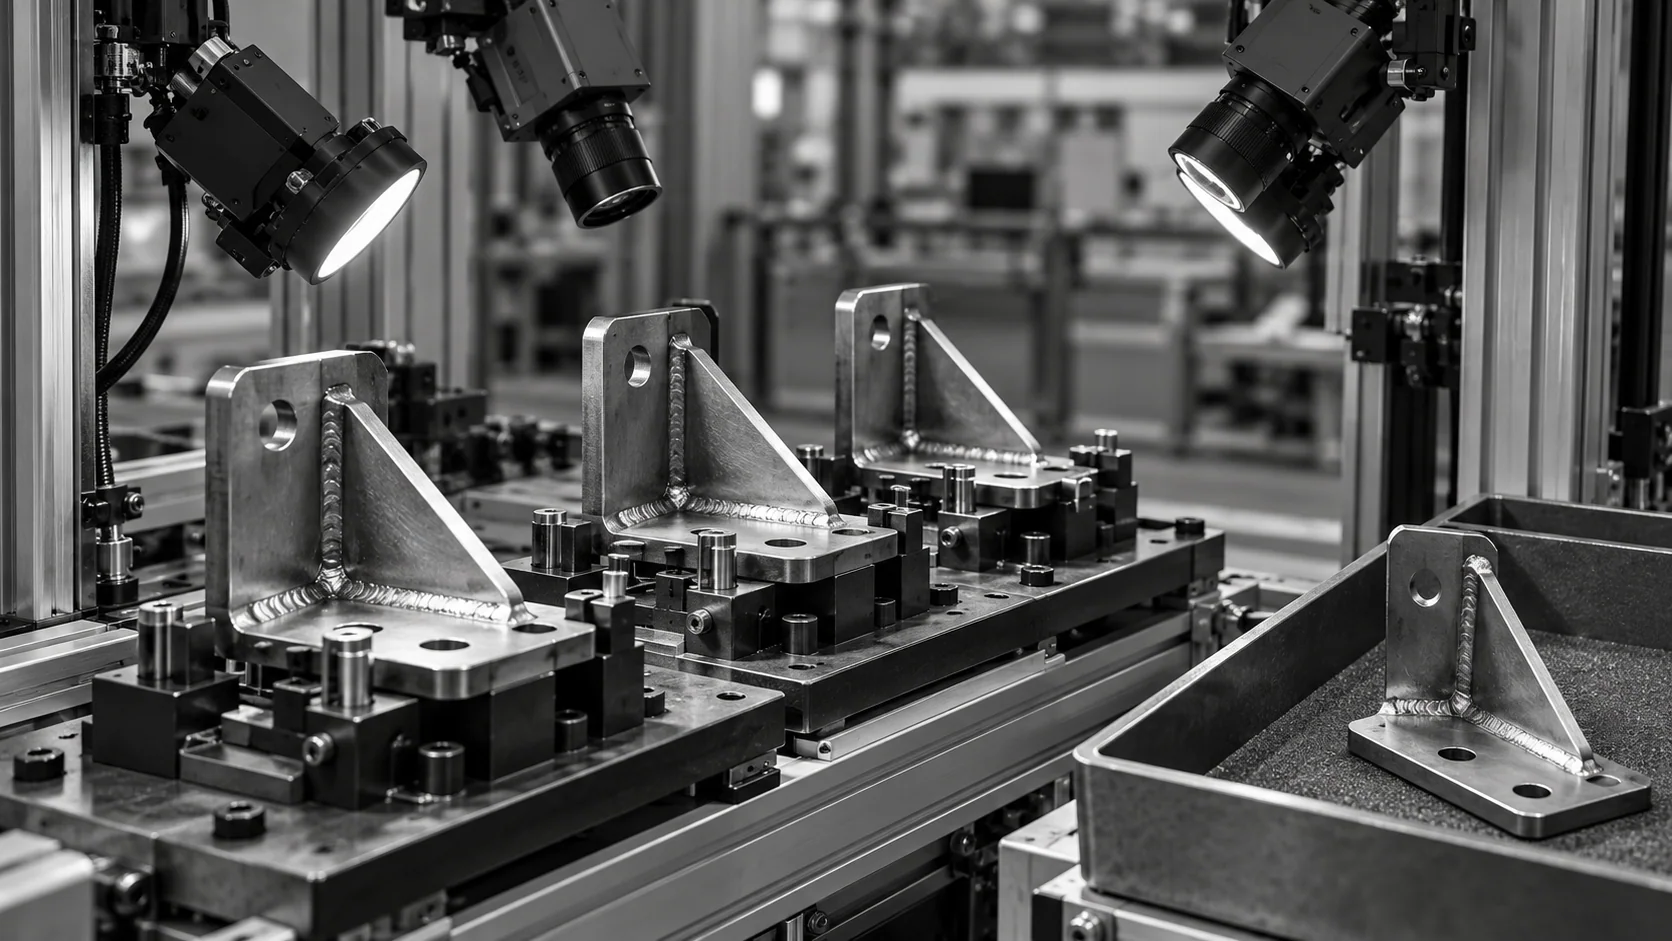
溶接継ぎ目の検査は、モデルだけでなく「見え方」にも左右されます。溶接表面は光沢があり、テクスチャや曲面があるためです。KOMPASSは、貴社の溶接に適した照明と3Dセンシング、学習済みモデル、そしてラインへの直接リンクを組み合わせます。
カメラと(形状が重要な場合は)3Dプロファイルセンサーが溶接後の各継ぎ目を捉え、グレアを抑えるために最適な照明を使用します。
モデルが継ぎ目の連続性、ビード形状、表面状態をチェックし、ブローホール、アンダーカット、スパッタ、隙間を分類します。
不合格品は修理または廃棄のために保持され、欠陥の傾向から発生工程を特定し、すべての継ぎ目画像を保存します。
目視検査、NDT(非破壊検査)、およびインライン溶接継ぎ目検査は、それぞれ異なる課題に対応します。その違いは、検査範囲と、表面の欠陥がラインに影響を及ぼすまでの速さにあります。
排気コンポーネントに溶接されたリフトフックは、これまで作業者の判断に頼って検査されてきましたが、バリエーションやフックの位置、溶接の外観がそれぞれ異なるため困難でした。現在は、2台のカメラを備えたKOMPASSステーションが判定を行っています。

リフトフック溶接シーム検査アプリケーションの公開結果。

KOMPASSによる溶接シーム検査では、表面の気孔、アンダーカット、スパッタ、クラック、エンドクレーター、隙間、不規則または短いビードなど、溶接部で目視可能なあらゆる欠陥をチェックします。また、シームの連続性も始点から終点まで確認するため、溶接が途中で止まっていたり、一部が抜けていたりする場合は不合格となります。各欠陥は個別に分類されるため、外観上の軽微な傷と構造上の欠陥に対して、それぞれ異なる許容基準を適用できます。各シームの判定結果は画像とともに保存されるため、修理や監査の際に証拠に基づいた対応が可能です。
はい、3Dセンサーを追加することで対応可能です。レーザープロファイルセンサーが溶接部の断面を捉えるため、溶接ビードの幅、高さ、形状をシームに沿って測定できます。ビードが細すぎたり、高すぎたり、不均一だったりする場合は、走行速度やワイヤ送給速度が不適切である可能性が高いです。表面の分類とプロファイル測定は、同じステーションで同時に実行できます。プロファイルデータはトレンド分析も行われるため、ビードが許容範囲から外れる前に、プロセスのドリフト(変動)を検知できます。
MIG溶接、TIG溶接、レーザー溶接、ろう付け、ロボットアーク溶接などが一般的な適用例です。プロセスごとに見た目は異なり、TIGビードは滑らかで光沢がありますが、MIGビードはよりテクスチャが強くなります。学習には貴社で運用されているプロセスや材料を使用し、照明もそれぞれに合わせて調整するため、モデルは貴社の工場における「良品」の基準を学習します。ステーションごとに異なるモデルを運用できるため、それぞれの工程に適した基準で判定が行われます。
溶接部は反射しやすく湾曲しているため、ハイライトが欠陥のように見えることがあります。拡散照明、偏光、複数の視野角を用いることでグレアを低減し、学習データには通常のハイライトを含む良品も組み込むことで、モデルがそれらを無視できるようにします。シームが部品を回り込む場合は、複数のカメラや移動視点を用いて全長を捉えます。照明は一度設定すれば固定されるため、すべての部品が同じ条件下で検査されます。
はい、可能です。この不具合は通常、ビードと母材の境界である溶接止端に沿った溝として現れます。これは平面画像よりも3Dプロファイルの方が視認しやすいため、エッジの溝が懸念される場合はプロファイルセンシングを推奨します。検査側から見える溶け落ちや過剰な溶け込みも同様に分類されます。各不具合の画像により、修理チームはシームのどの部分を修正すべきか正確に把握できます。
ステーションは、一時停止、修理レーンへの振り分け、不合格といった設定された応答を出力します。各結果にはどのシームが不合格だったか、どのような欠陥タイプかが記録されるため、修理チームは作業箇所を正確に把握できます。ステーションやロボットごとの傾向を分析することで、不具合がランダムなものか、特定のトーチ、ワイヤロット、治具に起因するものかを特定でき、原因究明までの時間を短縮します。これにより、不合格品が溶接チームにとって有益な情報へと変わります。
検証には、貴社の製造現場で発生した良品と欠陥品のラベル付きデータセットを使用します。これには、品質管理チームと合意した境界線上のケースも含まれます。見逃しや誤判定は、欠陥の種類や部品バリエーションごとに個別に測定されます。自動判定は、設定した目標を達成した場合にのみ有効化され、導入初期の数週間はレビューレーンを設けます。結果は欠陥タイプごとに確認されるため、精度の低いカテゴリは稼働前に重点的な追加学習を行います。
典型的な欠陥がある溶接部品、合格基準、重要なシームを示す図面をお送りください。溶接プロセス、部品のバリエーション、サイクルタイム、不合格品の搬送先も併せてお知らせください。これらに基づき、貴社のラインに適したカメラ、照明、3Dセンシング機器を推奨します。異なるロボットや溶接機で製造された部品をご提供いただくことで、モデルが許容すべき通常のばらつきの範囲を学習できます。
溶接部品、合格基準、プロセス、サイクルタイムを共有してください。最適な工程での溶接ビード検査を計画し、スケジュールとコストを提示します。KOMPASSの導入には通常6〜8週間かかります。


