すべての溶接が正しく行われていることを確認
- 部品番号ごとの溶接マップに基づき、スポット溶接の個数をカウント
- 各溶接箇所の位置を規定値と比較して測定
- 溶接の打ち忘れ、打ち過ぎ、フランジ外れを検知
- 複数のバリエーションに対応した個別の溶接マップを管理
すべての溶接
個数と位置の正確な把握
バリエーションごと
部品ごとに最適な溶接マップを適用
KOMPASSはすべての組み立て品に対してスポット溶接検査を行い、各溶接箇所を溶接マップと照合します。AIビジョンがすべての溶接の有無と位置を正確に確認し、スパッタや過度な圧痕といった目視可能な表面欠陥を検知するため、スキップや位置ずれをその場で確実に発見できます。

















板金組み立て品には、似たようなスポット溶接が多数存在します。溶接がスキップされたり位置がずれたりしても、ライン上では何も検知されず、破壊検査を行うごく一部の部品でしか発見できません。


当社のAI製品検査システム「KOMPASS™」は、お客様の組み立て品で学習させたモデルを用いてスポット溶接の目視検査を行い、各溶接箇所を溶接マップと照合して表面欠陥を分類します。すべての溶接判定は、組み立て品の画像とともに保存されます。
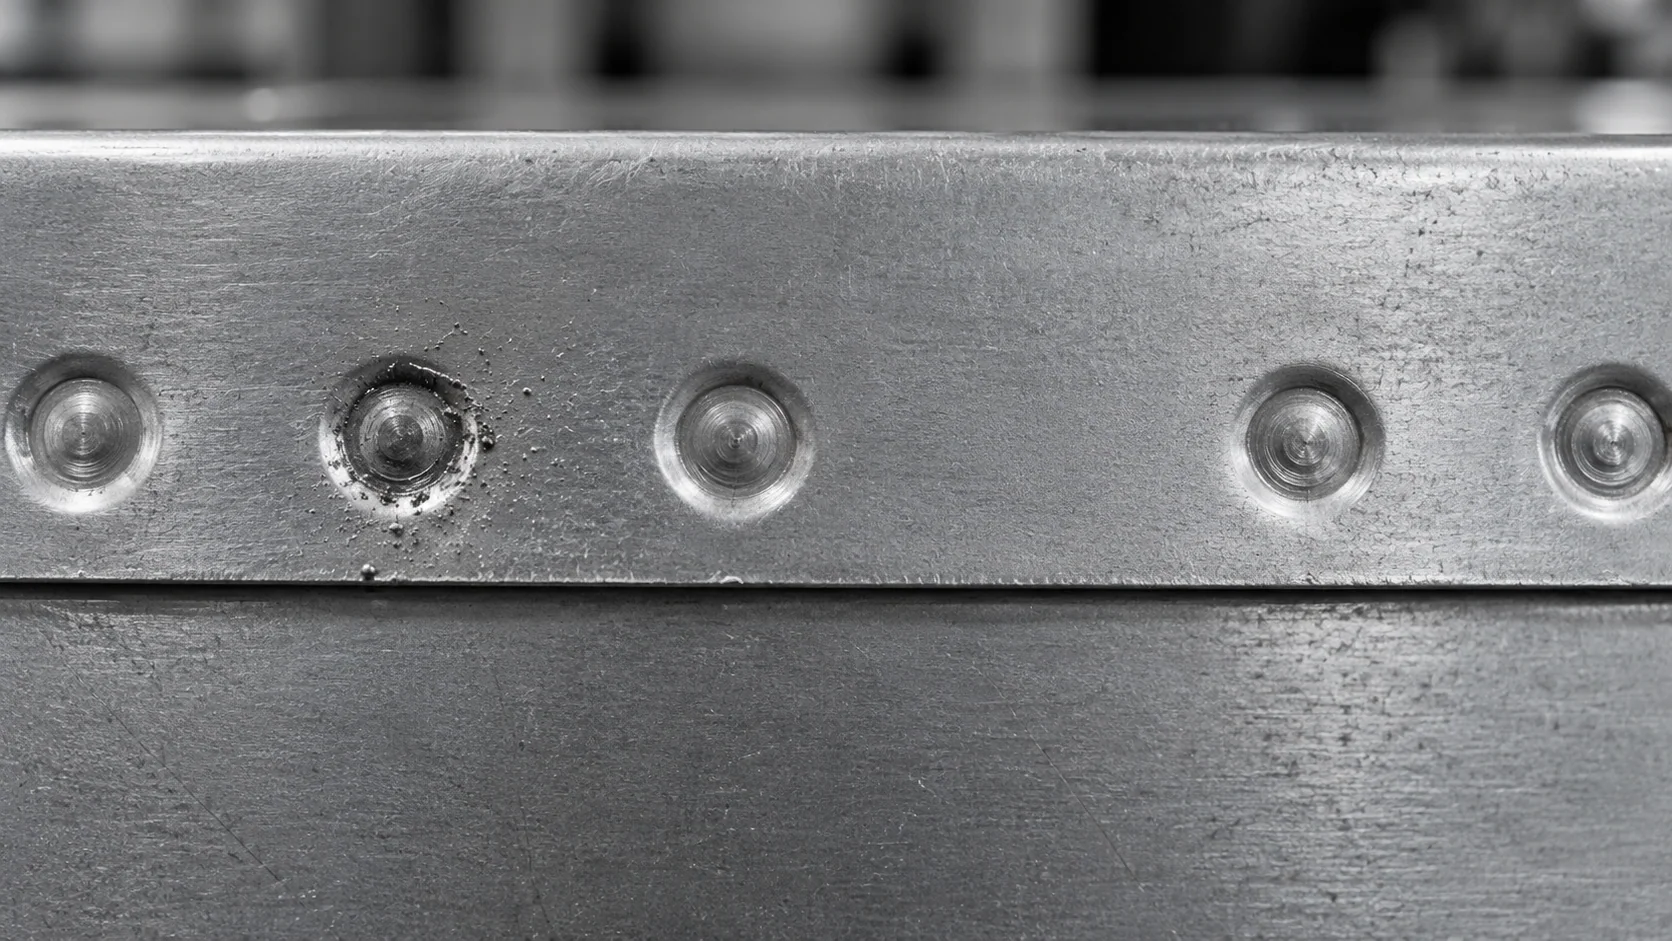
ライン上でのスポット溶接検査は、個数のカウント、位置の確認、表面状態の判定を統合して行われます。KOMPASSは、お客様の組み立て工程に合わせて学習させたモデルとラインへの直接リンクを組み合わせ、これらを実現します。
固定カメラまたはロボット搭載カメラが溶接後の各溶接ゾーンを撮影します。照明は、コーティングされた鋼板および素地の鋼板の両方で溶接痕が鮮明に映るよう調整されています。
モデルが各溶接箇所を検出し、溶接マップと照合して、目視可能な表面欠陥を分類します。
溶接の欠落や位置ずれがあるアセンブリは修理のために停止され、傾向は溶接ガンにフィードバックされ、すべての結果が記録されます。
目視検査、破壊検査、インラインAI検査は、それぞれ異なる課題に対応します。その違いは、検査範囲と表面から何を確認できるかという点にあります。

KOMPASSによるスポット溶接検査では、表面から確認できる範囲の溶接状態を検証します。具体的には、各溶接打点が存在し、指定された位置にあり、スパッタ、亀裂、焼け、深い圧痕といった目視可能な欠陥がないことを確認します。接合部の内部までは確認できないため、ナゲット径や強度の測定は行いません。これらは破壊検査や超音波検査の役割であり、それぞれの検査手法の境界を明確にすることで、各手法の強みを最大限に活かすことができます。
ステーションは、検出した溶接箇所をその部品番号の溶接マップと位置ごとに比較します。期待される位置に溶接がない場合や、本来あるべきでない場所に溶接がある場合はフラグが立てられます。これにより、溶接ガンが目標から外れて打たれた場合や、エラー復旧後にプログラムステップがスキップされた場合など、コントローラーのカウントでは見逃される溶接漏れを検出できます。フラグが立てられた位置は部品画像上に表示されるため、修理作業を直接その箇所に行うことができます。
コントローラーのデータからは、溶接ガンが特定の電流と時間で通電したことがわかりますが、これは有益な情報です。しかし、溶接が部品のどこに打たれたか、部品が治具に正しくセットされていたかまではわかりません。コントローラーのデータとすべての溶接箇所の目視検査を組み合わせることで、各アセンブリの完全な記録が得られます。これらを合わせることで、プロセス上の問題と、部品や治具の問題を切り分けることができます。
一般的な目視可能なスポット溶接の欠陥には、溶接周辺のスパッタ、亀裂、溶け落ち、過度な圧痕、不規則または変形した溶接痕、フランジ端部に近すぎる溶接などがあります。それぞれ個別に分類されます。各欠陥の許容範囲は、自動判定を開始する前に品質管理チームと合意した合格基準に基づきます。また、欠陥の種類を分けることで、どの欠陥が増加しているかを把握し、原因の特定に役立てることができます。
電極の摩耗による影響を確認できます。チップが摩耗してマッシュルーム状になると、溶接痕が大きくなり、外観が変化します。溶接ガンごとに溶接痕の傾向を追跡することで、シフト全体での変化を把握できるため、データに基づいてチップの研磨や交換を計画できます。固定間隔での交換に頼る必要はありません。急激な変化は、位置ずれなどの別の問題を示唆します。データに基づくスケジュール管理により、溶接外観の一貫性を保ちながらチップの寿命を延ばすことができます。
超音波探傷、サーモグラフィ、タガネ試験は、カメラでは測定できないナゲット径、溶融状態、強度を測定するもので、通常はサンプル検査で行われます。インラインビジョンは、すべての部品のすべての溶接箇所について、有無、位置、外観上の状態を検査します。そのため、これらの手法は溶接漏れを見つける唯一の手段ではなく、スポット溶接の品質確認に集中させることができます。このバランスにより、サンプリングによる強度確認を維持しつつ、全数検査が可能になります。
抵抗スポット溶接は、家電製品の筐体、キャビネット、シートフレーム、バッテリーエンクロージャー、HVACコンポーネントなど、多くの板金アセンブリで使用されています。部品に複数のスポット溶接が定義された位置に施されている場合、同様のレイアウトチェックが適用可能です。コーティング鋼板や亜鉛メッキ鋼板の場合は、表面仕上げに合わせて照明を調整する必要があります。製品ファミリーごとにマップが作成されるため、混流ラインでも同様に対応可能です。
溶接マップ、正常なアセンブリ、溶接漏れや位置ずれがあるアセンブリ、表面欠陥のサンプル、および合格基準をお送りください。バリエーション、サイクルタイム、セルのレイアウトも併せてお知らせください。これらに基づき、お客様のラインに適した固定式またはロボット搭載型のカメラ、照明、およびスポット溶接検査の統合システムをご提案します。溶接漏れが確認されているアセンブリは、検査設定を行う上で最も有用なサンプルとなります。
溶接マップ、アセンブリ、合格基準、サイクルタイムをご共有ください。すべての溶接位置に対するスポット溶接検査を計画し、スケジュールとコストをご提示します。KOMPASSの導入には通常6〜8週間かかります。


