継ぎ目のアライメントと溶接位置の測定
- 溶接前に接合部品間のエッジオフセットを測定
- 溶接の継ぎ目に沿ったオフセットと、継ぎ目を横切るオフセットを測定
- 溶接の欠落、過剰、位置ずれを検知
- 部品番号ごとに正しい溶接レイアウトを適用
すべての溶接
位置測定済み
バリエーションごと
各部品に最適なレイアウト
KOMPASSは、すべての部品で溶接の不整合をチェックします。溶接前の継ぎ目エッジのずれや、溶接後の継ぎ目から外れた溶接を検知します。AIビジョンが部品と図面に基づいてフィットアップと溶接位置を測定し、原因の特定が容易な段階で不具合を指摘します。

















溶接の不整合は、アークが発生する前のプレート、チューブ、ブラケットのフィットアップのずれから始まります。継ぎ目から数ミリずれた位置に溶接を行うと、見た目は滑らかなビードであっても、片側が完全に溶け込んでいない可能性があります。


当社のAI製品検査システム「KOMPASS™」は、お客様の部品で学習させたビジョンモデルを用いて溶接の不整合を検出します。溶接前のエッジアライメントと溶接後の溶接位置を測定し、各部品の画像とともに検査結果をライン制御システムへ送信します。
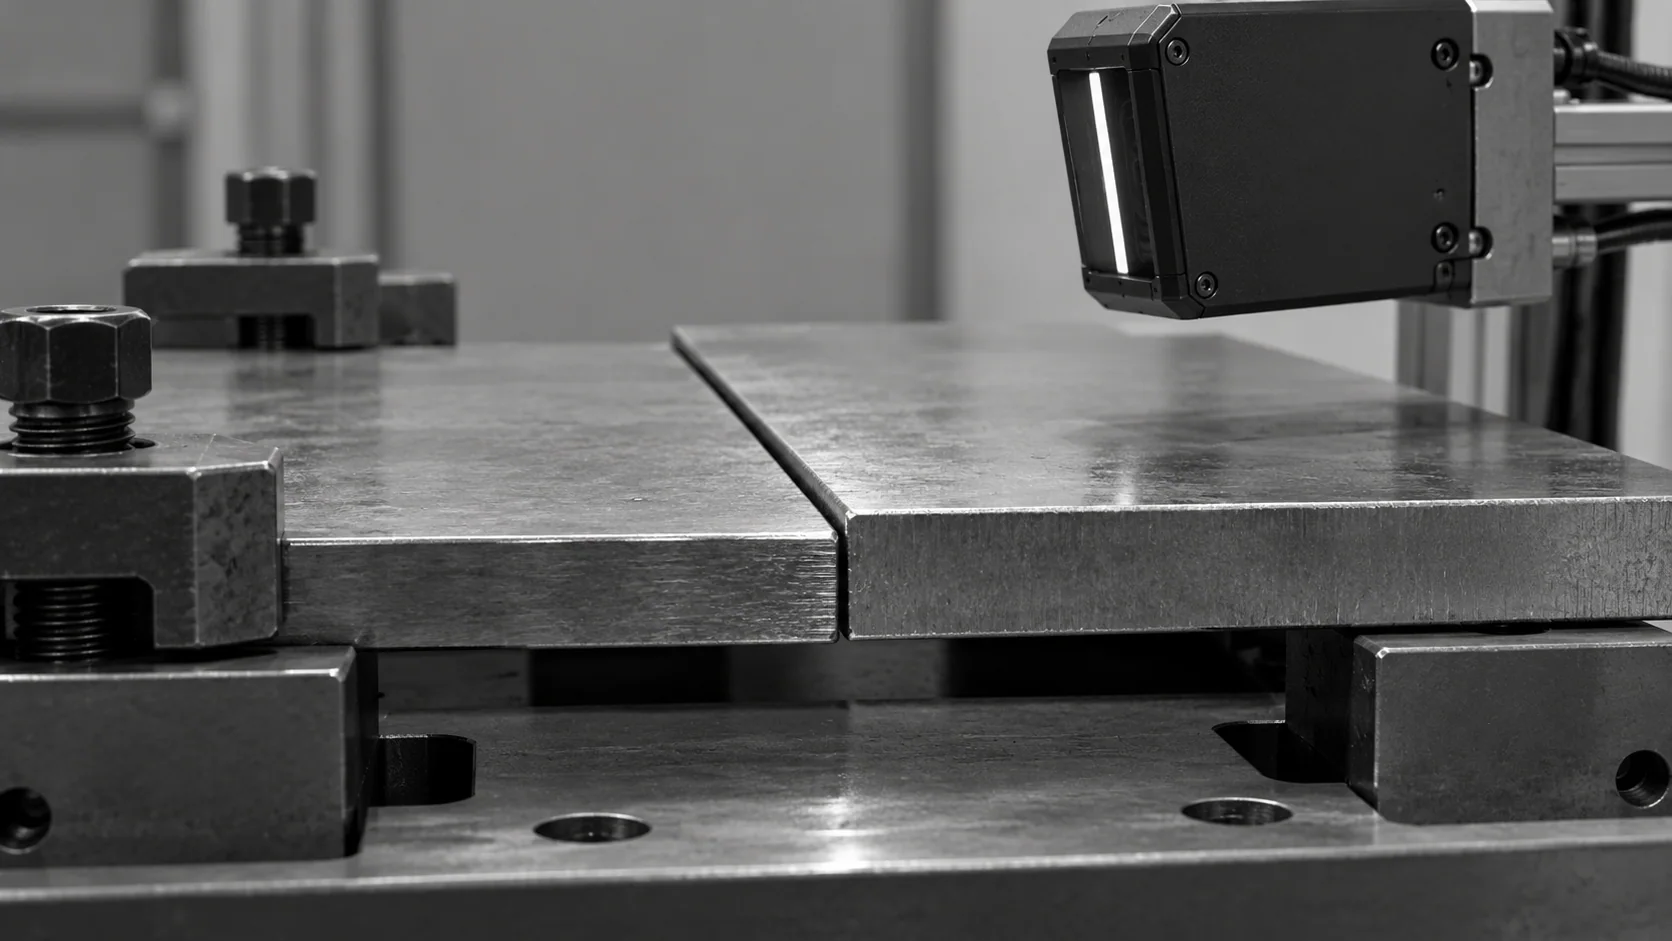
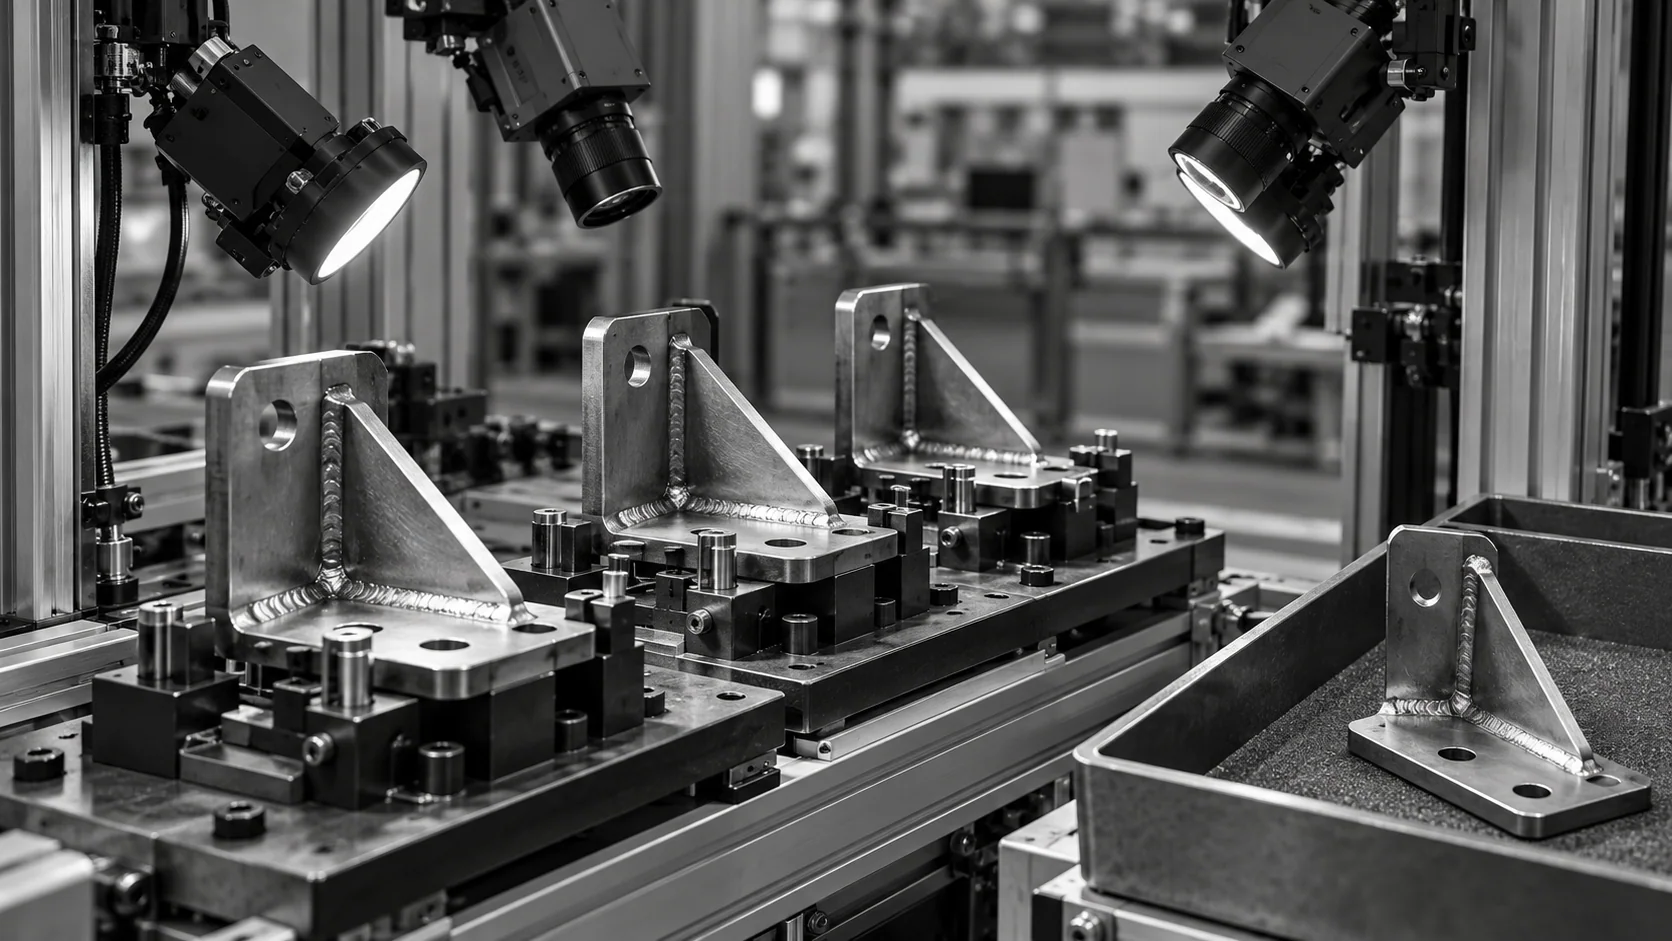
溶接のズレをチェックするには、安定した視界と明確な部品基準が必要です。KOMPASSは、お客様の溶接データで学習したモデルと、生産ラインやセルへの直接リンクを組み合わせることで、これを実現します。
カメラが溶接前、溶接後、またはその両方の段階で各部品を撮影します。照明はエッジと溶接部が鮮明に映るよう調整されます。
モデルがエッジ、溶接部、基準となる特徴を検出し、各バリエーションのレイアウトに基づいてオフセットを測定します。
許容範囲外の部品は保持され、オフセットの傾向から治具やロボットの異常を特定し、すべての結果が記録されます。
目視チェック、サンプリング検査、インラインAI検査にはそれぞれ役割があります。違いは、溶接の不整合がすべての部品に対して測定されているかどうかです。

溶接の不整合とは、本来あるべき接合部や溶接位置と、実際のそれらとの間のあらゆるずれを指します。これには、溶接前に接合エッジがずれている「継手の不整合(プレートやパイプではハイローと呼ばれることが多い)」や、ビードが接合線から外れている状態が含まれます。溶接の欠落や余分な溶接も、同じレイアウトチェックで検出されるため報告対象となります。各欠陥は部品画像上に表示されるため、チームはどの接合部や溶接箇所がずれているかを正確に把握できます。
接合部からずれた位置に形成された良好なビードは、片側しか溶け込んでいない可能性があります。このような側壁溶け込み不足は表面からは確認しにくく、接合部の強度を著しく低下させる恐れがあります。溶接位置をチェックすることで、こうした原因となる状態を早期に把握できます。これは、破壊試験や現場での不具合発覚後に問題に対処するよりも低コストです。また、溶接チームは強度に影響が出る前に治具を調整するための根拠を得ることができます。
ステーションは各溶接箇所と、エッジ、穴、継ぎ目線などの近傍の部品形状を検出し、それらの距離を測定します。溶接オフセットは、そのバリエーションの溶接箇所に設定された許容値と比較されます。画像内の固定点ではなく部品自体を基準に測定するため、部品の通常の動きによって誤判定が発生することはありません。この手法は、ブラケット、フレーム、チューブ、および加工アセンブリのいずれにも適用可能です。
治具の摩耗や位置決め部品の緩み、衝突やノズル交換後のトーチのズレ、ロボット経路のドリフト、継ぎ目のフィットアップ不良などが主な原因です。それぞれがデータ上にパターンとして現れます。例えば、治具の問題は特定のステーションに影響し、トーチの衝突は特定のロボットによるすべての溶接箇所をずらします。傾向を分析することで、このパターンを迅速に可視化できます。パターンを把握すれば、メンテナンス担当者は直ちに適切な治具やロボットを特定できます。
はい。部品のバリエーションごとに独自の溶接レイアウトを作成し、すべての溶接箇所、ゾーン、許容値をリスト化します。レシピ、バーコード、またはセルからの信号によって適切なマップが選択されるため、切り替え時に手動設定を行う必要はありません。別のバリエーションのレイアウトで溶接された部品は、即座に不合格となります。設計変更で溶接位置が移動した場合も、一箇所を更新するだけでレイアウトが反映されます。
プレートやチューブの溶接前後のエッジのズレは、両方のエッジが視認できる場合に測定可能です。プレート間の段差など、高さが重要な箇所には3Dセンシングを追加します。溶接前に継ぎ目をチェックすることで不適切なフィットアップを早期に発見し、溶接後にチェックすることで溶接が継ぎ目に沿って行われたかを確認します。溶接前にフィットアップの問題を捉えることは、ワイヤ、ガス、サイクルタイムの節約にもつながります。
いいえ、異なります。シームトラッキングは、溶接中に継ぎ目をリアルタイムで追従し、トーチをガイドするものです。一方、位置検査は、すべての部品に対して溶接後の結果をチェックします。これらは相互に補完し合う関係にあります。検査データは、シームトラッキングやプログラムの調整が必要なタイミングを示し、トラッキング機能のないセルでのエラーも検出します。多くの工場では両方を導入し、検査結果に基づいてトラッキングの再キャリブレーション時期を判断しています。
すべての溶接箇所とその位置許容値が記載された図面、溶接が正しく行われた部品と不適切な部品、運用中のバリエーション、およびセルレイアウトをお送りください。サイクルタイムと、保持された部品の搬送先も併せてお知らせください。これらに基づき、貴社のラインに適したカメラ、基準点、およびフィットアップと位置検査の統合システムを提案します。治具のメンテナンス間隔の両端で採取した部品データがあれば、ステーションが追跡すべきドリフト量を把握できます。
図面、溶接レイアウト、バリエーション、サイクルタイムを共有してください。溶接のズレを確認するためのフィットアップおよび溶接位置検査の計画を、明確なスケジュールとコストで提示します。このようなKOMPASSプロジェクトは、通常6〜8週間で完了します。


