現在、組立製造業の平均OEEは66.8%です。計画生産時間の3分の1が、予期せぬダウンタイムや品質不良によって失われています。世界クラスとされる85%のレベルに達している工場は、わずか3%に過ぎません。
本ガイドは、製造現場におけるOEE算出プロセスを支援します。稼働率、性能、品質を理解し、6大ロスを解消する方法を学びましょう。生産性を高めることで、新たな設備投資をすることなく成長が可能になります。AIとリアルタイムデータを活用し、2026年の生産成果を最大化させましょう。
OEEとは何か?なぜ製造業の生産性において「ゴールドスタンダード」とされるのか
設備総合効率(OEE) は、現代の生産現場で最も信頼されている診断ツールです。製造現場の潜在能力のうち、どれだけが実際に完成品として出荷されているかを明らかにします。
この指標を活用して、シフト中にどこで損失が発生しているかを正確に特定しましょう。
1. OEEとTEEP:異なるものを測定する2つの指標
製造現場では、OEEとTEEPが混同されることがよくあります。これらは測定対象となる時間枠が異なります。
- OEEは、 計画生産時間中の効率を追跡します。休憩や休日は考慮されません。
- TEEP(設備総合効率(全時間基準))は、1週間168時間の全時間に対する稼働率を測定します。
- 稼働中のシフトを改善するにはOEEを、新しい機械を購入すべきか判断するにはTEEPを使用してください。
- これらを混同するのは危険です。TEEPをOEEとして報告するとスコアが過大評価され、実際の無駄が見えなくなってしまいます。
2. OEEスコアが示すもの、示さないもの
OEEスコアは、潜在能力と実際の生産量のギャップを測定します。100%のスコアは、欠陥や停止が一切ない完璧なシフトを意味します。85%の世界クラスのOEEは、そのラインが極めて優秀であることを示しています。
65%を下回るスコアは、膨大な隠れた無駄があることを示唆しています。損失の発生箇所を特定することで、改善が必要な場所に的を絞って対策を講じることが可能になります。
これらの数値を追跡することで、改善に向けた明確な出発点が得られます。次に、データの正確性を維持するために、これらの値を正しく計算する方法を理解する必要があります。
OEE(設備総合効率)の計算式と正しい算出方法
OEEを正しく計算することこそが、工場の生産性に関する推測を排除する唯一の方法です。OEEの計算式は、生産プロセスを3つの要素に分解し、どこで時間とコストの損失が発生しているかを明らかにします。
1. OEEを構成する3つの要素
製造現場におけるOEEの算出は、これら3つの比率に依存します。これらを掛け合わせることで、全体的な効率が可視化されます。
- 稼働率:実際の稼働時間を計画生産時間で割ります。これにより、休憩や機械の詰まりによる予期せぬダウンタイムを含め、機械が停止していたすべての時間が追跡されます。
- 性能:理想サイクルタイムに 総生産数を掛けます。その結果を稼働時間で割ります。これにより、機械が本来の最高速度よりも遅く動作していたかどうかがわかります。
- 品質:良品数を総生産数で割ります。これにより、 直行率 が追跡され、不良品や手直しが必要な製品は除外されます。
稼働率、性能、品質を掛け合わせると、OEEの結果に驚くかもしれません。各項目が90%であっても、実際のOEEは72.9%となります。
2. OEE計算のステップバイステップ例
この実例を使って、自社のOEEを確認してみましょう。480分シフトで90分のダウンタイムが発生したと仮定します。理想サイクルタイム1.5分で242個を生産しましたが、良品は230個でした。
- 稼働率:390 / 480 = 81.25%
- 稼働率: (242 × 1.5) / 390 = 93.1%
- 品質: 230 / 242 = 95.0%
- OEE: 0.8125 × 0.931 × 0.950 = 71.8%
3. OEEの簡易計算式
一度に1種類の製品のみを製造している場合は、次の簡略式を使用してください:(良品数 × 理論サイクルタイム) / 計画稼働時間。これにより、同じOEEスコアを素早く算出できます。どの領域に最も改善の余地があるかを特定する必要がある場合は、完全版の計算式を使用してください。
スコアを把握することは、改善への第一歩です。これで、日々これらの数値を押し下げている具体的な損失要因を特定できるようになります。
OEEスコアを低下させている真の要因(6大ロス)
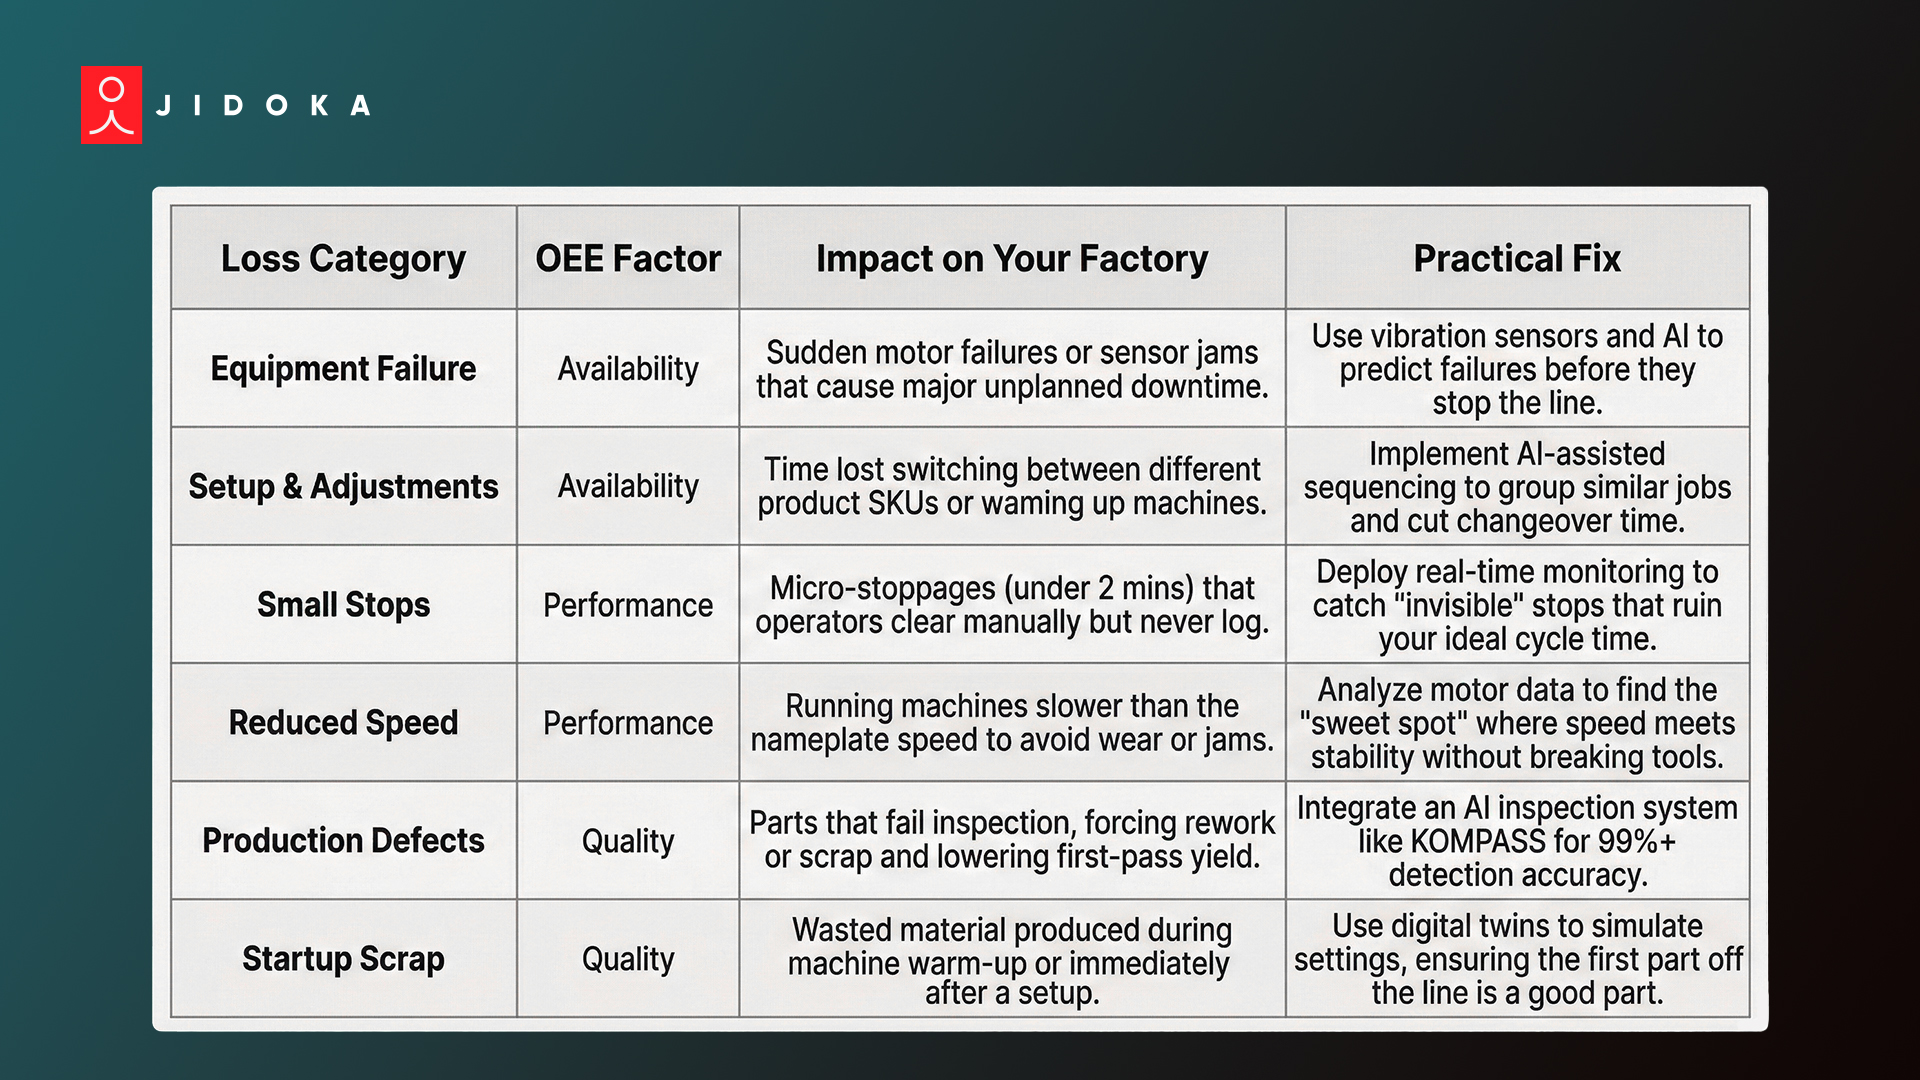
OEEスコアを改善するには、どこで最も時間をロスしているかを見つける必要があります。すべての工場において「6大ロス」は共通の課題です。これら6つの問題は、「稼働率」「性能」「品質」の3つのカテゴリーに分類されます。
A) 稼働率ロス:設備の故障と段取り替え
稼働率ロスとは、計画稼働時間中に設備が停止してしまうことを指します。
- 突発的なダウンタイム: モーターの突然の故障や詰まりなどが含まれます。これらの事象は、効率低下の34.2%を占めています。
- 段取りと調整: 段取り替えは2番目に大きなロス要因です。製品の切り替えには時間がかかります。AIを活用したシーケンス最適化を行うことで、コンプライアンスを損なうことなく、これらの段取り時間を短縮できます。
B) 性能ロス:チョコ停と速度低下
性能ロスは、機械が「稼働」していても理論サイクルタイムで動いていない状態であるため、目に見えにくいのが特徴です。
- 短時間の停止:5分未満の停止を指します。これらは 40% の損失を占めています。手書きの記録では見落とされがちで、製造現場のOEE計算が不正確になる原因です。
- 速度低下:設備が本来の最高速度を下回って稼働している状態です。老朽化やメンテナンス不足が主な原因となります。
C)品質ロス:不良品と立ち上げ時の廃棄
品質ロスは収益に深刻な影響を与えます。不良品の製造にエネルギーを浪費することで、直行率が低下するためです。
- 製造不良:検査で不合格となった製品です。人の目による検査では多くの欠陥が見逃され、真のOEEが隠されてしまいます。
- 立ち上げ時の廃棄:機械の暖機運転中に発生する製品ロスです。
これら6大ロスをリアルタイムで追跡することで、製造現場のOEE計算は改善されます。こうしたギャップを特定することが、全員参加の生産保全(TPM)への第一歩です。
6大ロス:OEEギャップの詳細な内訳
製造現場でOEEを改善する方法:2026年に向けた実践的手法
OEEの改善には、外科手術のようなアプローチが必要です。すべての問題を一度に解決することはできません。自社の工場に最も大きな影響を与えている6大ロスを特定し、そこを重点的に改善する必要があります。
1. 適切なロス分類のターゲット設定
パレート分析を用いて「重要な少数の問題」を特定しましょう。この手法により、計画外ダウンタイムの80%を引き起こしている20%の問題を明らかにできます。
- 稼働率、性能、品質のデータから稼働率の低さが示されている場合は、計画生産時間中の故障を防ぐためのメンテナンスに注力してください。
- 直行率に問題がある場合は、原材料や機械のキャリブレーションを確認しましょう。
データが示す真の原因が長い段取り替え時間であるにもかかわらず、新しいハードウェアに無駄な投資をするのはやめましょう。製造現場におけるOEE(設備総合効率)の算出は、単なる報告書ではなく、改善へのロードマップとなります。
2. リアルタイムOEEモニタリングと手動シフト報告の比較
手書きの記録では8時間もの空白期間が生じてしまいます。紙の報告書を確認する頃には、速度低下を修正する機会はすでに失われています。現代の製造現場におけるOEE算出には、理想的なサイクルタイムからの逸脱をすべて把握し、計画外のダウンタイムを即座に停止させるためのリアルタイムデータが不可欠です。
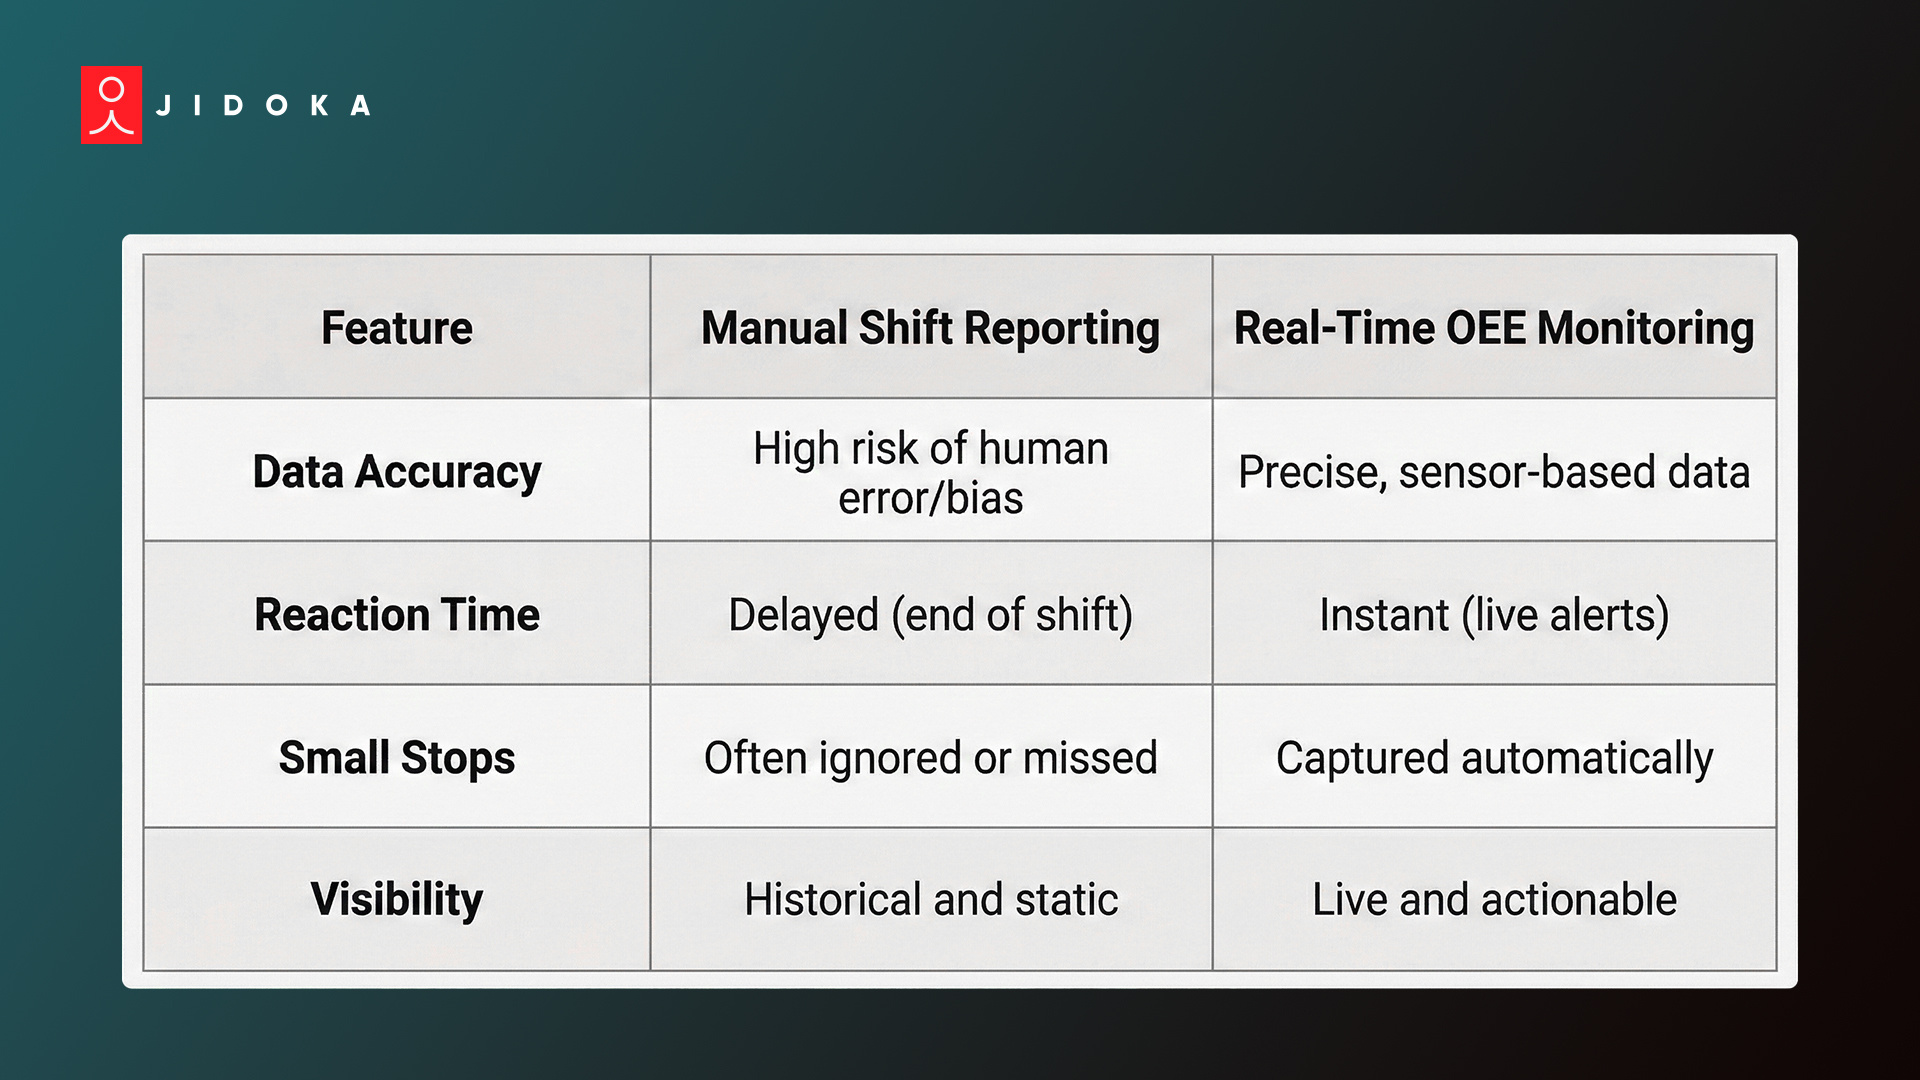
世界水準である85%のOEEスコアを目指すには、現場の状況をリアルタイムで明確に把握することが近道です。この可視化により、AIなどの高度なツールを活用してプロセスを最適化できるようになります。
Jidoka TechがKOMPASSとNAGAREでOEEの品質項目を向上させる仕組み
Jidoka Technologies は、高速製造環境向けに設計された専門的なAI検査システムを提供しています。当社のプラットフォームは、品質ロスと性能ロスに同時にアプローチすることで、貴社のOEEを直接的に向上させます。
- KOMPASS AI搭載検査システム:このツールは、反射素材やテクスチャのある部品であっても99.8%以上の精度を実現します。10ミリ秒未満でフレームを処理し、初回合格率を大幅に引き上げます。
- NAGARE プロセス監視:このシステムは、すべての 組み立て工程を100%追跡します。部品の欠落や手順の誤りをリアルタイムで検知することで、手直し作業を20〜35%削減します。
- エッジ処理:自動欠陥検出システム全体がローカルのエッジユニット上で動作します。これにより遅延が解消され、毎分12,000個という高速ラインにおいても、製造現場のOEE算出データが正確に保たれます。
これらのインテリジェントな検査ソリューションを活用することで、手直しや人為的ミスという「隠れた工場」を排除し、世界水準のOEEベンチマークを達成できます。
Jidoka Techについて詳しく見る AIを活用したビジョン技術が、工場の生産性をどのように変革できるかをご確認ください。
結論
OEE(設備総合効率)は、生産能力のどれだけが実際に最終製品として結実しているかを示す指標です。多くの製造現場では「6大ロス」によって生産能力の3分の1が失われていますが、こうした非効率性は手書きの記録では見過ごされがちです。
こうしたギャップを放置すれば、利益率の低下や不要な設備への無駄な投資を招き、競争力を完全に失うことになりかねません。競合他社が最適化を進める中で、現状を把握せずに操業を続ける余裕はもはやありません。
Jidoka Technologies は、リアルタイムのデータ可視化とAI検査システムツールを提供することで、この課題を解決します。AIを活用して稼働率・性能・品質を最適化することで、新たな設備を追加することなく、失われていた生産能力を取り戻し、世界水準のOEE達成へと導きます。
Jidoka Technologiesに連絡して、現在のパフォーマンスを診断し、e 生産ラインに潜む隠れたロスを排除しましょう。
よくある質問
1. OEEとは何の略で、何を測定するものですか?
OEEは「Overall Equipment Effectiveness(設備総合効率)」の略です。計画された生産時間のうち、実際にどれだけが生産的であったかをパーセンテージで測定します。稼働率、性能、品質を算出することで、計画外のダウンタイム、速度低下、製造不良によってシフト時間のどれだけが失われているかを特定します。
2. 製造業における良好なOEEスコアとはどの程度ですか?
OEEスコア85%が世界水準のベンチマークとされています。多くの 組立加工メーカー の平均は66.8%ですが、65%を下回る場合は深刻な問題があることを示唆しています。OEEの計算式を用いて追跡を行うことで、現場全体の「6大ロス」を排除し、卓越したパフォーマンスの実現が可能になります。
3. OEEはどのように計算しますか?
製造現場におけるOEEの計算には、稼働率、性能、品質を掛け合わせる必要があります。OEEの計算式を用いて、稼働時間比率、理想サイクルタイム効率、直行率を乗算してください。この総合スコアによって、生産ロスを引き起こしている「隠れた工場」の存在が明らかになります。
4. OEEとTEEPの違いは何ですか?
OEEは計画された生産時間内における効率を測定するものです。 TEEP (設備総合効率)は、24時間365日の稼働時間に対する生産性を測定する指標です。日々の工程改善にはOEE(設備総合効率)を、長期的な設備投資計画や増設の必要性を判断する際にはTEEPを活用しましょう。
5. OEEにおける「6大ロス」とは何ですか?
6大ロスには、故障、段取り・調整、チョコ停、速度低下、工程不良、初期不良が含まれます。これらのカテゴリは「稼働率」「性能」「品質」に直接対応しており、OEEの計算結果が期待値を下回る原因を正確に特定するのに役立ちます。
6. AIは製造現場のOEEをどのように向上させますか?
AI検査システムは、欠陥を即座に検知して直行率を向上させることでOEEを高めます。また、AIは予知保全によって突発的なダウンタイムを削減し、 理想サイクルタイム をリアルタイムで追跡します。こうした自動化により、OEEの算出結果を常に世界水準の目標値へと導くことができます。